


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
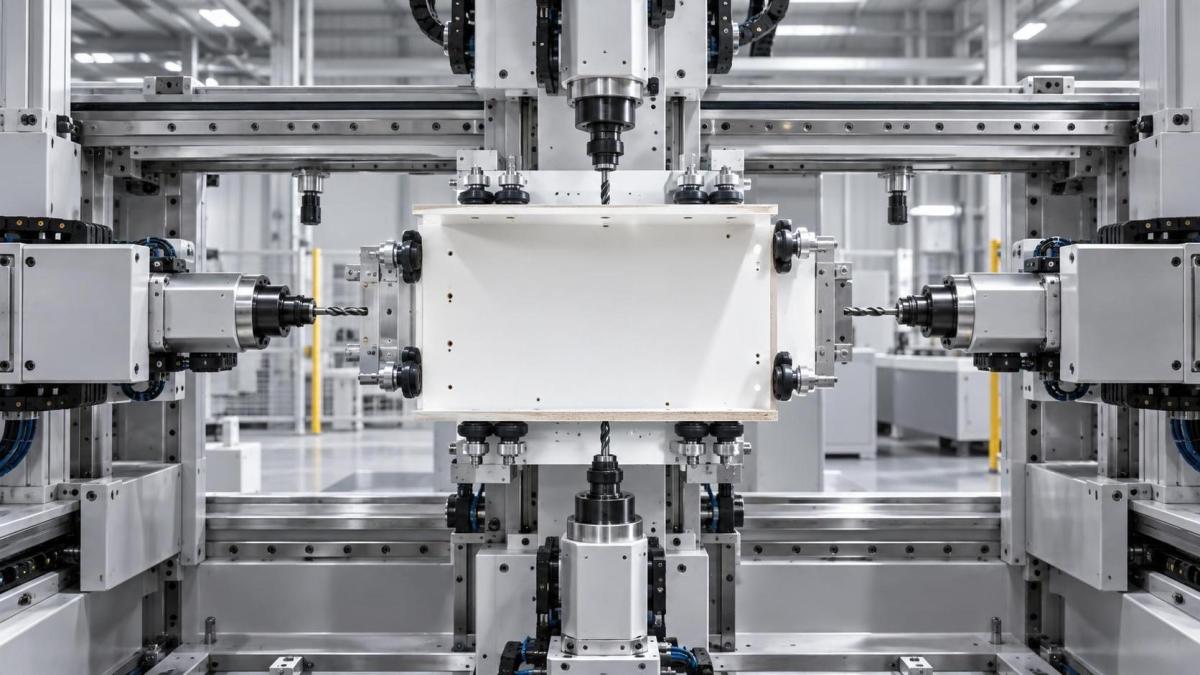
Máquina CNC de Furação de Seis Faces para Painéis de Armários: Por que o Processamento Simultâneo em 6 Eixos Elimina a Necessidade de Refixação na Produção de Armários sem Moldura em MDF
O Processamento Simultâneo em 6 Eixos Não É Apenas Mais Rápido — Ele Muda a Forma Como Você Planeja a Produção de Painéis para Armários
Se você está avaliando umamáquina de furação CNC de seis lados para painéis de armários, sua principal preocupação técnica não é se ela “tem seis lados”. É se esses seis lados são processados *em um único ciclo de fixação* — e se essa capacidade realmente se sustenta em condições reais de produção de MDF sem moldura. Muitas máquinas anunciam capacidade de “seis lados”, mas apenas algumas oferecem movimento simultâneo real em 6 eixos, com trajetórias de ferramenta coordenadas, arquitetura cinemática rígida e tolerância zero para refixação. Essa distinção não é uma nuance de marketing — é a diferença entre eliminar etapas de manuseio e apenas reorganizá-las.
Armários de MDF sem moldura exigem precisão em todas as superfícies: furos para dobradiças nas bordas frontais, alojamentos para cavilhas de conectores excêntricos nas faces traseiras, furos para pinos de prateleiras nas laterais internas e preparação para aplicação de fita de borda nas partes superior e inferior. Os fluxos de trabalho tradicionais exigem pelo menos três configurações: furação frontal/de borda, furação da face traseira e processamento lateral secundário — cada uma introduzindo erro cumulativo, dependência do operador e desgaste dos dispositivos de fixação. A refixação não é apenas lenta; é onde a repetibilidade se perde. Um desalinhamento de 0,15 mm em uma configuração se propaga para dobradiças desalinhadas, folgas na montagem da estrutura do armário e retrabalho dispendioso no local.
Por Que “Simultâneo” É Mais Importante Que “Seis Lados”
A expressão “máquina de furação CNC de seis lados para painéis de armários” frequentemente oculta uma divisão crítica de engenharia. Alguns sistemas utilizam indexação sequencial: o painel gira ou se desloca entre operações, parando para reposicionamento antes da furação de cada face. Outros utilizam controle simultâneo real de 6 eixos — no qual o cabeçote do fuso, a mesa rotativa e os eixos lineares se movem de forma coordenada em tempo real, mantendo a peça fixa enquanto as ferramentas acessam todas as seis superfícies sem interrupção.
Não se trata apenas de velocidade. Trata-se de eliminar restrições. Em sistemas simultâneos:
- A integridade posicional permanece travada: O painel nunca deixa sua referência de origem. Sem redefinição de referência, sem alinhamento manual, sem recalibração do dispositivo de fixação.
- O desvio térmico e mecânico permanece limitado: O movimento contínuo evita atrasos de estabilização térmica e elimina microdeslocamentos causados pela aplicação repetida da força de fixação.
- A tradução de CAM para máquina torna-se determinística: As instruções de trajetória da ferramenta são mapeadas diretamente para os eixos físicos, sem lacunas de interpolação introduzidas por paradas indexadas.
Para avaliadores técnicos, isso significa verificar não apenas a quantidade de eixos, mas como eles são sincronizados — especificamente, se o controlador suporta interpolação multieixos real (e não apenas sequenciamento de código G), se a estrutura mecânica mantém rigidez durante movimentos compostos e se os trocadores de ferramentas operam sem interromper o ciclo.
O MDF Sem Moldura Impõe Exigências Específicas — Nem Todas as Máquinas de Seis Lados as Atendem
O MDF se comporta de forma diferente da madeira maciça ou do compensado. Sua homogeneidade permite tolerâncias estreitas — mas sua baixa densidade e ausência de fibras o tornam propenso a lascamento, rompimento na saída da broca e deflexão sob força lateral de furação. Portanto, uma máquina de furação CNC de seis lados para painéis de armários deve equilibrar avanços agressivos com remoção controlada de cavacos e flexão mínima da peça.
Surgem requisitos técnicos essenciais:
- A fixação deve ser distribuída, não concentrada em pontos: Ventosas a vácuo ou zonas de fixação segmentadas evitam deformações localizadas — especialmente críticas em painéis finos de MDF de 16–18 mm.
- A faixa de torque e RPM do fuso deve corresponder às ferramentas específicas para MDF: Brocas com ponta de metal duro e geometria de canal otimizada necessitam de fornecimento de torque consistente em RPMs intermediários (8,000–15,000 rpm), e não apenas de potência máxima.
- A estratégia de trajetória da ferramenta deve considerar o empilhamento do material: A furação de painéis empilhados (por exemplo, MDF laminado de 4 camadas) requer controle adaptativo de profundidade — não apenas programação de profundidade Z fixa.
Muitos sistemas de seis lados se destacam em madeira maciça, mas apresentam dificuldades com as exigências de consistência do MDF. Se sua fábrica produz armários sem moldura em alto volume — especialmente linhas de móveis desmontáveis ou prontos para montagem — verifique se as bibliotecas de ferramentas padrão da máquina, as predefinições de avanço/velocidade e o projeto de evacuação de cavacos refletem validação específica para MDF, e não configurações genéricas de marcenaria.
O Que a “Refixação Zero” Realmente Exige — Além da Própria Máquina
Um fluxo de trabalho genuíno de configuração única depende de mais do que hardware. Ele depende de uma disciplina de processo integrada:
- Registro de peças sem dispositivos de fixação: A detecção confiável de bordas ou o alinhamento baseado em câmera elimina a dependência de pinos físicos de localização — que se desgastam, se deslocam ou exigem verificação manual.
- Integração CAM robusta: A máquina deve aceitar formatos NC padrão do setor (como .tap ou .cnc), com suporte completo a dados de peças aninhadas, gerenciamento de compensação de ferramentas e prevenção automática de colisões em todas as seis faces.
- Monitoramento da vida útil da ferramenta vinculado ao feedback do material: Não apenas substituição baseada em tempo, mas análise de tendência da carga do fuso por tipo de broca, ajustada automaticamente quando a densidade do lote de MDF varia.
Sem isso, até mesmo a plataforma de seis eixos mais avançada se reduz a “fixação única, mas múltiplas execuções de programa” — anulando o benefício principal. A avaliação técnica deve incluir testes ao vivo com seus arquivos reais de aninhamento de painéis de armários e ferramentas, não apenas peças de demonstração.
Onde a Abordagem da Qingdao Zhongding se Alinha às Necessidades Reais de Produção
Com mais de duas décadas dedicadas exclusivamente a máquinas para marcenaria, a Qingdao Zhongding projetou suas soluções de furação CNC simultânea de 6 eixos para uma produção repetível de MDF sem moldura — e não para contagens teóricas de eixos. Seus sistemas integram:
- Uma estrutura de pórtico rígida projetada para resistir à torção durante o movimento simultâneo X/Y/Z + A/B/C;
- Zonas de fixação a vácuo calibradas para o perfil de tensão superficial do MDF, minimizando o arqueamento em painéis de grande formato;
- Ciclos de furação para MDF pré-configurados incorporados ao controlador — incluindo furação por avanço intermitente adaptativo para furos profundos de cavilhas e entrada gradual para fitas de borda;
- Interface CAM aberta compatível com os principais softwares de aninhamento (por exemplo, OptiNest, TopSolid Wood), com pós-processadores verificados para transferência contínua de trajetórias de ferramentas.
Não se trata de adicionar recursos — trata-se de eliminar pontos de falha. Seu modelo de serviço de longo prazo reflete isso: disponibilidade global de peças de reposição, atualizações de firmware do controlador vinculadas a aprimoramentos no processamento de materiais e suporte técnico treinado para solução de problemas específicos de MDF — não apenas teoria geral de CNC.
Antes de Especificar: Três Verificações Inegociáveis
Não avalie com base em alegações de folhetos. Peça evidências:
- Solicite um teste de ciclo cronometrado usando seu painel padrão de armário (por exemplo, MDF de 600 × 450 × 18 mm) com furação completa — frente, traseira, ambos os lados, parte superior e inferior — medido desde a primeira fixação até a soltura final. Compare com seu tempo atual de múltiplas configurações, incluindo o manuseio manual.
- Peça um relatório de repetibilidade: fure 10 painéis idênticos consecutivamente e, em seguida, meça o desvio posicional de furos idênticos (por exemplo, centros dos canecos de dobradiças) em todas as seis faces — não apenas XY, mas também a consistência da profundidade Z nas faces traseiras.
- Verifique como o sistema lida com variações de painel: realize um teste com variação de espessura de ±0.3 mm em cinco painéis — a compensação de trajetória da ferramenta é ativada automaticamente ou exige substituição manual?
Se qualquer resposta depender de “isso depende da habilidade do operador” ou “você precisará ajustar manualmente”, o sistema não foi realmente desenvolvido para produção sem moldura com refixação zero — independentemente de quantos lados ele afirme furar.
Em última análise, selecionar uma máquina de furação CNC de seis lados para painéis de armários não significa adquirir seis eixos. Significa confirmar que esses eixos funcionam como um sistema único e coeso — que respeita as realidades físicas do MDF, os limites de tolerância da construção sem moldura e o custo operacional da intervenção humana. Quando essas condições se alinham, a refixação não apenas diminui — ela desaparece completamente do mapa de processo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.