


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Lixadeira Calibradora de 1300mm Explicada: Como Sistemas de Rolos de Dupla Referência Alcançam Planicidade de ±0.03mm nas Bordas de MDF
Para avaliadores técnicos que analisam a precisão do acabamento de bordas na produção de MDF, a máquina de lixagem de calibração de 1300 mm representa uma referência em controlo dimensional — não porque lixe mais rápido ou com maior largura, mas porque assegura uma tolerância de planicidade ao nível metrológico: ±0,03 mm nas bordas das placas, de forma consistente, entre turnos e lotes de material. Esta não é uma especificação de acabamento superficial; é um resultado de controlo de espessura obtido por meio de sincronização mecânica, e não por correção de medição após o processo. Se as suas linhas posteriores de nesting CNC ou de colagem de bordas rejeitam placas devido a ondulações nas bordas, folgas de laminação inconsistentes ou falhas de encaixe na montagem de estruturas, a causa-raiz pode estar a montante — na forma como a geometria da borda é estabilizada *durante* a lixagem, e não apenas alisada.
Sistemas de rolos de dupla referência: por que dois pontos de contacto mudam tudo
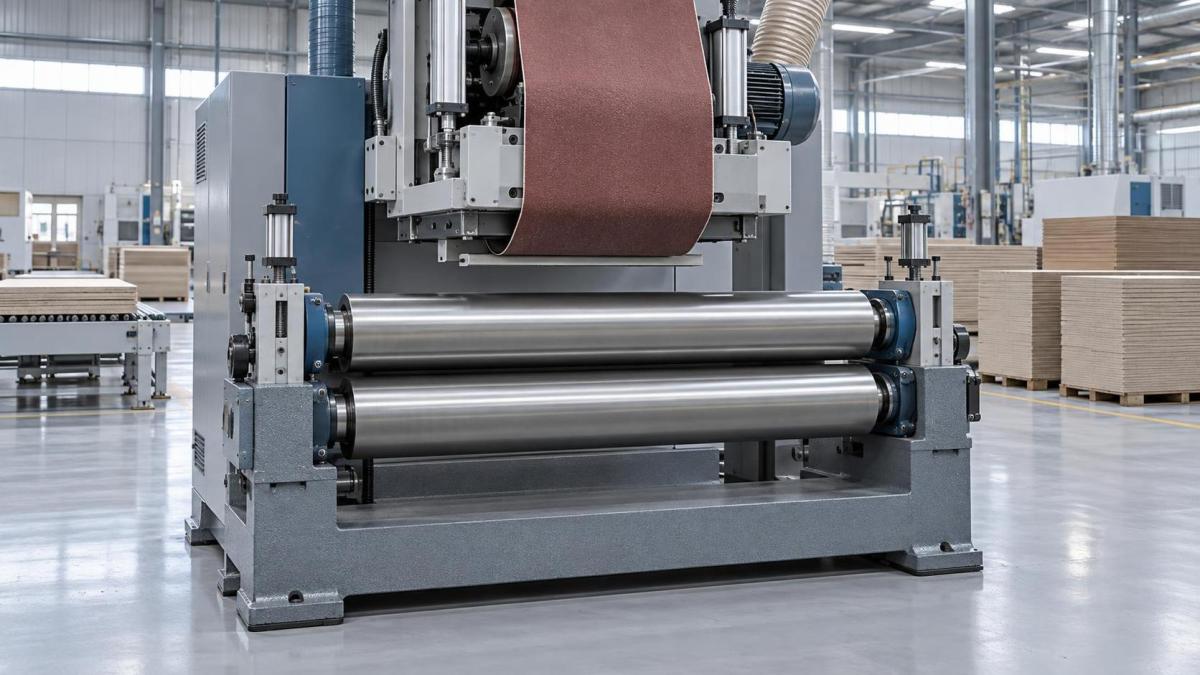
As lixadeiras de bordas convencionais dependem de um único rolo de referência ou de uma sapata flutuante para guiar a placa. Essa abordagem funciona para nivelamento estético, mas falha quando a repetibilidade dimensional é importante. Uma única referência permite que pequenas flexões da estrutura, desvios da cinta ou desgaste dos rolos se traduzam diretamente em desvios no perfil da borda — especialmente no MDF, onde a variação de densidade ao longo da largura da placa amplifica a sensibilidade ao desequilíbrio de forças laterais. A máquina de lixagem de calibração de 1300 mm elimina essa dependência ao fixar a peça entre dois rolos de aço retificado de alta precisão, acionados de forma independente — um a montante (entrada) e outro a jusante (saída) — ambos montados em suportes rígidos de ferro fundido termicamente estáveis.
Estes rolos não apenas sustentam; eles restringem ativamente. Cada um roda à mesma velocidade periférica, sincronizada com a cinta transportadora dentro de ±0,05% por meio de motorredutores servoacionados e feedback de encoder em tempo real. Mais importante ainda, ambos os rolos são ajustáveis verticalmente por mostradores de escala micrométrica (resolução de 0,01 mm) e bloqueados com fixação hidráulica para evitar microdeslocamentos sob carga. Essa restrição em dois pontos força a placa a adaptar-se ao plano geométrico definido pelos eixos dos dois rolos — transformando efetivamente toda a máquina num plano de referência dinâmico e móvel. Qualquer desvio local de espessura na placa induz uma diferença mensurável de torque entre os rolos, que o sistema de controlo deteta e utiliza para ajustar finamente a velocidade de avanço ou a distribuição de pressão — não para “corrigir” a placa, mas para manter uma geometria de contacto consistente.
Como a construção rígida da estrutura permite estabilidade metrológica
O conceito de rolos duplos só proporciona uma planicidade de ±0,03 mm se a estrutura que sustenta esses rolos permanecer dimensionalmente invariável durante a operação. Vibração, expansão térmica ou deflexão estática sob carga de mais de 120 kg/m degradarão os resultados, independentemente da precisão dos rolos. O projeto da Qingdao Zhongding resolve esta questão com uma fundição de base monolítica — com 650 mm de profundidade, aliviada de tensões durante 48 horas e usinada numa única fixação numa mandriladora horizontal. Os alojamentos críticos dos rolamentos de ambos os rolos são mandrilados e brunidos na mesma operação, garantindo alinhamento coaxial dentro de 0,008 mm ao longo de um vão de 1300 mm. O conjunto superior da cabeça de lixagem é suspenso desta base por meio de montagens cinemáticas de três pontos, isolando-o da ressonância da estrutura e mantendo simultaneamente a rigidez vertical.
Não se trata de massa — trata-se de estabilidade modal. A análise de elementos finitos confirma frequências de vibração do primeiro modo acima de 180 Hz à velocidade operacional máxima (24 m/min), muito fora da faixa de excitação dos harmónicos da cinta ou da ondulação de torque do motor. Como resultado, o batimento radial dos rolos permanece abaixo de 0,005 mm mesmo após 10.000 horas de operação contínua, e a deriva térmica ao longo da largura de 1300 mm mantém-se abaixo de 0,012 mm entre as condições ambiente (15°C) e operacionais (32°C). Esse nível de estabilidade passiva significa que a máquina não requer recalibração diária — apenas verificação periódica com um bloco-padrão mestre certificado.
Feedback de rolos em tempo real: não apenas monitorização, mas imposição de restrições
Cada rolo de referência incorpora células de carga de dois eixos (radial e axial), com amostragem a 2 kHz. O sistema de controlo não utiliza estes dados apenas para ajustar a pressão de lixagem. Em vez disso, monitoriza a *relação* de carga entre os rolos de entrada e de saída. Em operação ideal, essa relação mantém-se dentro de ±1,8% — indicando um contacto uniforme da placa. Desvios além desse limite acionam a redução automática da velocidade de avanço e uma reavaliação das configurações de altura dos rolos antes de continuar. Trata-se de imposição de restrições, não de monitorização do processo: se a placa não estiver totalmente apoiada contra ambos os rolos, a máquina reduz a velocidade até que a conformidade geométrica seja restabelecida.
Isto difere fundamentalmente dos sistemas que apenas monitorizam a tensão da cinta ou a corrente do motor. O desequilíbrio de carga revela o desalinhamento real da peça — frequentemente causado por placas empenadas, pré-usinagem irregular das bordas ou acumulação de pó nas ranhuras dos rolos. Os técnicos podem aceder a gráficos em tempo real da relação de carga na HMI, sobrepostos a linhas de base históricas de operações com resultados comprovadamente adequados. Não é necessária interpretação: um desequilíbrio sustentado de 3,2% durante cinco placas consecutivas aponta diretamente para contaminação no rolo de entrada, e não para desgaste do abrasivo ou desalinhamento da cinta.
Comportamento específico do material: por que o MDF exige este nível de controlo
A homogeneidade do MDF é uma faca de dois gumes. Ao contrário da madeira maciça, não possui direção do veio para disfarçar pequenos desvios nas bordas — mas, ao contrário do aglomerado de partículas, a sua estrutura de fibras finas permite uma definição de borda nítida e limpa *se* a geometria do substrato for estável. Contudo, a baixa resistência de ligação interna do MDF torna-o propenso à compressão localizada sob pressão desigual. A referência de ponto único de uma lixadeira convencional pode comprimir a borda dianteira enquanto deixa a borda traseira sem contacto, criando uma conicidade subtil que nenhuma inspeção visual deteta — mas que provoca uma acumulação de folga de 0,12 mm ao longo de uma lateral de armário de 2,4 m.
O sistema de rolos duplos evita isto ao distribuir uniformemente a carga por todo o comprimento da borda *antes* do início do contacto com o abrasivo. A pressão é aplicada apenas depois de a placa estar totalmente restringida — o que significa que a cabeça abrasiva atua sobre uma peça geometricamente estável, e não sobre uma peça que está a ser forçada a adquirir forma. Isto também reduz a acumulação de calor na zona da borda, minimizando a migração de resina e o subsequente envidraçamento da cinta de lixagem — uma causa comum de taxas de remoção inconsistentes em ciclos de produção prolongados.
Validação operacional: o que medir, não apenas observar
A verificação da planicidade de ±0,03 mm exige mais do que inspecionar algumas amostras aleatórias com um comparador. Utilize uma placa de superfície de granito e uma régua de 1300 mm com lâminas calibradas de 0,01 mm. Coloque a borda lixada virada para baixo sobre a placa e, em seguida, deslize a régua ao longo de todo o comprimento, inserindo as lâminas calibradas em intervalos de 100 mm. Registe a folga máxima em cada ponto. Repita para três placas por turno, utilizando a mesma orientação (por exemplo, todas com a borda cortada de fábrica voltada para cima). Folgas consistentes ≤0,03 mm em todas as posições confirmam o desempenho do sistema. Folgas que excedem a tolerância apenas nas extremidades sugerem incompatibilidade de altura entre os rolos de entrada/saída; desvios na região central indicam erro de alinhamento da cinta ou rolamentos do tambor abrasivo desgastados.
Nenhuma compensação por software ou “algoritmos inteligentes” substitui a restrição mecânica. Quando a sua linha de colagem de bordas reporta falta de adesivo nos últimos 150 mm dos painéis, ou a sua fresadora CNC apresenta desvio repetido da trajetória da ferramenta em peças nesting, comece aqui — não na coladeira ou na fresadora. O problema foi corrigido — ou introduzido — muito antes de essas máquinas receberem a placa.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.