


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Dimensionamento de um Coletor de Pó para Marcenaria para Atender às Necessidades de Fluxo de Ar e Segurança da Oficina
Comece pelo ar de que cada máquina realmente necessita
Um coletor de pó é corretamente dimensionado quando captura o pó em cada fonte da máquina, transporta esse material pela rede de dutos sem que ele se deposite, filtra adequadamente o ar de exaustão e continua a fazê-lo quando a oficina opera conforme planejado. Um coletor selecionado apenas pela sua classificação de vazão de ar de catálogo pode parecer adequado no papel e ainda assim deixar pó no chão, névoa na área de trabalho, captação insuficiente nas máquinas ou um sistema de dutos que obstrui em cotovelos e ramificações.
Para gestores de qualidade e segurança, a primeira decisão é se o coletor deve atender uma máquina por vez, um grupo definido de máquinas ou uma área de produção que possa executar vários processos simultaneamente. A resposta determina praticamente todos os cálculos posteriores. Somar as classificações de vazão de ar de todas as máquinas de uma instalação geralmente é excessivo; presumir que apenas uma máquina funcionará pode ser igualmente inseguro se as práticas de trabalho mudarem ou se os operadores ignorarem um intertravamento.
A meta de vazão de ar operacional deve basear-se nos equipamentos conectados durante a condição operacional mais crítica e plausível. Essa condição pode ser uma serra seccionadora e uma lixadeira de bordas funcionando juntas, várias estações CNC em produção programada ou um sistema central atendendo uma linha com sequenciamento automático. Ela deve refletir o plano operacional real, não uma suposição informal de que os usuários se lembrarão de fechar os registros de ar.
Elabore o cálculo de vazão de ar a partir da demanda das máquinas
Cada máquina para trabalhar madeira precisa de movimentação de ar suficiente em sua coifa de captação para puxar cavacos e pó fino para longe da zona de corte. O volume necessário depende do projeto da máquina, da abertura da coifa, da carga de cavacos e do material processado. Uma lixadeira de cinta larga, por exemplo, produz um grande volume de pó fino e frequentemente requer capacidade substancial de extração. Uma desempenadeira ou plaina desengrossadeira pode gerar cavacos mais pesados que exigem velocidade de transporte confiável, além de volume adequado. O roteamento CNC pode criar um desafio diferente: o pó fino pode escapar ao redor da ferramenta se a sapata de aspiração for mal projetada, mesmo quando o coletor central é grande.
Os manuais das máquinas e as especificações das coifas devem ser o ponto de partida sempre que disponíveis. Registre a vazão de ar recomendada, o diâmetro das portas, o número de portas e se o requisito informado se aplica a uma porta ou a todas as portas operando juntas. Uma máquina com duas portas de extração frequentemente é atendida de forma insuficiente quando ambas são unidas a uma ramificação subdimensionada ou quando uma porta é tampada sem confirmar que a coifa ainda captura de modo eficaz.
Para um sistema com uso simultâneo, calcule a vazão de ar de projeto somando a vazão necessária de cada máquina prevista para operar ao mesmo tempo. Em seguida, revise a sequência operacional. Se um centro de usinagem, uma serra e uma estação de lixamento puderem operar durante a produção normal, sua demanda deve fazer parte do caso de projeto. Se os equipamentos estiverem realmente intertravados de modo que apenas uma entre várias estações possa operar, o coletor poderá ser dimensionado em torno dessa combinação controlada, em vez da soma de todas as máquinas conectadas.
Os registros de ar podem reduzir o fluxo de ar desnecessário somente quando são fechados de forma consistente, claramente atribuídos e compatíveis com a maneira como o trabalho é executado. Registros manuais costumam ser menos confiáveis em oficinas movimentadas porque dependem do comportamento do operador. Registros automatizados vinculados aos controles das máquinas fornecem uma base mais defensável para as premissas de diversidade, desde que sua sequência de abertura, posição de falha e responsabilidades de manutenção estejam definidas.
- Liste cada máquina, suas portas de pó e seu requisito documentado de vazão de ar.
- Identifique quais máquinas podem operar juntas durante a produção normal e de pico.
- Inclua fontes secundárias, como mesas de aspiração descendente, conexões de varredura de piso, respiros de silos ou cabines de lixamento, se estiverem conectadas ao mesmo sistema.
- Separe a expansão futura da demanda atual e, então, decida se a capacidade será reservada agora ou adicionada posteriormente por meio de uma extensão planejada do sistema.
Um erro comum é considerar um duto principal grande como evidência de que há vazão de ar suficiente disponível. O diâmetro do duto afeta a resistência e a velocidade de transporte, mas não cria volume de ar. O ventilador, a condição do filtro, as perdas nos dutos e as ramificações abertas determinam a vazão de ar fornecida à máquina.
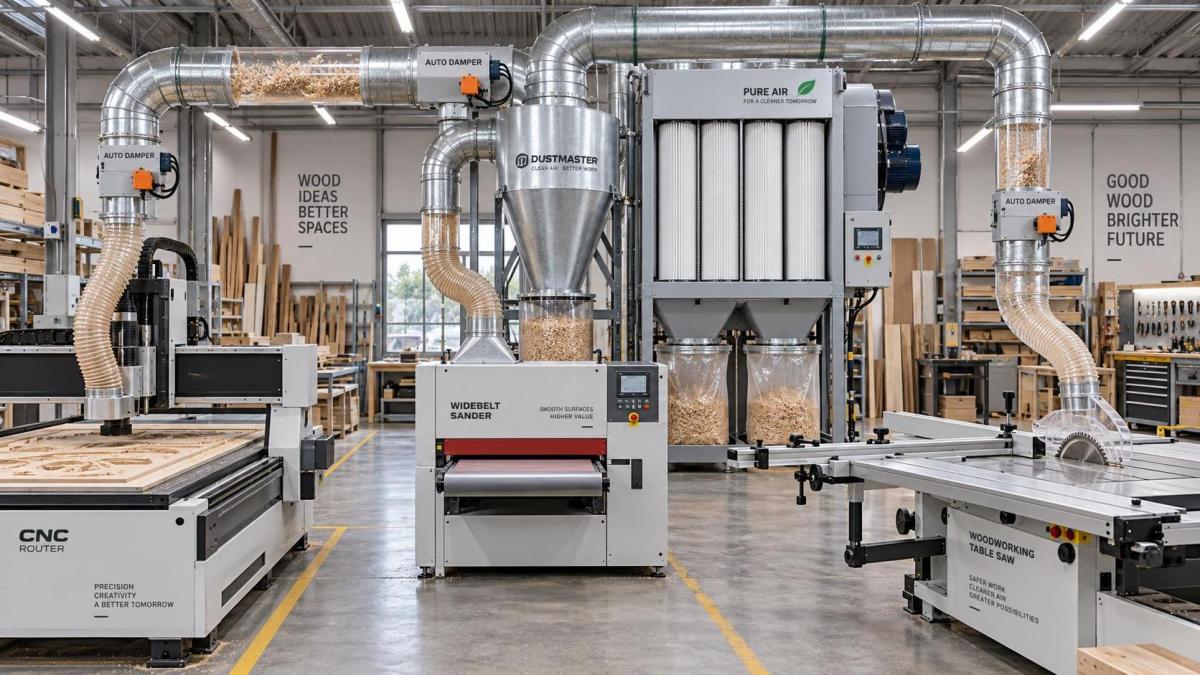
A vazão de ar sozinha não dimensiona o coletor
Depois que o volume necessário é estabelecido, o sistema deve ser avaliado quanto à pressão estática. A pressão estática é a resistência que o ventilador deve superar para mover o ar necessário através de coifas, ramificações, conexões, duto principal, separador, meio filtrante e percurso de descarga. O desempenho do ventilador muda à medida que a resistência aumenta. Um coletor pode ser anunciado com uma alta vazão de ar livre, mas fornecer muito menos quando conectado a uma rede real de dutos e a um filtro carregado.
O cálculo de projeto deve seguir o percurso de ar mais exigente: geralmente a rota do coletor até a máquina ou grupo de máquinas que combina a maior perda com a vazão de ar necessária naquele ponto. Esse percurso pode incluir uma coifa restritiva, mangueira flexível subdimensionada, vários cotovelos, uma longa extensão de ramificação, um separador e um filtro cuja resistência aumenta durante o uso. O percurso nem sempre corresponde à máquina fisicamente mais distante. Uma lixadeira próxima com um arranjo de captação restritivo pode impor mais resistência do que uma plaina mais distante em um trajeto de duto reto.
Cada componente é importante. Trechos longos de mangueira flexível corrugada, cotovelos de raio curto, reduções abruptas, derivações em Y mal projetadas e registros de ar parcialmente fechados podem consumir uma parcela desproporcional da pressão disponível do ventilador. A mangueira flexível é útil para isolamento de vibrações e conexões curtas de máquinas, mas não deve tornar-se silenciosamente o sistema principal de dutos. Quando uma conexão flexível longa for inevitável, ela merece tratamento explícito no cálculo de pressão.
A condição do filtro também deve ser considerada no dimensionamento. Um filtro limpo e um filtro com carga normal de pó não apresentam a mesma queda de pressão. Sistemas aceitáveis imediatamente após a limpeza podem tornar-se insuficientes antes do próximo intervalo de manutenção. Se a produção não puder tolerar a redução da captação, o projeto precisará de pressão de ventilador adequada na resistência esperada do filtro em operação, juntamente com um método de limpeza que mantenha o filtro dentro de sua faixa prevista.
A curva do ventilador é, portanto, mais útil do que uma única alegação de vazão de ar. Confirme que o ventilador selecionado pode fornecer o volume de ar calculado à pressão estática total calculada. Essa verificação deve utilizar a configuração real do ventilador, a potência do motor, o arranjo do rotor e a alimentação elétrica prevista. Alterar os dutos, adicionar um filtro fino ou instalar um separador ciclônico após a seleção original pode deslocar o ponto de operação o suficiente para reduzir significativamente o desempenho da coleta.
Mantenha a velocidade de transporte separada da captação pela coifa
Duas questões sobre vazão de ar são frequentemente misturadas: a coifa captará o pó e o duto o transportará até o coletor? Ambas devem ser atendidas, mas não são o mesmo cálculo.
Na máquina, a vazão de ar deve ser suficiente para puxar o pó para dentro da coifa antes que ele se disperse pela oficina. A geometria da coifa, a qualidade do enclausuramento e a localização da fonte afetam esse resultado. Uma operação de lixamento aberta pode exigir uma abordagem de controle diferente de uma porta de máquina bem enclausurada. Aumentar o tamanho do ventilador não corrigirá totalmente uma coifa que deixa exposta a zona de geração de pó.
Dentro do duto, o ar deve mover-se com rapidez suficiente para manter cavacos de madeira e pó em suspensão. Se a velocidade cair demais, o material pode se depositar em trechos horizontais, acumular-se em cotovelos e criar obstruções recorrentes. Se o diâmetro do duto for aumentado sem reavaliar a vazão de ar, a velocidade cairá. Se muitas ramificações permanecerem abertas, o ar disponível para cada máquina ativa também poderá cair abaixo do nível de captação exigido.
É por isso que “um duto maior é sempre melhor” é um conselho incompleto. Um duto principal maior pode reduzir a resistência e acomodar uma vazão total maior, mas deve corresponder ao volume operacional do sistema. Da mesma forma, um duto muito pequeno pode produzir alta velocidade enquanto priva a coifa da máquina do volume de ar necessário. O diâmetro apropriado resulta tanto da vazão de ar pretendida quanto da necessidade de manter um transporte confiável de material.
A filtração é uma decisão de exposição no local de trabalho e de controle do processo
A capacidade do coletor não deve ser avaliada apenas pela quantidade de pó visível que chega ao recipiente. O pó fino de madeira pode permanecer suspenso no ar muito depois de os cavacos serem capturados, e um sistema que vaza pelas vedações, utiliza meio filtrante danificado ou devolve ar insuficientemente filtrado à área de trabalho pode comprometer o objetivo da extração.
A escolha da filtração depende de o ar ser recirculado internamente ou descarregado externamente, das espécies de madeira e revestimentos processados, das condições de limpeza da oficina e dos requisitos locais aplicáveis. A recirculação de ar geralmente exige mais atenção à integridade do filtro, ao desempenho do meio filtrante, à vedação das juntas, à eficácia da limpeza e à disciplina de manutenção. A eficiência declarada de um filtro não é suficiente por si só; vazamentos por bypass, mangas ou cartuchos rasgados, desempenho deficiente da limpeza por pulso e meio filtrante sobrecarregado podem afetar as condições reais na oficina.
Para equipes de segurança e qualidade, um indicador de pressão diferencial costuma ser um dos controles mais práticos. Ele fornece um sinal repetível de que os filtros estão carregando ou de que o desempenho da limpeza mudou. Deve ser usado com uma resposta documentada: inspeção, limpeza, substituição ou investigação de uma mudança inesperada de pressão. Uma leitura muito baixa também pode merecer atenção se indicar um filtro rompido, uma porta de acesso aberta ou outra perda de resistência do sistema.
O controle de pó fino também afeta a qualidade do produto. O pó depositado pode interferir na preparação para revestimento, contaminar áreas de montagem, obscurecer proteções de máquinas e aumentar o tempo de limpeza. Esses efeitos podem surgir antes que medições de pó em suspensão ou reclamações dos funcionários revelem que o desempenho da extração se deteriorou.
Projete para o risco de pó combustível, não apenas para a limpeza
O pó de madeira pode apresentar risco de pó combustível quando partículas finas se acumulam, ficam suspensas e encontram uma fonte de ignição nas condições adequadas. Portanto, um sistema de coleta de pó deve ser analisado como parte da avaliação mais ampla dos riscos de incêndio e explosão da instalação, e não como um acessório de limpeza.
Os controles necessários variam conforme o material, o processo, o código local, a localização do equipamento e se o coletor está em ambiente interno ou externo. A avaliação pode precisar abordar o controle de fontes de ignição, aterramento e equipotencialização, detecção ou supressão de faíscas quando apropriado, proteção contra explosões, isolamento entre equipamentos conectados, disposições seguras de descarga e resposta a emergências. Os requisitos legais e técnicos aplicáveis são específicos de cada jurisdição; portanto, um projeto deve ser verificado em relação às normas e exigências das autoridades que regem o local da instalação.
Um equívoco é considerar que um coletor instalado fora da área principal de trabalho resolve automaticamente o risco. A instalação externa pode alterar a exposição das pessoas e dos interiores do edifício, mas não elimina os riscos nos dutos, recipientes, filtros, pontos de descarga ou máquinas conectadas. Outro equívoco é que uma oficina limpa não apresenta risco de pó. Acumulações ocultas acima de tetos, em elementos estruturais, dentro dos dutos e ao redor dos coletores podem ser mais significativas do que o pó visível perto de uma máquina.
Um programa robusto de inspeção vai além da moega do coletor. Ele verifica juntas dos dutos, portas de acesso, conectores flexíveis, registros de ar, carcaças de filtro, vedações dos recipientes de pó, vibração do ventilador, ruídos incomuns e evidências de deposição de material nas ramificações. As constatações das inspeções devem retroalimentar o plano de vazão de ar e manutenção. O acúmulo repetido de cavacos, por exemplo, é um sinal de desempenho do sistema, e não apenas um problema de limpeza.
Preveja a expansão sem superdimensionar às cegas
A capacidade futura merece consideração, especialmente quando uma oficina espera adicionar uma fresadora CNC, equipamentos de lixamento ou outra célula de produção. No entanto, selecionar um coletor superdimensionado sem uma estratégia de dutos e operação pode criar condições de baixa velocidade quando apenas parte do sistema está ativa. A melhor abordagem é identificar adições prováveis, reservar espaço físico e pontos de conexão quando útil e determinar se o ventilador, os dutos principais, a área de filtragem e a infraestrutura elétrica podem suportar uma etapa definida de expansão.
O controle de ventilador com velocidade variável pode ajudar um sistema central a responder à demanda variável, mas deve ser comissionado em torno dos limites mínimo e máximo de vazão de ar. Reduzir a velocidade do ventilador para economizar energia só é benéfico quando as ramificações ativas ainda recebem vazão de captação suficiente e as velocidades nos dutos permanecem adequadas ao material transportado. Os controles devem refletir o comportamento medido do sistema, não apenas a carga do motor.
O comissionamento deve incluir a verificação da vazão de ar em máquinas representativas, a confirmação da operação dos registros de ar e dos intertravamentos, a inspeção de vazamentos e o registro da pressão estática ou pressão diferencial de referência. Esses valores fornecem ao pessoal de segurança e qualidade um ponto de referência para futuras soluções de problemas. Sem uma referência, uma perda gradual de extração pode passar despercebida até que o pó escape na máquina ou as condições de produção já tenham se deteriorado.
A decisão de dimensionamento mais defensável conecta quatro itens: as máquinas que operarão juntas, a vazão de ar de que cada fonte necessita, as perdas de pressão impostas pelo sistema real de dutos e filtragem e os controles de segurança exigidos para o material e o local. Quando esses elementos são documentados antes do pedido do equipamento, um Coletor de Pó para Marcenaria torna-se uma parte verificável do controle da oficina, em vez de um grande ventilador que se espera que resolva todos os problemas de pó.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.