


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como as Máquinas de Escovação de Veios da Madeira Criam Textura Consistente em Painéis Folheados
Como as Máquinas de Escovação de Veios da Madeira Criam Textura Uniforme em Painéis de Folheado
Um painel de folheado pode parecer plano mesmo quando a própria espécie de madeira apresenta veios atraentes. Isso é especialmente comum após lixamento, prensagem ou aplicação de uma lâmina de folheado densa sobre MDF, compensado ou aglomerado. O padrão visual está presente, mas o contraste tátil entre a madeira inicial e a madeira tardia foi reduzido. Uma Máquina de Escovação de Veios da Madeira restaura esse contraste removendo seletivamente as fibras mais macias, enquanto torna a estrutura dos veios mais densos mais pronunciada.
Para fábricas de móveis e oficinas de processamento de painéis, o objetivo não é simplesmente tornar a superfície mais áspera. O objetivo é produzir uma textura controlada e repetível que pareça natural após tingimento, pintura, aplicação de óleo ou laminação. Um bom painel escovado deve apresentar profundidade visível dos veios, sem fibras rasgadas, estrias escuras, áreas irregulares ou marcas de escova que se tornem evidentes sob iluminação lateral.
Esse equilíbrio é onde a configuração da máquina se torna importante. O folheado é menos tolerante do que a madeira maciça. Sua camada superficial pode ser fina, sua densidade pode variar de uma folha para outra, e inconsistências no adesivo ou no lixamento sob o folheado podem afetar a aparência final. Os operadores precisam compreender a relação entre o tipo de escova, a pressão de contato, a velocidade de avanço, o suporte do painel e a condição da superfície de entrada. Se uma dessas variáveis variar, a uniformidade da textura geralmente varia junto.
O Que o Processo de Escovação Realmente Faz
A escovação dos veios da madeira às vezes é descrita como “abrir os veios”, mas essa expressão pode ser enganosa. A máquina não cria veios de madeira que já não estejam presentes. Ela segue a diferença natural de densidade do material. A madeira inicial mais macia é abrasada com mais facilidade, enquanto a madeira tardia mais dura permanece relativamente elevada. Em espécies com estrutura aberta bem definida, isso cria uma superfície texturizada que pode se assemelhar a madeira envelhecida pela ação do tempo, carvalho escovado com arame, freixo envelhecido ou painéis decorativos com veios profundos.
O resultado depende muito da espécie e do corte do folheado. Folheados de carvalho, freixo, olmo, castanheiro e algumas madeiras macias geralmente apresentam efeitos de escovação mais fortes porque o contraste dos seus veios é mais evidente. Espécies de veios finos, densos ou fechados podem produzir um resultado mais sutil. Isso não é um problema da máquina; é uma característica do material. Um erro comum de produção é tentar forçar uma textura dramática em um folheado que não responde naturalmente bem à escovação agressiva. O resultado pode ser rasgamento de fibras em vez de um efeito de veios refinado.
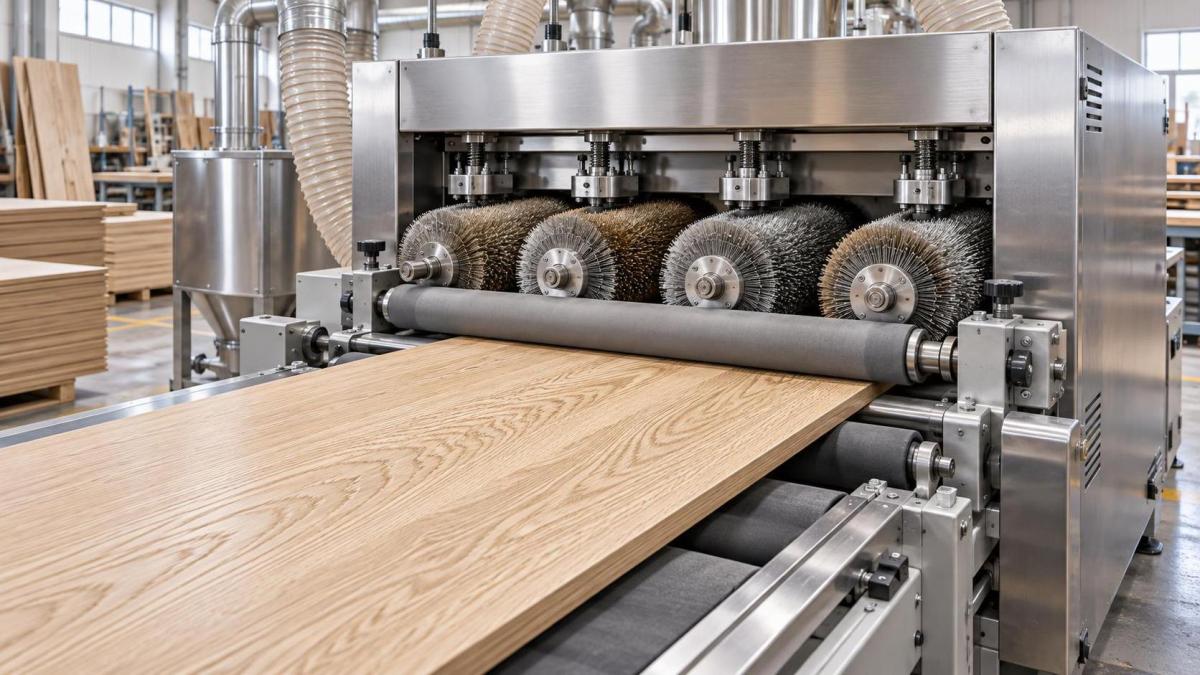
Em uma linha corretamente configurada, o painel passa sob uma ou mais cabeças de escova rotativas. Dependendo do acabamento desejado, podem ser escovas de arame de aço, escovas de nylon abrasivo, escovas de lixamento ou combinações de diferentes materiais de escova. A primeira estação pode criar a textura, enquanto uma estação posterior remove fibras soltas, suaviza bordas afiadas dos veios ou uniformiza a aparência visual antes do acabamento.
Por Que os Painéis de Folheado Exigem Mais Controle do Que a Madeira Maciça
A madeira maciça oferece maior margem para lixamento. O folheado não. Quando um operador escova além da camada superficial, o painel pode se tornar inutilizável ou exigir retrabalho dispendioso. É por isso que uma Máquina de Escovação de Veios da Madeira para processamento de folheado precisa de suporte estável da peça e contato previsível da escova, em vez de abrasão por força bruta.
A planicidade do painel é uma das primeiras coisas a verificar. Uma placa ligeiramente arqueada pode receber escovação excessiva nos pontos altos e insuficiente nas bordas ou no centro, dependendo da configuração do transportador e do sistema de retenção. Da mesma forma, um painel com folheado mal colado pode apresentar levantamento localizado quando a escova prende fibras soltas. A escovação não corrige uma adesão fraca do folheado; frequentemente ela a revela.
A preparação da superfície é igualmente importante. Se o painel de entrada ainda apresentar riscos de lixamento transversal aos veios, contaminação por cola, massa irregular ou marcas de lixamento inconsistentes, a etapa de escovação poderá tornar esses defeitos mais visíveis. A escovação realça o caráter da superfície, incluindo características indesejadas. Por esse motivo, as equipes de produção devem inspecionar o painel após o pré-lixamento, em vez de presumir que a máquina de escovação ocultará variações das etapas anteriores.
Isso é particularmente importante para painéis decorativos destinados a acabamentos com tingimento transparente ou óleo escuro. Um pigmento intenso pode ocultar alguma inconsistência, enquanto um revestimento transparente ou semitransparente tende a revelar cada alteração na profundidade dos veios. Portanto, o departamento de acabamento deve participar da definição dos padrões de escovação, e não somente após o primeiro lote já ter sido processado.
As Configurações que Determinam a Uniformidade da Textura
Não existe uma receita universal para folheado escovado. As mesmas configurações podem produzir resultados diferentes em dois lotes de folheado de carvalho porque a espessura do folheado, a condição de umidade, a orientação dos veios e a densidade não são idênticas. Ainda assim, diversas variáveis operacionais merecem atenção constante.
A abordagem mais confiável é alterar uma variável por vez durante a amostragem. Se a velocidade de avanço, a altura da escova e a velocidade de rotação forem ajustadas simultaneamente, torna-se difícil identificar por que o painel mudou. Isso parece básico, mas é nesse ponto que muitos testes de configuração perdem informações úteis. Mantenha uma placa de amostra ao lado da máquina, identifique as configurações utilizadas e avalie-a depois que o acabamento previsto tiver sido aplicado, sempre que possível.
A Seleção da Escova Não Diz Respeito Apenas à Agressividade
Escovas de arame de aço são comumente usadas quando se exige uma textura rústica mais pronunciada. Elas podem remover os veios macios com eficiência, mas exigem configuração cuidadosa em folheados. O diâmetro do arame da escova, a configuração dos fios e a forma como a escova entra em contato com a superfície afetam o resultado final. Uma configuração adequada para carvalho maciço pode ser excessiva para uma face fina de folheado de carvalho.
As escovas de nylon abrasivo oferecem um tipo diferente de controle. Elas podem combinar escovação e uma leve ação de lixamento, tornando-se úteis para refinar a superfície após uma primeira passagem mais agressiva ou para produzir uma textura mais suave. Na produção prática, o melhor resultado geralmente não é obtido com apenas uma escova. Uma escova primária cria o relevo; uma escova secundária limpa, uniformiza ou reduz fibras elevadas que, de outra forma, poderiam absorver o tingimento de maneira desigual.
A direção da escova também merece atenção. A maior parte da escovação segue a direção dos veios, especialmente em componentes longos de móveis e painéis decorativos de parede. Trabalhar contra os veios pode deixar a superfície com aspecto felpudo e puxar fibras de áreas vulneráveis do folheado. A escovação transversal aos veios é às vezes usada para efeitos especiais, mas deve ser tratada como uma escolha deliberada de acabamento, não como uma consequência acidental da orientação do painel no transportador.
A Estabilidade do Avanço Muitas Vezes É Mais Importante do Que a Produção Máxima
Quando uma linha está funcionando bem, os operadores podem sentir-se tentados a aumentar a produtividade elevando a velocidade do transportador ou reduzindo o número de passagens de escova. Isso pode funcionar para uma textura relativamente tolerante, mas os painéis de folheado precisam de uniformidade visual desde a primeira placa até a última. Um sistema de avanço que desliza, hesita ou permite o deslocamento dos painéis pode deixar faixas visíveis ou marcas de escovação irregulares. Esses defeitos podem não ser evidentes até que o tingimento seja aplicado.
A alimentação estável depende de mais do que o motor do transportador. A condição dos rolos, os ajustes de pressão, o acúmulo de pó, as dimensões do painel e a aderência da superfície de transporte influenciam a suavidade do movimento da placa. Componentes muito leves ou estreitos podem ser mais difíceis de controlar do que painéis de tamanho completo. Nessas situações, podem ser necessários dispositivos de apoio, sistemas de retenção adequados ou métodos de produção ajustados.
O operador também deve observar a transição entre os painéis. Se a cabeça de escova reagir de modo diferente nas bordas de entrada e de saída, a textura das bordas poderá não corresponder à do centro. Isso nem sempre é evitável, especialmente em peças curtas, mas deve ser verificado durante a aprovação da amostra. Um painel que parece aceitável em uma rápida observação ainda pode apresentar variação entre borda e centro quando for montado em uma porta de armário ou em um sistema de parede.
Uma Rotina Prática de Inspeção Antes do Acabamento
A inspeção visual não deve depender apenas da iluminação superior da fábrica. Uma luz de baixo ângulo é útil porque revela relevo, estrias e marcas direcionais que são difíceis de ver diretamente de cima. Os operadores devem inspecionar tanto o centro quanto as bordas do painel e, depois, comparar os painéis do início e do fim de uma produção. A uniformidade em um lote é mais valiosa do que fazer um único painel de amostra parecer dramático.
Uma verificação prática inclui o seguinte:
- A profundidade da textura parece uniforme em toda a área útil da face.
- Não há fibras soltas, farpas, folheado rasgado ou substrato exposto visíveis.
- As marcas de escova seguem a direção prevista dos veios.
- As bordas do painel não são visivelmente mais ou menos texturizadas do que o centro.
- A superfície está limpa o suficiente para a próxima etapa de acabamento, com o pó devidamente extraído.
- As amostras de referência aprovadas permanecem disponíveis na máquina para comparação.
A extração de pó não é um detalhe opcional de limpeza. O pó fino pode se depositar nos veios rebaixados, interferir na absorção do tingimento e dificultar a avaliação da verdadeira superfície. Também acelera o desgaste dos componentes móveis quando a limpeza da máquina é negligenciada. Uma linha de escovação deve ser mantida como parte do processo de acabamento, e não tratada como uma estação separada de processamento bruto.
Onde os Operadores Geralmente Perdem a Uniformidade
Um problema frequente é continuar usando uma escova depois que seu comportamento de corte mudou. As escovas não falham somente quando quebram. Elas gradualmente perdem a uniformidade, acumulam resíduos ou se desgastam de maneira desigual em toda a largura. A máquina pode continuar funcionando, mas a superfície deixa de corresponder ao padrão aprovado. Um plano rotineiro de inspeção e substituição de escovas é menos dispendioso do que descobrir uma incompatibilidade de acabamento após o revestimento.
Outro problema é tratar todos os lotes de folheado como idênticos. Mesmo quando o nome da espécie é o mesmo, o padrão dos veios e a densidade podem variar. Um novo lote de folheado deve passar por escovação de teste antes da produção em grande escala. Pode exigir um pequeno ajuste no contato da escova ou na velocidade de avanço, especialmente quando o revestimento final for transparente. O ajuste deve ser documentado para que os operadores não precisem redescobri-lo na próxima produção.
Os fornecedores de máquinas podem ajudar a estabelecer essas condições de trabalho, mas o padrão final de textura pertence ao processo da fábrica. A Qingdao Zhongding Machinery Co., Ltd., com mais de duas décadas de experiência na fabricação e exportação de máquinas para trabalhar madeira, aborda esse tipo de equipamento como parte de uma linha de processamento mais ampla, e não como uma máquina isolada. Para os usuários, essa perspectiva é importante: o desempenho da escovação está ligado ao pré-lixamento, ao manuseio dos painéis, à extração de pó, aos requisitos de acabamento, à disponibilidade de peças de reposição e à possibilidade de obter suporte técnico quando as condições de produção mudam.
A Uniformidade Vem de um Processo Controlado, Não de uma Única Configuração
Uma Máquina de Escovação de Veios da Madeira pode tornar os painéis de folheado mais táteis, visualmente mais distintos e mais fáceis de posicionar em linhas de móveis premium ou painéis decorativos. Mas a máquina, por si só, não garante um bom resultado. A qualidade estável do painel, a seleção adequada de escovas, os ajustes medidos, a alimentação limpa e a inspeção sob iluminação realista contribuem para a superfície final.
Para os operadores, o hábito mais útil é proteger o padrão de textura aprovado. Mantenha amostras físicas, registre as alterações, inspecione o desgaste das escovas antes que apareçam reclamações de qualidade e teste novos lotes de folheado antes de comprometer um lote completo. No folheado, uma disciplina sutil de processo geralmente é o que separa um efeito convincente de veios naturais de uma superfície que parece excessivamente trabalhada.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.