


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Qual capacidade de prensa para madeira compensa em linhas de colagem de painéis de alto volume?
A capacidade de uma prensa para madeira pode determinar o sucesso ou o fracasso da colagem de painéis em grandes volumes. Saiba como dimensionar a área das platinas, a pressão e o tempo de ciclo para reduzir o custo por painel e evitar retrabalho dispendioso.
Em uma linha de colagem de alto volume, a prensa raramente é a máquina mais rápida da fábrica — e esse é justamente o problema. Serras, molduradoras e espalhadores operam em seu próprio ritmo, mas cada painel ainda precisa parar, permanecer sob pressão por um tempo determinado e sair plano antes que a próxima etapa possa começar. Se a prensa não acompanhar o ritmo, o trabalho se acumula à sua frente e as linhas de cola ficam abertas por mais tempo do que deveriam. Se a prensa for superdimensionada, o dinheiro fica imobilizado em capacidade ociosa em vez de ser investido em ferramentas, equipamentos de movimentação ou um segundo turno.
Portanto, a verdadeira questão não é qual é a maior prensa para madeira que você pode comprar. É saber qual capacidade realmente compensa: quanta área de platina, quanta pressão e quão curto precisa ser o ciclo para atingir sua produção diária de painéis com o menor custo por painel aprovado. Esses três fatores interagem, e errar em um deles pode anular silenciosamente os outros dois.
A capacidade é composta por três números, não apenas um
Os catálogos de prensas destacam a tonelagem, porque é o número mais fácil de imprimir. Mas, sozinha, ela quase não diz nada sobre a produção. Uma prensa compensa o investimento pela combinação de três fatores: a área útil da platina, que determina quanto painel cabe por carga; a pressão aplicada uniformemente sobre essa área, que determina se a linha de cola ficará firme; e o tempo de ciclo, que determina quantas cargas são concluídas por turno. Multiplique a área pelas cargas por hora para obter a produtividade. Se a pressão for insuficiente, parte dessa produção se perde em painéis delaminados e retrabalho.
Comece pelos painéis, não pelo catálogo
Todo dimensionamento deve começar pelos seus próprios dados de produção. Anote os tamanhos de painel que representam a maior parte do seu volume, não o maior painel que você já fabricou. Uma linha que processa folhas padrão de 2440 × 1220 mm a semana toda, com uma peça ocasional de porta fora de medida, precisa de uma prensa diferente de uma linha projetada para esse tipo de trabalho ocasional. Anote também a faixa de espessuras: painéis finos e grossos se comportam de maneira diferente sob pressão e precisam de tempos de ciclo distintos. Em seguida, defina uma meta realista: o número de painéis por turno na semana de maior produção que seja plausível para sua operação.
Divida essa meta pelas horas de trabalho para obter a produção horária que a prensa precisa manter, considerando atrasos no carregamento, problemas com a cola e pausas. Se o cálculo indicar 40 painéis por hora e cada carga comportar oito, serão necessários cinco ciclos completos por hora, durante todas as horas. Esse cálculo reduz as opções mais rapidamente do que qualquer conversa de vendas, porque transforma a capacidade em um número que a máquina pode ou não atingir.
Dimensões da platina: a capacidade que você realmente pode usar
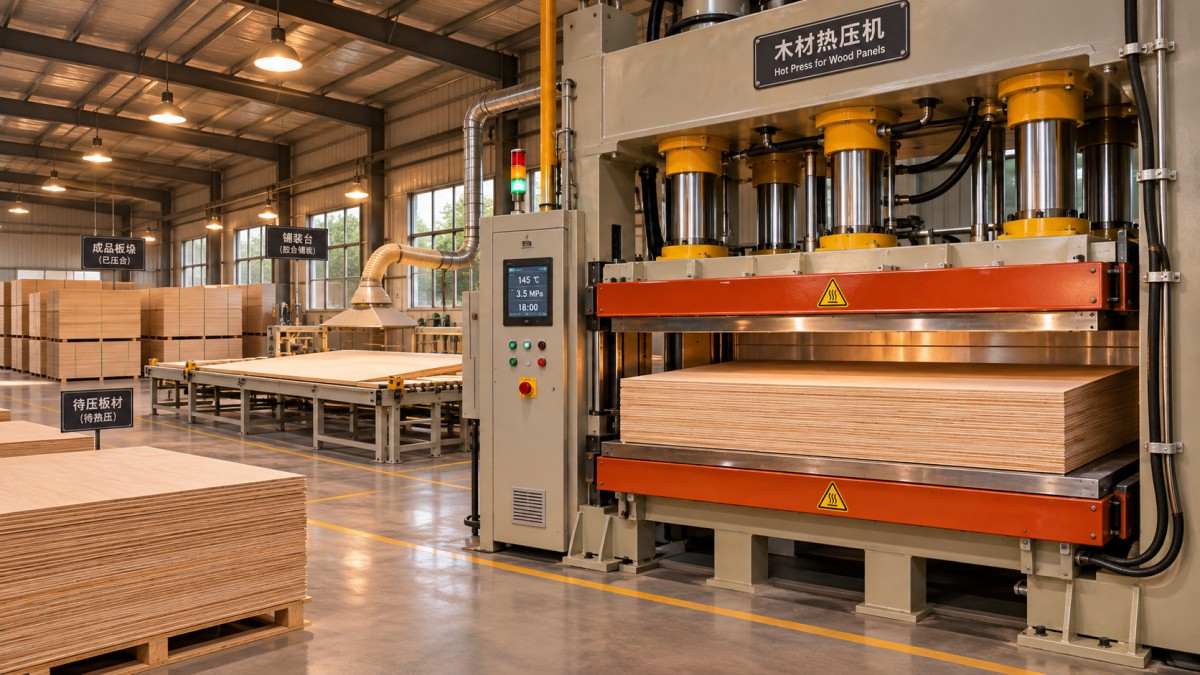
O tamanho nominal da platina é o tamanho da placa. A capacidade útil é o que sobra depois de considerar o carregamento real. Os painéis precisam manter uma margem em relação à borda da platina para que a pressão seja uniforme, ter espaçamento entre si para o posicionamento e seguir um arranjo que o operador consiga repetir rapidamente. Uma platina que parece ampla no papel pode perder um quinto da área com margens e espaçamentos antes mesmo de prensar o primeiro painel.
Área útil e disposição dos painéis
Antes de comparar máquinas, desenhe em escala real, no papel, a disposição padrão dos painéis em cada tamanho de platina candidato. Conte quantos painéis cabem com margens adequadas e verifique os tamanhos menos comuns da sua produção, não apenas os padrão. Às vezes, uma platina um pouco mais larga aumenta de seis para oito o número de painéis por carga. Repetida ao longo de milhares de ciclos, essa diferença vale mais do que uma tonelagem nominal maior. Às vezes, ela não muda nada, porque, qualquer que seja o corte da platina, os seus tamanhos deixam a mesma faixa sem aproveitamento.
Altura da pilha e abertura entre platinas
Na prensagem a frio e na colagem em pilhas, a abertura entre as platinas determina a altura máxima da pilha, e a altura também representa capacidade. Uma pilha mais alta permite prensar mais painéis por ciclo, mas aumenta o tempo de carregamento, dificulta a aplicação uniforme da pressão ao longo da pilha e agrava os danos quando um painel fica desalinhado. Os calços — placas planas colocadas entre as camadas — também ocupam espaço na abertura, por isso inclua-os nos cálculos: com calços, folhas de proteção e equipamentos de elevação, a pilha real é menor do que a prevista no papel.
Pressão: a força total não é o valor que cola o painel
O que une um painel não é a tonelagem total da prensa, mas a pressão sobre a linha de cola: a força dividida pela área sobre a qual é distribuída. É aqui que uma platina superdimensionada pode ser contraproducente. Se a força de uma prensa de 100 toneladas for distribuída por uma carga completa que cubra cerca de 6 metros quadrados, a pressão específica em cada painel será bem menor do que com meia carga na mesma prensa. Se a ficha técnica do fornecedor do adesivo especificar uma determinada faixa de pressão, a prensa precisa fornecê-la com o tamanho real da sua carga, não apenas na condição mais favorável.
Faça o cálculo na ordem inversa. Pegue a maior área total de painéis que pretende prensar em uma carga e multiplique pela pressão específica necessária para a cola e o material. O resultado é a força que a prensa precisa realmente fornecer. Depois, verifique como essa força é produzida. Cilindros concentrados no centro podem indicar uma tonelagem total adequada, enquanto os cantos de uma carga larga recebem bem menos pressão. Mais tarde, isso pode aparecer como bordas abertas nos painéis externos. Em cargas largas, a distribuição uniforme da pressão é mais importante do que um número nominal maior. A pressão excessiva também causa danos: linhas de cola sem adesivo suficiente, núcleos esmagados e defeitos que ficam visíveis através de faces finas.
Tempo de ciclo: onde a produtividade é realmente definida
O tempo de prensagem — os minutos em que o painel permanece sob pressão — é determinado pelo adesivo, pelo material e, em uma prensa aquecida, pela temperatura e pela espessura. Não é possível negociar com a química da cola. O que você pode controlar é tudo o que acontece ao redor dela: o tempo de carregamento, a rapidez com que a prensa fecha e aumenta a pressão, a velocidade de abertura e o tempo de descarregamento. Em muitas linhas reais, a movimentação das peças leva tanto tempo quanto a prensagem, por isso um ciclo mais rápido, obtido a um custo elevado, pode aumentar pouco a produção.
Carregamento e descarregamento fazem parte do ciclo
Cronometre um ciclo completo antes de comprar qualquer equipamento e observe onde os minutos são gastos. Se os operadores carregam os painéis um de cada vez, alinham-nos a olho e removem o excesso de cola entre as cargas, auxiliares de carregamento, um layout adequado para a entrada e a saída dos materiais e plataformas elevatórias pantográficas à altura de trabalho muitas vezes aumentam mais a capacidade do que uma prensa maior. Platinas aquecidas e um fechamento rápido e controlado economizam minutos por ciclo, mas nenhum dos dois resolve o problema de uma linha sem espaço para acomodar os painéis acabados. O tempo em aberto do adesivo conecta todas essas etapas: painéis que esperam demais entre a aplicação da cola e a prensagem formam ligações fracas. Portanto, a velocidade das etapas anteriores precisa acompanhar a capacidade da prensa, não superá-la.
Os cálculos: painéis por turno e custo por painel
A tabela abaixo combina os três números em um exemplo ilustrativo: painéis padrão, oito por carga e um turno produtivo de sete horas. Os valores são simplificados para demonstrar o método; faça os mesmos cálculos com os seus próprios dados.
Os cálculos revelam duas lições. Primeiro, o aumento de capacidade mais barato veio dos auxiliares de carregamento, não de uma máquina maior: reduzir em três minutos o tempo de movimentação aumentou a produção em mais de um quarto. Segundo, a platina maior só compensou quando a linha conseguia preenchê-la. Com cargas incompletas, produziu pouco mais do que a prensa menor, mas custou mais para comprar, aquecer e manter. É no custo por painel que isso se reflete: divida o custo total do turno pelo número de painéis aprovados, não pelo número de painéis prensados.
Quando uma prensa maior deixa de compensar
Em toda linha, chega um ponto em que a capacidade adicional da prensa deixa de se converter em vendas adicionais. Isso acontece quando a prensa deixa de ser o gargalo: quando as operações de refilo, lixamento ou inspeção não conseguem processar mais painéis, quando falta espaço de armazenamento para a cura ou quando os pedidos não são suficientes para preencher as cargas adicionais. Uma prensa comprada para atender a um pico que ocorre seis semanas por ano passa as outras 46 semanas operando com cargas incompletas, e é nessas condições que o custo por painel aumenta. O aquecimento de uma platina grande custa praticamente o mesmo com carga total ou pela metade, portanto a capacidade aquecida ociosa onera cada painel.
Cola, calor e limites que não se superam comprando equipamentos
Alguns limites estão totalmente fora da máquina. A taxa de aplicação do adesivo, o tempo em aberto e o tempo mínimo de prensagem são definidos pelos dados do fornecedor da cola e pelos seus materiais; nenhuma especificação da prensa pode alterá-los. Em uma prensa aquecida, painéis espessos precisam de tempo para que o calor alcance a linha de cola mais interna, e esse tempo aumenta mais rapidamente do que a espessura. Folheados e laminados têm seus próprios limites de pressão, e o teor de umidade altera tanto a colagem quanto a estabilidade dimensional após a prensagem. Um plano de capacidade que ignore esses valores promete uma produção que a química não pode proporcionar.
É também nesse ponto que surge o retrabalho. Painéis prensados com a pressão correta e pelo tempo adequado, sobre uma platina limpa e plana, saem planos e continuam assim. Painéis submetidos a um ciclo curto demais ou prensados sobre uma platina desgastada parecem aceitáveis, mas deformam depois, no armazém ou nas instalações do cliente. Esse retrabalho — em peças refeitas, créditos concedidos e reputação — deve fazer parte de qualquer cálculo de capacidade realista: uma prensa que opera um pouco mais devagar e produz painéis que permanecem vendidos é a opção mais econômica.
Antes de fazer o pedido: verificações importantes para o dimensionamento
- Calcule quantos painéis por hora são necessários em uma semana de pico realista e, considerando o tamanho real da carga, quantos ciclos por hora isso exige.
- Desenhe na platina o arranjo dos painéis padrão e dos menos comuns, incluindo as margens, e conte quantos painéis realmente caberão por carga.
- Calcule a força necessária com base na maior área de carga e na pressão específica indicada pelo fornecedor do adesivo; verifique se a disposição dos cilindros distribui a pressão uniformemente até as bordas.
- Cronometre um ciclo completo, incluindo carregamento e descarregamento, e calcule separadamente o custo das melhorias na movimentação dos painéis.
- Verifique se a abertura entre platinas comporta a pilha real mais alta, incluindo calços e equipamentos de elevação.
- Confirme a alimentação elétrica, a capacidade de carga do piso e a exaustão no local de instalação da prensa, além do espaço de trabalho necessário para o maior painel.
- Informe-se sobre a tolerância de planicidade das platinas, a substituição de vedações e mangueiras, a disponibilidade de peças de reposição e quem fará a manutenção da máquina na sua região.
Como manter a capacidade dentro do previsto após a instalação
A capacidade calculada no papel corresponde a uma prensa nova, limpa e ajustada corretamente. Para mantê-la, são necessários cuidados simples e regulares. As superfícies das platinas devem ser limpas antes que o excesso de cola forme pontos elevados. O óleo hidráulico, as vedações e as mangueiras precisam de manutenção antes que uma pressurização lenta comece a acrescentar um minuto de cada vez ao tempo de ciclo. Verifique a pressão com um manômetro confiável e a planicidade das platinas quando os painéis apresentarem um defeito recorrente sempre na mesma posição. Mantenha um registro simples dos ciclos por turno e das peças rejeitadas por semana: ele mostra se a produção caiu porque a máquina ficou mais lenta ou porque a composição dos pedidos mudou.
A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para marcenaria a fabricantes de móveis, oficinas de painéis e linhas de produção industrial há mais de 20 anos. As prensas que realmente compensam são dimensionadas com base nos tamanhos dos painéis e nas metas por turno do cliente, não em um número destacado no catálogo. Um fornecedor confiável solicitará as dimensões dos seus painéis, o adesivo utilizado e a meta diária antes de recomendar um modelo, apresentará os cálculos que fundamentam a recomendação e continuará fornecendo vedações, mangueiras e orientação anos depois.
A capacidade de uma prensa para madeira compensa quando corresponde ao trabalho: platinas suficientemente grandes para preencher cada carga com os tamanhos de painel que você realmente processa, pressão distribuída uniformemente e suficiente para atender aos requisitos da cola, e um ciclo compatível com a capacidade de movimentação da sua linha. Tome a decisão final com base no custo por painel aprovado, não na tonelagem.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.