


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como evitar riscos de lixamento com máquinas para lixar madeira maciça
Como evitar riscos de lixamento com máquinas para lixar madeira maciça
Os riscos de lixamento podem passar despercebidos até que o tingimento ou o acabamento os revele — transformando um componente de madeira maciça quase concluído em um retrabalho dispendioso. Para os operadores de máquinas para lixar madeira maciça, evitar esses defeitos começa pelo controle do processo: escolher a sequência correta de abrasivos, verificar o estado das cintas e ajustar a velocidade de avanço e a pressão de lixamento à peça. O acúmulo de pó e a omissão de granulometrias podem deixar marcas que talvez não sejam removidas apenas com um lixamento mais fino.
O desafio prático é identificar qual etapa do processo causou a marca. Um sulco profundo provocado por uma cinta contaminada exige uma resposta diferente de um padrão uniforme de riscos deixado por uma granulometria final excessivamente grossa. Antes de alterar os ajustes, examine o defeito e determine em que momento ele aparece pela primeira vez.
Analise o risco antes de ajustar a máquina
Inspecione um componente sem acabamento sob uma luz forte posicionada em um ângulo baixo. Gire a tábua para que a luz incida tanto sobre o veio quanto sobre a direção do lixamento. A iluminação superior, por si só, pode ocultar sulcos estreitos, especialmente em madeiras claras.
A forma e a localização de uma marca fornecem pistas úteis, embora não sejam suficientes para chegar a um diagnóstico:
- Uma linha isolada e profunda: verifique se há abrasivo empastado, detritos presos, abrasivo danificado ou um defeito já presente na madeira recebida.
- Riscos grossos uniformes em toda a superfície: verifique se a etapa de lixamento seguinte removeu de fato o padrão de riscos da granulometria anterior.
- Faixas repetidas ou marcas rítmicas: investigue as emendas das cintas, os rolos de contato, o estado do transportador e as vibrações, em vez de presumir que a granulometria está errada.
- Marcas concentradas em uma das bordas: verifique a variação de espessura, o apoio da peça e o alinhamento do cabeçote de lixamento.
- Marcas circulares aleatórias após a preparação final: inspecione o lixamento orbital nas etapas seguintes, a limpeza dos abrasivos e os procedimentos de manuseio.
Quando o equipamento permitir uma amostragem segura, inspecione uma peça de teste após cada etapa de lixamento. Caso contrário, use o procedimento aprovado pelo fabricante para isolar as etapas. Se a superfície estiver em boas condições na saída da máquina, mas aparecer riscada antes do acabamento, investigue o empilhamento, as mesas de transferência e o lixamento manual — não apenas a lixadeira.
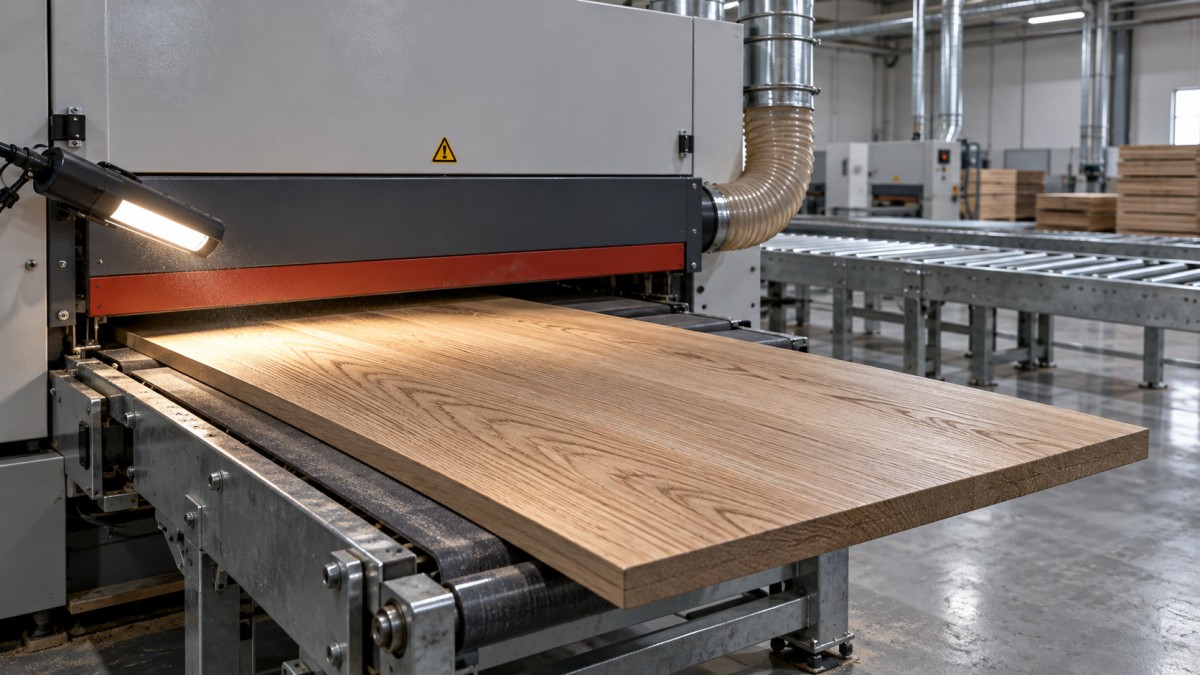
Monte uma sequência de granulometrias que remova o padrão anterior
Cada etapa abrasiva deve remover os riscos deixados pela etapa anterior. Uma cinta fina pode suavizar as bordas de um sulco profundo sem remover seu fundo. A superfície pode parecer lisa ao toque, mas ainda conter linhas que o tingimento tornará mais visíveis.
Escolha a granulometria inicial de acordo com as condições da superfície recebida. Marcas de plaina, resíduos de cola, variação de espessura e danos causados por usinagem grosseira exigem diferentes níveis de correção. Começar com uma granulometria desnecessariamente grossa cria riscos mais profundos e aumenta o trabalho de cada cabeçote seguinte. Começar com uma granulometria fina demais pode empastar o abrasivo sem corrigir o defeito original.
Uma sequência de teste ilustrativa pode ser P80, P120 e P150, mas ela não é uma receita universal de produção. A espécie de madeira, a construção do abrasivo, a disposição dos cabeçotes de lixamento e o sistema de revestimento determinam se essas transições são adequadas. Mantenha consistentes as designações de granulometria: o mesmo número impresso em sistemas de classificação diferentes não indica necessariamente um abrasivo equivalente.
Em uma peça de teste descartável, faça levemente algumas linhas de referência a lápis na superfície. O desaparecimento dessas linhas ajuda a identificar contato incompleto, mas não comprova que os riscos mais profundos tenham desaparecido. Verifique a superfície sob luz rasante após cada etapa. Se ainda houver riscos grossos, corrija essa etapa antes de passar a uma granulometria mais fina.
Confirme a granulometria final com base nas orientações do fornecedor do acabamento e em uma amostra representativa. Lixar com uma granulometria mais fina não é automaticamente melhor: isso pode alterar a absorção do tingimento e causar uma diferença de cor em relação ao acabamento aprovado.
Verifique o estado do abrasivo antes de aumentar a pressão
Uma cinta pode estar intacta e, ainda assim, já não cortar de maneira uniforme. Resina, pó compactado e contaminação por acabamento podem formar áreas empastadas que esfregam ou riscam a madeira. Uma cinta desgastada também pode levar os operadores a aumentar a pressão, provocando calor e corte irregular em vez de recuperar o poder de corte do abrasivo.
Com a máquina isolada conforme o procedimento de bloqueio e etiquetagem da instalação, inspecione a superfície abrasiva, as bordas, o suporte e a emenda. Procure depósitos localizados, rasgos, áreas sem abrasivo e desgaste anormal. Quando especificada, verifique a direção de instalação, bem como o alinhamento e a tensão, de acordo com o manual da máquina. Nunca inspecione nem limpe uma cinta em movimento com as mãos.
Selecione o abrasivo em função do material e da operação, não apenas do número da granulometria. Produtos de camada aberta podem ajudar a reduzir o empastamento em algumas madeiras resinosas, enquanto o tipo de suporte e de grão afeta o comportamento de corte e a uniformidade dos riscos. Peça ao fornecedor de abrasivos que recomende uma combinação para a espécie de madeira, a quantidade de material a remover e o cabeçote de lixamento utilizados.
Substitua ou limpe as cintas usando métodos aprovados. Um cronograma arbitrário de substituição baseado apenas no tempo é menos útil do que acompanhar a qualidade da superfície, o empastamento e o desempenho de corte em condições consistentes.
Equilibre a remoção de material, a velocidade de avanço e a pressão do cabeçote
Não existe uma velocidade de avanço ou um ajuste de pressão universal e confiável para máquinas de lixamento de madeira maciça. A dureza do rolo de contato, o projeto da sapata de pressão, a velocidade da cinta, a potência disponível, a largura da tábua e as características da madeira influenciam o resultado. Um ajuste que funciona em um componente estreito pode sobrecarregar a mesma máquina ao processar um painel largo.
Comece pela configuração recomendada pelo fabricante para a operação. Separe o dimensionamento do refinamento dos riscos: um cabeçote inicial pode realizar a remoção controlada de material, enquanto os cabeçotes seguintes refinam a superfície. É difícil obter resultados consistentes quando se exige que um cabeçote de acabamento fino corrija uma variação substancial de espessura.
Altere uma variável de cada vez em peças de teste representativas. Reduzir a velocidade de avanço pode aumentar o tempo de contato com o abrasivo, mas também pode elevar a temperatura e o empastamento. Aumentar a velocidade de avanço pode reduzir o tempo de exposição, mas deixar tempo insuficiente para remover o padrão de riscos anterior. Nenhuma das opções é automaticamente a solução.
A pressão excessiva também não ajuda. Ela pode aumentar o aquecimento, acelerar o desgaste do abrasivo e prejudicar o contato em componentes irregulares. Se a máquina exibir a carga do motor, use essa informação em conjunto com a inspeção da superfície e a medição da quantidade de material removida — não como substituto de nenhuma delas. Interrompa o processo e investigue alterações inesperadas de carga, marcas de queimadura ou vibrações anormais.
Evite que o pó e as variações da peça cheguem à zona de contato
A extração de pó faz parte da prevenção de riscos. Uma captação deficiente permite que detritos se acumulem ao redor dos cabeçotes de lixamento e das superfícies de transferência, aumentando a probabilidade de empastamento ou contaminação do abrasivo. Verifique os registros de extração, as obstruções nos dutos, as conexões das coifas e o estado do coletor de acordo com os requisitos do equipamento. O fato de um ventilador estar ligado não comprova que haja fluxo de ar suficiente em todas as coifas.
Use práticas de limpeza a vácuo aprovadas para a máquina e a área ao redor. Espalhar o pó com ar comprimido pode redistribuir a contaminação e criar riscos de exposição ou de poeira combustível. Siga os procedimentos de controle de pó da instalação e os requisitos locais aplicáveis.
As tábuas recebidas também precisam de atenção. Remova adequadamente o excesso de cola antes do lixamento e separe as peças com empenamento, torção ou variação de espessura acentuados. Forçar uma tábua inadequada a passar por uma configuração de acabamento pode causar contato irregular, danos nas bordas ou remoção incompleta dos riscos. Verifique no manual da máquina as dimensões mínimas da peça e os requisitos de apoio.
A mistura de direções dos veios exige atenção especial. Um painel colado pode conter tiras adjacentes que reagem de maneira diferente à mesma passagem de lixamento. Sempre que possível, avance no sentido do veio, mas avalie o painel completo com o acabamento previsto, em vez de presumir que uma única orientação de avanço eliminará todas as marcas visíveis.
Comprove o resultado com o acabamento e, em seguida, proteja a superfície
A inspeção da superfície seca é necessária, mas o revestimento previsto é o teste mais relevante. Prepare uma amostra da mesma espécie de madeira e do mesmo lote de produção, usando a sequência de lixamento proposta e o sistema de tingimento ou acabamento efetivamente previsto. Inspecione-a sob uma iluminação representativa das condições de uso do produto acabado.
Se for feita uma inspeção com pano úmido, confirme se o líquido e o procedimento são compatíveis com a madeira, o adesivo e o processo de revestimento. Um solvente inadequado ou uma etapa de umedecimento sem controle pode criar um problema separado. Aguarde até que a amostra atinja as condições necessárias antes de aplicar o revestimento.
Depois que a superfície passar na inspeção, proteja-a. Limpe as mesas de saída, remova resíduos abrasivos dos apoios de empilhamento e evite que as faces acabadas deslizem sobre superfícies contaminadas. Se o lixamento orbital vier após o lixamento à máquina, use abrasivos limpos e pressão controlada; essa operação final pode criar marcas circulares mesmo quando o processo com lixadeira de cinta larga está funcionando corretamente.
Facilite a recuperação de uma configuração repetível
Registre a espécie da madeira, a faixa de espessura de entrada, a identificação do abrasivo, a sequência de granulometrias, o ajuste de avanço, os ajustes dos cabeçotes e a amostra de acabamento aprovada. Anote as trocas de cinta e em que etapa o defeito apareceu. Essas informações tornam a solução de problemas mais eficaz do que uma descrição como “a máquina deixa riscos”.
A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para trabalhar madeira e possui mais de 20 anos de experiência no setor. Seu suporte técnico, fornecimento de peças de reposição e serviço pós-venda são relevantes quando um problema de superfície aponta para algo além da seleção do abrasivo, como componentes de contato desgastados, problemas de alinhamento ou ajustes da máquina. Para tornar a conversa com o suporte mais produtiva, forneça o modelo da máquina, os detalhes do abrasivo, os ajustes operacionais e fotografias nítidas que mostrem a direção e a localização dos riscos.
Quando um defeito voltar a aparecer, identifique a primeira etapa em que ele se torna visível e altere um fator de cada vez. Não continue lixando com granulometrias cada vez mais finas sem resolver um risco profundo. Corrija a origem do problema, verifique a correção em uma amostra acabada representativa e só então libere novamente a configuração para a produção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.