


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Ao escolher uma prensa de painéis de madeira para compensado, por que a planicidade dos pratos de prensagem é mais importante do que a pressão nominal
Por que a planicidade da placa de prensagem determina a integridade da colagem do compensado — e não apenas a classificação de pressão
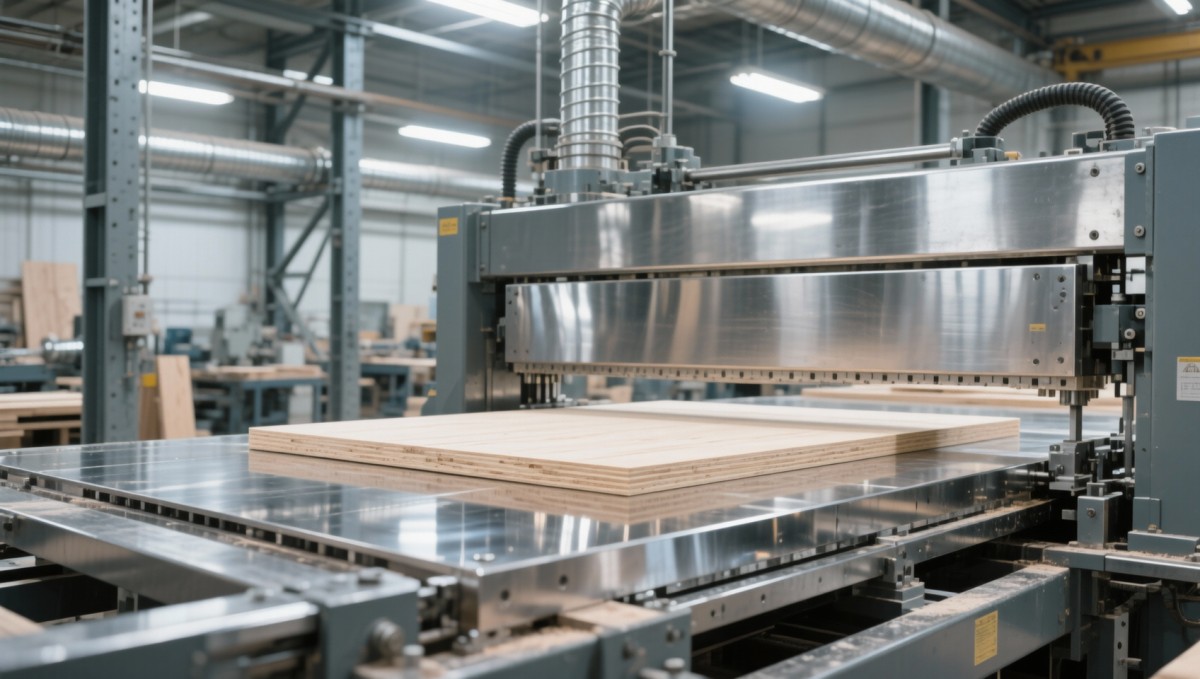
A pressão nominal costuma ser a primeira especificação citada — e analisada — ao selecionar umaprensa para painéis de madeira compensada. Uma classificação de 120 bar ou 150 bar parece impressionante no papel. Mas, na produção real, esse número conta apenas metade da história. O que importa mais é a uniformidade com que essa força é transferida por toda a superfície da placa de prensagem. Se a placa apresentar um desvio de apenas 0,15 mm em uma área de 1.300 × 2.700 mm, a pressão localizada cairá abaixo do limite mínimo necessário para a cura do adesivo — especialmente com modernas resinas de fenol-formaldeído ou melamina-ureia de baixa emissão. O resultado não é apenas uma espessura inconsistente: é uma microdelaminação irreversível nas interfaces das lâminas, que só se torna visível após o lixamento ou o fresamento das bordas.
A física da distribuição de força — não apenas sua magnitude
A pressão (medida em bar ou MPa) é definida como força por unidade de área. Mas a prensagem no mundo real envolve três variáveis interdependentes: carga aplicada, rigidez da placa de prensagem e conformidade do substrato. As lâminas de compensado variam em teor de umidade (8–12% é o típico), densidade (380–520 kg/m³ para miolo de choupo ou bétula) e compressibilidade. Uma placa rígida e levemente convexa pode compensar pequenas curvaturas das lâminas, enquanto uma placa nominalmente plana, mas flexível — especialmente perto dos cantos sob alta tonelagem — cria uma zona de “sombra de pressão”, na qual a pressão efetiva fica 30–45% abaixo da nominal. Isso não é teórico: imagens termográficas durante a prensagem a quente mostram gradientes de temperatura superiores a 8°C em um único painel quando a tolerância de planicidade excede ±0,08 mm/m. Como a reticulação da resina depende exponencialmente da temperatura, essas zonas mais frias resultam em polimerização incompleta — mesmo com a pressão hidráulica nominal total.
Tolerância de planicidade: onde milímetros se tornam defeitos
Os parâmetros de referência de planicidade padronizados pela indústria raramente são especificados nos documentos de aquisição — mas deveriam ser. Para compensado de grau industrial (por exemplo, grau marítimo ou estrutural B/BB), a ISO 19906 recomenda que o desvio da placa de prensagem não seja superior a ±0,05 mm por metro de comprimento, medido sob carga operacional — não apenas em repouso. Isso significa que uma placa de 2,7 m deve manter a planicidade dentro de ±0,135 mm em toda a sua extensão *enquanto* exerce toda a força nominal. Alcançar isso exige mais do que usinagem de precisão: requer posicionamento simétrico dos cilindros hidráulicos, reforço com travessas no chassi e compensação térmica nas placas aquecidas. Sem isso, o afinamento das bordas ocorre sistematicamente nos cantos do painel, exigindo margens de corte pós-prensagem de até 12 mm — desperdiçando 4–6% da matéria-prima por ciclo.
Como a falha de planicidade se manifesta na produção
Ao contrário das falhas relacionadas à pressão — que normalmente causam empenamento acentuado ou falha total da colagem — os defeitos induzidos pela planicidade são sutis, cumulativos e frequentemente diagnosticados de forma incorreta:
- Marcação das lâminas: Irregularidades na camada do miolo tornam-se visíveis através das lâminas de face após o lixamento, pois apenas as zonas de alta pressão comprimiram completamente a linha de cola — deixando as áreas adjacentes levemente “elásticas”.
- Viés de migração de umidade: A compressão irregular restringe as vias de escape do vapor durante a prensagem a quente, causando fervura localizada da resina em zonas de baixa pressão e linhas de cola com pouca resina em zonas de alta pressão.
- Taxas diferenciais de cura: Painéis adjacentes em prensas de múltiplas aberturas apresentam resultados inconsistentes em testes de resistência ao cisalhamento — não devido à variação do lote de adesivo, mas porque uma leve torção do chassi altera a distribuição de carga entre as aberturas.
Verificação além da ficha técnica
Não dependa apenas das alegações do fabricante sobre planicidade. Solicite relatórios de verificação de terceiros — não apenas a calibração inicial, mas também a validação por ciclo de carga. Um relatório confiável inclui medições realizadas em quatro pontos de carga (25%, 50%, 75% e 100% da pressão nominal) utilizando interferometria a laser ou varredura por máquina de medição por coordenadas (CMM). Solicite também dados sobre estabilidade de longo prazo: placas fabricadas com chapas de aço soldadas sem tratamento térmico de alívio de tensões podem sofrer desvios de até 0,03 mm/ano devido a tensões internas residuais. Placas de ferro fundido oferecem melhor estabilidade dimensional, mas exigem prazos de usinagem mais longos e fundações com amortecimento de vibrações mais rigoroso.
Interações entre material e processo que não podem ser ignoradas
Os requisitos de planicidade tornam-se significativamente mais rigorosos com determinadas combinações de materiais:
- Lâminas finas cortadas por desenrolamento (<0,6 mm): Comprimem-se facilmente sob carga irregular, levando ao colapso irreversível das fibras em zonas de alta pressão e à baixa adesão entre camadas em outras áreas.
- Miolo reconstituído (laminados de LVL ou aglomerado): Apresenta comportamento de compressão não linear; uma leve curvatura da placa pode melhorar o contato, mas um desvio excessivo causa esmagamento das bordas antes que a colagem no centro seja concluída.
- Pré-aquecimento de alta frequência: Reduz a umidade inicial das lâminas, aumentando a rigidez — e tornando o conjunto menos tolerante a irregularidades da placa durante os primeiros 30 segundos críticos da prensagem.
Essas interações significam que uma prensa otimizada para compensado comercial de 2,7 mm pode apresentar resultados abaixo do padrão com lâminas decorativas de face de 0,4 mm — mesmo que a pressão nominal seja idêntica.
Realidades operacionais que ampliam a sensibilidade à planicidade
As condições de instalação e manutenção afetam diretamente a planicidade utilizável. O assentamento de uma fundação de apenas 0,2 mm ao longo de seis meses pode introduzir uma torção torsional no chassi da prensa — anulando efetivamente o alinhamento da placa calibrado na fábrica. Da mesma forma, colunas-guia desgastadas ou vedações hidráulicas deterioradas causam extensão assimétrica do êmbolo, deslocando a linha central efetiva da força. A verificação regular não é opcional: operações de primeira linha realizam verificações semestrais por CMM e recalibram os macacos de nivelamento sempre que a máquina é deslocada ou componentes hidráulicos principais são substituídos.
Precisão de engenharia em vez de métricas de marketing
Ao avaliar uma prensa para painéis de madeira compensada, desloque o foco dos números de pressão máxima para a integridade mecânica verificável. Priorize fornecedores que divulguem tolerâncias de planicidade sob carga, forneçam metodologia de medição rastreável e projetem para estabilidade térmica e mecânica — não apenas para o desempenho inicial. Porque, na produção contínua de compensado, a qualidade consistente da colagem não é proporcionada pela força máxima. Ela é mantida pela força uniforme — milímetro por milímetro, ciclo após ciclo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.