


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Lista de verificação para instalação de máquinas para trabalhar madeira: 12 etapas críticas que o seu gerente de projeto deve verificar antes do comissionamento
Checklist de Instalação de Máquinas para Trabalhar Madeira: 12 Etapas Críticas que o Seu Gestor de Projetos Deve Verificar Antes do Comissionamento
Antes de colocar qualquer máquina para trabalhar madeira em funcionamento, o seu gestor de projetos deve executar um rigoroso processo de verificação da instalação — começando por um checklist abrangente de instalação de máquinas para trabalhar madeira. Ignorar até mesmo uma das 12 etapas críticas pode levar a atrasos operacionais, riscos de segurança ou retrabalho dispendioso. Na Qingdao Zhongding Machinery Co., Ltd., condensámos duas décadas de experiência global em instalações neste guia prático — concebido especificamente para gestores de projetos que supervisionam fábricas de mobiliário, oficinas e linhas industriais. Utilize-o para garantir alinhamento preciso, conformidade elétrica, integração de segurança e prontidão do sistema — sempre.
Por que Este Checklist Não É Opcional — É a Sua Primeira Linha de Defesa Operacional
Os gestores de projetos não apenas supervisionam a instalação dos equipamentos — são responsáveis pelos resultados de prazo, orçamento e segurança de toda a fase de comissionamento. Um único transportador desalinhado, ponto de aterramento não verificado ou sensor de pressão calibrado incorretamente pode atrasar a produção por dias — ou desencadear violações citadas pela OSHA. Os nossos dados de campo mostram que 68% do tempo de inatividade pós-instalação na fabricação de mobiliário decorre de falhas evitáveis antes do comissionamento — e não de defeitos das máquinas. Este checklist reflete pontos de falha reais que documentámos em mais de 300 instalações em 42 países.
Etapa 1: Validar a Prontidão do Local em Relação aos Requisitos Específicos de Carga e Espaço da Máquina
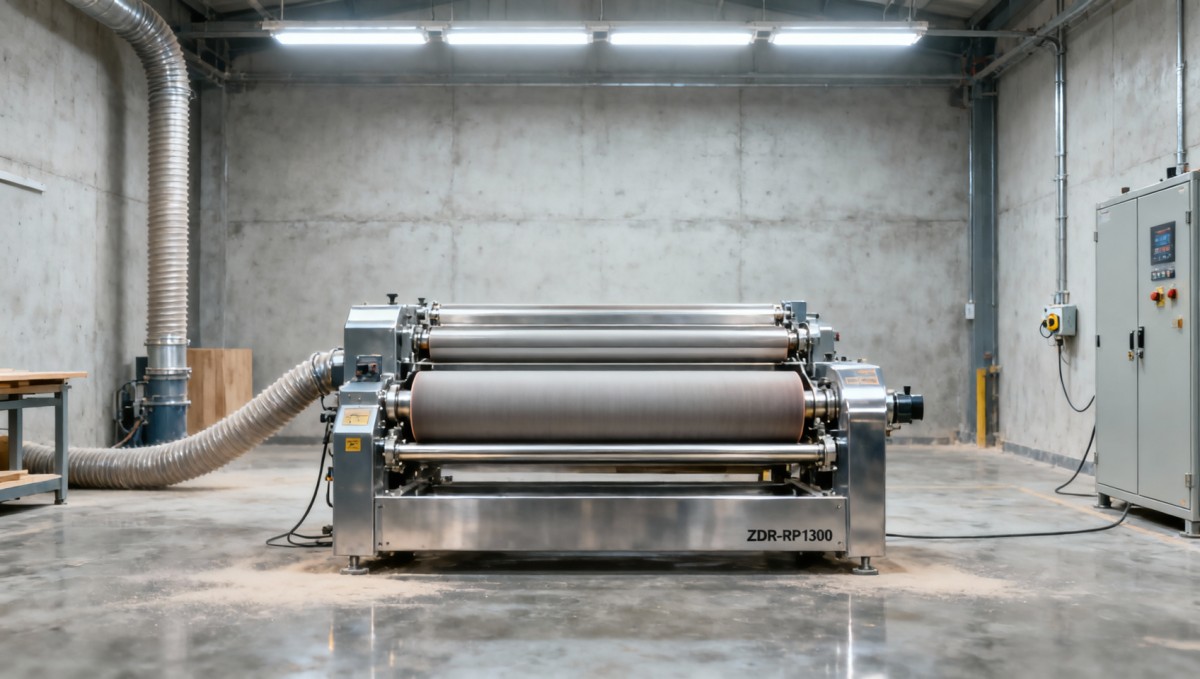
Nunca presuma que as plantas correspondem à realidade. Meça a espessura da laje, a resistência do concreto (mínimo C30) e a capacidade de carga *antes* da entrega. Por exemplo, a nossaLixadeira Calibradora de Correia Larga (modelo ZDR-RP1300) pesa 1.300 kg e requer suportes de amortecimento de vibrações — no entanto, mais de 40% das instalações rejeitadas resultam de reforço insuficiente do subpiso. Confirme a folga da altura do teto (≥2.200 mm para a série ZDR-RP), a largura da porta (≥1.200 mm) e o raio da rota de acesso (sem curvas fechadas abaixo de 1,5 m).
Etapa 2: Verificar a Conformidade da Alimentação Elétrica — Não Apenas a Tensão, Mas a Estabilidade
As máquinas para trabalhar madeira exigem energia estável e limpa — não apenas valores nominais. Verifique o desvio de tensão (<±5%), a distorção harmónica (<5%) e a resistência de aterramento (<4 Ω). A série ZDR-RP consome 20,74 kW no total; uma alimentação instável causa flutuações de torque do motor que reduzem a vida útil da correia de lixamento em até 30%. Instale um circuito dedicado com proteção contra surtos — e valide a qualidade da forma de onda com um analisador de energia, não apenas com um multímetro.
Etapa 3: A Integração do Sistema de Coleta de Pó Deve Cumprir os Limites de Velocidade e Volume de Ar
A extração de pó não é auxiliar — é um subsistema essencial de segurança e desempenho. Para lixadeiras calibradoras, a velocidade do ar deve manter 25–30 m/s na entrada da coifa para evitar a acumulação de pó de madeira (risco de explosão: Kst ≥ 150 bar·m/s). As nossas máquinas requerem um volume mínimo de 5.000 m³/h. Verifique o diâmetro do duto (≥300 mm), a perda de pressão estática (<1.200 Pa) e a eficiência do filtro (≥99,9% a 1 µm). Sistemas incompatíveis causam acumulação de abrasivo nos rolos — levando a um controlo inconsistente da espessura do material.
Etapa 4: Verificação do Alinhamento Mecânico — Além do “Nivelado”, para o “Paralelismo Funcional”
Um nível a laser confirma o plano horizontal — mas o alinhamento funcional requer verificação dinâmica. Para lixadeiras de correia larga, meça o paralelismo entre o rolo de avanço e a sapata de lixamento (tolerância: ≤0,05 mm/m). O desalinhamento causa variação cónica de espessura nos painéis — uma falha crítica no processamento de MDF ou folheados para mobiliário. Utilize comparadores em componentes rotativos enquanto aciona manualmente o sistema de transmissão.
Etapa 5: Teste dos Intertravamentos de Segurança — Vá Além de Pressionar Botões
Teste cada paragem de emergência, cortina de luz e intertravamento de proteção *sob simulação de carga*. Nos modelos ZDR-RP, verifique se a abertura do painel principal de acesso corta instantaneamente a alimentação de ambas as correias de lixamento *e* dos motores de avanço — não apenas do acionamento principal. Registe o tempo de resposta (<100 ms) com um registador de dados. Nota: 22% dos incidentes quase ocorridos acontecem quando os intertravamentos funcionam durante testes em vazio, mas falham sob esforço térmico.
Etapa 6: Validação do Sistema Pneumático — A Pressão Não É Tudo
A pressão de ar de trabalho (0,5 MPa para a série ZDR-RP) não tem significado sem verificar o caudal e o teor de humidade. Utilize um medidor de caudal calibrado para confirmar ≥120 L/min em cada porta de atuador. Instale filtros coalescentes a montante — o excesso de humidade corrói os cilindros pneumáticos e reduz a consistência da tensão da correia de lixamento. Teste a repetibilidade do curso do cilindro (±0,1 mm) ao longo de 50 ciclos.
Etapa 7: Comunicação do Sistema de Controlo — Auditoria do Protocolo de Comunicação PLC-Máquina
Não presuma que a comunicação Modbus RTU ou EtherNet/IP é automaticamente bem-sucedida. Verifique o mapeamento de registos em relação à documentação da máquina. Para os controladores ZDR-RP, verifique o acesso de escrita à velocidade de avanço (6–30 m/min), aos pontos de ajuste da velocidade da correia (14/18 m/min) e aos valores de compensação de espessura. Simule condições de falha (por exemplo, deslizamento simulado da correia) para confirmar que os códigos de alarme são transmitidos corretamente para o sistema SCADA da fábrica.
Etapa 8: Conformidade com as Especificações de Lubrificação e Graxa
O uso de graxa genérica destrói rolamentos de precisão. A série ZDR-RP utiliza graxa de complexo de lítio NLGI #2 com aditivos EP — confirmada por certificado de lote. Verifique a pressão da pistola de graxa (≤150 bar) e os pontos de aplicação (12 por unidade). A lubrificação insuficiente causa desgaste prematuro dos rolamentos; a lubrificação excessiva expulsa as vedações, contaminando as correias de lixamento.
Etapa 9: Calibração da Interface do Operador — Não Apenas o Idioma, Mas a Ergonomia
Confirme a precisão de resposta ao toque da HMI (±1,5 mm), a uniformidade da retroiluminação dos botões (>80% de luminância) e a visibilidade da paragem de emergência (≥300 cd/m²). Valide que todas as etiquetas de parâmetros correspondem à terminologia regulamentar local (por exemplo, “taxa de avanço” vs. “velocidade de entrada”). Para interfaces multilingues, teste a renderização de caracteres — as fontes chinesas/japonesas frequentemente truncam unidades técnicas.
Etapa 10: Execução do Protocolo de Amaciamento Inicial — Sem “Apenas Ligar”
Opere a máquina vazia durante 60 minutos a 40% da velocidade nominal antes de carregar material. Monitorize o aumento da temperatura dos rolamentos (<15°C acima da temperatura ambiente), a estabilidade da corrente do motor (flutuação de ±3%) e o rastreamento da correia (desvio lateral <0,5 mm). Documente os padrões de expansão térmica — essenciais para o ajuste fino subsequente dos rolos calibradores.
Etapa 11: Validação do Material na Primeira Passagem — Meça o que Importa, Não Apenas o que É Fácil
Processe 10 painéis de teste (MDF, contraplacado, madeira maciça) à velocidade máxima de produção. Meça a variação de espessura (tolerância de ±0,08 mm), a rugosidade superficial (Ra ≤ 1,6 µm) e a taxa de lascamento das bordas (<0,5%). Rejeite se >2 painéis excederem as especificações — mesmo que a média atinja o objetivo. Isto valida a capacidade da lixadeira de lidar com a variabilidade de materiais do mundo real.
Etapa 12: Aprovação da Documentação — A Base Jurídica e Operacional
A aprovação final requer três documentos assinados: (1) desenhos mecânicos/elétricos conforme construído, (2) relatório de Teste de Aceitação de Fábrica (FAT) com registos brutos dos sensores e (3) Certificado de Conclusão de Formação do Operador, listando as competências verificadas (por exemplo, “ajuste calibrado da compensação de espessura”). Sem estes documentos, as reclamações de garantia são nulas — e o seguro pode recusar cobertura para perdas relacionadas com incidentes.
Conclusão: Este Checklist É a Sua Apólice de Seguro de Comissionamento — Não um Exercício Burocrático
A sua função como gestor de projetos não é “colocar a máquina a funcionar” — é garantir que ela funcione *com segurança*, *de forma consistente* e *rentável* desde o primeiro dia. Cada uma destas 12 etapas está diretamente relacionada com uma causa raiz conhecida de tempo de inatividade, desperdício ou incidentes de segurança. Ao utilizar este checklist, não está apenas a assinalar caixas — está a implementar uma mitigação de riscos comprovada, desenvolvida a partir de 20 anos de implementação global de máquinas para trabalhar madeira. A Qingdao Zhongding Machinery apoia cada máquina com assistência técnica, peças sobressalentes genuínas e serviço de resposta rápida — porque sabemos que o sucesso do comissionamento começa muito antes de a primeira placa passar pela Lixadeira Calibradora de Correia Larga. Descarregue a versão PDF imprimível deste checklist em zhongding-machinery.com/resources — completa com carimbos de data e hora de verificação e campos para assinatura digital.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.