

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais plásticos são adequados para prensagem a quente de resíduos plásticos?
Quais plásticos são adequados para a prensagem a quente de resíduos plásticos?
O polietileno (PE) e o polipropileno (PP) costumam ser os materiais mais práticos para iniciar a prensagem a quente de resíduos plásticos. Eles podem amolecer, fluir sob pressão e solidificar em painéis sem exigir um aglutinante separado, desde que a matéria-prima e as condições de processamento sejam adequadas. No entanto, o código de reciclagem, por si só, não permite saber se um lote produzirá um painel de boa qualidade.
O grau do polímero, a contaminação, a umidade, a exposição térmica anterior e o comportamento durante o resfriamento são fatores importantes. Aparas limpas de produção e embalagens pós-consumo desgastadas pelas intempéries podem ter a mesma identificação de polímero, mas comportar-se de maneiras muito diferentes dentro da prensa. Portanto, a pergunta útil não é apenas “Este plástico vai derreter?”, mas “Esta matéria-prima consegue produzir repetidamente o painel necessário com o equipamento disponível?”
Comece com um fluxo controlado de PE ou PP
Para o desenvolvimento inicial do processo, um fluxo de resíduos rastreável e composto por um único polímero elimina muitas variáveis evitáveis. Aparas limpas, peças moldadas rejeitadas ou aparas segregadas de embalagens geralmente são mais fáceis de avaliar do que resíduos domésticos mistos. Mesmo assim, separe os graus sempre que possível: um grau para filmes finos e um grau para moldagem por injeção podem apresentar comportamentos de fluxo substancialmente diferentes.
HDPE: uma opção adequada para painéis relativamente rígidos
O polietileno de alta densidade é frequentemente considerado para painéis utilitários nos quais a resistência mecânica e à umidade são importantes. Aparas classificadas de recipientes ou aparas de produção podem fornecer uma matéria-prima viável, desde que tampas, rótulos, resíduos e camadas incompatíveis sejam controlados.
O principal desafio de processamento não é simplesmente obter a fusão. O HDPE retrai ao esfriar e cristalizar. Um resfriamento desigual, a desmoldagem prematura ou uma distribuição inconsistente da carga podem deixar o painel empenado ou com depressões localizadas. Uma placa plana logo após a desmoldagem não é evidência suficiente de estabilidade dimensional; verifique-a novamente após o condicionamento.
LDPE e LLDPE: úteis, mas a alimentação pode dominar o processo
O polietileno de baixa densidade e o polietileno linear de baixa densidade são opções razoáveis para painéis mais flexíveis ou misturas controladas de PE. No entanto, os resíduos de filme têm baixa densidade aparente e podem reter ar entre as camadas dobradas. Uma carga que parece distribuída uniformemente ainda pode apresentar grandes diferenças na massa real de material.
A trituração, a densificação ou a pré-compactação podem melhorar a consistência do carregamento. A lavagem, por si só, não é suficiente se a água permanecer presa nas dobras. Verifique também se um “filme de PE” é, na realidade, uma estrutura de embalagem multicamada que contém polímeros de barreira, adesivos ou camadas metalizadas.
PP: rigidez útil, com limitações que dependem do grau
O polipropileno pode ser adequado para painéis que exigem maior rigidez ou resistência ao calor do que algumas alternativas de PE. Sua adequação ainda depende de a matéria-prima ser homopolímero, copolímero, carregada ou reforçada. Essas diferenças afetam o comportamento ao impacto, a retração e o fluxo.
O PP processado repetidamente ou muito desgastado pelas intempéries merece atenção especial, pois a degradação pode reduzir a tenacidade. Um painel pode parecer bem consolidado e ainda assim rachar ao redor de um furo ou elemento de fixação. Inclua essas operações nos ensaios se fizerem parte da aplicação prevista.
Outros termoplásticos exigem uma avaliação mais rigorosa
O fato de ser termoplástico significa que um material pode ser reprocessado; isso não significa que todo plástico seja adequado para uma prensa de painéis de uso geral. As distinções a seguir ajudam a evitar que um ensaio do equipamento se transforme em um experimento de materiais sem controle.
Carcaças elétricas de origem desconhecida, resíduos de cabos e componentes com retardantes de chama não devem ser incluídos em um ensaio simplesmente porque podem ser triturados. Seus aditivos e contaminantes podem gerar riscos ocupacionais, problemas de conformidade do produto ou dificuldades no manuseio de resíduos que a triagem visual não consegue identificar.
Por que os plásticos mistos costumam produzir resultados enganosos
Um painel de plásticos mistos pode manter-se unido e ainda apresentar baixa adesão interna. PE e PP, por exemplo, são ambos poliolefinas, mas isso não garante uma mistura mecanicamente confiável. A separação de fases e as interfaces fracas podem reduzir a resistência ao impacto ou causar propriedades inconsistentes entre lotes.
Considere uma carga rica em PE que contenha flocos de PET. Nas condições adequadas para consolidar o PE, o PET pode permanecer como inclusões sólidas. O PE ao redor pode aglutinar a carga e formar uma placa, mas isso não equivale a obter uma mistura uniforme de polímeros. Aumentar a temperatura para derreter o PET pode expor os outros componentes a condições térmicas inadequadas.
Compatibilizantes podem ajudar em misturas específicas, mas exigem uma formulação definida e uma distribuição adequada. Em geral, uma prensa de lotes proporciona muito menos mistura distributiva do que uma extrusora. Adicionar um compatibilizante a flocos soltos não garante que ele alcance as interfaces onde é necessário.
Os termofixos apresentam uma limitação diferente. Epóxi curado, resina fenólica e poliuretano termofixo não voltam a fundir para formar um aglutinante fluido. Alguns podem ser avaliados como cargas em uma matriz termoplástica, mas não podem substituir essa matriz. O polietileno reticulado também não deve ser tratado como PE comum processável por fusão.
Ajuste o ciclo térmico ao material — não apenas o ajuste das placas
Como referências gerais, muitos graus de HDPE fundem entre aproximadamente 125–135°C, enquanto muitos graus de PP fundem entre aproximadamente 160–170°C. Esses são intervalos aproximados de fusão do material, não temperaturas de ajuste recomendadas para a prensa. Os dados do grau, a análise térmica, a espessura, a transferência de calor e o tempo de residência devem determinar a janela real do processo.
Uma carga espessa pode ter a superfície amolecida e o centro relativamente frio. Aumentar a pressão nessa etapa pode causar extravasamento nas bordas sem consolidar adequadamente o núcleo. Ensaios instrumentados com medições adequadas da temperatura interna são mais informativos do que confiar apenas nos indicadores das placas.
A pressão também deve ser especificada corretamente. A pressão do circuito hidráulico não é a pressão aplicada ao painel. A pressão nominal sobre o painel é calculada dividindo-se a força de prensagem pela área carregada, usando unidades consistentes. Portanto, alterar as dimensões do painel e manter o mesmo ajuste da máquina pode modificar as condições de consolidação.
O resfriamento merece a mesma atenção. Manter uma contenção adequada durante a solidificação pode ajudar a controlar a deformação, sobretudo no caso do PE e do PP semicristalinos. O momento de desmoldagem deve ser determinado por ensaios com painéis, e não adotado de um material ou espessura sem relação com o processo.
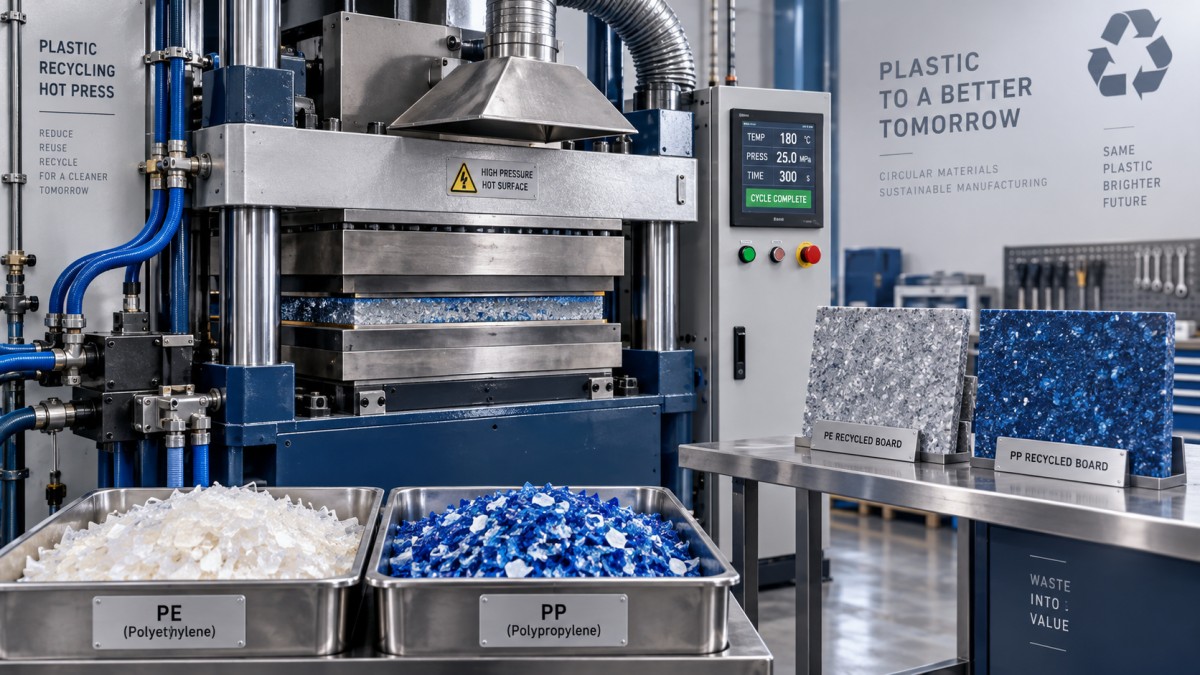
A ventilação é um requisito do equipamento, não uma resposta opcional a odores desagradáveis. Avalie a exaustão local durante o carregamento, a prensagem e a desmoldagem, juntamente com as informações de segurança da matéria-prima e os requisitos aplicáveis ao local de trabalho. Não use um teste de queima com chama aberta para identificar plásticos desconhecidos.
Defina os critérios de aceitação com base no painel acabado
Um plano de qualificação útil relaciona a matéria-prima recebida ao desempenho mensurável do painel. A identificação do polímero por FTIR, a caracterização térmica por DSC e os ensaios de índice de fluidez podem ajudar a explicar variações. A ISO 11357-3 trata da caracterização da fusão e da cristalização; a ISO 1133-1 abrange os ensaios da taxa de fluxo de massa e da taxa de fluxo volumétrico do fundido. Nenhuma delas estabelece uma receita universal de prensagem a quente.
- Defina a matéria-prima: registre a origem, o polímero e o grau, quando conhecidos, a faixa de tamanho das partículas, os limites de contaminação e as condições de secagem.
- Registre o ciclo completo: inclua a massa da carga, a área carregada, o histórico de temperatura, a força, o tempo de permanência, as condições de resfriamento e a temperatura de desmoldagem.
- Inspecione além da superfície: corte seções do painel para verificar vazios, regiões não fundidas e separação entre camadas.
- Teste a aplicação prevista: avalie, conforme necessário, a variação de espessura, o empenamento, o comportamento à flexão, o impacto, a fluência ou o desempenho dos elementos de fixação.
- Repita em vários lotes: um painel bem-sucedido demonstra viabilidade, não consistência da matéria-prima.
Os métodos de ensaio e os limites de aceitação devem ser definidos de acordo com a aplicação. A ISO 178 pode ser relevante para medir as propriedades de flexão de corpos de prova plásticos adequados, mas um resultado favorável não qualifica um painel para usos estruturais, sujeitos a normas de incêndio, em contato com alimentos ou outros usos regulamentados.
Defina claramente o escopo das máquinas ao planejar a linha de produção
Para empresas de marcenaria que consideram utilizar painéis de plástico reciclado, a terminologia familiar das máquinas pode ocultar diferenças importantes. Uma prensa a quente para painéis de madeira não é automaticamente adequada para consolidar termoplásticos. A capacidade de temperatura, o sistema de resfriamento, a uniformidade das placas, as superfícies de desmoldagem, as proteções e a extração de fumos precisam ser confirmados.
A Qingdao Zhongding Machinery Co., Ltd. tem mais de 20 anos de experiência em máquinas para trabalhar madeira, fornecendo equipamentos para fabricantes de móveis, oficinas e linhas industriais. Essa experiência é relevante para o planejamento da linha de produção, o suporte técnico e o fornecimento de peças de reposição, mas cada máquina ainda precisa ser avaliada de acordo com o processo previsto.
Por exemplo, sua máquina de respigamento dupla CNC utiliza uma estrutura de usinagem pelos dois lados para processar simultaneamente ambas as extremidades de componentes de madeira maciça. Ela pertence à etapa de usinagem para trabalhar madeira, não à consolidação de resíduos plásticos. A pressão de trabalho especificada de 0.7 MPa não deve ser interpretada como uma especificação de prensagem de painéis plásticos, nem se deve presumir sua adequação à usinagem de plástico reciclado sem confirmação.
O ponto de partida prático continua sendo um fluxo limpo e bem caracterizado de PE ou PP. Qualifique-o na espessura de painel prevista, incluindo o resfriamento e as operações posteriores, antes de ampliar o processo para matérias-primas mistas ou desconhecidas. Se um lote não puder ser identificado e controlado, aumentar o calor ou a pressão raramente é a resposta inicial correta.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.