


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a umidade afeta a cura durante a colagem com adesivo PUR
A umidade afeta a cura química dos adesivos PUR reativos à umidade, mas não controla todas as etapas da formação da união. Uma junta pode adquirir firmeza suficiente para o refilo à medida que o adesivo esfria, embora ainda precise de uma cura química substancial para desenvolver a resistência térmica e a durabilidade previstas. Considerar essa resistência inicial ao manuseio como prova de cura completa é um erro significativo de controle de processo.
Em aplicações de marcenaria, a variável decisiva é a umidade disponível na linha de colagem — não apenas a umidade relativa da fábrica. O teor de umidade do substrato, a espessura da camada de adesivo, a permeabilidade do material, a temperatura e o tempo de exposição influenciam essa disponibilidade. A baixa disponibilidade de umidade pode retardar a cura; o excesso de umidade pode favorecer a formação de gases e defeitos na união. Portanto, um processo confiável requer uma faixa de umidade validada, e não a umidade mais alta possível.
Resfriamento e cura química são processos diferentes
Os sistemas PUR considerados aqui são adesivos termofusíveis de poliuretano monocomponentes, reativos à umidade, utilizados em aplicações como aplicação de fitas de borda e laminação de painéis. Seu comportamento não deve ser confundido com o dos adesivos de poliuretano bicomponentes, cuja cura depende principalmente da reação entre componentes misturados separadamente.
Após a aplicação de um adesivo termofusível reativo, o resfriamento aumenta sua viscosidade e desenvolve resistência inicial. Essa solidificação física permite que o conjunto resista ao movimento e, quando o processo permite, passe imediatamente pelo refilo ou pelo manuseio. Isso não demonstra que a reação desencadeada pela umidade tenha sido concluída.
A cura química envolve a reação dos grupos isocianato residuais com a água. A reação forma um intermediário que libera dióxido de carbono e produz uma amina; essa amina pode então reagir com outro grupo isocianato para formar uma ligação de ureia. Essas reações constroem a estrutura molecular e, dependendo da formulação, uma rede reticulada que contribui para o desempenho final.
Essa distinção explica por que peças aparentemente idênticas podem sair de uma máquina com aparência semelhante nas bordas e, ainda assim, comportar-se de maneira diferente quando submetidas posteriormente a calor ou carga mecânica. Seus históricos de resfriamento podem ser semelhantes, enquanto seus estados de cura química diferem. Aumentar a capacidade de resfriamento ou alterar a velocidade de avanço não corrige, por si só, a disponibilidade inadequada de umidade durante a cura após a colagem.
Por que a umidade ambiente é apenas parte da explicação
A umidade relativa descreve o quão próximo o ar está da saturação de vapor d’água na temperatura atual. Ela não mede diretamente a água presente na madeira ou na interface do adesivo. Duas áreas de produção com a mesma umidade relativa, mas temperaturas diferentes, não contêm a mesma concentração de vapor d’água, e as velocidades de reação do adesivo também podem ser diferentes.
A madeira e os painéis à base de madeira trocam umidade com o ambiente, mas essa troca leva tempo. Painéis transferidos de um depósito seco para uma sala de produção úmida não atingem o equilíbrio imediatamente. As superfícies e o interior também podem apresentar diferentes condições de umidade. Assim, um sensor instalado na sala pode indicar condições aceitáveis enquanto o material que chega à estação de colagem permanece excepcionalmente seco.
Em um painel com fita de borda, a umidade pode chegar ao adesivo através do painel, de um material de borda permeável ou das extremidades expostas da linha de colagem. A importância de cada caminho depende do conjunto. Uma fita de borda plástica relativamente impermeável limita o acesso pela face externa, tornando o painel e as bordas expostas fontes de umidade mais importantes.
A laminação de grandes áreas apresenta uma geometria diferente. Quando ambas as faces coladas têm baixa permeabilidade à umidade, o interior da camada de adesivo pode curar mais lentamente que seu perímetro. Aumentar a umidade ambiente pode ter efeito limitado se a água ainda não tiver um caminho eficaz até o centro da junta.
A espessura do adesivo também importa. Uma camada mais espessa aumenta a distância que a umidade precisa percorrer e pode gerar uma diferença maior entre a cura da superfície e a do interior. Portanto, é pouco confiável supor que dobrar a umidade reduz pela metade o tempo de cura. A cinética da reação, a difusão, a sorção pelo substrato e a geometria da linha de colagem interagem.
O que muda quando a disponibilidade de umidade é baixa ou alta demais?
A baixa umidade não produz automaticamente uma junta acabada fraca. Ela pode, em vez disso, prolongar o tempo necessário para atingir o desempenho especificado. O risco de produção surge quando as peças são embaladas, carregadas, usinadas ou expostas a condições exigentes de serviço antes que esse desempenho se desenvolva.
O excesso de umidade cria outro problema. O dióxido de carbono é um produto normal da reação entre isocianato e água, mas a geração de gás se torna prejudicial quando bolhas ficam presas na camada de adesivo. A ocorrência de espuma visível depende da formulação, da disponibilidade de água, da viscosidade, da temperatura e da restrição da junta. A umidade relativa elevada, por si só, não prova que haverá formação de espuma.
A condensação merece atenção específica porque introduz água líquida, e não vapor d’água. Um painel frio levado para um ambiente quente e úmido pode ter uma temperatura superficial abaixo do ponto de orvalho local. A colagem nessas condições pode causar defeitos que não seriam previstos apenas com base na umidade ambiente. A temperatura da superfície e a avaliação do ponto de orvalho são especialmente relevantes quando os materiais chegam de um armazenamento sem aquecimento.
A temperatura pode ocultar ou agravar um problema de umidade
A temperatura afeta a velocidade da reação química, a viscosidade do adesivo, o tempo aberto, a molhabilidade do substrato e o resfriamento. Esses efeitos devem ser separados durante o diagnóstico. Um painel frio pode fazer o adesivo fundido perder calor rapidamente e formar contato inadequado antes do término da prensagem. Esse é um problema de formação da interface, mesmo que a cura lenta por umidade também ocorra posteriormente.
Por outro lado, uma molhabilidade satisfatória na estação de aplicação não demonstra que as condições de cura posteriores sejam adequadas. As peças transferidas para uma área de armazenamento fria e seca podem desenvolver resistência de maneira diferente das amostras mantidas ao lado da máquina. Monitorar apenas a estação de colagem não detecta essa mudança de exposição.
A temperatura de aplicação deve permanecer dentro da faixa especificada pelo fornecedor do adesivo. Aumentá-la para compensar a cura lenta pode alterar o tempo aberto e a exposição térmica sem resolver a limitação de umidade. Da mesma forma, pulverizar água sobre os substratos não é uma solução geral: a umidificação descontrolada pode causar reação localizada, formação de gases e adesão variável. Qualquer adição deliberada de umidade requer um processo validado e específico para o adesivo.
As especificações da máquina não determinam uma janela de cura
A velocidade de avanço, a pressão e a capacidade de acompanhar o perfil determinam se uma coladeira de bordas consegue formar uma junta uniforme. Elas não determinam a rapidez com que essa junta terá cura química. Em bordas perfiladas, a distribuição irregular do adesivo ou o contato incompleto podem causar defeitos localizados que se assemelham a um problema de cura.
Por exemplo, a máquina para aplicação de fita de borda soft forming ZD880S é especificada para o processamento de bordas perfiladas de painéis a uma velocidade de avanço de 6–8 m/min. Essa velocidade ajuda a definir a sequência de aplicação e prensagem, mas não fornece evidências de um tempo de cura PUR específico. A compatibilidade com PUR, a configuração do sistema adesivo, os tipos de adesivo permitidos e os procedimentos operacionais precisam ser confirmados separadamente.
Quando se utiliza PUR, a avaliação deve incluir a proteção do adesivo antes da aplicação. A entrada de umidade em um fundidor, mangueira ou aplicador pode iniciar uma reação prematura, causando depósitos, alterações de viscosidade ou restrição do fluxo. Isso é o oposto do requisito após a colagem: antes da aplicação, a exposição à umidade deve ser controlada; depois, deve haver disponibilidade adequada de umidade. Portanto, os procedimentos de parada, vedação e limpeza fazem parte da consistência da cura.
Como estabelecer uma especificação de cura defensável
Não existe uma meta universal de umidade relativa nem um tempo de cura completa aplicável a todos os processos de colagem com adesivos PUR. Os dados técnicos do fornecedor devem indicar a temperatura e a umidade de referência, as condições de aplicação e o significado de qualquer tempo de cura declarado. Um valor obtido com uma combinação de substratos não pode ser automaticamente aplicado a outro painel, material de borda ou espessura de adesivo.
Uma validação útil relaciona os registros ambientais ao desempenho real da junta:
- Defina o conjunto. Registre o tipo de painel, o material de borda ou revestimento, a preparação da superfície, o primer, quando aplicável, e o tipo de adesivo. Alterações na permeabilidade ou no tratamento superficial podem modificar os resultados mesmo que as configurações da máquina permaneçam iguais.
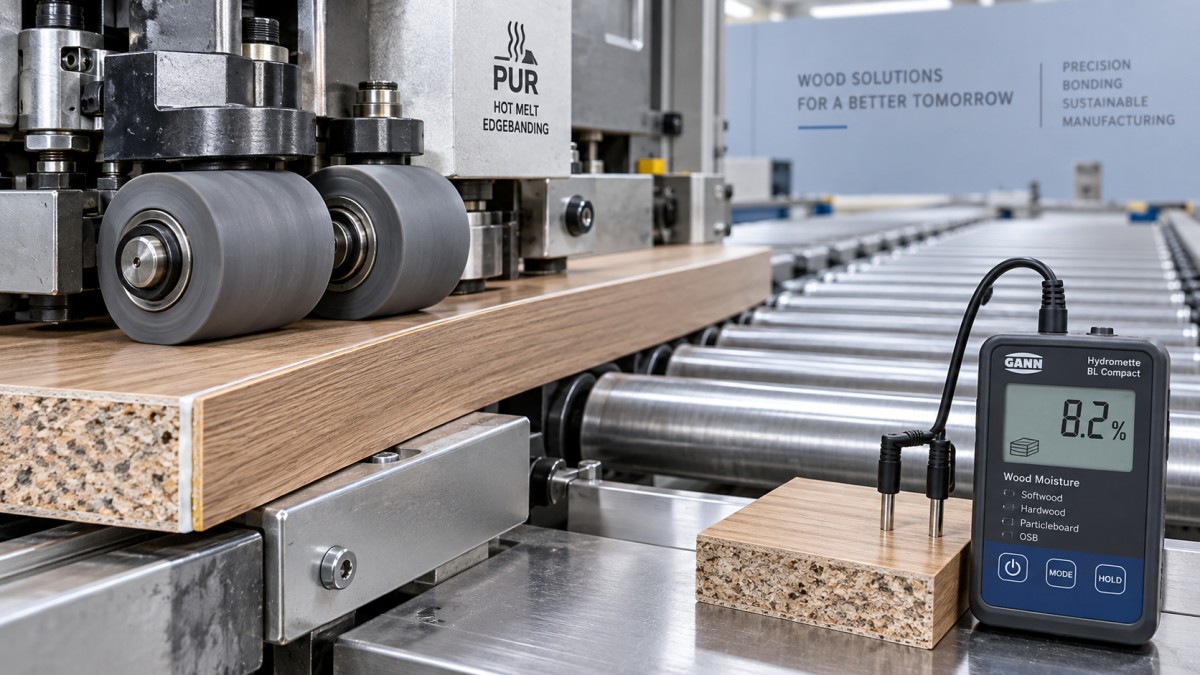
- Caracterize os materiais recebidos. Meça a umidade do substrato com um método adequado ao material. Medidores elétricos de umidade precisam de calibração ou correção apropriada; leituras obtidas em madeira maciça não devem ser aplicadas sem critério a MDF ou aglomerado.
- Registre toda a exposição. Anote a temperatura do ar e a umidade relativa durante a colagem e o armazenamento subsequente. Inclua a temperatura do substrato quando houver preocupação com condensação ou resfriamento rápido do adesivo.
- Controle a formação da junta. Registre a temperatura de aplicação, o peso de aplicação ou a espessura do filme, a velocidade da linha, a pressão de contato e o intervalo entre a aplicação do adesivo e a prensagem.
- Meça o desempenho em intervalos definidos. Utilize um método de ensaio de resistência ou descascamento repetível e adequado à junta e avalie o modo de falha, não apenas a força máxima.
O cronograma de ensaios deve distinguir os requisitos para manuseio imediato daqueles para usinagem posterior, embalagem, transporte e serviço. Os ensaios de resistência térmica podem revelar cura incompleta que não seria detectada em uma verificação de manuseio à temperatura ambiente. No entanto, eles devem utilizar geometria dos corpos de prova, carregamento e condições de exposição controlados para permitir uma comparação significativa.
O local da falha fornece evidências adicionais. A separação na interface entre substrato e adesivo pode indicar molhabilidade inadequada, contaminação ou tratamento superficial incompatível. A falha dentro do adesivo pode indicar desenvolvimento insuficiente de resistência, mas não comprova, por si só, baixa umidade. Seções porosas de adesivo sugerem aprisionamento de gases e justificam investigar em conjunto a umidade, as condições de aplicação e o manuseio do adesivo.
Como interpretar corretamente normas e declarações do fornecedor
Uma declaração como “cura completa após 24 horas” é incompleta sem conhecer as condições de ensaio e o critério de aceitação. Ela pode se referir a um determinado limite de resistência em condições laboratoriais especificadas, e não à conversão química completa em toda a espessura de qualquer geometria de junta possível.
Da mesma forma, uma classificação de resistência à água, um resultado de resistência térmica ou uma aprovação do adesivo não estabelece um tempo universal de cura em produção. Sua relevância depende do escopo da norma, da preparação dos corpos de prova, do condicionamento, do substrato e do procedimento de ensaio. Uma classificação para um tipo de junta de madeira não deve ser considerada uma validação automática de um conjunto com fita de borda perfilada.
Portanto, os critérios de aceitação devem vincular um método de ensaio identificado — ou um método interno documentado — ao conjunto real e ao desempenho exigido. Os limites ambientais devem ser tratados como fronteiras operacionais validadas, com ações definidas para os casos em que os materiais ou as condições de armazenamento estejam fora desses limites.
A especificação de umidade mais confiável não é um único valor de UR da fábrica. É uma relação entre a umidade do material, a temperatura, a geometria da linha de colagem, o tempo de exposição e o desempenho demonstrado da junta. Uma vez estabelecida essa relação, os registros de umidade tornam-se evidências úteis de produção, em vez de uma suposição indireta de que toda junta com aparência firme está completamente curada.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.