


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
As máquinas de colagem de bordas para painéis de favo de mel de alumínio podem atender aos requisitos de certificação de segurança da UE?
Sim — as máquinas de colagem de bordas para painéis sanduíche de alumínio podem atender aos requisitos de certificação de segurança da UE, mas a conformidade não é automática. Ela depende de como a máquina é projetada, de quais componentes são integrados, de como as funções de segurança são implementadas e verificadas e de se a documentação está alinhada aos requisitos essenciais de saúde e segurança (EHSRs) da Diretiva de Máquinas 2006/42/EC. Diferentemente das coladeiras de borda para madeira de uso geral, as máquinas que processam painéis sanduíche de alumínio apresentam riscos operacionais específicos: maiores velocidades de avanço para substratos leves, porém rígidos; maior risco de deflexão ou deslizamento do painel durante a aplicação de cola e o refilo; e potencial de fragmentos de bordas afiadas durante o refilo de extremidades ou o acabamento de cantos. Isso exige integração de segurança direcionada — não apenas proteções adicionadas posteriormente.
Por que a certificação de uma coladeira de borda padrão não é suficiente
Muitos fabricantes presumem que, se um modelo básico possui marcação CE para madeira maciça ou MDF, ele se qualifica automaticamente para painéis sanduíche de alumínio. Essa suposição é tecnicamente inválida. A Diretiva de Máquinas exige que a avaliação de riscos seja realizada para o uso previsto — e os painéis sanduíche de alumínio se comportam de forma fundamentalmente diferente sob forças de processamento. Sua baixa relação massa/área superficial significa que eles aceleram mais rapidamente sob os rolos de acionamento, aumentando o risco de ejeção se a fixação ou o rastreamento falhar. Seu núcleo celular também cria padrões de fratura imprevisíveis durante o fresamento ou a ranhuração, gerando detritos em alta velocidade que as proteções padrão de policarbonato podem não conter completamente. Uma máquina certificada apenas para MDF de 18 mm não atende, por padrão, ao EHSR 1.2.3 (proteção contra riscos mecânicos) ao alimentar painéis sanduíche de alumínio de 30 mm de espessura a 22 m/min.
As três camadas inegociáveis da conformidade com a UE
O atendimento aos requisitos da UE depende de três camadas interdependentes — cada uma deve ser validada, e não presumida:
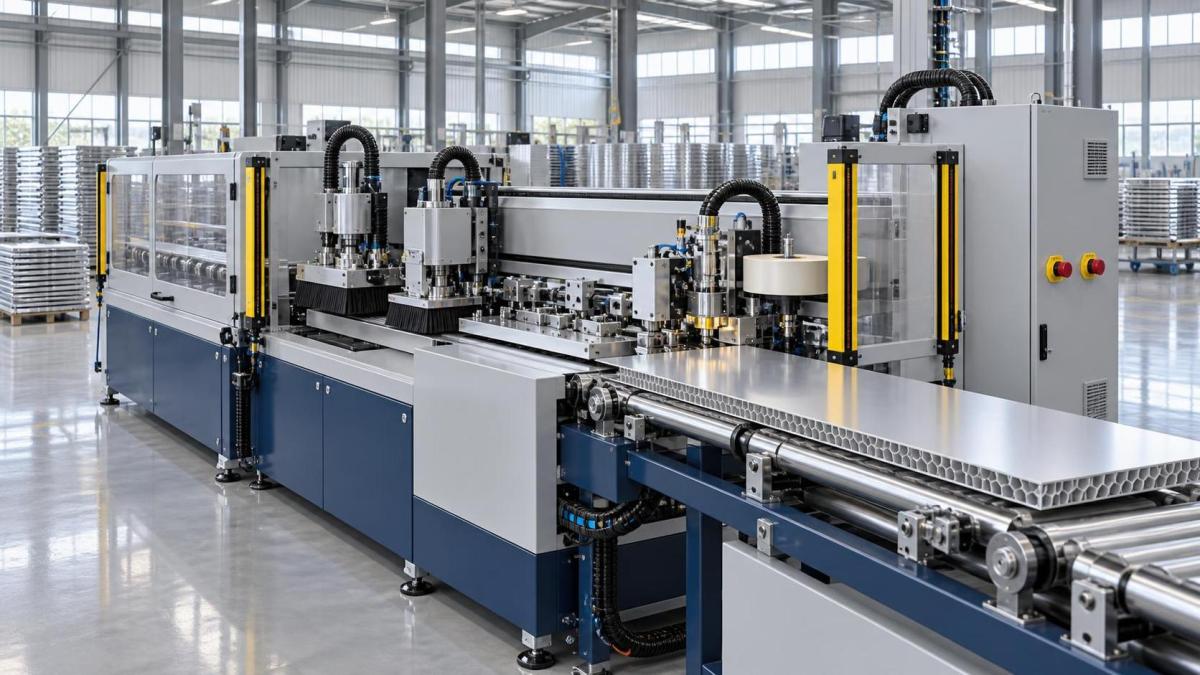
- Integração no nível do projeto: A segurança deve estar incorporada à arquitetura da máquina — não ser adicionada posteriormente. Isso inclui circuitos de parada de emergência monitorados, de dois canais (EN ISO 13850), cortinas de luz com resolução mínima ≤ 30 mm (EN ISO 13855) cobrindo todos os pontos de esmagamento entre as correias de avanço e as unidades de pré-fresamento, e acionamentos de rolos com limitação de torque para evitar aceleração repentina se um painel travar no meio do processo.
- Rastreabilidade dos componentes: Todo componente crítico para a segurança — desde o módulo de segurança do PLC (EN 62061 SIL2 ou EN ISO 13849-1 PLd) até as válvulas pneumáticas de fixação — deve possuir declarações CE de conformidade válidas. O uso de um servoacionamento não certificado para a unidade de refilo de extremidades, mesmo que a estrutura principal seja certificada, invalida toda a declaração.
- Documentação específica da aplicação: O dossiê técnico deve incluir relatórios de ensaio para a configuração exata utilizada com painéis sanduíche de alumínio: verificação da estabilidade da temperatura do tanque de cola durante operação contínua de 8 horas (para evitar fuga térmica), medição da emissão de ruído na posição do operador (aplicam-se os limites da EN ISO 7010:2014) e validação do desempenho da interface de extração de pó ao capturar partículas finas de alumínio (e não apenas pó de madeira).
Onde geralmente ocorre o desalinhamento
Três lacunas práticas frequentemente comprometem os esforços de certificação:
Primeiro, a dinâmica de alimentação do material. Os painéis sanduíche de alumínio geralmente exigem suporte inferior assistido por vácuo para evitar vibrações durante a aplicação de cola nas bordas. Se o sistema de vácuo não possuir sensores de pressão monitorados e parada automática da alimentação em caso de perda de vácuo, ele viola o EHSR 1.2.1 (estabilidade e resistência ao tombamento). Segundo, a geometria de refilo. Unidades de refilo de extremidades que usam facas oscilantes geram perfis de energia cinética diferentes dos cortadores rotativos. Atualmente, os organismos de certificação solicitam rotineiramente cálculos dinâmicos de força para o movimento do carro da faca — especialmente ao refilar chapas frontais de alumínio de 3 mm sobre núcleos tipo colmeia. Terceiro, a continuidade do aterramento elétrico. Painéis de alumínio conduzem eletricidade. Se a estrutura da máquina não estiver conectada ao terra com resistência ≤ 0.1 Ω (verificada conforme EN 60204-1 §8.2.3), descargas estáticas ou correntes de falha podem gerar arco elétrico entre os trilhos-guia, criando riscos de ignição em ambientes com névoa de cola.
Protocolos de teste que importam — não apenas documentação
A verificação por terceiros só é significativa se refletir a operação em condições reais. Uma sequência de teste em conformidade inclui:
- Teste de carga dinâmica: Alimentação de 10 painéis sanduíche de alumínio consecutivos de 1200 × 2400 mm na velocidade nominal máxima, enquanto se monitora a variação do torque dos rolos (deve permanecer dentro de ±7% do valor nominal).
- Validação da integridade das proteções: Disparo de um projétil de aço de 1.2 g a 12 m/s contra as proteções de acesso lateral — a resistência ao impacto deve exceder os requisitos do Anexo D da EN 1010-1 para máquinas de “risco médio”.
- Medição da latência da parada de emergência: Do acionamento do botão até o engate completo do freio mecânico, medida tanto na estação de entrada quanto na estação de saída de refilo — deve ser ≤ 200 ms (EN ISO 13850).
- Mapeamento térmico: Varreduras por infravermelho do tanque de cola, motores de acionamento e painel de controle sob carga contínua — nenhum ponto quente pode exceder 65 °C acima da temperatura ambiente.
Esses testes não são complementos opcionais. Eles formam a base probatória da Declaração de Conformidade da UE. Omitir qualquer um deles — ou realizá-los apenas em unidades protótipo sem revalidação após atualizações de software ou revisões de hardware — invalida a alegação de conformidade CE.
Condições operacionais que exigem reavaliação
A certificação não é um evento único. Alterações na forma como a máquina é utilizada podem exigir reavaliação parcial ou completa. Por exemplo:
- A troca de cola de poliuretano (PUR) para cola hot-melt altera a distribuição de carga térmica e exige análise atualizada dos riscos térmicos.
- A adição de um módulo automatizado de arredondamento de cantos introduz novas partes móveis, exigindo uma nova avaliação de riscos conforme EN ISO 12100:2018, Cláusula 6.
- A realocação da máquina para uma instalação com temperaturas ambiente inferiores a 5 °C afeta o tempo de resposta das válvulas pneumáticas e a viscosidade do adesivo — ambos abrangidos pelo EHSR 1.1.5 (condições ambientais).
Os fabricantes frequentemente ignoram que o próprio manual do usuário faz parte da certificação. Ele deve especificar a espessura mínima do painel (por exemplo, “não adequado para painéis < 12 mm devido à força de fixação insuficiente”), listar os tipos de cola compatíveis com dados de ponto de fulgor e definir o fluxo de ar de extração necessário (m³/h) na estação de refilo — e não apenas usar a expressão genérica “conectar ao sistema de extração de pó”.
O que “projeto em conformidade” realmente significa na prática
Significa que as decisões de engenharia tomadas no nível da prancheta refletem as expectativas da UE — e não adaptações posteriores. Exemplos incluem: posicionar o bico de aplicação de cola de modo que seu elemento de aquecimento fique fisicamente inacessível sem a remoção de dois fixadores independentes; projetar a unidade de pré-fresamento de modo que o ajuste de profundidade exija uma ferramenta específica (evitando sobrecorte acidental); e encaminhar toda a fiação de controle de 24 V DC separadamente dos cabos dos motores de 400 V AC para evitar interferência eletromagnética que possa desativar relés de segurança. Essas não são escolhas estéticas — são respostas diretas a cláusulas da EN 60204-1 e da EN ISO 13857.
Em última análise, a certificação de segurança da UE para máquinas de colagem de bordas de painéis sanduíche de alumínio é viável — mas somente quando a segurança é tratada como um requisito funcional integrado ao projeto mecânico, à arquitetura elétrica, à lógica de controle e à documentação — e não como uma etapa administrativa final.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.