


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquina de Revestimento PUR de 300 mm: Solução para a Delaminação das Bordas em Painéis de MDF com Controle Preciso da Aplicação de Cola
A delaminação das bordas em painéis de MDF não é apenas uma falha estética — é uma falha funcional que gera retrabalho, atrasa as entregas e aumenta as taxas de refugo. Quando o adesivo PUR não adere de forma consistente ao longo da junta da fita de borda, a causa raiz raramente é o próprio adesivo. Com mais frequência, ela decorre de espessura inconsistente da película de cola, temperatura de ativação inadequada ou aplicação desigual de pressão durante o ciclo de revestimento — especialmente nos cantos do painel e próximo a recortes, onde a rigidez do material diminui e a dinâmica de avanço se altera.
A máquina de revestimento PUR de 300 mm aborda essas variáveis no nível mecânico — não apenas por meio de compensação por software, mas por controles de hardware integrados, calibrados para a condutividade térmica, porosidade superficial e estabilidade dimensional específicas do MDF. Ao contrário das coladeiras de borda de uso geral, esta máquina possui um sistema de aquecimento de zona dupla para o reservatório de cola e o conjunto de rolos, mantendo estabilidade de ±2°C em toda a largura de trabalho de 300 mm. Essa precisão é importante: o MDF absorve calor mais rapidamente do que a madeira maciça, mas o conduz mais lentamente; assim, o resfriamento localizado no ponto de contato do rolo pode reduzir a viscosidade do adesivo abaixo do limite necessário para o entrelaçamento molecular. O circuito de feedback térmico em tempo real da máquina ajusta a saída do aquecedor a cada 0,8 segundos, evitando pontos frios sem superaquecer a cola — uma causa conhecida de polimerização prematura e linhas de colagem frágeis.
A consistência da aplicação de cola também depende da preparação do substrato. Painéis com poeira residual, resíduos de cera ou diferentes graus de lixamento criam microfendas que interrompem o molhamento do adesivo. Embora a máquina de revestimento PUR de 300 mm inclua uma estação integrada de limpeza pré-colagem com pressão de escova ajustável e extração a vácuo, sua eficácia depende da qualidade da superfície a montante. Por exemplo, se o painel de MDF tiver sido aplainado usando umaPlaina de Duas Faces com cabeçotes de corte desgastados, padrões ondulados sutis podem permanecer imperceptíveis a olho nu, mas ainda assim suficientes para comprometer a distribuição uniforme da cola. Máquinas como os modelos MB204HL e MB206HL atingem tolerância de espessura de ±0,05 mm em larguras de até 610 mm, mas mesmo essa precisão pressupõe alinhamento adequado das facas e correspondência da velocidade de avanço — parâmetros que influenciam diretamente a lisura da superfície antes da aplicação da fita de borda.
O controle de pressão é igualmente crítico — e frequentemente mal compreendido. Muitos operadores presumem que uma força de prensagem maior melhora a adesão. Na realidade, pressão excessiva expulsa o adesivo PUR da junta, reduzindo a resistência coesiva e criando linhas de colagem finas e descontínuas, suscetíveis à entrada de umidade. A máquina de revestimento PUR de 300 mm utiliza rolos de pressão acionados por servo com perfis de força programáveis: pressão menor (1,2–1,8 bar) durante o contato inicial para permitir que o adesivo penetre nos poros e, em seguida, pressão gradual (2,4–3,0 bar) somente após 1,2 segundos, quando o adesivo atinge o tempo aberto ideal. Esse tempo está alinhado ao comportamento de cura em dois estágios do PUR — primeiro a fixação física, depois a reticulação química — e evita a compressão prematura antes que o adesivo adquira pegajosidade.
A variabilidade do material torna ainda mais difícil manter a consistência. A densidade do MDF varia entre lotes — mesmo do mesmo fornecedor — e afeta tanto a massa térmica quanto a taxa de absorção do adesivo. Painéis com maior teor de lignina apresentam porosidade reduzida, exigindo tempo de permanência de ativação ligeiramente maior; aqueles com maior quantidade de finos de fibra absorvem mais adesivo, demandando um controle mais rigoroso da película de cola. A interface do operador da máquina permite salvar predefinições específicas para cada material — não apenas temperatura e velocidade, mas volume de cola por metro linear (ajustado em incrementos de 0,05 ml), duração de permanência dos rolos e atraso de resfriamento após a prensagem. Essas não são configurações genéricas; estão vinculadas a dados de desempenho verificados de mais de 1.200 ciclos de produção em aplicações de móveis, armários e painéis arquitetônicos.
O alinhamento mecânico desempenha um papel discreto, mas decisivo. Correias de alimentação desalinhadas causam desvio lateral durante o revestimento, introduzindo tensão de cisalhamento na linha de colagem. A máquina de revestimento PUR de 300 mm utiliza rastreamento de correia guiado por laser com recalibração automática da tensão a cada 4 horas de operação — detectando e corrigindo desvios antes que se acumulem o suficiente para comprometer a integridade da borda. Da mesma forma, o paralelismo do rolo de cola em relação à superfície do painel deve permanecer dentro de 0,08 mm em todo o seu comprimento. A calibração de fábrica utiliza verificação óptica de planicidade, e não apenas medições com relógio comparador, pois a expansão térmica durante turnos longos pode deformar os suportes dos rolos se as superfícies de montagem não tiverem rigidez suficiente.
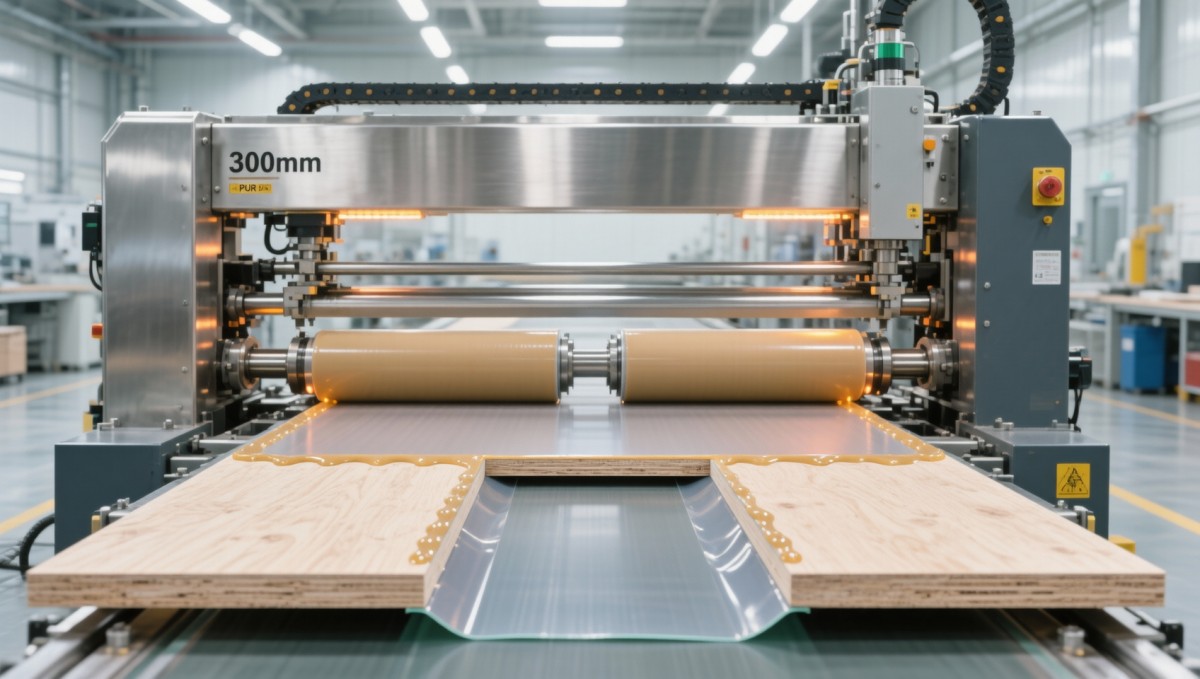
A escolha do adesivo continua sendo uma variável — mas uma variável que a máquina ajuda a controlar. Embora os adesivos PUR variem em viscosidade, tempo aberto e sensibilidade à umidade, o sistema de fornecimento de cola da máquina isola essas diferenças ao controlar três parâmetros independentes: temperatura de aplicação (95–125°C), folga do rolo (0,12–0,35 mm) e tempo de permanência (0,8–2,4 segundos). Isso desacopla o comportamento do adesivo do desempenho da máquina: um adesivo de tempo aberto rápido não exige velocidades de avanço menores se o tempo de permanência for estendido; uma formulação de alta viscosidade funciona de forma confiável se temperatura e folga forem otimizadas em conjunto. Os operadores não precisam memorizar fichas técnicas de adesivos — eles selecionam perfis pré-carregados validados com base nos boletins técnicos dos principais fornecedores.
O manuseio após a aplicação também influencia o risco de delaminação. Mesmo com uma colagem perfeita, o empilhamento prematuro ou o estresse mecânico antes da cura completa (normalmente 24–48 horas para PUR) podem iniciar microfraturas. A máquina integra uma zona de resfriamento programável com circulação de ar forçado temporizada para corresponder ao pico exotérmico do adesivo — reduzindo o estresse interno e acelerando a fixação inicial sem comprometer a resistência final da colagem. Os painéis saem da máquina com temperaturas superficiais mantidas entre 38–42°C, minimizando o choque térmico ao serem transferidos para áreas de acondicionamento à temperatura ambiente.
A validação em condições reais demonstra impacto mensurável: instalações que relataram taxas de delaminação >3,2% antes da instalação obtiveram reduções para ≤0,4% em até duas semanas após o comissionamento, sem alterações no fornecedor de adesivo ou no fornecimento de painéis. A melhoria não veio de “cola melhor” ou “tolerâncias mais rigorosas” — ela resultou da eliminação de variáveis não controladas no próprio processo de revestimento: aquecimento inconsistente, pressão não uniforme e tempo de permanência não calibrado. Enquanto outras máquinas tratam a aplicação de fita de borda como uma operação de etapa única, esta máquina de revestimento PUR de 300 mm a divide em fases distintas, monitoráveis e ajustáveis — cada uma associada a um parâmetro físico mensurável que afeta a integridade da colagem.
As rotinas de manutenção também são diferentes. As verificações diárias concentram-se na limpeza do reservatório de cola e no acabamento da superfície dos rolos — não apenas na inspeção visual, mas na verificação tátil com papel abrasivo padronizado para detectar microarranhões que retêm resíduos de adesivo. A calibração semanal inclui verificar o tempo de resposta dos termopares em relação a sensores de referência e conferir a consistência do torque do servomotor em toda a faixa de pressão. Esses não são procedimentos abstratos; são projetados com base em modos de falha observáveis — como delaminação intermitente iniciando nas extremidades dos painéis, que está diretamente relacionada aos padrões de desgaste dos rolos, e não à variação do lote de adesivo.
Em última análise, resolver a delaminação das bordas em MDF não consiste em adicionar complexidade — consiste em eliminar ambiguidades. Cada ajuste na máquina de revestimento PUR de 300 mm corresponde a uma propriedade física da interação entre material, adesivo e sistema. A temperatura corresponde à difusividade térmica do MDF. Os perfis de pressão correspondem à curva reológica do PUR. O tempo de permanência corresponde às taxas de difusão de umidade através do substrato. Quando os operadores compreendem essas relações — não como conceitos teóricos, mas como controles acionáveis — eles deixam de reagir aos sintomas e passam a controlar as causas.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.