


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas de Colagem de Bordas para Produção de Portas: Construindo uma Linha Estável de Alto Volume
Uma linha estável de produção de portas não é criada comprando a máquina mais rápida de um catálogo. Ela é criada quando a preparação dos painéis, o manuseamento de materiais, a aplicação de fita de borda, o acabamento, a inspeção e a manutenção funcionam todos a velocidades compatíveis. Para projetos que envolvem uma máquina de colagem de bordas de alta produtividade para produção de portas, a primeira pergunta não é, portanto, “Quantos painéis por hora ela consegue processar?” É “Toda a linha consegue alimentá-la com precisão sem criar retrabalho ou atrasos a jusante?”
A produção de portas torna esta questão mais exigente do que o processamento padrão de componentes de armários. Os painéis de portas são frequentemente mais longos, mais pesados e mais visíveis após a instalação. Uma pequena folga na borda, um acabamento inconsistente nos cantos, uma linha de cola ou uma marca de manuseamento no painel podem tornar-se numa reclamação do cliente. Em volumes mais elevados, estes defeitos são dispendiosos porque se repetem em todo um lote antes que alguém identifique a causa subjacente.
Comece pelo programa de portas, não pela configuração da máquina
Uma máquina de colagem de bordas deve ser selecionada em função da variedade real de portas que a linha irá produzir. Isto inclui dimensões dos painéis, materiais do núcleo, materiais de borda, espessura da borda, acabamento superficial e o número de mudanças de produção por turno. Uma linha que produz uma gama limitada de portas planas laminadas tem necessidades muito diferentes de uma que produz portas em MDF pintado, portas revestidas em PVC, portas de madeira maciça com moldura ou encomendas frequentes de tamanhos personalizados.
Antes de comparar equipamentos, crie um perfil de produção funcional. Liste a porta mais curta e a mais longa, o painel mais estreito e o mais largo, a gama de espessuras e a superfície mais exigente que provavelmente entrará na máquina. Inclua os materiais de borda previstos: fita fina de melamina ou PVC, ABS mais espesso, folheado, tiras de madeira maciça ou bordas decorativas especiais. A máquina deve funcionar de forma consistente nas combinações mais difíceis, não apenas no painel mais comum.
O estado do painel merece a mesma atenção. A colagem de bordas não consegue corrigir falta de esquadria, espessura instável do painel, bordas pré-usinadas lascadas ou movimentações relacionadas com a humidade. Se as peças variam antes de chegarem à máquina de colagem de bordas, os operadores tendem a compensar alterando as definições de cola, pressão ou parâmetros de corte. Isto pode reduzir temporariamente os defeitos visíveis, mas torna o processo menos repetível.
A produtividade é limitada pelo processo estável mais lento
Projetos de alto volume frequentemente sobrestimam o valor de uma elevada velocidade de avanço, enquanto subestimam o carregamento, o espaçamento, a transferência e a descarga. Uma máquina pode ser capaz de processar painéis rapidamente, mas uma linha perde a sua vantagem quando os operadores não conseguem posicionar portas pesadas de forma consistente, o corte a montante não consegue manter o fluxo necessário ou as portas acabadas se acumulam na saída.
Um projeto prático de linha considera cada etapa como um sistema interligado:
- A preparação das peças deve fornecer painéis esquadriados, com bordas limpas e dimensões previsíveis.
- O manuseamento na entrada deve suportar portas longas ou pesadas sem desalinhamento, riscos nas faces acabadas ou criação de folgas inconsistentes entre painéis.
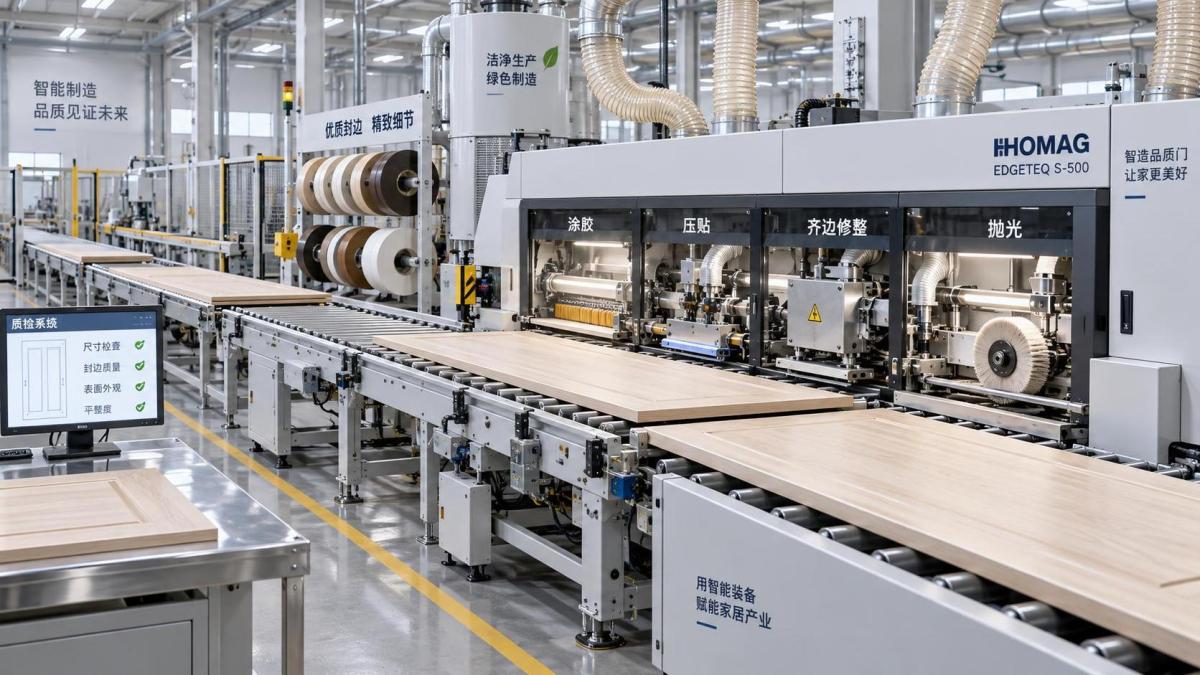
- A máquina de colagem de bordas deve aplicar adesivo, pressionar a borda, cortar o excesso de material, raspar e polir a uma velocidade que preserve a qualidade do acabamento.
- O manuseamento na saída deve proteger a borda acabada e disponibilizar espaço suficiente para inspeção, empilhamento ou transferência para operações de furação e ferragens.
Em vez de dimensionar a máquina com base numa taxa de pico otimista, planeie com base na taxa sustentada que permite reposição normal de materiais, mudanças de ferramentas, verificações de qualidade e pequenos ajustes. Isto produz uma estimativa de capacidade mais útil e reduz a tendência de operar a máquina além do ponto em que a qualidade do acabamento se mantém estável.
O que o processo de colagem de bordas deve controlar
Para painéis de portas, a borda visível é uma superfície acabada, não um detalhe construtivo oculto. Uma configuração adequada precisa de controlar toda a sequência: referência do painel, preparação da borda, aplicação do adesivo, pressão, corte das extremidades, corte superior e inferior, tratamento de cantos quando necessário, raspagem e polimento.
A estabilidade da referência vem em primeiro lugar. O painel deve deslocar-se pela máquina sem desviar. Portas longas tornam pequenos erros de alinhamento mais evidentes, sobretudo quando o padrão, a direção do veio ou o perfil da borda devem manter-se visualmente consistentes. Sistemas de pressão fiáveis, suporte do painel e guias corretamente ajustadas são tão importantes quanto o número de estações de processamento.
O pré-fresamento é frequentemente justificado quando a qualidade da borda do painel varia. Esta operação remove pequenas marcas de serra e cria uma superfície nova e reta antes da aplicação da cola. É especialmente útil para MDF, aglomerado e painéis laminados, nos quais uma borda rugosa pode resultar numa linha de cola visível ou numa colagem fraca. Não substitui uma fraca precisão de corte, mas proporciona uma superfície de colagem mais consistente quando a variação a montante está dentro de uma gama controlável.
A seleção do adesivo deve corresponder ao material da porta e ao ritmo de produção. A decisão não se resume simplesmente a cola “forte” ou “fraca”. Os responsáveis devem considerar o tempo aberto, o comportamento térmico, a exposição à humidade, o material de borda, os requisitos de limpeza e a ocorrência de mudanças frequentes de cor. Definições de adesivo que funcionam numa construção de painel podem criar extravasamento, juntas com falta de cola ou fraca adesão noutra. O objetivo é uma película de cola controlada e pressão consistente, não o volume máximo de cola.
As estações de acabamento determinam se a borda parece integrada na face. O corte das extremidades, o corte de perfil, a raspagem e o polimento devem corresponder à espessura e ao acabamento da borda. Uma porta com faces decorativas de alto brilho ou escuras é menos tolerante: riscos ligeiros, resíduos de adesivo e transições inconsistentes nos cantos são imediatamente visíveis. A linha deve incluir um ponto de inspeção definido após a máquina de colagem de bordas, antes que a furação de ferragens ou a embalagem tornem a correção mais difícil.
Escolha a automação onde ela elimina uma fonte real de variação
Ajuste automático, armazenamento de receitas, configuração orientada por código de barras e transportadores de retorno podem melhorar uma linha de portas, mas o seu valor depende da variedade de produtos. Para um programa de produção longa com poucas mudanças de tamanho, definições simples e robustas e um controlo disciplinado da configuração podem ser mais valiosos do que uma automação complexa. Para uma fábrica que produz diariamente muitos tamanhos, cores e especificações de borda de portas, a troca automática reduz a dependência da configuração e diminui a possibilidade de um operador utilizar os parâmetros da encomenda anterior.
O controlo por receitas é particularmente útil quando armazena mais do que as dimensões do painel. Uma receita completa deve distinguir a espessura da borda, as definições de adesivo, as posições das ferramentas de corte, a velocidade de avanço, as definições de pressão e os requisitos de acabamento. No entanto, as receitas só funcionam quando o material real do painel e o material da borda são controlados. Um programa não pode compensar a substituição por um rolo de borda diferente ou a mudança de fornecedores de placas sem validar a nova combinação.
O manuseamento de retorno também requer uma decisão realista. Um transportador de retorno pode reduzir a mão de obra quando um operador precisa de processar vários lados de um painel, mas acrescenta requisitos de espaço e introduz outro ponto de transferência. Para portas muito grandes ou delicadas, o manuseamento manual ou equipamentos de transferência dedicados podem ser mais seguros e mais fáceis de controlar do que forçar todos os produtos através de um percurso de retorno compacto.
Não trate a construção da porta como uma questão isolada a montante
A máquina de colagem de bordas funciona melhor quando recebe uma peça estável. Em programas de portas de madeira maciça, essa estabilidade pode depender de como as travessas, montantes e componentes da moldura são usinados antes da montagem do painel. Quando ambas as extremidades dos componentes de madeira maciça necessitam de espigas, ranhuras, furos ou encaixes angulares precisos, um processo de dupla extremidade pode apoiar uma preparação repetível da moldura. UmaMáquina CNC de Espigamento de Duas Extremidades é relevante nesta parte do processo porque usina simultaneamente ambas as extremidades de um componente sob controlo CNC.
Esse equipamento não é uma alternativa a uma máquina de colagem de bordas e não deve ser especificado para a aplicação de bordas em portas lisas. A sua função é a montante, onde uma geometria consistente da moldura afeta a precisão da montagem. A distinção é importante durante o planeamento do projeto: uma máquina de colagem de bordas bem especificada não consegue resolver juntas de moldura soltas, componentes empenados ou comprimentos inconsistentes de travessas. Cada máquina deve tratar a variação que pertence à sua própria etapa de processo.
Decisões de layout que evitam paragens desnecessárias
O layout da área de produção é frequentemente finalizado demasiado tarde. A área ocupada pela máquina instalada é apenas parte da área necessária. As linhas de portas também precisam de espaço para carregamento, acumulação de painéis, armazenamento de rolos de borda, acesso para manutenção do adesivo, substituição de ferramentas, inspeção, retrabalho e movimentação segura de peças longas.
Mantenha livre o acesso pelo lado de manutenção. Se as unidades de adesivo, ferramentas de corte ou componentes elétricos forem difíceis de alcançar, a manutenção de rotina demora mais tempo e os operadores adiam as verificações necessárias. Esse atraso surge frequentemente mais tarde como redução da qualidade da borda ou paragens não planeadas. A extração de pó deve ser projetada com a mesma seriedade que o fluxo de produção. O pó fino em torno das estações de corte e raspagem pode afetar a limpeza, a visibilidade e a fiabilidade dos componentes se a extração for inadequada.
O layout também deve separar a produção aprovada da produção suspeita. Uma área de quarentena claramente definida perto da inspeção impede que painéis com linhas de cola questionáveis, lascas ou marcas de acabamento avancem por engano para furação, pintura ou embalagem. O retrabalho é inevitável na produção real; o retrabalho descontrolado é o que prejudica o cumprimento dos prazos.
O comissionamento deve comprovar a repetibilidade, não apenas o funcionamento
Um processo de aceitação da máquina deve utilizar os painéis, as bordas e os acabamentos reais previstos para a produção. Teste uma gama representativa, incluindo portas longas, peças estreitas quando aplicável, bordas mais espessas e os acabamentos mais sensíveis visualmente. Inspecione as primeiras peças após o ajuste e, em seguida, inspecione amostras após uma operação sustentada. A segunda verificação é importante porque o calor, o comportamento do adesivo, o estado da ferramenta e a acumulação de pó podem mudar à medida que a máquina opera.
Registe as definições aprovadas como padrões de produção. Os operadores devem saber quais observações exigem ajuste, quais exigem uma verificação da ferramenta ou do adesivo e quais indicam um problema no painel a montante. Sem essa distinção, a máquina de colagem de bordas torna-se o local padrão para diagnosticar todos os defeitos da linha.
O planeamento do suporte também faz parte do âmbito do projeto. A Qingdao Zhongding Machinery Co., Ltd. combina o fornecimento de maquinaria para madeira com suporte técnico e serviço de peças sobressalentes, uma abordagem relevante para linhas de portas porque as peças de desgaste, as orientações de configuração e a resolução rápida de falhas afetam o tempo de funcionamento muito depois da instalação. Ao comparar fornecedores, avalie a disponibilidade de consumíveis e peças de substituição críticas juntamente com as especificações da máquina.
Questões a resolver antes de emitir a ordem de compra
- Que tamanhos, materiais, acabamentos e tipos de borda de portas representarão a produção normal e a produção mais exigente?
- O corte e o manuseamento a montante conseguem fornecer painéis com a qualidade necessária e num ritmo sustentado?
- Que operações são essenciais para o acabamento requerido: pré-fresamento, arredondamento de cantos, raspagem, polimento, sistemas de cola especiais ou processamento dos dois lados?
- Como serão carregadas, suportadas, devolvidas e empilhadas portas longas, pesadas ou de alto brilho sem danos?
- Onde serão realizadas a inspeção de qualidade, o retrabalho, a manutenção do adesivo, as mudanças de ferramentas e a extração de pó?
- Que peças e recursos de suporte técnico são necessários para manter a linha em funcionamento face ao desgaste normal e a falhas ocasionais?
A especificação mais robusta não é aquela com o maior número de estações ou a maior velocidade anunciada. É aquela que corresponde ao programa real de portas, aceita entradas estáveis, protege as superfícies visíveis e permanece passível de manutenção durante a produção diária. É assim que uma operação de colagem de bordas se torna uma parte fiável de uma linha de portas de alto volume, em vez do seu recorrente estrangulamento.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.