


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Configuração de máquinas de colagem de bordas ABS: controle da velocidade de avanço, do calor e do acabamento da borda
Um acabamento limpo de bordas ABS não é obtido aumentando todos os ajustes ao máximo. Uma velocidade de avanço elevada com ativação insuficiente do adesivo produz uma colagem fraca; o calor excessivo pode escurecer a cola, aumentar o extravasamento e deixar uma linha visível. Um refilo agressivo pode ocultar temporariamente um problema de colagem, ao mesmo tempo que cria cantos lascados ou uma borda ondulada. Resultados confiáveis vêm da adequação da velocidade de avanço, temperatura da cola, pressão e configurações das ferramentas de acabamento ao painel, fita, adesivo e condições reais da oficina.
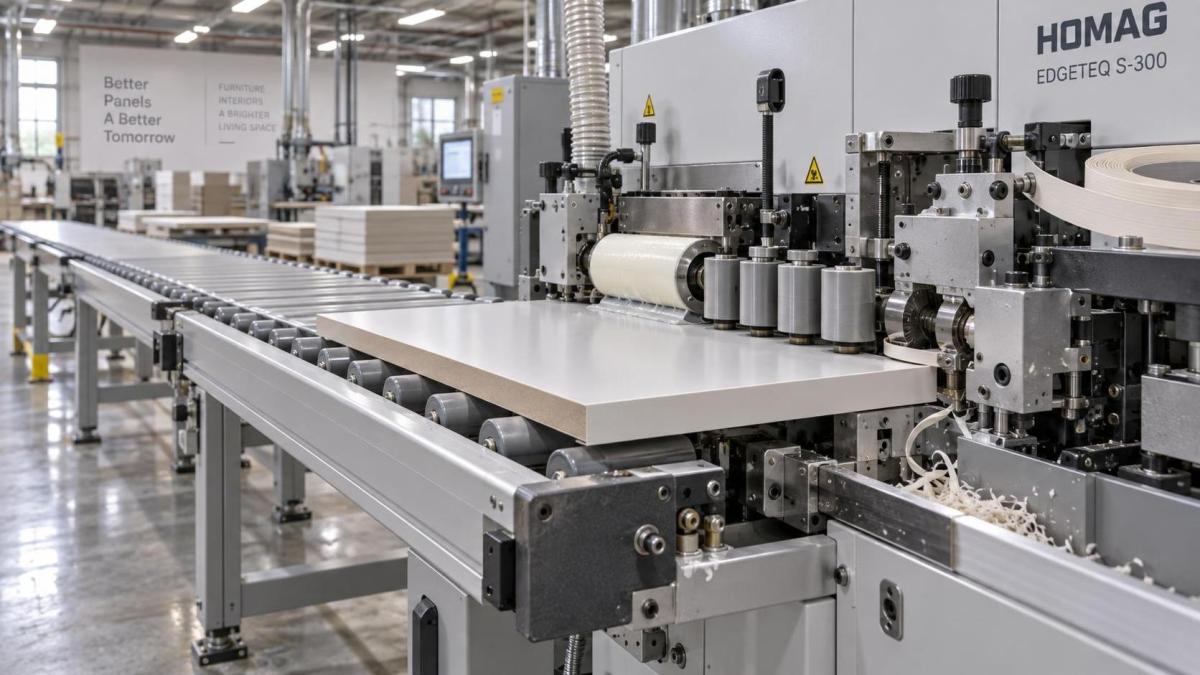
Em uma máquina de colagem de bordas ABS, o acabamento da borda deve ser avaliado como uma sequência: alimentação da fita, transferência de cola, rolagem de pressão, refilo das extremidades, refilo superior e inferior, raspagem e polimento. Um defeito observado no ponto de inspeção final pode ter começado muito antes. Operadores que isolam a etapa que causa o defeito farão correções mais rapidamente e desperdiçarão menos painéis do que aqueles que ajustam todas as unidades de uma vez.
Comece pelo painel e pela fita de borda, não pelo painel de controle
Antes de alterar as configurações da máquina, inspecione os materiais recebidos. A fita ABS deve ser armazenada plana, protegida contra poeira e deixada para atingir a temperatura da área de trabalho antes do uso. Fitas muito frias podem resistir à conformação ao redor da borda do painel e parecer menos flexíveis na etapa de refilo das extremidades. Fitas armazenadas sob tensão, expostas ao calor ou danificadas na borda do rolo podem criar problemas de alimentação e alinhamento que nenhum ajuste do rolo de pressão resolverá completamente.
A borda do painel é igualmente importante. MDF, aglomerado, compensado e painéis laminados não aceitam adesivo da mesma forma. Uma borda de MDF recém-usinada é geralmente mais uniforme do que uma borda porosa ou danificada, enquanto uma superfície de melamina lascada pode criar lacunas que aparecem como linhas de cola. A poeira é especialmente prejudicial: ela forma uma barreira entre o adesivo e o substrato, reduz a transferência de calor e pode causar descolamento localizado depois que o painel sai da máquina.
Uma unidade de pré-fresagem é valiosa quando as bordas dos painéis são irregulares, mas só ajuda quando as fresas estão afiadas e corretamente posicionadas. Uma ferramenta cega pode comprimir o aglomerado ou rasgar o laminado em vez de criar uma superfície de colagem limpa. O operador deve verificar se a pré-fresagem remove apenas o mínimo de material necessário para produzir uma borda reta e limpa. A remoção excessiva altera a dimensão do painel e pode expor o material do núcleo além do perfil de borda pretendido.
- Confirme que as bordas dos painéis estão secas, livres de pó de lixamento e não estão esmagadas.
- Verifique se o rolo de ABS apresenta curvatura, deslocamento telescópico, danos nas bordas ou largura inconsistente.
- Combine a espessura e a largura da fita com o programa de refilo e a capacidade da fresa.
- Verifique se o grau do adesivo é adequado para ABS, o tipo de painel e as condições de serviço previstas.
Essas verificações são particularmente importantes quando uma produção muda de um fornecedor de painéis, superfície decorativa ou espessura de fita para outro. Uma configuração que funcionou em um painel denso e liso não deve ser automaticamente copiada para um substrato mais poroso.
A velocidade de avanço controla a janela de colagem
A velocidade de avanço não é simplesmente uma configuração de produtividade. Ela determina por quanto tempo a borda do painel permanece em contato com o adesivo e os rolos de pressão, e quanto tempo está disponível antes que o adesivo esfrie. Quando a velocidade aumenta, o sistema de cola, a alimentação da fita, a zona de pressão e as unidades de refilo devem acompanhar. Caso contrário, os defeitos geralmente aparecem como adesão incompleta, linha de cola exposta ou movimentação da fita nas extremidades inicial e final.
Um método prático de configuração é estabelecer qualidade estável em uma velocidade de avanço moderada antes de aumentar a produção. Execute vários painéis de teste em vez de depender de uma única amostra. Inspecione separadamente a extremidade inicial, a seção central e a extremidade final. Uma colagem que parece aceitável no meio, mas se abre em uma extremidade, aponta para sincronização, pressão, rastreamento do painel ou sincronização do corte da fita, e não para um simples problema de temperatura do adesivo.
Quando a velocidade de avanço é reduzida, os operadores não devem presumir que o resultado melhorará automaticamente. Um deslocamento mais lento pode aumentar o tempo de exposição da cola quente antes da compressão e levar a maior extravasamento se a pressão permanecer inalterada. Também pode alterar a relação entre o deslocamento do painel e as posições programadas das unidades de refilo, raspagem ou arredondamento de cantos. Portanto, qualquer ajuste significativo de velocidade deve ser seguido por uma verificação da aplicação de cola, ação dos rolos e qualidade do acabamento.
Sinais de que a velocidade de avanço é alta demais para a configuração atual incluem:
- Descolamento da borda mais perceptível próximo às extremidades do painel.
- Cobertura de cola irregular ou áreas secas ao longo da borda do painel.
- Fita ABS desviando antes de alcançar os rolos de pressão.
- Cortes de extremidade ásperos causados por vibração da fita ou estabilidade de fixação insuficiente.
- Marcas de refilo que se tornam mais pronunciadas à medida que a velocidade de produção aumenta.
Não existe uma velocidade “correta” universal para todas as máquinas de colagem de bordas ABS. A configuração utilizável depende do tipo de cola, da condição do reservatório de cola, da temperatura ambiente, das dimensões do painel, do material de borda, da configuração da máquina e da condição de cada unidade de processamento. A melhor velocidade de produção é a maior velocidade na qual a máquina ainda produz colagem repetível e acabamento estável em todo o lote — não o maior número exibido no controlador.
O calor do adesivo deve ser medido como um processo, não presumido a partir de um visor
A temperatura da cola é frequentemente a primeira culpada quando a borda ABS falha, mas o valor exibido na máquina é apenas uma parte da condição térmica. O adesivo deve ser aquecido à faixa especificada pelo fornecedor, permanecer nessa faixa tempo suficiente para fluir corretamente e alcançar a borda do painel antes de esfriar excessivamente. A temperatura no reservatório de cola, a temperatura no rolo aplicador, a temperatura do painel e a temperatura ambiente afetam a colagem real.
Para adesivos termofusíveis EVA, as faixas de operação são normalmente definidas de acordo com a ficha técnica do fabricante do adesivo, frequentemente em uma faixa de temperatura relativamente alta. O valor correto varia conforme a formulação e não deve ser substituído por uma configuração genérica da máquina. Os termofusíveis PUR exigem uma abordagem de manuseio diferente, incluindo controle de umidade e limpeza disciplinada, pois o resíduo de PUR curado não pode ser tratado como cola EVA comum que pode ser refundida.
O superaquecimento não cria uma colagem mais forte. Um adesivo mantido quente demais por muito tempo pode degradar-se, descolorir, formar partículas carbonizadas ou alterar a viscosidade. Essas partículas podem aparecer como pontos escuros na linha de cola ou causar um padrão de aplicação irregular. Se o reservatório de cola foi mantido na temperatura de operação durante longos períodos de inatividade, inspecione a condição do adesivo antes de retomar a produção. Siga as orientações do fornecedor do adesivo quanto à temperatura de espera e ao tempo aberto permitido.
Calor insuficiente cria o problema oposto: a cola pode não umedecer adequadamente a borda do painel ou o verso do ABS antes da aplicação da pressão. A fita pode parecer fixada quando sai da máquina, mas pode ser removida após o resfriamento. Uma colagem fraca que ocorre apenas em manhãs frias ou após os painéis terem sido armazenados em uma área sem aquecimento geralmente indica material frio, e não uma configuração incorreta do reservatório de cola.
Verificações úteis incluem observar se o filme adesivo é contínuo na borda do painel, se sua distribuição é uniforme de cima para baixo e se a cola está sendo transferida em vez de se acumular no rolo aplicador. Evite testar a resistência da colagem em um painel ainda quente. Deixe o adesivo curar e, em seguida, inspecione se há fixação contínua ao longo da borda. Onde os procedimentos internos de qualidade permitirem, um teste de descolamento controlado em uma sobra pode revelar se a falha ocorre na interface cola-painel, cola-ABS ou dentro da própria superfície do painel.
Os rolos de pressão devem assentar a fita, não extrair todo o filme de cola
Os rolos de pressão completam a colagem ao pressionar a fita ABS contra a camada de adesivo enquanto ela ainda está trabalhável. Pressão insuficiente deixa espaços de ar e contato fraco. Pressão excessiva pode forçar a saída de adesivo em excesso da junta, revelar uma linha de cola e criar uma colagem deficiente em áreas localizadas. Em componentes estreitos, força excessiva dos rolos também pode afetar o rastreamento do painel.
Os rolos devem entrar em contato com a fita em uma sequência controlada, com o primeiro rolo estabelecendo a adesão e os rolos posteriores consolidando o contato. Verifique se suas superfícies estão limpas, giram livremente e não estão endurecidas, rachadas ou revestidas com cola curada. Um rolo contaminado pode marcar a face da fita ou criar faixas de pressão inconsistentes.
O posicionamento dos rolos deve considerar a espessura da fita. Mudar de ABS fino para uma borda mais espessa sem recalibrar o sistema de pressão pode causar um degrau visível, extravasamento de cola ou mau assentamento da fita. Observe a borda diretamente após a zona de pressão. A fita deve ficar nivelada contra o painel sem oscilações, enquanto o extravasamento de cola deve ser limitado e consistente, em vez de intenso ou intermitente.
Uma linha de cola visível nem sempre é um problema de cola
Os operadores frequentemente respondem a uma linha visível aumentando a temperatura do adesivo ou o volume de aplicação. Isso pode piorar a linha. A linha aparente pode ser causada por incompatibilidade entre a cor da fita e a decoração do painel, borda irregular do painel, pré-fresagem deficiente, compressão insuficiente da fita, remoção excessiva no refilo ou uma raspadora ajustada de forma muito agressiva.
Primeiro, diferencie uma lacuna real de adesivo de um contraste de cor na junta. Uma lacuna real pode aparecer como uma sombra escura intermitente, vazio ou abertura quando observada sob iluminação lateral. Se a linha permanecer perfeitamente uniforme ao longo de toda a borda e a fita estiver totalmente colada, o problema pode ser de correspondência visual, e não de qualidade da colagem. Isso exige uma decisão sobre a cor da fita, textura da superfície, decoração do painel ou método de acabamento — não um reservatório de cola mais quente.
A visibilidade da linha de cola também muda conforme o ângulo de iluminação. Inspecione os painéis de teste sob as mesmas condições de iluminação utilizadas para o controle de qualidade final. Uma superfície de alto brilho pode revelar pequenas diferenças geométricas que seriam invisíveis em um painel texturizado ou fosco.
A configuração do refilo determina se uma boa colagem continua sendo uma borda de boa aparência
As unidades de refilo das extremidades e de refilo de contorno devem remover o excesso de fita de forma limpa, sem puxar a linha de colagem. Se as fresas estiverem cegas, contaminadas ou operando em velocidade inadequada, podem lascar o ABS, derreter localmente a borda ou deixar material fibrilado. Uma fita colada de forma limpa pode então parecer defeituosa, mesmo que as etapas de pressão e adesivo estejam corretas.
Ajuste a posição da fresa para que a máquina remova a saliência prevista sem cortar a superfície do painel. Isso é especialmente importante em painéis de melamina ou folheados com revestimento fino, nos quais um pequeno erro de alinhamento pode expor o substrato. Ao mudar de uma espessura de fita para outra, verifique a geometria da fresa e os deslocamentos de programa relacionados antes de processar um lote completo.
As raspadoras devem aperfeiçoar a borda em vez de compensar um refilo deficiente. Uma raspadora excessivamente ajustada pode criar uma linha brilhante, remover material demais no canto ou deixar marcas repetitivas. Uma raspadora com pouca pressão pode deixar uma borda afiada ou leves marcas de fresagem. O resultado adequado depende do perfil e do acabamento da fita: uma borda quadrada, um pequeno raio e um perfil softforming não utilizam a mesma relação entre refilo e raspagem.
As rodas de polimento são a etapa cosmética final, não uma estação de reparo. Elas podem remover resíduos leves e melhorar a aparência da superfície, mas o polimento intenso pode gerar calor e espalhar resíduos de adesivo pela face do painel. Se o resíduo for excessivo, rastreie-o até a aplicação de cola, pressão ou refilo antes de aumentar a intensidade do polimento.
Altere uma variável por vez quando surgirem defeitos
Vários ajustes simultâneos tornam a solução de problemas pouco confiável. Se a velocidade de avanço, a temperatura da cola, a pressão dos rolos e a posição de refilo forem todas alteradas juntas, torna-se impossível identificar qual ação melhorou ou prejudicou o resultado. Utilize uma sequência curta e controlada: registre o defeito, inspecione a etapa correspondente da máquina, faça um ajuste e execute amostras suficientes para confirmar que a alteração é repetível.
Mantenha registros de configuração vinculados aos materiais, não apenas aos nomes dos produtos
Um registro de configuração útil identifica a construção do painel, o acabamento da superfície, a espessura do painel, a espessura e largura do ABS, o tipo de adesivo, a velocidade de avanço, as configurações de temperatura, a posição dos rolos de pressão, o programa de corte e a condição do ambiente quando relevante. Registrar apenas o modelo do armário ou o número do pedido não é suficiente, pois o mesmo projeto pode posteriormente ser produzido com diferentes lotes de painéis ou fitas.
Esses registros reduzem o tempo de reinicialização após manutenção, mudanças de turno ou pedidos repetidos. Eles também ajudam a separar problemas recorrentes de materiais da deriva da máquina. Se uma configuração anteriormente estável passar a produzir adesão fraca de repente, verifique alterações no lote de adesivo, no verso da fita, no armazenamento do painel, na qualidade da pré-fresagem e nas condições ambientais antes de modificar a receita base.
A qualidade da colagem de bordas deve ser considerada juntamente com o restante do processo de acabamento do painel. Por exemplo, a produção de portas de armários pode utilizar tanto colagem de bordas em componentes quadrados quanto prensagem por membrana em superfícies perfiladas. Umamáquina de laminação a vácuo por membrana utiliza pressão de vácuo e aquecimento controlado para aplicar filmes de PVC, PET, folheado ou decorativos em painéis moldados; ela não substitui as etapas de refilo mecânico e controle de adesivo necessárias para bordas ABS. Tratar esses processos como acabamentos distintos evita comparações incorretas de aparência da colagem ou configurações de calor.
A configuração mais estável de uma máquina de colagem de bordas ABS é, portanto, um equilíbrio controlado, e não uma configuração máxima. A velocidade de avanço deve deixar tempo suficiente para a transferência do adesivo e a consolidação pela pressão. O calor deve favorecer o fluxo adequado sem degradar a cola. A pressão deve assentar a fita sem deixar a junta com falta de adesivo. O refilo e a raspagem devem preservar o perfil criado nas etapas anteriores. Quando essas condições são verificadas em sequência, bordas limpas tornam-se repetíveis em vez de dependerem de repetidos ajustes por tentativa e erro.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.