


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como configurar máquinas para trabalhar madeira para produção em pequenos lotes
A marcenaria de pequenos lotes raramente é difícil por causa de uma única máquina. Ela se torna difícil quando uma equipe de produção precisa alternar de portas de armários para painéis personalizados, de peças de madeira maciça para placas folheadas ou das dimensões de um cliente para as de outro — tudo isso enquanto protege as margens e os prazos de entrega prometidos.
Para os gerentes de projeto, uma Configuração de Máquinas para Marcenaria eficaz é a resposta prática para esse desafio. O objetivo não é encher uma oficina com o maior número possível de equipamentos. É criar uma célula de produção que possa lidar com mudanças frequentes, manter uma precisão repetível e evitar que ativos caros fiquem ociosos entre séries curtas.
Uma configuração bem planejada dá à oficina condições de aceitar pedidos variados sem criar um novo problema de preparação todas as manhãs. Ela também facilita a previsão da capacidade, o suporte aos operadores e a rastreabilidade dos problemas de qualidade antes que cheguem à montagem ou ao cliente.
Comece pela combinação de pedidos, não pelo catálogo de máquinas
Antes de selecionar ou reorganizar equipamentos, mapeie o trabalho que realmente entra na fábrica. A produção em pequenos lotes é frequentemente descrita como “fabricação flexível”, mas flexibilidade significa coisas diferentes em oficinas diferentes. Um fabricante de móveis personalizados pode precisar de dimensionamento rápido e processamento de bordas para muitos formatos de painéis. Uma oficina de madeira maciça pode valorizar mais o perfilamento, a furação, o lixamento e a execução de juntas. Um fornecedor de projetos para hotéis ou varejo pode enfrentar volumes de peças variáveis, mas exigir consistência rigorosa em conjuntos de ambientes repetidos.
Os líderes de projeto devem analisar pelo menos três grupos de informações:
- Famílias de peças: painéis, portas, gavetas, molduras decorativas, caixilhos, componentes de madeira maciça ou itens de materiais mistos.
- Fatores de variação: dimensões, padrões de furos, materiais de borda, acabamentos de superfície, direção dos veios e requisitos de ferragens.
- Ritmo de produção: tamanho médio dos lotes, frequência dos pedidos, períodos de pico, pressão de prazos e revisões de projeto esperadas.
Esse exercício frequentemente revela um fato importante: o gargalo não é necessariamente a operação que parece mais lenta. Uma serra seccionadora pode cortar rapidamente, mas criar filas na colagem de bordas. Uma router CNC pode ser altamente capaz, mas perder grande parte do tempo disponível com carregamento manual, verificação de programas ou espera por material aprovado. A configuração correta de máquinas para marcenaria segue o fluxo das peças, não a popularidade de máquinas individuais.
Crie uma rota de processamento flexível em torno das operações comuns
Em um ambiente de pequenos lotes, cada peça deve passar pelo menor número possível de transferências desnecessárias. A configuração mais útil geralmente é uma sequência equilibrada de corte, dimensionamento ou conformação, tratamento de bordas, furação ou usinagem, lixamento e inspeção final. Nem todo projeto exige todas as etapas, mas o percurso principal deve ser claro o suficiente para que os operadores não precisem improvisar decisões de roteamento a cada novo pedido.
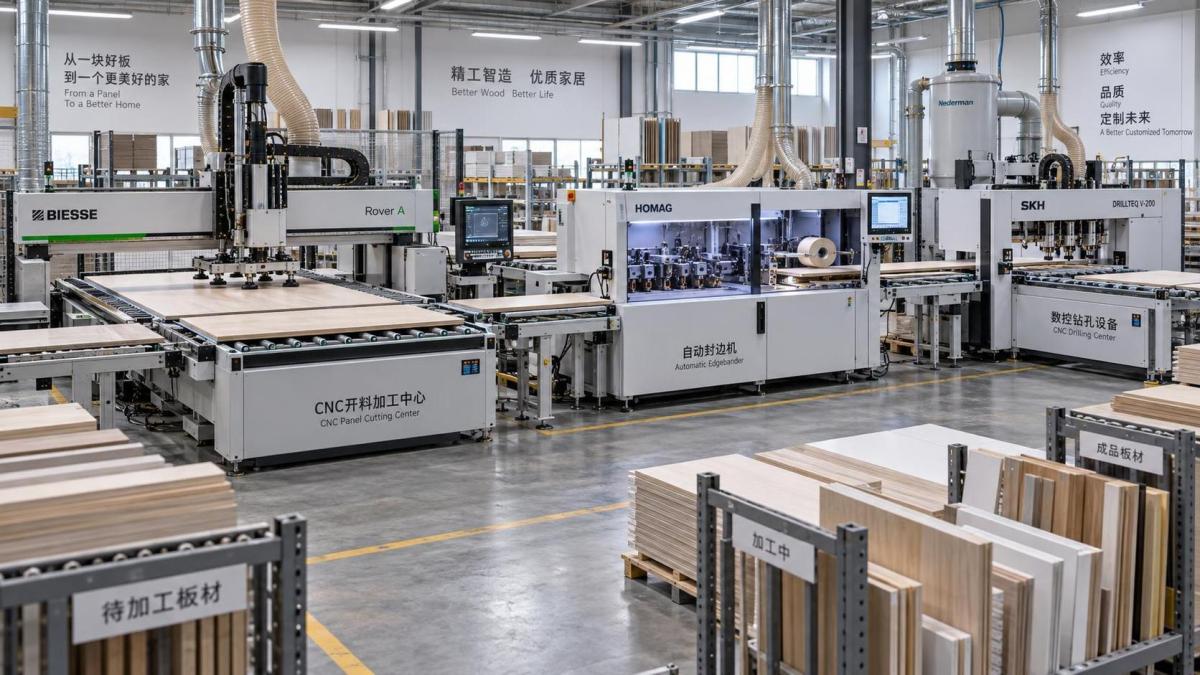
Para a produção de móveis em painel e armários, uma disposição típica pode incluir uma serra de painéis ou máquina CNC de nesting, uma coladeira de bordas, um centro CNC de furação ou usinagem e estações de apoio para movimentação de materiais e inspeção. Para móveis de madeira maciça, o centro da célula pode se deslocar para uma desempenadeira, uma desengrossadeira, uma serra circular de mesa deslizante, uma tupia, uma router CNC, uma lixadeira de cinta larga e equipamentos de apoio à montagem.
O ponto-chave é escolher o método principal de processamento com base na combinação de trabalhos:
Uma linha equilibrada não exige tempos de ciclo idênticos em todas as estações. Ela exige capacidade e buffers suficientes para que uma estação não force constantemente outra a parar. Para séries curtas, um buffer moderado e controlado entre etapas críticas costuma ser mais útil do que uma linha teoricamente contínua que se torna instável sempre que o produto muda.
Trocas rápidas são onde a rentabilidade de pequenos lotes é ganha ou perdida
Quando os lotes são pequenos, o tempo de preparação passa a fazer parte do custo do produto. Uma máquina que opera rapidamente após um ajuste de 45 minutos pode ser menos adequada do que uma máquina ligeiramente mais lenta que pode passar de um trabalho para outro em dez minutos com resultados confiáveis.
O planejamento de troca deve abranger mais do que as configurações da máquina. Ele inclui seleção de ferramentas, carregamento de programas, identificação de materiais, ajuste de batentes ou guias, prontidão da extração de pó, amostras de qualidade e comunicação entre as estações anteriores e posteriores. Se qualquer uma dessas etapas não estiver clara, a troca “rápida” se torna uma sequência de interrupções evitáveis.
Os gerentes de projeto podem melhorar esse processo separando as tarefas em atividades de preparação externas e internas. As tarefas externas são concluídas enquanto o pedido atual ainda está em execução: preparar o próximo conjunto de ferramentas, confirmar desenhos, verificar o material, gerar etiquetas e revisar o programa CNC. As tarefas internas exigem que a máquina pare: trocar ferramentas, definir referências, carregar parâmetros e produzir a primeira peça aprovada.
O primeiro objetivo não é apressar os operadores. É eliminar a incerteza antes que a máquina pare. Uma ficha simples de preparação que mostre o número da peça, o material, a espessura, a lista de ferramentas, a face de referência, a especificação de borda, a versão do programa e os pontos de inspeção da primeira peça pode evitar uma quantidade surpreendente de desperdício.
Use referências comuns em toda a oficina
Muitos problemas de qualidade em séries curtas começam com escolhas inconsistentes de datum. Um operador pode usar a borda frontal como referência, outro a borda traseira, enquanto um terceiro segue um desenho que não foi atualizado após uma revisão de projeto. O resultado pode ser peças individualmente precisas que não se montam juntas.
Estabeleça uma regra clara para faces de referência, bordas de referência, orientação dos painéis, posição das etiquetas e fluxo das peças. Isso é especialmente importante quando uma peça passa entre corte, colagem de bordas, furação e usinagem CNC. Referências padronizadas reduzem a necessidade de memorização pelos operadores e tornam os programas digitais mais confiáveis entre turnos.
Decida o que deve ser automatizado — e o que deve permanecer deliberadamente manual
A automação é valiosa na marcenaria de pequenos lotes quando elimina trabalhos repetitivos e propensos a erros ou preserva a precisão em muitas variantes de produtos. Troca automática de ferramentas, batentes programáveis, seleção de programas por código de barras, posicionamento por servomotor e recuperação de parâmetros podem reduzir significativamente a carga de preparação. No entanto, nem toda tarefa manual é um problema à espera de ser automatizado.
A inspeção manual, a correspondência visual de veios, o ajuste especial de montagem e o manuseio de peças frágeis ou incomuns ainda podem exigir julgamento humano experiente. O excesso de automação pode criar um sistema rígido, difícil de adaptar quando um projeto personalizado introduz um material inesperado ou um recurso de design fora do padrão.
Uma regra prática é automatizar as operações que se repetem frequentemente em diferentes trabalhos, mantendo as tarefas raras e altamente variáveis em um processo manual controlado. Por exemplo, uma máquina CNC pode executar padrões recorrentes de furação e perfis complexos, enquanto um operador treinado gerencia o ajuste final de ferragens especiais ou peças de madeira selecionadas manualmente.
Ao avaliar máquinas, não pergunte apenas: “O que esta máquina pode fazer?” Pergunte: “Com que facilidade nossa equipe pode fazê-la executar o próximo trabalho?” A resposta depende da clareza da interface, da gestão de programas, dos procedimentos de calibração, da disponibilidade de ferramentas, do acesso para manutenção e do suporte técnico local — não apenas da ficha de especificações.
Combine a capacidade da máquina com ferramentas, extração e fluxo de materiais
Uma configuração de máquinas para marcenaria só é tão estável quanto seus sistemas de apoio. É comum investir em uma máquina capaz e depois descobrir que a preparação das ferramentas, a extração de pó, o ar comprimido, a alimentação elétrica ou a preparação de materiais limitam sua produção.
As ferramentas merecem atenção especial. Pequenos lotes podem gerar trocas frequentes de ferramentas, o que aumenta o risco de selecionar a fresa errada, usar um corte desgastado ou operar uma ferramenta fora da faixa de materiais para a qual foi projetada. Um sistema controlado de ferramentas deve identificar cada ferramenta, sua aplicação, seu estado de manutenção e seu local de armazenamento. Para equipamentos CNC, as bibliotecas de ferramentas precisam corresponder às ferramentas físicas realmente disponíveis no chão de fábrica.
A extração de pó é igualmente operacional, e não apenas ambiental. Uma extração inadequada pode afetar a qualidade do corte, reduzir a visibilidade, contaminar as áreas de colagem de bordas e aumentar o tempo de limpeza entre trabalhos. Confirme os requisitos de fluxo de ar em toda a combinação operacional de máquinas, e não em uma máquina isolada.
O fluxo de materiais também deve estar visível no layout. Chapas, tábuas e peças semiacabadas precisam de áreas de preparação definidas. Se os operadores caminham repetidamente ao redor das máquinas para encontrar a próxima pilha, o tempo de produção desaparece em pequenos fragmentos difíceis de medir, mas fáceis de perceber. Use locais claros para materiais recebidos, peças cortadas aguardando processamento, itens para retrabalho, componentes aprovados e montagens concluídas.
Planeje a capacidade com base nas restrições, não na produção nominal
A velocidade nominal é útil, mas não representa a capacidade real de pequenos lotes. A produção real inclui carregamento, descarregamento, preparação, aprovação da primeira peça, limpeza, trocas de ferramentas, pequenos ajustes, confirmação de programas e retrabalho ocasional. Os gerentes de projeto precisam de um método de planejamento que reflita essas realidades.
Para cada operação principal, estime o tempo total por pedido, e não apenas o tempo por peça. Um lote curto pode exigir cinco minutos de usinagem, mas vinte minutos de preparação e verificação. Isso altera a decisão sobre agrupar trabalhos semelhantes, executar fluxo de uma peça ou criar uma sequência planejada de pedidos utilizando as mesmas ferramentas e materiais.
O agrupamento deve ser feito com cuidado. Combinar todos os trabalhos com materiais semelhantes pode reduzir preparações, mas pode atrasar trabalhos urgentes e gerar confusão se peças de vários projetos forem misturadas. Uma abordagem melhor é criar janelas de produção curtas e gerenciáveis: agrupar trabalhos compatíveis quando fizer sentido, manter a identidade do projeto por meio de etiquetas e documentos de acompanhamento e reservar capacidade para mudanças de prioridade.
Mantenha uma rota controlada para mudanças urgentes
Projetos personalizados frequentemente mudam depois que a produção já começou. Ferragens podem ser substituídas, dimensões corrigidas ou requisitos de acabamento revisados. Sem um processo controlado, essas mudanças se tornam instruções verbais que contornam o planejamento e geram sucata.
Defina quem pode liberar um desenho revisado, quem verifica o programa afetado, como as etiquetas antigas são removidas e onde as peças interrompidas são mantidas. O objetivo não é dificultar a mudança; é torná-la visível. Uma célula de máquinas configurada para pequenos lotes deve absorver revisões legítimas sem permitir que informações desatualizadas circulem sem serem percebidas.
Os pontos de controle de qualidade devem proteger a próxima operação
A inspeção funciona melhor quando ocorre onde um erro é mais barato de corrigir. Verificar as dimensões dos painéis imediatamente após o corte impede que peças inadequadas cheguem à colagem de bordas. Confirmar a adesão das bordas e a qualidade do refilo antes da furação evita usinar componentes que posteriormente serão rejeitados. Verificar a posição dos furos ou as dimensões dos perfis antes da montagem protege o cronograma final.
A aprovação da primeira peça é especialmente valiosa após uma nova preparação, mudança de material ou revisão do programa CNC. A amostra aprovada deve ser comparada com o desenho atual e mantida ou claramente documentada como referência para a série. Para produtos recorrentes, uma pequena biblioteca de padrões de qualidade — aparência aceitável das bordas, expectativas de tolerância dos furos, orientação dos veios e critérios de lixamento prontos para acabamento — ajuda as equipes a tomar decisões consistentes sem esperar a intervenção da gerência.
Não trate o retrabalho como uma atividade separada e invisível. Registre sua causa: programa incorreto, erro de preparação, material danificado, desgaste da ferramenta, danos no manuseio ou ambiguidade no desenho. Com o tempo, esses registros mostram se o problema de configuração está na capacidade do equipamento, na disciplina do processo ou na engenharia anterior.
Uma configuração escalável não significa comprar tudo agora
Para muitas oficinas em crescimento, o melhor caminho é um layout em fases. Comece com máquinas que cubram as operações de maior volume e maior risco e, em seguida, reserve espaço físico, capacidade elétrica, conexões de extração e rotas de materiais para futuras adições. Isso evita que um investimento inicial bloqueie automações futuras ou uma área ocupada por máquinas maiores.
A Qingdao Zhongding Machinery Co., Ltd. apoia empresas de marcenaria com máquinas e orientação voltada à produção, moldada por mais de 20 anos no setor. Para os gerentes de projeto, o valor de trabalhar com um parceiro de equipamentos experiente não é apenas o acesso a máquinas individuais. É a capacidade de discutir compatibilidade entre máquinas, sequenciamento do fluxo de trabalho, planejamento de peças de reposição, necessidades dos operadores e os requisitos práticos de serviço que afetam o tempo de atividade a longo prazo.
Antes de finalizar uma compra ou layout, compartilhe desenhos representativos, tipos de materiais, tamanhos de lote, mudanças esperadas nos produtos e dimensões disponíveis da oficina. Uma discussão de configuração baseada em peças reais é muito mais útil do que uma baseada em suposições gerais de capacidade.
Lista de verificação final antes de colocar a célula em operação
- O fluxo proposto consegue lidar com as famílias de peças mais frequentes sem redirecionamento manual excessivo?
- As instruções de preparação, ferramentas, programas e etiquetas são preparados antes do início de cada lote?
- O layout oferece espaço seguro e visível para preparação de materiais e verificações de qualidade?
- Os gargalos prováveis contam com mão de obra, capacidade de buffer e atenção de manutenção adequadas?
- Os operadores conseguem identificar o datum correto, a revisão do desenho e a versão do programa sem suposições?
- As necessidades de extração, energia, ar comprimido, armazenamento de ferramentas e peças de reposição foram incluídas no plano?
- Há uma rota documentada para alterações de engenharia e ajustes urgentes de projetos?
A Configuração de Máquinas para Marcenaria mais robusta para produção em pequenos lotes não é aquela com mais automação ou maior produção teórica. É aquela que dá controle às equipes de projeto: controle sobre trocas, identificação de peças, qualidade, capacidade e crescimento futuro. Quando máquinas, pessoas e informações seguem a mesma lógica de produção, uma oficina pode assumir trabalhos variados com maior confiança — e transformar a flexibilidade de uma interrupção diária em uma força operacional confiável.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.