


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Suporte à Instalação de Máquinas para Marcenaria: Um Checklist de Comissionamento para Linhas de Móveis
Uma linha de produção de móveis pode estar mecanicamente completa e ainda assim falhar na sua primeira semana de produção. As causas habituais não são falhas dramáticas de máquina: um sistema de aspiração incompleto, ar comprimido instável, falta de material para calibração, uma passagem apressada entre montadores e técnicos, ou operadores solicitados a executar receitas que ainda não verificaram. Para um gestor de projeto, o suporte à instalação de máquinas para trabalhar madeira deve ser tratado como um processo de comissionamento controlado, e não como um serviço do dia da entrega.
O teste prático é simples: a linha consegue produzir peças representativas no ritmo planejado, com fluxo seguro de materiais, qualidade aceitável, configurações registradas e uma equipe capaz de recuperar-se de interrupções rotineiras? Se a resposta for não, o projeto ainda está em comissionamento, independentemente de todas as máquinas terem sido ligadas.
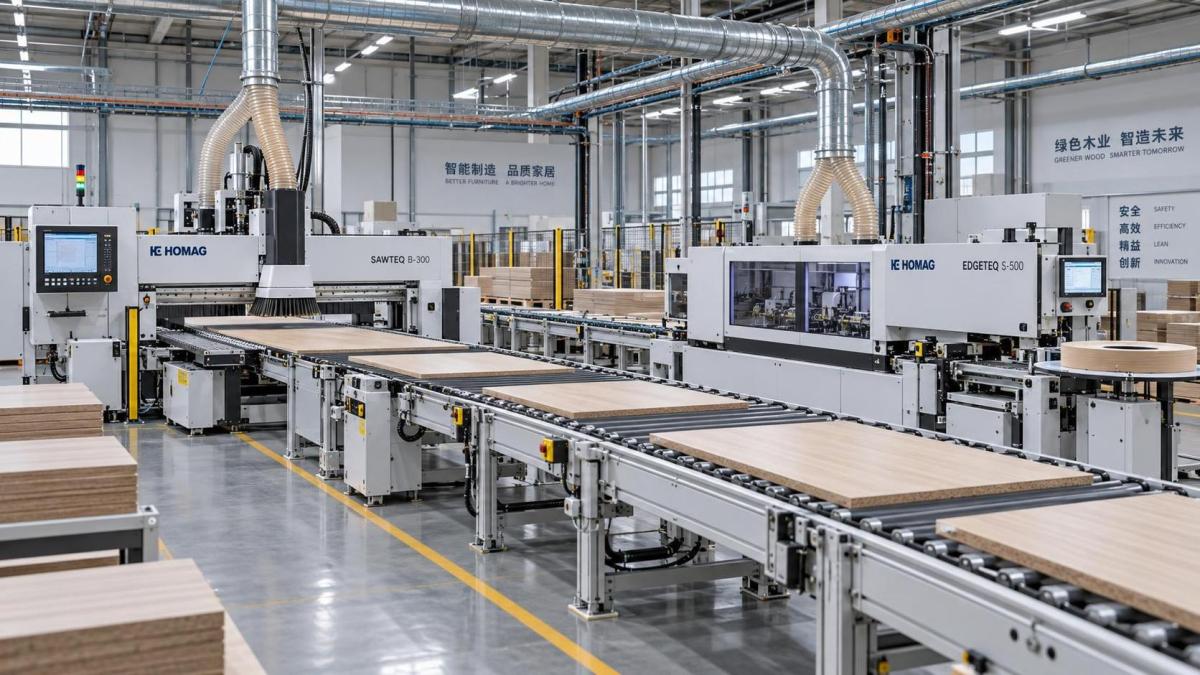
As linhas de móveis criam dependências fáceis de subestimar. Uma célula CNC de nesting afeta a capacidade de produção da coladeira de bordas; a qualidade de corte da serra de painéis afeta a esquadria nas etapas posteriores; o desempenho do lixamento pode revelar problemas que começaram na preparação dos painéis. O suporte à instalação é mais eficaz quando segue esse fluxo de produção, em vez de tratar cada máquina como um ativo isolado.
Comece com um responsável pelo comissionamento e um plano de aceitação compartilhado
Antes da chegada dos equipamentos, designe uma pessoa do lado do comprador para coordenar decisões entre obras civis, utilidades, produção, manutenção, segurança, TI quando aplicável e o fornecedor dos equipamentos. Isso não significa que um único gestor precise resolver todas as questões técnicas. Significa que há um responsável visível pelas prioridades, pendências, prazos e escalonamentos.
O plano de comissionamento deve definir mais do que uma data de instalação. Deve estabelecer o que conta como conclusão mecânica, quais condições permitem a energização elétrica, quais produtos de amostra serão usados nos testes, quem pode aprovar alterações e quais evidências são necessárias antes da entrega. Sem esse acordo, as equipes frequentemente declaram sucesso em fases diferentes: o instalador pode considerar a máquina posicionada e conectada, enquanto a produção espera componentes de móveis comercializáveis.
Para uma linha de móveis, os critérios de aceitação devem estar vinculados ao mix de produtos pretendido. Uma linha planejada para estruturas de armários, por exemplo, deve ser testada com os tamanhos de painéis, materiais, tipos de borda, padrões de furação e tolerâncias relevantes para o trabalho diário. Uma placa de teste genérica prova apenas que o movimento é possível. Ela não prova que as configurações da máquina, as ferramentas, a aspiração de pó, o manuseio de materiais e o fluxo de trabalho dos operadores estão prontos para a produção.
Um arquivo de comissionamento útil normalmente inclui:
- Desenhos de layout mostrando as posições das máquinas, folgas para manutenção, percursos de entrada e saída, zonas dos operadores e acessos para manutenção.
- Uma matriz de responsabilidades que abranja descarregamento, posicionamento, trabalho elétrico, conexões de ar e aspiração, ancoragem, inserção de software, verificações de segurança e presença dos operadores.
- Uma programação de utilidades que especifique os pontos de conexão necessários e a parte responsável por verificar cada um deles.
- Um processo de lista de pendências com responsável, data de conclusão, status e impacto no comissionamento para cada item não resolvido.
- Um plano de testes baseado em peças representativas da produção, em vez de uma amostra de demonstração conveniente.
- Um pacote de entrega que abranja manuais, diagramas elétricos, backups de parâmetros, informações sobre peças de reposição, requisitos de manutenção e registros de treinamento.
Mantenha esse arquivo ativo durante o projeto. Uma pasta montada após a partida pode documentar a instalação, mas não pode gerenciá-la.
Verifique o local antes da chegada dos técnicos
A prontidão do local é onde muitos cronogramas de comissionamento se perdem. Os técnicos de máquinas podem ajustar uma máquina, mas não deveriam estar esperando que os pisos curem, que aberturas sejam ampliadas, que os quadros elétricos sejam concluídos ou que a tubulação de aspiração seja fabricada. Cada atraso reduz o tempo disponível para calibração e testes de produção, que geralmente são as fases que revelam os problemas relevantes.
As condições do piso merecem atenção especial. Equipamentos pesados de processamento de painéis, alimentadores automatizados, transportadores de retorno e lixadeiras precisam da planicidade e da capacidade de carga planejadas em toda a sua área de trabalho, e não apenas de um piso que pareça plano a olho nu. Um apoio irregular pode dificultar o alinhamento e contribuir para problemas de repetibilidade. Confirme os locais de ancoragem, instalações embutidas, canais de drenagem e juntas de dilatação antes do posicionamento final. Uma máquina movida após o alinhamento pode exigir a repetição do processo.
O deslocamento de materiais deve ser analisado com a mesma seriedade que o posicionamento das máquinas. Verifique a rota do descarregamento à área de preparação, da preparação à primeira máquina e entre todos os processos principais. Considere o espaço de manobra para empilhadeiras, carrinhos de painéis, elevadores a vácuo e coleta de resíduos. Um layout pode caber dimensionalmente e ainda obrigar os operadores a cruzar trajetos de transportadores, carregar painéis ao redor das proteções ou empilhar produtos em processo em uma zona de segurança.
O acesso também inclui o espaço superior. Tubulações, bandejas de cabos, iluminação, sistemas de sprinklers e cobertura de pontes rolantes podem entrar em conflito com estruturas de carregamento, portas de manutenção, pontos de elevação e equipamentos de manuseio de chapas. Resolva esses conflitos utilizando os desenhos de instalação do fornecedor antes do envio, sempre que possível. Corrigir uma interferência superior após a instalação das máquinas costuma ser mais lento e mais disruptivo do que o esperado.
As utilidades são insumos de produção, não itens de encerramento da obra
A alimentação elétrica, o ar comprimido, a aspiração de pó e, em alguns casos, a conectividade de rede precisam ser comissionados como sistemas. Conectar uma máquina a um serviço disponível não é suficiente. O serviço deve permanecer dentro dos requisitos operacionais da máquina nas condições que geram demanda máxima.
Alimentação elétrica
Confirme a tensão, frequência, configuração de fases, dispositivos de proteção, dimensionamento dos cabos, aterramento e disposição de isolamento necessários em relação à documentação da máquina. Verifique o sentido de rotação antes de operar motores que dependem dele. Os quadros elétricos devem estar acessíveis, corretamente identificados e livres de poeira de construção e umidade. Quando várias máquinas iniciam sob controle central, revise as sequências de partida e os efeitos de carga com a equipe elétrica responsável.
Problemas de qualidade de energia podem aparecer como acionamentos intermitentes, falhas de comunicação, desarmes indevidos ou desempenho inconsistente. Esses sintomas são fáceis de classificar erroneamente como defeitos da máquina. Registre as condições de alimentação antecipadamente quando for necessária a solução de problemas, em vez de depender de uma única leitura realizada enquanto o equipamento está ocioso.
Ar comprimido
A demanda de ar costuma ser subestimada porque cada atuador parece pequeno isoladamente. Em uma linha de móveis, grampos, batentes pneumáticos, trocadores de ferramentas, jatos de limpeza e dispositivos de manuseio podem criar mudanças rápidas de demanda. Confirme a pressão na entrada da máquina durante ciclos ativos, e não apenas na sala do compressor. Inspecione a filtragem, a remoção de umidade, o roteamento das mangueiras, vazamentos e o acesso aos registros de fechamento. A contaminação por água ou óleo pode não interromper o comissionamento imediatamente, mas pode reduzir a vida útil das válvulas e afetar a operação consistente.
Aspiração de pó
A aspiração deve ser testada enquanto a linha corta, fresa, processa bordas ou lixa os materiais que realmente processará. O diâmetro dos dutos, o projeto das ramificações, a lógica das válvulas de controle, o equilíbrio do fluxo de ar, a capacidade de coleta e o descarte de cavacos afetam o desempenho. Uma aspiração deficiente é mais do que uma questão de limpeza. Ela pode interferir na qualidade de corte, na confiabilidade dos sensores, na visibilidade dos operadores, na gestão do risco de incêndio e na capacidade de manter uma linha funcionando sem paradas repetidas para limpeza.
Não aceite “o ventilador está funcionando” como teste de aspiração. Observe o acúmulo ao redor das coifas das máquinas, dentro dos gabinetes quando permitido, nos pontos de transferência e nos componentes acabados. Confirme que a coleta de pó permanece eficaz quando várias máquinas conectadas operam simultaneamente.
Instale em sequência e depois alinhe ao fluxo de produção
Máquinas grandes são normalmente posicionadas primeiro, seguidas por transportadores, conexões de aspiração, proteções, serviços elétricos e nivelamento final. A sequência deve refletir as dependências físicas da linha. Um transportador de retorno não pode ser alinhado de forma significativa se a coladeira de bordas conectada ainda está sendo movimentada. Um sistema de carregamento não pode ser calibrado até que suas posições de referência, zonas de segurança e altura de transferência posterior estejam estáveis.
A instalação mecânica deve incluir verificações frequentemente deixadas implícitas: orientação da máquina, nivelamento, condição das ancoragens, alinhamento das juntas, altura dos transportadores, folga de transferência, posição dos sensores, distância das proteções, alívio de tensão em cabos e mangueiras, pontos de lubrificação e acesso a peças de desgaste. Para máquinas interligadas, verifique como as peças são transferidas nas condições planejadas de peça de trabalho mais baixa, mais alta, mais estreita e mais larga. Uma transferência que funciona com um painel de teste pode travar ou desalinhá-lo em outro formato.
Reserve tempo suficiente para ajustes de precisão. Em serras de painéis, fresadoras de nesting, centros de furação, coladeiras de bordas, lixadeiras de cinta larga e sistemas automatizados de manuseio, a qualidade da configuração afeta a qualidade da produção e a capacidade de recuperação. Apressar o alinhamento para iniciar a produção de testes pode criar uma falsa sensação de progresso: a linha funciona, mas os operadores compensam com ajustes manuais que posteriormente se tornam uma rotina não documentada.
Durante esta etapa, exija que os técnicos e a equipe interna de manutenção identifiquem as tarefas de serviço que serão necessárias após a entrega. Eles devem ser capazes de localizar pontos de lubrificação, substituir componentes de desgaste, redefinir alarmes comuns, isolar energia com segurança, limpar áreas acessíveis e distinguir um ajuste normal de uma questão que exige suporte do fornecedor. O suporte à instalação tem valor limitado quando esse conhecimento parte com a equipe de comissionamento.
Realize testes em etapas em vez de buscar imediatamente a velocidade total da linha
O comissionamento torna-se mais confiável quando os testes passam de funções individuais estáveis para a produção conectada. Comece com circuitos de segurança, eixos, sensores, transferência de materiais e movimentos manuais. Em seguida, teste cada máquina com o material e as ferramentas previstos. Somente depois que cada equipamento estiver estável a equipe deve tentar o fluxo completo da linha e os tempos de ciclo planejados.
Essa abordagem em etapas facilita o isolamento de falhas. Se um painel entra corretamente em uma máquina CNC, mas chega desalinhado a uma coladeira de bordas, a equipe pode inspecionar a interface de transferência, as configurações do transportador, a lógica de orientação da peça e o comportamento do material sem questionar simultaneamente toda a linha.
As peças de teste devem representar as condições mais difíceis da gama planejada, e não apenas as mais fáceis. Inclua painéis pequenos e grandes quando relevante, tiras estreitas, peças com padrões de furação, diferentes materiais de borda, espessuras comuns de placas e componentes que exijam acabamento visual rigoroso. Utilize, sempre que possível, placas, revestimentos, adesivos e ferramentas de nível de produção. Substituir por material mais fácil pode ocultar problemas de lascamento, colagem de bordas, marcas de lixamento, captura de pó ou estabilidade de avanço.
Registre evidências durante os testes. Anote os programas selecionados, identificadores das ferramentas, offsets, configurações de pressão, configurações de temperatura quando aplicável, velocidades de avanço, eventos de alarme, motivos de rejeição e intervenções manuais. Uma aprovação da primeira peça deve incluir verificações dimensionais e visuais adequadas ao produto, mas também deve documentar como o resultado aprovado foi obtido. Caso contrário, o primeiro turno após a partida dos técnicos poderá gastar horas recriando uma configuração que já funcionava.
Treine para decisões, recuperação e manutenção
O treinamento dos operadores não deve terminar com as funções de partida, parada e parada de emergência. A produção de móveis envolve variações frequentes nas dimensões dos painéis, materiais, condição das ferramentas, receitas e requisitos de borda. Os operadores precisam entender como é uma configuração normal, quais verificações devem ser concluídas antes de uma produção e quando um resultado anormal deve acionar a manutenção ou a revisão do processo.
Separe o treinamento por função. Os operadores precisam conhecer sequências de operação, verificações de qualidade, carregamento e descarregamento seguros, rotinas de limpeza e resposta básica a alarmes. O pessoal de manutenção precisa de instruções mais aprofundadas sobre lubrificação, limites de ajuste, diagnóstico de falhas, backups, isolamento elétrico e pneumático e peças de reposição recomendadas. Os supervisores precisam compreender as restrições de produção que determinam se um cronograma é realista: tempo de aquecimento ou configuração, práticas de troca de ferramentas, intervalos de limpeza, manutenção planejada e o caminho de recuperação após uma parada.
O treinamento é mais eficaz quando utiliza as próprias peças e os programas de produção do comprador. Peça aos operadores que realizem uma configuração completa, executem a peça, inspecionem-na e se recuperem de uma interrupção controlada enquanto o técnico estiver presente. A observação por si só pode ocultar incertezas. Uma execução prática supervisionada revela onde instruções, nomenclatura dos programas, preparação de materiais ou comunicação entre turnos precisam ser melhoradas.
Conclua o comissionamento com as pendências visíveis
Uma entrega prática não exige que todos os itens menores desapareçam antes do início da produção. Exige que os itens restantes sejam compreendidos, atribuídos e separados das questões que afetam a segurança, a qualidade, a capacidade ou a confiabilidade do equipamento. Não permita que defeitos graves sejam ocultados em uma longa lista geral de pendências.
Antes de encerrar a fase de instalação, confirme que as configurações operacionais aprovadas estão salvas, que os backups de software e parâmetros estão armazenados em um local acessível, que os desenhos elétricos e pneumáticos correspondem à condição instalada e que o cronograma de manutenção possui um responsável nomeado. Revise os consumíveis iniciais e as peças de reposição críticas em relação à carga de trabalho planejada da linha e ao prazo de reposição. A falta de uma fresa, cinta, sensor ou componente pneumático pode transformar uma pequena questão após a partida em uma parada prolongada.
O melhor indicador de um suporte eficaz à instalação de máquinas para trabalhar madeira não é uma assinatura cerimonial. É uma equipe de produção capaz de iniciar a linha com segurança, produzir componentes de móveis definidos de forma consistente, diagnosticar desvios comuns e fornecer ao fornecedor informações precisas quando for necessário um suporte mais aprofundado. Esse resultado depende da preparação antes da entrega, de testes disciplinados durante o comissionamento e de uma entrega estruturada em torno da forma como a linha realmente funcionará.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.