


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas CNC automáticas para nesting: quais recursos reduzem o desperdício de chapas em larga escala?
O rendimento da chapa é definido antes de a fresa começar a trabalhar
Para uma fábrica que processa grandes volumes de MDF, aglomerado, compensado, painéis laminados ou painéis compactos, uma máquina CNC automática de nesting pode reduzir significativamente o desperdício, mas somente quando o software, o manuseio do material e a precisão de corte funcionam como um sistema integrado. Uma alta potência do spindle ou uma mesa de carregamento automático pode aumentar a produção, mas nenhum desses recursos, isoladamente, garante melhor aproveitamento da chapa.
Os recursos que mais influenciam a redução do desperdício costumam ser menos visíveis em um showroom: a forma como o mecanismo de nesting lida com o sentido do veio e as sobras, a capacidade da máquina de manter uma chapa inteira plana e imóvel, a repetibilidade do sistema de referência e a confiabilidade do carregamento e descarregamento automáticos. Os avaliadores técnicos devem analisar esses elementos como etapas interligadas de um processo. Uma máquina que cria um plano de nesting eficiente, mas perde precisão de posicionamento durante a usinagem, pode transformar o rendimento teórico em peças que precisam ser refeitas. Por outro lado, uma router rígida e precisa com uma lógica de nesting limitada pode cortar com precisão, mas deixar material aproveitável sem uso.
Por isso, a primeira pergunta na hora de comprar não é: “Qual percentual de aproveitamento a máquina consegue atingir?”, mas sim: “Esta máquina consegue produzir peças utilizáveis, retalhos reutilizáveis e tempos de ciclo previsíveis a partir do nosso mix real de pedidos?”
O nesting inteligente precisa de regras de produção, não apenas de uma promessa de otimização
O software de nesting costuma ser apresentado como o principal recurso para reduzir o desperdício, e ele é importante. Seu valor depende das regras que consegue aplicar sem criar problemas nas etapas seguintes. Um layout que minimiza os espaços vazios pode não ser adequado se ignorar o sentido do veio dos painéis, a orientação da face, a orientação da furação, as margens para aplicação de fita de borda, os requisitos de etiquetagem ou a sequência de peças para a montagem.
Para componentes de armários e painéis de móveis, os avaliadores devem verificar se o software distingue as peças que podem ser giradas daquelas que não podem. Frentes de portas, painéis com lâminas combinadas e superfícies de melamina texturizada frequentemente têm uma direção visual. Girar esses componentes pode resultar em um nesting matematicamente eficiente, mas em um produto comercialmente inaceitável. O mecanismo de nesting deve permitir restrições de sentido do veio por peça e continuar otimizando os demais componentes ao redor delas.
As bibliotecas de materiais são importantes pelo mesmo motivo. O sistema deve manter definições claras de dimensões da chapa, espessura, margem de corte, sobremetal de borda, área de corte utilizável, sentido do veio e identificação do material. Se os operadores precisarem recriar esses dados manualmente para cada trabalho, a consistência do rendimento dependerá demais da disciplina individual. Uma base de dados de materiais controlada também reduz o risco de encaixar um conjunto de peças em uma chapa com espessura ou acabamento incorretos.
A gestão de retalhos merece atenção especial. Muitas máquinas conseguem mostrar na tela as áreas restantes do painel. Isso não equivale a gerenciar retalhos reutilizáveis. Um sistema útil registra as dimensões do retalho, o código do material, o sentido do veio, as condições da superfície e o local de armazenamento, e depois o disponibiliza para trabalhos futuros. Também deve aplicar um tamanho mínimo de retalho razoável. Guardar cada tira estreita pode melhorar o índice aparente de aproveitamento em um relatório, mas também aumenta o trabalho de manuseio e a confusão no armazém.
Peça aos fornecedores que demonstrem como o software de nesting lida com estas situações, utilizando dados representativos da produção:
- conjuntos mistos de peças para armários, com sentido do veio fixo e quantidades variadas;
- pedidos que incluam componentes padrão e peças personalizadas em medidas únicas;
- peças que exijam diferentes diâmetros de ferramenta, padrões de furação ou tratamentos de borda;
- um pedido dividido entre chapas inteiras e retalhos catalogados;
- um pedido prioritário inserido depois da preparação do plano de nesting original.
O objetivo deste exercício não é forçar o maior rendimento possível em uma demonstração. É verificar se a lógica de otimização continua sendo útil quando são introduzidas restrições reais de produção. Em geral, uma máquina CNC automática de nesting com regras controladas, rastreamento de retalhos e alterações de trabalho práticas para o chão de fábrica é mais valiosa do que uma que só alcança um resultado impressionante com uma lista de amostras simples.
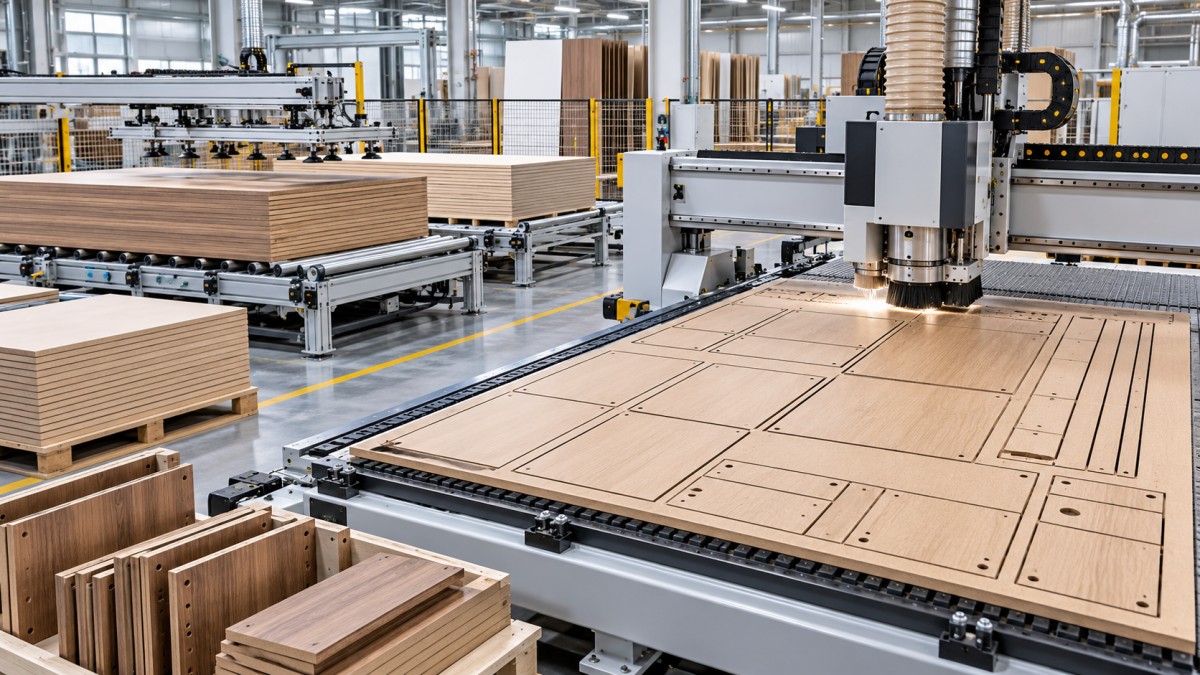
O zoneamento do vácuo e a estabilidade do painel protegem o rendimento previsto pelo nesting
Um plano de nesting só tem valor se cada peça permanecer em posição até a conclusão da operação. É nesse ponto que o desempenho do vácuo, o projeto da mesa de sacrifício, o controle de zonas e a estratégia de usinagem afetam diretamente o desperdício de material.
O processamento por nesting gera componentes pequenos ou estreitos nas etapas finais do ciclo, especialmente quando o layout é otimizado ao máximo. Essas peças podem se deslocar se a cobertura de vácuo diminuir, se houver entrada de ar pelos caminhos de corte abertos ou se a superfície da mesa de sacrifício estiver irregular. Uma peça deslocada pode ser danificada pela fresa, ficar abaixo das dimensões ou colidir com a ferramenta. Mesmo uma única peça defeituosa pode exigir a produção de uma peça de reposição e, em conjuntos combinados, pode exigir a substituição da face de um painel ou de todo um grupo de montagem.
A avaliação técnica deve ir além da capacidade declarada da bomba de vácuo. O tamanho da bomba é relevante, mas o resultado em operação depende de todo o sistema de fixação: tecnologia da bomba, zonas de vácuo, válvulas, estado das juntas, porosidade da mesa de sacrifício, nivelamento da mesa, condição da chapa e sequência de corte da máquina. Uma bomba grande não consegue compensar totalmente vazamentos não controlados ou uma mesa de sacrifício desgastada.
Zonas de vácuo independentes são particularmente úteis quando o mix de produção inclui chapas de diferentes tamanhos ou chapas parciais. Elas permitem que a máquina concentre a força de fixação sob a área ativa do material, em vez de aspirar ar pelas zonas não utilizadas. Os controles devem ser simples o suficiente para que os operadores os configurem corretamente e, idealmente, devem estar vinculados ao programa de nesting ou ao layout da mesa. Um zoneamento manual complexo pode se tornar uma fonte de erros de configuração durante turnos movimentados.
Observe atentamente a estratégia da máquina para o corte final. As abordagens comuns incluem deixar pequenas pontes, usar a usinagem com pele residual ou controlar a sequência para que o material maior ao redor sustente as peças menores até o final do programa. Cada método envolve compensações. As pontes criam uma etapa adicional de acabamento. As técnicas de pele residual dependem da espessura uniforme do material e das condições da mesa de sacrifício. O corte sequenciado pode aumentar a complexidade da programação. A escolha adequada depende da geometria das peças, do tipo de material, da sensibilidade do acabamento e da capacidade de mão de obra nas etapas seguintes.
Para painéis revestidos de alto valor, avalie a qualidade do corte nas faces superior e inferior. A escolha inadequada da ferramenta, velocidades de avanço excessivas, rotação incorreta do spindle ou suporte insuficiente podem causar lascamento e transformar uma peça dimensionalmente correta em sucata. A máquina deve permitir um processo prático de gestão de ferramentas: registros de ferramentas definidos, compensação quando apropriada, monitoramento do desgaste e substituição simples sem perda do controle da produção. A rejeição da qualidade das bordas reduz o rendimento tanto quanto os espaços vazios entre as peças.
A precisão e a calibração evitam sucata oculta
Quando se fala em desperdício de chapas, a atenção costuma se voltar para o material não utilizado. Na produção, o desperdício oculto pode ser igualmente caro: peças que se encaixam no plano de nesting, mas não atendem aos requisitos de montagem. Uma máquina de nesting precisa manter um posicionamento estável desde o carregamento da chapa até o fresamento, a furação, o descarregamento e a etiquetagem.
A questão relevante é a repetibilidade em condições de produção, e não apenas a precisão nominal de posicionamento informada na ficha técnica. A estrutura da máquina, a rigidez do pórtico, os sistemas de acionamento, a qualidade das cremalheiras ou dos fusos, o ajuste dos servomotores e a resposta do controle influenciam a repetibilidade. As condições da oficina, as rotinas de manutenção e a capacidade da máquina de manter a calibração ao longo do tempo também têm influência.
Os métodos de referência são especialmente importantes quando os painéis são carregados automaticamente. Uma chapa que entra torta na máquina ou não chega à posição de parada prevista pode afetar todos os componentes do plano de nesting. Verifique se o sistema de carregamento usa recursos confiáveis de alinhamento, se o controle detecta a posição da chapa e como a máquina reage a desalinhamentos ou à ausência de uma chapa. O objetivo não é apenas automatizar o movimento, mas registrar o material de forma confiável, sem correções repetidas do operador.
O registro assistido por visão ou câmera pode ser útil para painéis impressos, painéis pré-processados e aplicações em que seja necessário reconhecer características existentes. Ele deve ser avaliado em função do fluxo de trabalho real, e não tratado como uma melhoria universal. Para o nesting padrão de painéis brutos, uma referência mecânica consistente e procedimentos de carregamento adequados podem oferecer um benefício mais direto. Para trabalhos complexos, impressos ou pré-marcados, a tecnologia de registro pode evitar erros que, de outra forma, consumiriam material caro.
A precisão da furação também afeta o rendimento. A produção de armários frequentemente combina fresamento com furação vertical, furação horizontal ou usinagem de furos para cavilhas. Se a plataforma de nesting não conseguir manter uma relação confiável entre essas operações, as peças poderão precisar de retrabalho ou ser descartadas durante a montagem. Avalie a sequência completa de usinagem e a transferência para qualquer equipamento separado de furação ou aplicação de fita de borda. Um índice menor de desperdício de chapa tem pouco valor se aumentarem os defeitos de encaixe nas etapas seguintes.
A automação melhora o aproveitamento do material quando torna a produção mais consistente
O carregamento, o descarregamento, a etiquetagem e a separação de peças automáticos costumam ser justificados pela economia de mão de obra. Seu efeito sobre o desperdício pode ser igualmente importante. Esses sistemas reduzem a variação na alimentação das chapas, na identificação das peças e na rapidez com que os componentes acabados deixam a área de corte.
Um sistema de carregamento deve ser avaliado em função da variedade de painéis que realmente processará: tamanho, espessura, peso, acabamento superficial, empenamento e condições de poeira. Painéis planos e lisos se comportam de forma diferente de aglomerados arqueados ou chapas revestidas com película protetora. O sistema precisa separar as chapas de forma confiável. O carregamento de duas chapas pode interromper o processo de fixação por vácuo, danificar ferramentas ou causar uma parada dispendiosa.
O descarregamento e a etiquetagem devem ser considerados em conjunto. Se uma máquina corta com eficiência, mas os operadores precisam identificar manualmente centenas de peças encaixadas, erros de separação podem gerar retrabalho e anular o benefício de material. Um processo de etiquetagem que vincula cada componente ao pedido, ao armário, ao estado de usinagem e ao fluxo seguinte ajuda a preservar o valor criado pelo nesting. As etiquetas devem ser legíveis, suficientemente duráveis para a próxima operação e aplicadas sem desacelerar excessivamente a célula.
Para fábricas com grande variedade de produtos, a automação mais útil pode ser a que reduz a dependência da configuração manual. O carregamento de trabalhos por código de barras, a confirmação do material, a verificação das ferramentas e a seleção automática de programas podem impedir que um operador execute o arquivo correto no painel errado. Esses recursos podem parecer secundários em relação às especificações de produtividade, mas resolvem uma causa comum de sucata evitável: incompatibilidade de processo, e não geometria de corte inadequada.
A automação não deve ser escolhida apenas por reduzir o número de pessoas ao redor da router. Uma célula altamente automatizada exige espaço adequado, organização para o posicionamento dos painéis, manutenção preventiva, capacidade suficiente de extração de pó e um processo de recuperação de falhas. Se paradas frequentes deixarem chapas parcialmente usinadas ou obrigarem os operadores a contornar os controles, o rendimento prático poderá cair. O nível de automação ideal é aquele que a fábrica consegue manter de forma consistente em todos os turnos.
Avalie o desperdício no nível da célula, não apenas da router
O rendimento do material deve ser medido desde a chapa recebida até a peça acabada aprovada. Isso inclui perdas de aparagem, perdas de corte, peças danificadas, superfícies rejeitadas, operações com material errado, retrabalhos causados por erros de usinagem e retalhos que não podem ser realmente aproveitados. Uma demonstração do fornecedor que apresenta apenas a área vazia restante no layout de nesting oferece uma visão limitada do resultado.
Antes de selecionar o equipamento, prepare um conjunto de amostras de pedidos recentes que represente o mix real de trabalho. Inclua estruturas recorrentes de armários, componentes personalizados irregulares, portas sensíveis ao sentido do veio, peças com usinagem nas duas faces, quando relevante, e tipos de material difíceis de fixar ou cortar com bom acabamento. Execute os mesmos dados no software de nesting de cada máquina candidata, usando regras de produção idênticas. Em seguida, analise os layouts resultantes com a equipe de produção, engenharia, compras e montagem das etapas seguintes.
Durante a avaliação da máquina, solicite evidências de como a configuração lida com variações normais de operação: trocas de ferramentas, recondicionamento da superfície da mesa de sacrifício, vazamentos de vácuo, alinhamento das chapas, reutilização de retalhos, impressão de etiquetas e reinicialização após uma interrupção. Esses detalhes determinam se o equipamento consegue manter o rendimento esperado após a instalação, e não apenas no primeiro dia de operação.
Uma máquina CNC automática de nesting bem escolhida reduz o desperdício porque produz menos espaços inutilizáveis, menos peças instáveis, menos erros de configuração e menos retrabalho. A melhor configuração raramente é definida por um único recurso de destaque. É aquela cujas regras de nesting, desempenho de fixação, precisão de movimento e fluxo de materiais correspondem ao mix de painéis da fábrica e podem ser mantidos pelas pessoas que a operam todos os dias.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.