


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas de perfuração de painéis em comparação: designs de alimentação contínua vs. ponto a ponto
Uma máquina de furação passante costuma ser o melhor investimento quando o volume de painéis é alto, as dimensões são relativamente padronizadas e a furação faz parte de um fluxo de produção contínuo. Uma máquina ponto a ponto costuma ser a opção mais segura quando a variedade de produtos, as dimensões personalizadas e as mudanças frequentes de programa são mais importantes do que o máximo rendimento linear. A decisão de compra tem menos a ver com qual projeto é “mais avançado” e mais com onde a variação ocorre na fábrica.
Para as equipes de compras, o erro mais caro é comparar apenas cabeçotes de furação, número de fusos ou tempos de ciclo cotados. Uma furadeira de painéis opera dentro de um sistema mais amplo: corte de painéis, aplicação de bordas, armazenamento temporário, movimentação de materiais, etiquetagem, programação, controle de qualidade e retrabalho afetam sua produção útil. Uma máquina que parece mais rápida isoladamente pode se tornar um gargalo subutilizado se a linha ao redor não conseguir abastecê-la. Por outro lado, uma máquina altamente flexível pode gerar custos desnecessários quando a maioria dos pedidos é composta por componentes repetitivos de armários.
Comece pelo fluxo de trabalho, não pelas especificações da máquina
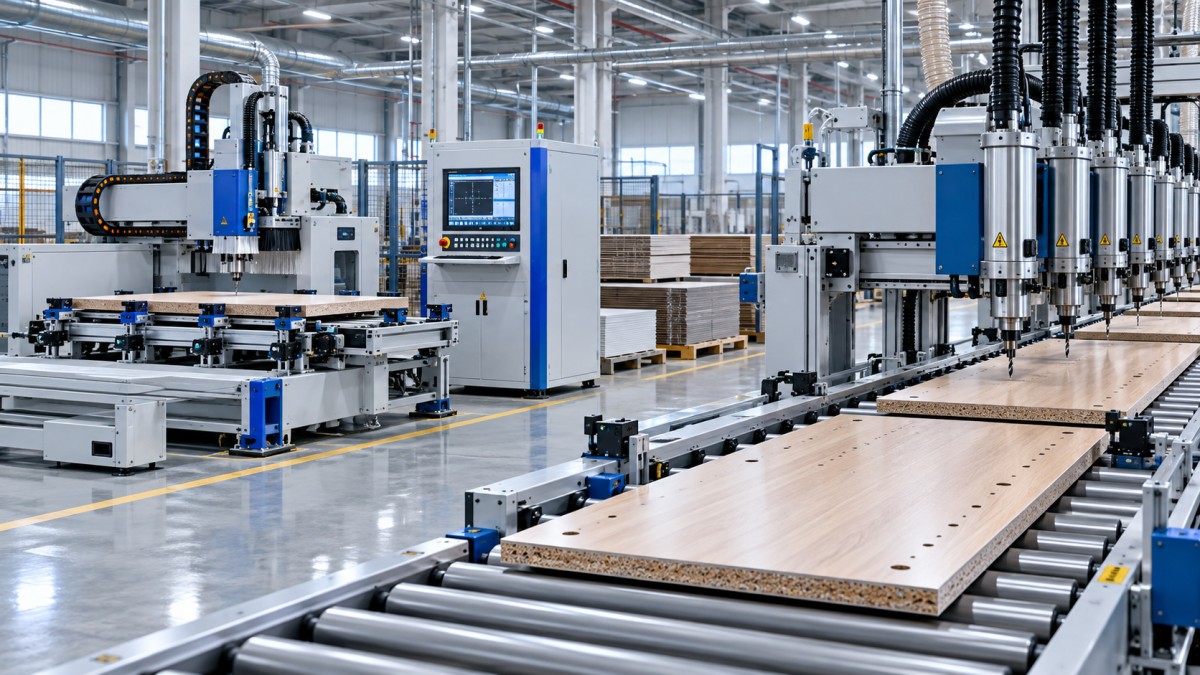
As furadeiras passantes transportam o painel pela zona de trabalho em esteiras ou sistemas de transporte motorizados. As unidades de furação trabalham enquanto o painel passa, processando muitas vezes várias faces ou bordas em uma sequência definida. São adequadas a um modelo de produção baseado em peças repetitivas, orientação controlada e fluxo previsível de materiais.
Os projetos ponto a ponto posicionam cada painel para um conjunto programado de operações de furação. A máquina pode movimentar seus cabeçotes, grampos, pórtico ou sistema de posicionamento da peça para criar furos em diferentes locais, sem depender de uma sequência fixa de linha passante. Isso a torna adequada para móveis produzidos em lotes unitários, armários personalizados, peças irregulares e fábricas em que o padrão de furação muda ao longo do dia.
A diferença prática não se resume ao tamanho do lote. O que importa é a quantidade de variação que precisa ser absorvida após o corte dos painéis. Um fabricante pode processar muitos painéis por dia e ainda assim se beneficiar da tecnologia ponto a ponto se os pedidos incluírem diferentes profundidades de armários, sistemas de ferragens, padrões de furação e requisitos especiais de furação. Outro fabricante pode ter um volume moderado e, ainda assim, obter maior produtividade com uma máquina passante, porque as mesmas famílias de componentes são produzidas continuamente.
Antes de solicitar cotações, mapeie uma semana representativa de produção. Separe os componentes recorrentes das peças excepcionais. Registre a frequência das mudanças de programa, quantas vezes os operadores precisam virar ou reorientar os painéis, quantos painéis aguardam entre o corte e a furação e com que frequência as peças furadas precisam de correções. Essas observações revelarão mais sobre a adequação da máquina do que uma comparação entre fornecedores baseada na capacidade máxima declarada.
Onde os sistemas passantes justificam seu custo
Um projeto passante se justifica quando o fluxo contínuo oferece valor real. Em uma linha que produz armários de cozinha padronizados, guarda-roupas, componentes para móveis de escritório, prateleiras ou produtos similares de painéis repetitivos, a máquina pode reduzir o posicionamento manual e manter um ritmo constante de uma operação para outra. Ela se torna especialmente atraente quando a furação precisa corresponder aos dados de corte das etapas anteriores e aos requisitos de montagem das etapas seguintes, com o mínimo de manuseio.
Sua vantagem não se resume à velocidade. Uma célula passante bem organizada pode reduzir o número de vezes que um operador manuseia cada painel. Menos transferências podem melhorar o ritmo, diminuir a possibilidade de erros de orientação e facilitar o planejamento da produção. Quando combinada com identificação confiável e encaminhamento de materiais, a máquina pode favorecer um ambiente de produção mais disciplinado do que um conjunto de estações independentes.
Esse benefício depende da manutenção do fluxo. Se os operadores precisarem parar frequentemente a linha para resolver problemas de identificação de peças, programas ausentes, orientação incorreta dos painéis ou material danificado, a produtividade esperada cairá rapidamente. Em geral, os equipamentos passantes toleram menos a desorganização nas etapas anteriores. Seu valor aumenta quando a produção de corte é sequenciada corretamente, as dimensões dos painéis estão dentro da faixa operacional da máquina e os materiais chegam de forma consistente.
Por isso, as equipes de compras devem considerar os transportadores e o manuseio de painéis como parte do investimento, mesmo quando a proposta inicial os separa do preço da furadeira. Mesas de entrada e saída, transportadores de retorno, dispositivos de transferência, buffers, leitura de códigos de barras, conexões para extração de pó e integração de segurança podem determinar se o equipamento funciona como uma linha de produção ou como uma máquina independente cara, com carregamento manual nas duas extremidades.
Os projetos passantes também podem ter uma limitação menos evidente: sua produtividade favorece uma lógica de roteamento estável. Muitos sistemas modernos permitem mudanças frequentes nos padrões de furação, mas cada exceção adicional complica o sequenciamento, o gerenciamento de programas e o controle pelo operador. Uma fábrica que vende móveis altamente personalizados pode descobrir que, embora a linha seja tecnicamente capaz de processar variações, fazê-lo é operacionalmente ineficiente.
Por que as máquinas ponto a ponto continuam sendo uma boa opção para produção diversificada
As máquinas ponto a ponto são projetadas para lidar com variações na própria máquina. Podem furar faces, bordas, furos de construção, furos para suportes de prateleiras, posições de conectores e padrões de ferragens conforme o programa atribuído a cada peça. Essa flexibilidade reduz a necessidade de agrupar peças em longas séries uniformes antes da usinagem.
Para uma oficina que produz armários sob medida ou uma fábrica de móveis que atende a uma ampla variedade de pedidos, isso pode trazer valor comercial direto. Lotes menores podem avançar sem esperar que haja peças correspondentes em quantidade suficiente para justificar uma preparação. Alterações de engenharia podem ser introduzidas com menos interrupções. Componentes fora do padrão podem continuar no fluxo de produção normal, em vez de serem desviados para furação manual ou para uma operação secundária.
A contrapartida é que a capacidade ponto a ponto é sensível à complexidade real das peças. O tempo de ciclo cotado para um painel retangular simples com um padrão básico de furação pode não representar a produção de uma lateral de armário com vários furos de construção, furos para prateleiras, alojamentos para dobradiças, posições para cavilhas e requisitos especiais de ferragens. O carregamento, posicionamento, fixação, virada e descarregamento dos painéis, além do tratamento de exceções, também consomem tempo. A comparação correta é entre peças concluídas por turno para a combinação de peças da própria empresa, e não entre números nominais de furos por minuto.
A disciplina dos operadores e da programação também é importante. A maquinaria flexível transfere mais responsabilidades para a preparação dos dados e o controle das ordens de trabalho. Uma máquina ponto a ponto não consegue compensar dados de furação incompletos, referências inconsistentes entre corte e furação ou alterações não verificadas no software de projeto de armários. Em uma operação personalizada de baixo volume, isso costuma ser administrável e vantajoso. Em uma operação maior, pode exigir procedimentos mais rigorosos de liberação de programas e melhor integração entre projeto, corte e usinagem.
A comparação de custos vai além do preço de compra
Uma comparação direta de preços entre uma furadeira de painéis passante e uma ponto a ponto pode ser enganosa, pois os dois projetos distribuem os custos de maneira diferente. Os equipamentos passantes podem exigir uma área maior, mais equipamentos conectados, trabalhos de instalação e investimento em movimentação de materiais. Os equipamentos ponto a ponto podem exigir menos integração à linha, mas podem demandar mais mão de obra por painel, maior supervisão ativa da máquina ou capacidade adicional à medida que o volume aumenta.
A mão de obra deve ser avaliada considerando o processo completo, e não apenas o número de pessoas na estação de furação. Uma linha passante pode reduzir a mão de obra direta de carregamento e descarregamento, mas criar novas necessidades de preparação de materiais, supervisão da linha, manutenção e programação da produção. Uma máquina ponto a ponto pode parecer intensiva em mão de obra, mas talvez evite os custos ocultos de mão de obra associados à triagem, formação de lotes, redirecionamento e gestão de exceções em uma linha rígida.
A exposição a paradas também é diferente. Se uma máquina passante estiver no meio de um fluxo de produção estreitamente integrado, uma falha poderá afetar as operações anteriores e posteriores. Os compradores devem perguntar como os painéis podem contornar a máquina, onde os produtos em processo podem se acumular e se peças individuais podem ser recuperadas sem perder a identificação. Para equipamentos ponto a ponto, a preocupação costuma ser a perda de capacidade dentro de uma célula: as peças prioritárias podem ser transferidas para outra máquina ou uma única máquina atrasará o pedido inteiro?
As alegações de precisão precisam ser avaliadas em condições de produção
Os dois tipos de máquina podem realizar furações repetíveis quando são instalados e calibrados corretamente e recebem materiais consistentes. A pergunta mais útil para as compras é onde o risco de precisão entra no processo. Uma furadeira pode posicionar com precisão e, ainda assim, os conjuntos acabados apresentarem desalinhamento porque os painéis foram cortados com referências diferentes, as etiquetas foram trocadas, as placas estavam empenadas, as ferramentas estavam desgastadas ou os operadores carregaram a face errada.
Os sistemas passantes dão mais importância ao rastreamento dos painéis e à estabilidade do transporte. Os compradores devem verificar como a máquina estabelece sua borda de referência, como mantém a posição do painel durante o processo e como trabalha com painéis nos limites mínimo e máximo de tamanho. Peças finas, estreitas, empenadas, revestidas ou de formato incomum devem ser discutidas explicitamente durante a análise técnica. Um sistema otimizado para laterais de armários padronizadas pode não funcionar da mesma forma com componentes pequenos de gavetas ou tiras estreitas.
Nos sistemas ponto a ponto, a fixação, a seleção de referências e o apoio dos painéis são especialmente importantes. Pergunte como a máquina trabalha com peças que não têm áreas de apoio completas, se a fixação por vácuo ou mecânica é adequada ao material previsto e como o programa estabelece um ponto de referência comum entre as operações de usinagem. Para componentes de móveis, a localização consistente dos furos em relação à referência de montagem costuma ser mais importante do que uma ampla alegação de precisão apresentada sem contexto.
As ferramentas e a manutenção não devem ser tratadas como aspectos secundários. O estado das brocas afeta a qualidade dos furos, o lascamento, a geração de calor e a confiabilidade da profundidade de furação. As especificações de compra devem esclarecer a configuração dos fusos, os tipos de ferramentas compatíveis, o método de troca de ferramentas, quando aplicável, os requisitos de lubrificação, as necessidades de extração de cavacos, o acesso para limpeza e o processo de substituição de peças de uso frequente. Muitas vezes, o custo de uma máquina parada decorre da indisponibilidade ou da dificuldade de substituição de itens de manutenção comuns, e não de uma falha mecânica grave.
Perguntas que revelam uma inadequação antes de fazer o pedido
Uma conversa produtiva com o fornecedor deve ir além das capacidades descritas no catálogo e abordar as peças e condições operacionais do próprio comprador. Forneça dimensões representativas dos painéis, espessuras, materiais, padrões de furação, composição diária da produção e configuração prevista dos turnos. Em seguida, pergunte sobre o processo proposto, não apenas sobre o modelo da máquina.
- Quais das nossas peças exigirão carregamento especial, virada, manuseio manual ou uma operação separada?
- Quais premissas são utilizadas para calcular a taxa de produção informada: número de furos, dimensões dos painéis, método de carregamento, mudanças de programa e participação do operador?
- Como a máquina referencia um painel e o que acontece se ele estiver arqueado, estreito, curto ou orientado incorretamente?
- Quais componentes estão incluídos na cotação para alimentação, descarga, leitura, segurança, interfaces de coleta de pó e integração de controle?
- Qual formato de dados de produção é aceito e quem é responsável por verificar os programas de furação pós-processados antes da liberação?
- Quais peças sujeitas a desgaste e componentes elétricos ou pneumáticos críticos devem ser mantidos em estoque localmente?
- Que suporte remoto, suporte de comissionamento, documentação e treinamento de operadores estão incluídos no escopo de fornecimento?
- Como a fábrica pode continuar processando trabalhos urgentes se esta máquina ficar indisponível?
Solicitar uma demonstração com arquivos representativos é mais informativo do que assistir a um vídeo genérico da máquina. O objetivo não é exigir que o fornecedor reproduza todos os pedidos futuros. É observar como a máquina lida com as características das peças que causam a maioria dos atrasos na fábrica: dimensões incomuns, alta densidade de furos, furação de bordas, componentes pequenos, padrões de ferragens variados ou mudanças frequentes de programa.
Uma regra prática de seleção
Escolha uma máquina passante quando a demanda por furação for suficientemente estável para manter os painéis em movimento numa sequência planejada e quando a fábrica puder abastecê-la com um fluxo confiável das etapas anteriores e posteriores. Seu argumento comercial mais forte baseia-se na repetibilidade, em menos manuseio por painel e numa linha que permanece produtivamente ocupada durante boa parte do turno.
Escolha uma máquina ponto a ponto quando a carteira de pedidos for definida por personalização, lotes variados, mudanças frequentes de projeto e peças que, de outra forma, exigiriam preparações repetidas ou intervenção manual. Seu valor está em tornar a variação parte da rotina, em vez de tratar cada exceção como uma interrupção.
Para empresas entre essas duas situações, a decisão deve ser baseada em um estudo da carga de trabalho, e não numa preferência pelo nível de automação. Analise a proporção de peças recorrentes, o custo de atrasar trabalhos personalizados, o crescimento esperado do volume padronizado, o espaço disponível e a capacidade das equipes de programação e movimentação de materiais. A melhor máquina é aquela cuja lógica operacional corresponde ao trabalho provável da fábrica, incluindo os aspectos inconvenientes que as cotações e os gráficos de tempos de ciclo costumam deixar de fora.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.