

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Uma coladeira de bordas para compensado precisa de uma unidade de pré-fresagem?
Não, nem toda Máquina para Aplicação de Fita de Borda em Compensado precisa de uma unidade de pré-fresagem. A escolha certa depende das condições dos painéis recebidos, do acabamento esperado pelos seus clientes e do custo para manter esses resultados consistentes. Uma borda de compensado bem cortada pode estar pronta para receber adesivo e fita de borda sem usinagem adicional. Uma borda com marcas de serra ou pequenos arrancamentos pode se beneficiar consideravelmente da pré-fresagem.
Para as equipes de compras, a parte difícil é decidir se esse benefício justifica o investimento adicional. Uma ficha técnica mais extensa não significa automaticamente uma compra melhor. A pergunta relevante é:a pré-fresagem resolverá um problema recorrente de produção ou duplicará um trabalho que o seu processo de corte já executa bem?
O que a pré-fresagem altera antes da aplicação da cola
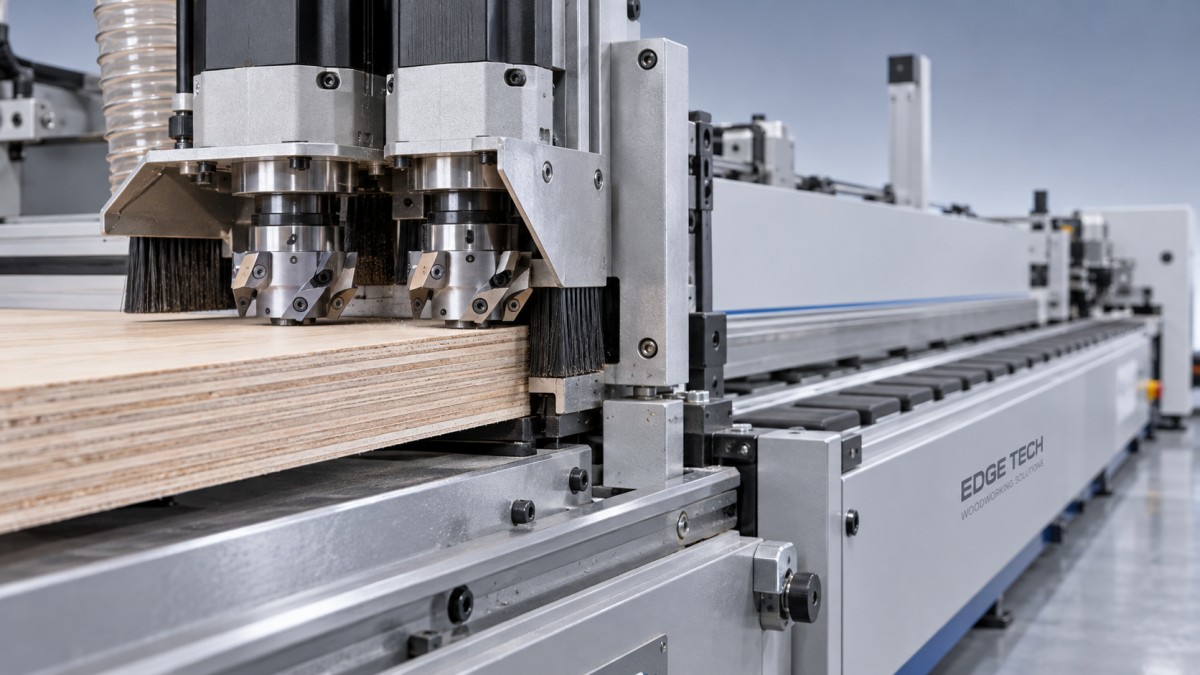
Uma unidade de pré-fresagem remove uma quantidade controlada de material da borda do painel imediatamente antes da estação de colagem. Seu objetivo é produzir uma superfície de colagem nova e reta, removendo pequenos defeitos de corte e irregularidades superficiais.
Muitos sistemas utilizam duas fresas dispostas para reduzir os arrancamentos nos cantos de entrada e de saída. O resultado efetivo depende da geometria das fresas, da disposição dos fusos, do estado das ferramentas, do apoio do painel e da configuração da máquina — não apenas da presença de dois motores.
Essa operação exige cuidados especiais em compensado. Ao contrário de um material de painel uniforme, o compensado contém camadas alternadas de lâminas, e seu comportamento na usinagem varia conforme a espécie da madeira, a construção do miolo, o adesivo e a qualidade de fabricação. Uma configuração que funciona bem em um lote pode causar lascamento em outro.
A pré-fresagem pode melhorar a preparação da borda, mas não corrige compensado defeituoso. Vazios profundos no miolo, lâminas soltas, delaminação e erros dimensionais importantes exigem correção em etapas anteriores ou a rejeição dos painéis afetados.
Comece pela borda que você realmente produz
Antes de comparar cotações de máquinas, recolha painéis da produção normal. Inclua materiais cortados quando a serra estiver perto do fim do intervalo de vida útil da lâmina, não apenas amostras recém-cortadas e preparadas para uma demonstração do fornecedor. Examine várias espessuras e classes de compensado se a variedade dos materiais que você compra for significativa.
As distinções a seguir são mais úteis do que uma afirmação genérica de que a borda parece “áspera”.
Verifique a borda sob boa iluminação e compare sua perpendicularidade com as faces do painel. Inspecione os dois cantos e também a parte central. Uma superfície que parece lisa ao toque ainda pode apresentar defeitos que se tornam evidentes após a aplicação de uma fita de borda fina.
Quando uma Máquina para Aplicação de Fita de Borda em Compensado mais se beneficia da pré-fresagem
Os padrões de aparência deixam pouca margem para variações
Em componentes aparentes de armários, prateleiras e painéis para móveis, pequenos defeitos nas bordas podem se tornar um problema de acabamento, e não apenas de usinagem. Materiais de borda finos são particularmente sensíveis ao substrato sob eles, embora fitas mais espessas também exijam contato e apoio confiáveis.
A pré-fresagem pode ajudar a produzir uma linha de borda mais consistente quando a qualidade dos cortes recebidos varia. No entanto, ela não garante, por si só, uma junta invisível. A escolha do adesivo, a temperatura de aplicação, a quantidade de cola, a pressão, a qualidade da fita e as configurações de refilo continuam sendo importantes.
Os painéis chegam de várias fontes de corte
Uma fábrica que utiliza uma única linha de corte dimensional bem mantida pode obter uma qualidade de borda estável. Já uma oficina que recebe painéis de vários fornecedores, serras ou roteadores CNC enfrenta uma situação diferente. Mesmo quando as dimensões nominais coincidem, o acabamento superficial e a qualidade dos cantos podem variar.
Nesse caso, a pré-fresagem pode oferecer uma etapa adicional de preparação controlada antes da colagem. Essa consistência pode ser valiosa quando os operadores atualmente gastam tempo separando painéis ou corrigindo bordas manualmente. No entanto, a unidade ainda precisa de uma margem de material definida; ela não consegue compensar variações ilimitadas.
O retrabalho está consumindo mais do que o custo visível de mão de obra
As rejeições afetam mais do que a pessoa que faz o reparo. Elas interrompem a montagem, consomem fita e adesivo para reposição e podem atrasar um pedido que, de outra forma, estaria completo. Se a preparação das bordas for uma causa documentada desses problemas, vale considerar seriamente a pré-fresagem.
A palavra-chave é “documentada”. A má aderência causada por poeira, configurações inadequadas do adesivo ou baixa temperatura do painel não deve ser atribuída automaticamente à ausência de pré-fresagem.
Quando a unidade adicional talvez não se justifique
Uma máquina sem pré-fresagem pode ser uma escolha sensata quando painéis de compensado cortados com precisão produzem bordas coladas aceitáveis de forma consistente. Isso é especialmente relevante quando os volumes de produção são modestos, as especificações dos materiais são estáveis e o padrão de acabamento já é alcançado sem correção manual das bordas.
Para uma oficina menor, equipamentos adicionais também significam responsabilidades extras: manutenção das fresas, necessidade de exaustão, verificações de configuração e planejamento de peças de reposição. Comprar um recurso de que os operadores raramente precisam pode comprometer recursos que seriam mais bem empregados na precisão do corte, no controle de poeira ou na estabilidade do processo de colagem.
Também existe uma alternativa intermediária. Você pode escolher a pré-fresagem para ter flexibilidade em futuras produções, mesmo que os trabalhos atuais nem sempre exijam esse recurso. Nesse caso, pergunte se a máquina proposta permite operar com a unidade desativada, como as configurações são alteradas e se a mudança de modo afeta o dimensionamento dos painéis. Não presuma que todas as configurações oferecem a mesma flexibilidade.
A questão de compra menos evidente: a margem de usinagem
A pré-fresagem remove material, portanto o plano de dimensionamento dos painéis precisa levar isso em conta. É fácil não perceber esse aspecto quando o departamento de corte e o fornecedor da máquina discutem as dimensões separadamente.
Esclareça como a dimensão especificada do painel se relaciona com o substrato usinado e com o componente acabado, incluindo a espessura da fita de borda. Quando as bordas opostas são usinadas, é preciso considerar as duas passagens. A margem correta depende da quantidade de material a remover e da sequência de produção escolhidas; não há uma configuração universal adequada a todos os trabalhos com compensado.
Uma remoção insuficiente pode deixar os danos existentes. Uma remoção excessiva desperdiça material, aumenta a carga sobre as fresas e pode causar erros dimensionais. Peça ao fornecedor que demonstre o ajuste, a repetibilidade e a faixa útil de remoção nos materiais que você pretende utilizar.
Confirme também as dimensões mínimas dos painéis da máquina, a faixa de espessuras compatível e os requisitos de manuseio. Uma configuração que funciona bem em laterais grandes de armários pode exigir uma avaliação mais cuidadosa para travessas estreitas ou componentes pequenos.
Compare o custo total, não apenas o preço da opção
A análise financeira deve comparar o custo anual adicional de propriedade com os custos evitáveis de defeitos nas bordas e de trabalhos de preparação.
Economias potenciais: redução da preparação manual, menos rejeições, menos reaplicações de fita de borda e menos interrupções causadas pela baixa qualidade das bordas recebidas.
Custos adicionais: a opção de pré-fresagem, as ferramentas, a afiação ou substituição, a energia, a capacidade de exaustão, o tempo de manutenção e o material removido durante a usinagem.
Use os registros da sua própria produção, e não uma estimativa genérica de produtividade do fornecedor. Se você não registra separadamente o retrabalho relacionado às bordas, acompanhe-o durante ciclos de produção representativos antes de tomar uma decisão.
O tempo de ciclo também precisa ser comprovado. Uma estação de pré-fresagem integrada pode operar dentro do avanço normal da máquina, mas a produtividade real depende da configuração completa, do espaçamento entre painéis, do manuseio e das condições de operação. Não se deve presumir nem um aumento garantido de velocidade nem uma desaceleração inevitável.
O que perguntar durante um teste com o fornecedor
Uma demonstração convincente deve reproduzir as condições de um dia normal de trabalho na sua oficina — não uma produção cuidadosamente selecionada com materiais excepcionalmente fáceis de processar. Envie compensado representativo, os materiais de borda que pretende utilizar e seus critérios de aceitação antes do teste.
- Compare amostras equivalentes. Quando a configuração permitir, avalie painéis com e sem pré-fresagem, mantendo as demais condições comparáveis.
- Inspecione o compensado usinado antes da colagem. Verifique se há marcas de serra remanescentes, arrancamentos nas lâminas, vazios expostos e danos nos cantos.
- Verifique as dimensões finais. Confirme se as configurações de remoção e de aplicação da fita produzem o tamanho de componente desejado.
- Avalie a junta concluída. Examine a aparência, a qualidade dos cantos, o apoio da fita e a aderência depois que o adesivo tiver desenvolvido resistência nas condições especificadas.
- Processe mais de um painel. Inclua diferentes espessuras e lotes, com repetições suficientes para identificar problemas de manuseio ou ajuste.
- Verifique o acesso para manutenção de rotina. Peça ao operador que demonstre os procedimentos de inspeção das fresas, limpeza, ajuste e manutenção segura.
Solicite um registro por escrito das ferramentas, do adesivo, das configurações de avanço e da margem de remoção utilizadas. Uma boa amostra é importante, mas um processo reproduzível é ainda mais importante.
Não avalie a qualidade das bordas isoladamente do restante do processo dos painéis
Para componentes de móveis folheados, a aplicação de fita de borda é apenas uma etapa de uma sequência de fabricação mais longa. A qualidade da laminação das faces, a planicidade do painel, a cura do adesivo e o dimensionamento final influenciam o material que chega à coladeira de bordas.
Quando a laminação de lâminas de madeira é feita internamente, uma Prensa a Quente para Folheado de Madeira aplica calor controlado e pressão hidráulica para colar lâminas naturais em compensado e outros substratos à base de madeira. Sua função é a laminação das faces, não a preparação das bordas. Coordenar essa operação com o condicionamento, o dimensionamento e a aplicação da fita de borda ajuda a evitar a expectativa de que uma unidade de pré-fresagem compense problemas dos painéis em etapas anteriores.
Essa visão mais abrangente do processo é útil ao comparar fornecedores. A Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para trabalhar madeira com mais de 20 anos de experiência no setor, oferece máquinas, além de suporte técnico, fornecimento de peças de reposição e serviço pós-venda. Para as equipes de compras, esses serviços de suporte devem ser avaliados com o mesmo cuidado que a configuração da máquina — sobretudo quando a disponibilidade de ferramentas ou atrasos no atendimento podem interromper a produção.
Uma recomendação prática de compra
Escolha a pré-fresagem quando defeitos recorrentes e removíveis nas bordas impedirem resultados consistentes e a redução esperada do retrabalho justificar o custo de propriedade. Dê atenção especial a esse recurso quando os requisitos de aparência forem exigentes ou a qualidade dos cortes recebidos variar.
Considere uma máquina sem esse recurso quando o compensado for cortado com qualidade consistente, os testes de colagem atenderem aos seus padrões e a estação adicional oferecer poucos benefícios mensuráveis. Em qualquer caso, corrija práticas de corte inadequadas e rejeite materiais defeituosos, em vez de confiar na usinagem posterior para ocultar os problemas.
A melhor Máquina para Aplicação de Fita de Borda em Compensado não é necessariamente aquela com o maior número de estações. É a configuração que transforma o seu compensado real em componentes acabados aceitáveis, de forma repetida e a um custo compatível com a sua produção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.