


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Testes de aceitação da seccionadora de painéis CNC para precisão de corte
Como as equipes de controle de qualidade podem verificar se uma seccionadora CNC de vigas atende aos requisitos de precisão de corte antes de entrar em produção? Um teste de aceitação estruturado ajuda a identificar desvios dimensionais, cortes inconsistentes e problemas de configuração, ao mesmo tempo que contribui para uma operação segura. As verificações devem abranger o comprimento do corte, o esquadro, a repetibilidade e a qualidade das bordas — mas também precisam demonstrar se o resultado pode ser reproduzido nas condições que a fábrica realmente pretende utilizar.
Um painel de demonstração limpo e com dimensões precisas é uma evidência útil, mas não equivale à aceitação da máquina. As questões importantes são como o painel foi cortado, onde foi medido, qual tolerância se aplica e se é possível obter novamente o mesmo resultado sem um ajuste não documentado.
Defina as condições de aceitação antes de cortar
A especificação de compra, os desenhos aprovados e o protocolo de aceitação por escrito devem estabelecer as tolerâncias exigidas. Não presuma que uma norma geral de segurança de máquinas estabeleça um limite de precisão de corte para toda serra de painéis. Uma tolerância adequada para peças de mobiliário que receberão fita de borda pode não ser suficiente para componentes que precisam se encaixar com precisão sem acabamento posterior.
Defina quais dimensões serão verificadas, o desvio permitido em relação à dimensão programada e como serão avaliados o esquadro e a qualidade das bordas. Especifique se os limites se aplicam a cada peça medida ou a uma amostra definida. Apenas uma média pode ocultar um painel fora da especificação.
O material de teste é igualmente importante. Registre o tipo de painel, a espessura nominal, as dimensões, o estado da superfície e, quando pertinente, a orientação dos veios ou da face. Uma chapa plana de aglomerado e um painel de compensado empenado não se comportam da mesma forma contra uma guia ou sob a pressão das pinças. Se a produção incluir painéis laminados e corte em pilha, defina se essas condições farão parte do teste formal, em vez de acrescentá-las depois que a máquina tiver sido aprovada em um teste com uma única chapa.
Documente também as especificações da lâmina principal e da riscadora, os parâmetros de avanço, a altura da pilha e quaisquer requisitos de aspiração de pó ou de ar comprimido. Esses não são detalhes menores: a troca da lâmina ou uma altura de pilha diferente pode alterar o resultado. As configurações recomendadas pelo fabricante são um ponto de partida, não uma prova de que todas as combinações de produção atenderão à mesma tolerância.
Separe o teste de precisão da avaliação de segurança
Uma seccionadora de painéis pode cortar com precisão e ainda assim não ser segura para liberação. Antes de executar o programa de aceitação, o pessoal autorizado deve verificar a instalação da máquina, as proteções, as funções de parada de emergência, os intertravamentos, quando existentes, as conexões do sistema de aspiração e o acesso seguro às áreas de carga e descarga. As verificações funcionais devem seguir as instruções do fabricante e a avaliação de riscos do local.
A ISO 19085-1 e a parte pertinente e específica para o tipo de máquina da série ISO 19085 são exemplos de normas que podem ser relevantes para a segurança de máquinas para trabalhar madeira. Sua aplicabilidade depende da configuração da máquina, do mercado e da edição aplicável. No mercado europeu, também é necessário verificar a legislação de máquinas aplicável e a documentação de conformidade correspondente à data específica de colocação no mercado. Um teste de corte não comprova a conformidade regulamentar, e uma declaração de conformidade não substitui um teste de precisão para produção.
Não introduza as mãos na área de corte para inspecionar uma lâmina, remover um retalho ou ajustar uma unidade riscadora enquanto houver possibilidade de movimento perigoso. Para intervenções que exijam acesso, siga o procedimento de isolamento e bloqueio do local. Uma demonstração que dependa de contornar uma proteção ou desativar um intertravamento não é uma demonstração aceitável da capacidade de produção.
Garanta a rastreabilidade e a repetibilidade das medições
Use instrumentos de medição com faixa e resolução adequadas à tolerância acordada e confirme a situação da calibração. Medir um painel longo com um paquímetro curto não produz automaticamente um resultado confiável; uma fita métrica danificada ou um esquadro não verificado também podem induzir a erro. O registro de aceitação deve identificar os instrumentos e o método utilizado, incluindo os pontos de medição e as bordas de referência.
A incerteza de medição merece atenção quando os resultados estão próximos do limite. Defina previamente como serão tratados os valores limítrofes e quem resolverá eventuais divergências. Por exemplo, as partes podem optar por um instrumento mais adequado ou por um método definido de nova medição, em vez de arredondar um resultado até que pareça aprovado.
Identifique cada peça de teste assim que sair da serra. Registre a dimensão programada, a sequência de corte, a orientação da face e a posição na pilha, se o corte empilhado estiver incluído. Mantenha clara a borda de referência: se o operador girar um painel entre os cortes, o inspetor precisa saber qual borda estava encostada na guia e qual foi produzida pela máquina.
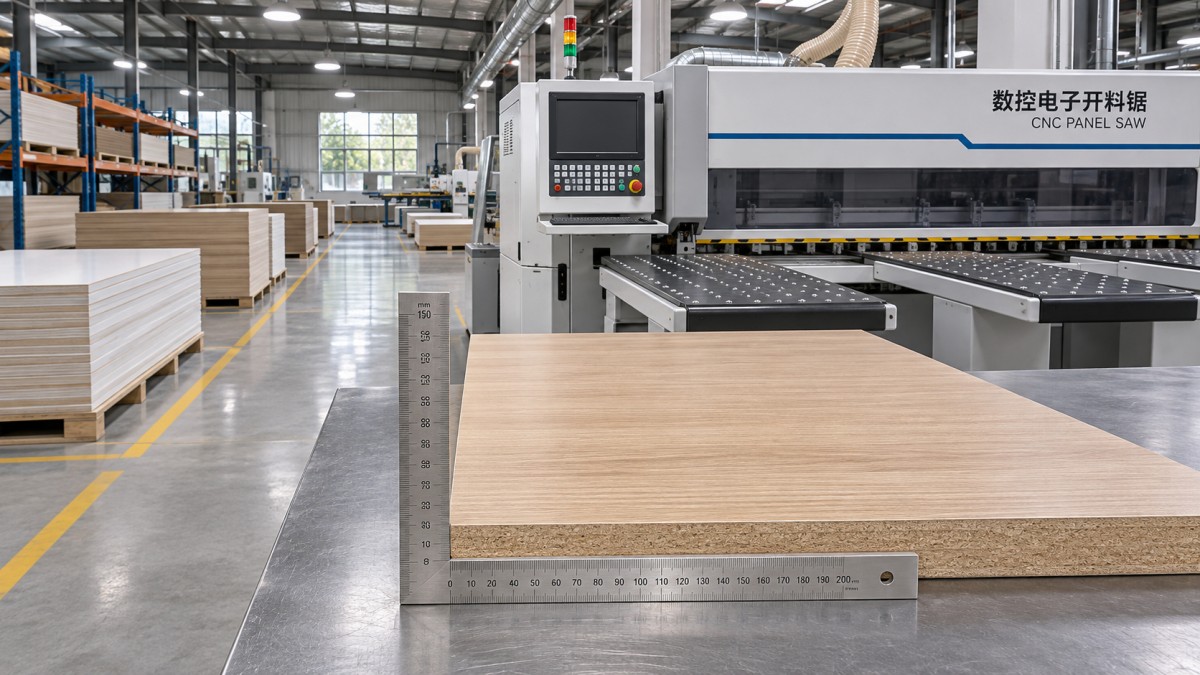
Verifique as dimensões, o esquadro e a variação ao longo do painel
Precisão dimensional
Programe as dimensões de teste acordadas e meça as dimensões finais nos pontos especificados. Em um painel retangular, medir a largura próximo às duas extremidades pode revelar uma diferença que uma única medição no centro não detectaria. Compare cada leitura com a dimensão programada e registre o desvio com sinal, não apenas “aprovado” ou “reprovado”. O sentido do erro ajuda no diagnóstico.
Um desvio constante em várias dimensões pode indicar um problema de posicionamento ou calibração. Um erro que varia conforme a dimensão, ou difere entre as extremidades próxima e distante do painel, exige uma investigação mais ampla: alinhamento da referência, movimentação do material, fixação e técnica de medição são possibilidades. O padrão é uma pista, mas não constitui, por si só, um diagnóstico.
Esquadro
Para uma peça de teste retangular acordada, compare as diagonais ou use um esquadro adequado e verificado, seguindo um método de medição definido. Diagonais desiguais podem indicar que o painel está fora de esquadro, mas a diferença entre as diagonais não é, por si só, o erro angular; a interpretação depende das dimensões do painel e do método de aceitação. Certifique-se de que o protocolo especifique a diferença permitida entre as diagonais para o tamanho de teste definido ou estabeleça outro critério mensurável de esquadro.
Verifique se a borda de referência inicial está reta e é adequada para o teste. Uma referência inadequada pode fazer uma serra corretamente ajustada parecer imprecisa — ou ocultar um problema da máquina. Se o teste incluir a criação da borda de referência na serra, documente essa sequência e meça a peça resultante de acordo com ela.
Repetibilidade e cortes empilhados
Corte uma série de peças com a mesma dimensão programada, sem corrigir a configuração entre elas, usando o tamanho de amostra acordado. Registre os resultados individuais na ordem de corte. Uma série estável, mas com desvio, indica um problema diferente de uma série que apresenta variações ou oscilações. Ambas podem ser reprovadas na aceitação, mas não devem ser corrigidas da mesma maneira.
Quando o corte empilhado fizer parte do requisito de compra, identifique as peças superior, intermediária e inferior, conforme aplicável. Diferenças conforme a posição na pilha podem indicar movimentação, distribuição de pressão, comportamento da lâmina ou variação do material. Não aceite o painel superior como representativo de toda a pilha, a menos que o protocolo especifique isso.
Avalie a borda, não apenas os números
Um painel pode atender à tolerância dimensional e ainda exigir retrabalho nas etapas seguintes. Inspecione as duas faces e a borda cortada para verificar lascamento, arrancamento de material, ruptura na saída, queimaduras ou marcas visíveis da lâmina. O painel laminado é particularmente útil para revelar danos na face, mas o resultado depende do estado da lâmina, do alinhamento da riscadora, dos parâmetros de avanço e do próprio material.
A qualidade da borda deve ser avaliada de acordo com uma amostra aprovada ou um critério de defeito por escrito, sob condições de observação definidas. “Corte limpo” é subjetivo demais para uma aceitação contestada. Registre a localização do defeito e se ele se repete na mesma face ou na mesma extremidade. Essa informação é mais útil do que rejeitar um lote sem indicar onde ocorreu o dano.
Evite alterar as configurações da lâmina durante um teste formal sem registrar a alteração. Pode ser necessário fazer ajustes, mas os resultados iniciais e os do novo teste devem permanecer claramente diferenciados. Caso contrário, o relatório assinado não informará à equipe de produção qual configuração realmente produziu os painéis aprovados.
O que fazer quando um resultado está fora da tolerância
Não trate o teste como um simples exercício de aprovação ou reprovação e preserve as evidências. Verifique o instrumento e a borda de referência, confirme o programa e as unidades e, em seguida, examine o estado do material e a configuração da máquina. O pessoal autorizado pode inspecionar itens como o alinhamento da guia, a calibração de posicionamento, a fixação, o estado da lâmina e a configuração da riscadora, seguindo o procedimento de serviço do fabricante.
Sempre que possível, altere uma condição identificável de cada vez e registre o que foi alterado. Depois de corrigir a causa suspeita, repita o teste afetado nas condições acordadas; se o ajuste puder influenciar outras características, repita também essas verificações. Uma única peça satisfatória após o ajuste é uma evidência fraca se a preocupação original era a inconsistência do corte.
A aceitação na fábrica e a aceitação no local de instalação também devem ser diferenciadas. Um teste bem-sucedido nas instalações do fabricante não elimina a necessidade de verificar o desempenho após o transporte e a instalação. As condições do local, os serviços disponíveis, a configuração e o manuseio podem ser diferentes. O contrato deve especificar quais testes serão repetidos nas instalações do cliente e como serão resolvidas as pendências.
Mantenha registros úteis para a equipe de produção
O pacote final de aceitação deve incluir os critérios acordados, a identificação da máquina, a data e o local do teste, os detalhes do material e das lâminas, as configurações, a identificação dos instrumentos, as leituras individuais, as observações sobre a qualidade das bordas e a decisão sobre quaisquer desvios. Anexe o programa de corte ou identifique sua revisão. Registre quem realizou e acompanhou os testes, bem como as pendências e os responsáveis por elas.
Essa documentação também é útil após a entrega. Quando um lote futuro começar a apresentar dimensões inconsistentes, a equipe poderá comparar a configuração de produção com a referência aprovada, em vez de tentar adivinhar o que foi usado no dia da demonstração. O acesso ao suporte técnico e às peças de reposição também é importante quando é preciso restabelecer essa configuração de referência; a Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para trabalhar madeira com mais de 20 anos de experiência no setor, inclui ambos em seu suporte de longo prazo aos clientes.
Antes de aprovar, certifique-se de que cada afirmação de aceitação esteja respaldada por um resultado medido e por condições definidas. Se a máquina só foi aprovada com um material, uma lâmina e uma altura de pilha, registre exatamente essas condições. Qualquer requisito de produção mais amplo deve ser testado ou explicitamente registrado como pendente — nunca presumido.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.