


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como evitar encaixes desalinhados em uma máquina de fresar fechaduras para portas de madeira
Um encaixe de fechadura apenas ligeiramente desalinhado pode impedir que a caixa da fechadura assente de forma plana, deslocar o fuso da maçaneta ou deixar pouco material na borda da porta. Normalmente, o problema só é descoberto durante a instalação, quando a correção é mais lenta e dispendiosa. Em uma Máquina de Fechaduras para Portas de Marcenaria, evitar esse problema depende menos de um único ajuste do que do controlo de toda a cadeia de referências: a porta deve ser apoiada de forma consistente, a máquina deve tomar como referência a face e a borda corretas, e a unidade de corte deve mover-se sem folgas.
Quando os encaixes ficam repetidamente desalinhados, os operadores geralmente começam por alterar o programa ou deslocar a guia. Isso pode ajudar, mas também pode ocultar a verdadeira causa. Um diagnóstico prático começa por identificar se todos os encaixes apresentam erro na mesma direção, se o erro varia de porta para porta ou se a própria cavidade é inconsistente. Cada padrão aponta para uma parte diferente da configuração.
Comece por identificar o tipo de desalinhamento
Antes de ajustar qualquer coisa, faça vários encaixes de teste em material de sobra ou em folhas de porta rejeitadas com a mesma espessura. Meça a partir dos mesmos pontos de referência utilizados durante a produção: a borda da fechadura, a face de referência, a extremidade superior ou inferior e a linha central da posição da maçaneta ou do cilindro. Não avalie o alinhamento apenas colocando uma caixa de fechadura na cavidade. Uma fechadura pode aparentar encaixar enquanto a sua chapa-testa, fuso ou furação do cilindro ainda estão fora de posição.
Essa distinção é importante. Um desvio fixo exige recalibração. Erros variáveis exigem melhor fixação da peça ou controlo do material. Problemas relacionados com a ferramenta podem parecer erros de posicionamento, mas deslocar uma guia não corrigirá uma fresa que se desvia sob carga.
Estabeleça uma referência fiável antes de configurar a máquina
O encaixe da fechadura deve ser localizado a partir de uma face e uma borda de referência claramente definidas. Na maioria das configurações de produção, o operador escolhe uma face da porta como referência principal e uma borda da travessa lateral da fechadura como referência secundária. Todas as operações relacionadas, incluindo a cavidade da fechadura, o rebaixo da chapa-testa, a furação da maçaneta e a furação do cilindro, devem seguir a mesma lógica.
Um erro comum é referenciar o encaixe a partir do centro da porta quando a ferragem acabada deve alinhar-se com uma face específica. Isto é especialmente arriscado quando a espessura da porta varia, quando os folheados diferem entre as faces ou quando a porta terá posteriormente um sentido de abertura diferente. A referência pelo centro pode ser adequada para ferragens projetadas em torno da linha central da espessura da porta, mas deve ser deliberada e consistente em todas as operações.
Marque a face de referência pretendida durante a configuração, mesmo que as portas pareçam idênticas. Uma simples marca visual evita que um lote seja carregado com algumas peças voltadas para cima e outras para baixo. Numa máquina CNC ou numa máquina de fechaduras para portas programada, confirme que o programa ativo utiliza a mesma referência que os batentes físicos e o sistema de fixação. Um programa correto com uma orientação de carregamento errada repetirá o resultado errado de forma eficiente.
Verifique a folha da porta, não apenas a máquina
As folhas de porta nem sempre são perfeitamente planas, paralelas ou uniformes. Empenamento, torção, danos nas bordas e variação de espessura afetam a forma como a peça se apoia contra uma guia ou mesa. Se uma porta empenada for forçada para a posição pelos grampos, pode recuperar a forma após a usinagem ou assentar de forma diferente quando for virada. O encaixe pode então estar corretamente posicionado em relação à forma presa, mas incorreto em relação à porta acabada.
Inspecione a travessa lateral da fechadura antes da usinagem. Remova aparas, excesso de cola, fragmentos de película protetora e folheado solto nos pontos de contacto. Um pequeno pedaço de detrito sob a porta ou contra a guia lateral pode deslocar a peça o suficiente para afetar a instalação da fechadura. Para portas com empenamento significativo, trate primeiro da qualidade da folha; aumentar a pressão de fixação não é uma correção fiável e pode deixar marcas ou deformar a peça.
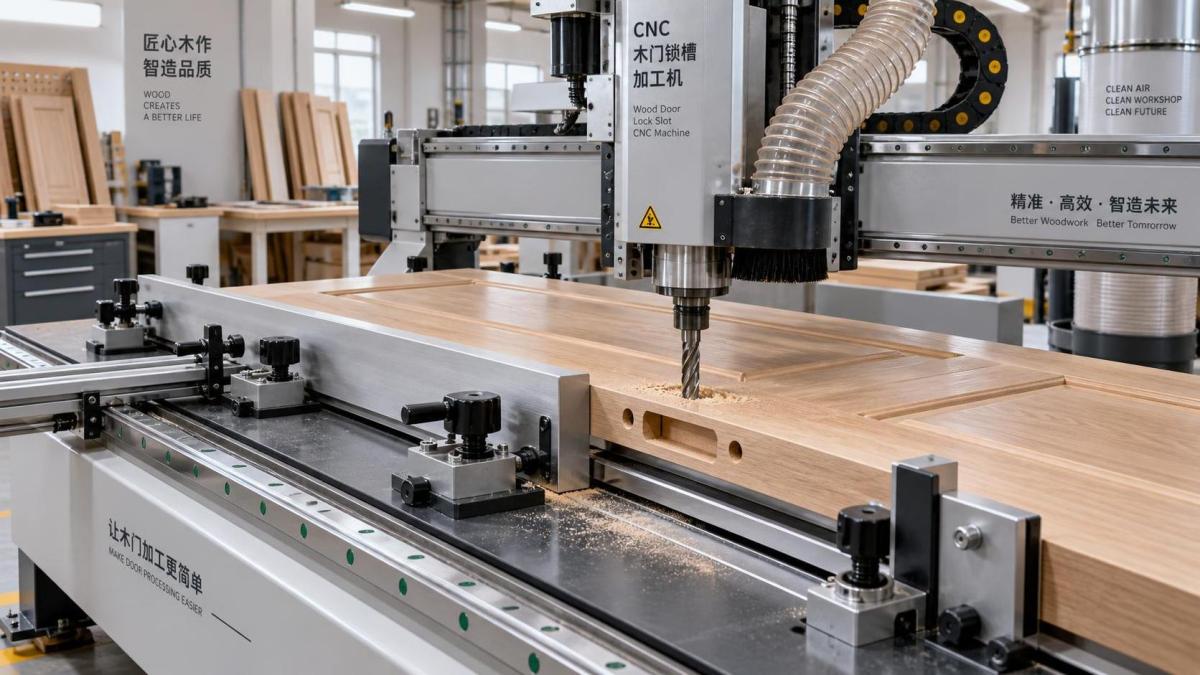
A fixação da peça é onde a repetibilidade se ganha ou se perde
A porta deve ser mantida contra as superfícies de posicionamento antes de os grampos aplicarem pressão total. Os grampos destinam-se a fixar uma peça corretamente posicionada, não a puxar para o lugar uma peça posicionada incorretamente. Se um grampo pneumático ou manual puxar a porta lateralmente ao fechar, cada ciclo poderá ter um desvio diferente, dependendo do atrito superficial, do peso da porta e do carregamento pelo operador.
Verifique se a guia lateral está reta, firmemente fixada e livre de danos. Confirme que os batentes de extremidade entram em contacto com uma parte sólida e esquadrejada da porta, em vez de um canto lascado ou uma área perfilada. Os pontos de apoio devem manter uma porta longa estável sem permitir que oscile. Se a mesa tiver suportes ajustáveis, regule-os para que contactem a peça sem forçar uma porta torcida a assumir uma nova forma.
Para produção repetitiva, torne o carregamento repetível. O operador deve conseguir colocar a mesma face contra a mesma referência, deslizar a porta até um batente positivo, confirmar o contacto total e então fixá-la. Evite depender do alinhamento visual com uma marca de régua para cada porta. Uma marca pode ajudar a identificar a orientação, mas batentes físicos e referências definidas proporcionam melhor consistência.
Em máquinas que processam diferentes dimensões de portas, registe a posição do batente e a disposição dos suportes para cada tipo recorrente de porta. Retornar a uma configuração anterior de memória é uma fonte frequente de erro de preparação. Uma simples folha de configuração pode incluir a espessura da porta, a face de referência, a borda da fechadura, a posição do batente, a especificação da ferramenta, a localização de fixação e os pontos de inspeção da primeira peça.
Ajuste a fresa para a cavidade, não apenas para o tamanho nominal da fechadura
A precisão do encaixe é afetada pela relação entre a fresa e a caixa da fechadura. Uma fresa desgastada ou subdimensionada pode deixar material em excesso, levando o operador a forçar o corpo da fechadura para dentro da cavidade. Uma fresa sobredimensionada pode criar folga lateral, dificultando a perceção de um erro de posicionamento até à instalação da chapa-testa.
Utilize uma fresa adequada à geometria pretendida da cavidade e confirme que está instalada de forma segura. Verifique a haste, a pinça e o porta-ferramenta quanto a acumulação de resina, desgaste ou danos. Uma fresa que não esteja corretamente assentada pode apresentar excentricidade, produzindo uma cavidade irregular mesmo quando os eixos da máquina estão corretamente posicionados. Se a ferramenta produzir uma dimensão precisa a pouca profundidade, mas um corte mais largo ou deslocado à profundidade total, a deflexão ou a condição do fuso requer atenção.
O avanço também é importante. Avançar de forma demasiado agressiva através de madeira densa, núcleos de engenharia, bordas de madeira dura ou linhas de cola pode defletir a fresa. A cavidade resultante pode ser mais larga de um lado, arredondada nas extremidades ou visivelmente desviada do percurso previsto. Reduzir a carga de corte, utilizar uma ferramenta afiada e realizar passagens adequadas são respostas melhores do que compensar no programa um padrão de deflexão.
Não presuma que uma fresa nova melhora automaticamente a precisão. Confirme o seu diâmetro real e comprimento de corte em relação ao requisito de usinagem. As substituições de ferramentas devem ser tratadas como alterações de configuração, especialmente quando um programa foi anteriormente ajustado em função de uma fresa específica.
Calibre a sequência em torno das ferragens da fechadura
O encaixe é apenas um elemento da preparação para a fechadura. A chapa-testa, o fuso da maçaneta, o cilindro da chave, o espelho e a relação com a chapa de resposta devem estar em concordância. Uma porta pode ter um encaixe centrado e ainda falhar na montagem porque a cavidade não corresponde ao padrão de furação ou ao rebaixo da chapa-testa.
A verificação mais útil da primeira peça é uma verificação de montagem com as ferragens reais previstas para o trabalho. Coloque a caixa da fechadura no encaixe sem forçá-la. Confirme que assenta à profundidade necessária, que a área da chapa-testa pode ser acabada de forma limpa e que as furações relevantes se alinham com o corpo da fechadura. Em seguida, verifique ambas as faces da porta. Isto deteta uma face de referência invertida ou uma linha central incorreta antes de usinar um lote completo.
Quando o modelo da ferragem muda, não reutilize uma configuração existente apenas com base em dimensões gerais semelhantes. As caixas de fechadura podem diferir na distância ao eixo, profundidade da caixa, tamanho da chapa-testa, altura do fuso, relação com o cilindro e localização dos furos de fixação. Trate uma alteração de ferragem como uma nova configuração de usinagem. Guarde configurações verificadas por modelo de ferragem e construção da porta, e não por uma designação vaga como “fechadura padrão”.
Faça um ajuste de cada vez
Quando uma peça de teste falhar, ajuste uma variável, produza outro teste e registe o resultado. Alterar simultaneamente o batente, a guia, o desvio do programa, a configuração de profundidade e a ferramenta torna impossível saber o que corrigiu o problema. Isto é particularmente importante numa Máquina de Fechaduras para Portas de Marcenaria com múltiplos eixos ou funções combinadas de furação e encaixe, onde um erro visível pode ter mais de uma origem.
Se todas as fechaduras estiverem deslocadas pela mesma distância medida, corrija a coordenada relevante ou a referência física e verifique-a com outra amostra. Se o erro variar entre amostras, não compense com um desvio de coordenada. Investigue primeiro a fixação, o apoio da porta, os dispositivos soltos e o carregamento pelo operador.
Verificações mecânicas que não devem esperar por uma avaria
Problemas repetidos de alinhamento podem indicar desgaste, e não uma configuração incorreta. Examine guias, batentes, pastilhas de aperto, mecanismos de guia, montagens do fuso e conjuntos móveis quanto a folgas. Verifique se um batente pode ser movido manualmente após o aperto, se as pastilhas de aperto apresentam desgaste irregular e se o carro possui folga perceptível ao mudar de direção.
A folga inversa pode ser especialmente enganadora. A máquina pode posicionar-se com precisão ao aproximar-se de uma direção e falhar ao aproximar-se da outra. Quando o sistema de controlo permitir, utilize uma direção de aproximação consistente para o movimento final de posicionamento. Se a máquina não conseguir repetir a mesma coordenada em operação normal, a manutenção mecânica é mais adequada do que a compensação repetida por software.
A extração de poeira também contribui para a precisão. Aparas presas contra uma guia, sob uma porta ou dentro de uma área de posicionamento alteram a posição da peça. Mantenha a mesa, os batentes e as zonas de fixação limpos entre as peças, e não apenas no final de um turno. A acumulação de resina nas superfícies de contacto pode criar o mesmo problema de forma mais gradual.
Uma rotina prática para a primeira peça
Antes de comprometer material de produção, utilize uma rotina curta que verifique toda a cadeia de referências:
- Confirme o modelo da ferragem, o sentido de abertura da porta, a face de referência e a borda da fechadura.
- Inspecione a folha da porta quanto a empenamento, bordas danificadas, detritos e pontos de contacto instáveis.
- Verifique se a fresa correta está instalada, limpa, afiada e totalmente fixa.
- Posicione a porta contra a guia e o batente e confirme o contacto antes de fixá-la.
- Usine uma peça de teste utilizando o mesmo método de carregamento previsto para a produção.
- Meça o encaixe a partir das bordas designadas e teste o ajuste da caixa da fechadura.
- Verifique as furações relacionadas e o posicionamento da chapa-testa antes de liberar a configuração.
- Mantenha a amostra verificada ou as dimensões registadas disponíveis para comparação durante o processo.
Esta rotina é mais valiosa do que uma inspeção final isolada porque impede que um erro de configuração seja repetido em toda uma produção. Durante a produção, verifique novamente após uma troca de ferramenta, um ajuste nos batentes ou grampos, uma alteração na espessura do material ou uma interrupção inesperada da máquina.
Quando o problema não é um ajuste do operador
Alguns problemas não podem ser resolvidos de forma fiável no painel de controlo. Folga persistente nos eixos, comportamento instável do fuso, superfícies de posicionamento danificadas, fixação pneumática não fiável ou uma estrutura de máquina que já não mantém a calibração exigem inspeção e manutenção. Continuar a compensar em torno de uma falha mecânica tende a criar uma configuração que funciona apenas num conjunto específico de condições.
Ao selecionar suporte para uma operação de encaixe de fechaduras em portas, o acesso a orientações de configuração, peças sobressalentes e assistência técnica ágil é prático, e não meramente secundário. A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para marcenaria e apoia os clientes com serviço técnico e disponibilidade de peças, o que pode ser relevante quando um problema recorrente de alinhamento indica algo além da configuração rotineira do operador.
O encaixe preciso resulta de tratar a porta, o dispositivo de fixação, a fresa, o programa e as ferragens da fechadura como um único sistema interligado. Quando a face de referência é fixada, a peça é mantida de forma consistente e o percurso da ferramenta é verificado com a fechadura real, os encaixes desalinhados tornam-se mais fáceis de diagnosticar e muito menos propensos a interromper a produção.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.