


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Solução de problemas de desalinhamento do caneco de dobradiça em máquinas CNC de fresagem de dobradiças
O desalinhamento do caneco da dobradiça deve ser isolado antes de realizar qualquer ajuste em toda a máquina. Um caneco perfurado de forma consistente a 1 mm de sua posição pretendida indica uma falha diferente de um caneco cuja posição muda de painel para painel. Comece separando o erro posicional repetível, o erro posicional variável e o desalinhamento aparente causado pela dobradiça ou porta. Isso evita que um simples problema de datum ou programa seja confundido com um problema de fuso, servo ou estrutura.
Utilize um painel plano de amostra com uma borda de referência claramente identificada. Execute o mesmo padrão de dobradiças várias vezes sem alterar o datum da peça e, em seguida, meça o centro do caneco a partir da borda de referência e da extremidade do painel. Registre os resultados X e Y, juntamente com a profundidade do caneco e qualquer lascamento ao redor da borda. Um desvio estável em todas as amostras geralmente se origina no sistema de coordenadas, programa, batente do dispositivo ou geometria da ferramenta. Um resultado variável exige maior atenção à fixação, movimentação do material, condição do fuso, folga dos eixos e contaminação nas superfícies de contato.
Comece Pelo Padrão do Erro
A direção do erro contém informações diagnósticas úteis. Se todos os canecos estiverem muito próximos da borda da porta pela mesma distância, inspecione o recuo de borda programado, o lado de usinagem selecionado e o batente do painel. Se o primeiro caneco estiver correto, mas o segundo ou terceiro se deslocar ao longo do comprimento da porta, verifique o posicionamento do eixo, o deslizamento da peça ou um programa que calcula o espaçamento a partir do ponto de referência incorreto.
Um caneco corretamente localizado na entrada, mas que parece deslocado no fundo, requer uma investigação diferente. Esse padrão geralmente é causado pela deflexão da ferramenta, batimento do fuso, broca de perfuração empenada ou conjunto do fuso solto. Também pode ocorrer quando a superfície do material não é mantida plana contra o dispositivo: a broca entra em um ângulo em relação ao painel, de modo que a borda visível e o fundo do rebaixo não compartilham o mesmo centro.
Verifique o Datum Antes de Editar o Programa
Muitas reclamações sobre perfuração de dobradiças são causadas por uma incompatibilidade entre o datum do desenho e o datum físico utilizado na máquina. Um programa pode definir os centros dos canecos a partir da borda esquerda, enquanto o painel é carregado contra uma guia direita após uma sequência de porta espelhada. Os valores numéricos podem parecer corretos na tela e ainda assim posicionar todos os canecos no lado errado da referência pretendida.
Confirme qual borda é tratada como zero em X e qual extremidade é zero em Y para o trabalho ativo. Em seguida, verifique a orientação real do painel, o lado da face e a lateralidade. As peças de porta são especialmente suscetíveis a esse erro, pois um componente esquerdo e um direito podem usar as mesmas dimensões, mas exigir posições de dobradiça espelhadas. Não confie apenas em uma etiqueta ou no nome do trabalho; compare a coordenada de trabalho selecionada com uma referência física marcada no painel de teste.
Os dados de compensação da ferramenta merecem o mesmo rigor. Se o controle compensar o centro do caneco a partir de um valor de diâmetro da ferramenta, um valor incorreto deslocará a trajetória ou alterará a relação entre a broca piloto e a fresa de caneco. Para um cabeçote de furação de padrão fixo, verifique se o controle está usando a configuração de cabeçote pretendida, em vez de uma compensação herdada de outra configuração de ferramental. Editar os valores de coordenada para compensar uma compensação incerta pode ocultar a falha original e criar novos problemas quando o ferramental correto for restaurado.
Detalhes do programa que produzem resultados convincentes, mas incorretos
Padrões de dobradiça importados às vezes contêm uma distância do centro à borda que é válida apenas para um determinado diâmetro de caneco de dobradiça ou disposição de placa de montagem. O furo pode ser usinado com precisão na coordenada programada, enquanto a dobradiça montada faz a porta parecer incorreta. Antes de alterar os parâmetros da máquina, verifique a especificação da dobradiça, o diâmetro do caneco, a profundidade do caneco e o recuo necessário em relação à borda da porta.
Também inspecione a seleção de unidades e a interpretação decimal quando os trabalhos são transferidos entre sistemas. Um erro grosseiro é fácil de detectar; um pequeno problema de conversão ou uma compensação arredondada incorretamente pode passar despercebido até que as portas sejam montadas. Execute uma verificação a seco das coordenadas ou marque as posições com uma trajetória de ferramenta sem corte, quando o controle oferecer suporte a essa função. O objetivo é confirmar os centros comandados em relação ao desenho sem que o processo de corte influencie o resultado.
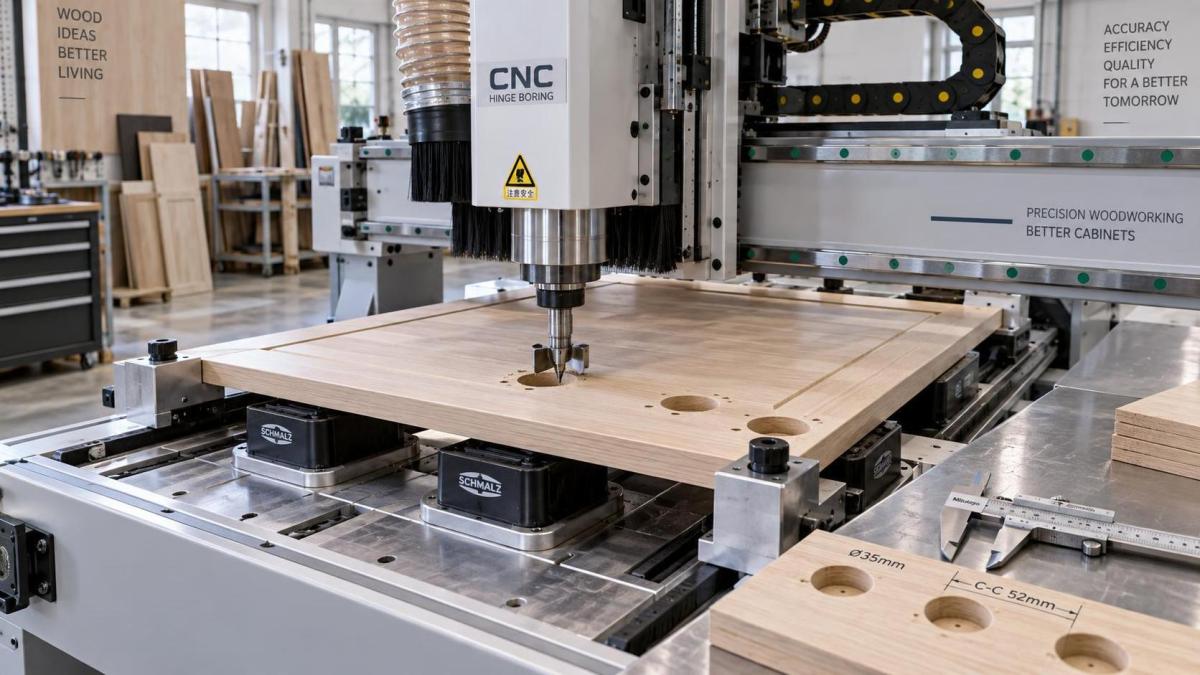
O Contato do Dispositivo Faz Parte do Sistema de Coordenadas
Uma precisa Máquina CNC de Fresagem de Dobradiças não pode repetir uma posição que o próprio painel não repete. Cavacos sob uma borda do painel, poeira comprimida em um batente de posicionamento ou resíduos de adesivo em uma ventosa de vácuo podem alterar a posição da peça o suficiente para afetar o encaixe da dobradiça. Isso é particularmente comum em painéis revestidos de melamina e painéis revestidos, nos quais resíduos finos permanecem sobre superfícies de contato lisas em vez de se incorporarem ao material.
Limpe a guia, os pinos de posicionamento, as ventosas de vácuo e a parte inferior do painel de teste. Inspecione as faces dos batentes quanto a amassados, fixadores soltos ou acúmulos que impeçam o assentamento completo. Um batente retrátil desgastado pode se mover sob a carga da colocação do painel e depois retornar, sem deixar indicação evidente após o ciclo. Se a falha ocorrer apenas em portas mais longas ou pesadas, observe se o painel está sendo pressionado corretamente contra todas as superfícies de referência antes do início da fixação.
A fixação a vácuo exige mais do que um ruído adequado da bomba. Uma ventosa bloqueada, vedação danificada, mangueira com vazamento ou superfície de painel porosa pode permitir que a peça se mova durante a penetração. O erro resultante costuma ser inconsistente e pode vir acompanhado de marcas de atrito, borda elevada ou uma leve mancha direcional na borda do caneco. Marque o contorno do painel em uma superfície de apoio sacrificial antes da usinagem. Qualquer movimento em relação a essa marca identifica um problema de retenção sem exigir suposições sobre o sistema de eixos.
A planicidade do painel altera o diagnóstico. Uma porta arqueada pode tocar a guia em um ponto enquanto se afasta de uma área de apoio. Quando fixada, ela pode se flexionar para uma posição diferente daquela em que foi medida sobre uma bancada. Verifique a face de referência quanto a torção e empenamento, especialmente após mudanças de armazenamento ou ao processar componentes de madeira maciça. Para madeira maciça, a direção dos veios, a variação de umidade e as tensões liberadas por conformação anterior podem alterar a planicidade entre operações. O perfilamento em umaTupia de Eixo Vertical deve ser seguido por uma verificação de planicidade e da borda de referência antes da perfuração das dobradiças, pois o padrão de dobradiças é tão confiável quanto as superfícies utilizadas para posicionar a porta.
Examine o Conjunto de Corte Separadamente do Posicionamento
Não avalie a precisão do fuso somente pelo fato de a máquina alcançar a coordenada comandada. Uma fresa de caneco desgastada ou danificada pode puxar lateralmente ao entrar no painel. Arestas de corte desiguais, resina acumulada, pastilhas de metal duro ausentes ou uma fresa montada incorretamente geram forças de corte desiguais. A borda pode parecer circular à distância, enquanto o centro real em profundidade está deslocado.
Remova a ferramenta e inspecione a haste, o corpo da fresa, a pinça e as superfícies de contato do cone. Resina ou poeira presa na pinça altera o assentamento e pode introduzir batimento mesmo quando a ferramenta parece estar apertada. Limpe os componentes com um método adequado, remonte-os corretamente e meça o batimento a uma distância prática do nariz do fuso e novamente próximo ao comprimento de corte. Uma leitura em apenas uma posição pode não detectar uma broca empenada.
Materiais diferentes revelam sintomas diferentes. O MDF frequentemente evidencia calor, perda de fio e acúmulo de cavacos por meio de paredes felpudas ou escurecidas. O aglomerado pode lascar ao redor da borda, fazendo um caneco corretamente localizado parecer deslocado. A madeira dura pode desviar uma broca sem fio de forma mais perceptível porque a resistência ao corte muda conforme a direção dos veios. Utilize uma ferramenta afiada comprovadamente em boas condições e um material de amostra estável antes de atribuir a falha ao movimento do servo.
A profundidade também deve ser confirmada. Um caneco excessivamente profundo pode enfraquecer a face da porta e fazer a dobradiça assentar de maneira irregular, o que às vezes é relatado como erro de localização. Um caneco raso impede o assentamento completo da dobradiça e altera a relação visual entre o braço da dobradiça e a placa de montagem. Meça a profundidade a partir da face de referência real, não a partir de uma camada de cavacos comprimidos ou de uma borda de corte irregular.
Teste a Repetibilidade dos Eixos Com um Padrão Simples
Depois que o datum, o dispositivo e o ferramental tiverem sido verificados, teste os eixos da máquina usando um padrão que elimine as ferragens da dobradiça da equação. Perfure ou marque uma linha de pontos em intervalos iguais ao longo de um eixo, depois retorne ao ponto inicial e repita. Meça o espaçamento entre os centros dos pontos, em vez de medir apenas a partir de uma borda externa do painel. As medições de centro a centro revelam se a máquina está acumulando erro de posição ao longo do curso.
Se a primeira e a última posições estiverem erradas por uma quantidade semelhante, enquanto o espaçamento intermediário permanecer correto, o zero de trabalho ou a referência fixa é mais suspeito do que a escala do eixo. Se cada ponto subsequente se afastar progressivamente mais do valor nominal, inspecione o sistema de transmissão e feedback do eixo. Engrenamento frouxo da cremalheira, problemas de tensão da correia, deslizamento do acoplamento, componentes do encoder contaminados ou um problema no fuso de esferas podem produzir deslocamento acumulativo. O projeto exato determina o método de inspeção; portanto, utilize a documentação da máquina antes de alterar parâmetros de folga ou servo.
A folga tende a se manifestar quando o eixo se aproxima da mesma coordenada vindo de direções opostas. Programe um teste que se aproxime de uma posição a partir do movimento positivo e depois do movimento negativo, utilizando movimentos seguros de afastamento. Uma diferença entre os dois resultados indica perda de movimento ou um problema de compensação do controle. Não compense eletronicamente até que os fixadores mecânicos, componentes de acionamento, guias e condições de lubrificação tenham sido examinados. A compensação não pode fixar um acoplamento solto nem reparar um elemento de transmissão desgastado.
Alinhamento mecânico e efeitos do eixo Z
Uma montagem de cabeçote de furação solta, guia linear danificada ou carro do fuso que se desloca sob carga de penetração pode criar uma falha que varia com a profundidade e o avanço. Ouça vibrações incomuns, mas confirme-as com uma medição sempre que possível. Com a alimentação isolada de acordo com o procedimento da máquina, inspecione os fixadores, as interfaces do carro e as folgas das proteções em busca de evidências de movimento. Procure marcas polidas de contato, pintura deslocada ou marcas recorrentes de contato ao redor da área do ferramental.
Para verificações do eixo Z, posicione um conjunto indicador adequado sobre uma referência rígida e observe a repetibilidade na mesma altura comandada. Repita o teste após vários movimentos em Z. Uma variação de profundidade combinada com variação lateral do caneco frequentemente significa que a ferramenta está entrando sob carga variável ou que o painel não está sendo apoiado de forma consistente. Um problema somente de profundidade não explica automaticamente um deslocamento em X-Y, portanto evite combinar falhas distintas em um único ajuste.
Restaure a Precisão Por Meio de Correções Controladas
Faça uma correção de cada vez e, em seguida, repita o mesmo painel de teste e método de medição. Alterar simultaneamente o dispositivo, a ferramenta, a compensação de trabalho e a configuração do servo pode produzir uma amostra aceitável sem estabelecer por que o erro desapareceu. Essa abordagem se torna cara quando o mesmo sintoma retorna em um tamanho de porta ou material diferente.
- Estabeleça um painel de referência marcado e documente os centros de caneco comandados, os centros reais, a profundidade, a orientação do painel e o ferramental utilizado.
- Corrija os defeitos físicos de assentamento e retenção antes de modificar as compensações. Recorte o painel de teste somente depois que as superfícies de posicionamento estiverem limpas e a peça estiver estável.
- Instale ferramental verificado e confirme o batimento do fuso; em seguida, repita o padrão para distinguir a deflexão de corte do erro de coordenada.
- Investigue a repetibilidade dos eixos e a transmissão mecânica somente quando o erro persistir com um datum estável e uma ferramenta comprovadamente em boas condições.
- Após o ajuste, usine amostras na extremidade próxima, no meio e na extremidade distante do curso normal, incluindo ambos os programas de porta, esquerda e direita, quando aplicável.
Mantenha a verificação final vinculada à montagem. Um caneco dimensionalmente correto ainda pode resultar em mau alinhamento da porta se a dobradiça, a altura da placa de montagem ou a posição do parafuso incorretos forem utilizados durante a instalação. Instale uma dobradiça confirmada na porta de teste, monte-a em um elemento de gabinete corretamente preparado e avalie a folga, a profundidade e o ajuste lateral. Esta etapa final distingue uma falha de usinagem de uma incompatibilidade de instalação sem alterar uma máquina que já está posicionando corretamente.
O posicionamento estável dos canecos de dobradiça resulta da preservação de toda a cadeia de referência: um datum de programa válido, um painel apoiado contra localizadores limpos e rígidos, fixação adequada, um conjunto de corte preciso e eixos que retornam à posição. Quando as medições identificam onde essa cadeia falha, a calibração se torna um reparo preciso em vez de uma série de tentativas de compensação.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.