


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que causa defeitos na linha de cola em uma coladeira de bordas e como evitá-los
O que causa defeitos na linha de cola em uma coladeira de bordas e como evitá-los
Uma linha de cola visível é uma das formas mais rápidas de fazer com que um painel, por mais bem usinado que esteja, pareça inacabado. Ela pode aparecer como uma junta escura entre a fita de borda e a placa, uma linha clara em painéis claros, uma folga no canto ou excesso de cola que permanece visível após o refilo. Mais seriamente, alguns painéis parecem aceitáveis quando saem da coladeira de bordas, mas desenvolvem descolamento das bordas após o armazenamento, o transporte ou mudanças de temperatura.
Esses problemas raramente são causados por um único ajuste. Na produção prática, os defeitos na linha de cola geralmente resultam da interação entre a preparação do painel, o material da fita de borda, a condição do adesivo, o ajuste da máquina e o ambiente da oficina. Um operador que apenas aumenta a temperatura da cola ou a pressão pode ocultar o sintoma por pouco tempo enquanto cria outro problema mais adiante na linha.
A abordagem mais confiável é distinguir entre duas falhas diferentes: umalinha de cola visível, em que a colagem ainda pode estar estruturalmente firme, mas o acabamento é ruim, e uma falha de colagem, em que a fita de borda não alcança adesão adequada. A correção depende de qual delas está realmente ocorrendo.
Comece identificando o que o defeito está indicando
Uma linha reta e uniforme ao longo de todo o painel frequentemente indica problemas na qualidade da borda da placa, na cor do adesivo ou cobertura insuficiente da fita de borda. Um defeito que aparece apenas na extremidade inicial ou final tem maior probabilidade de estar relacionado ao sincronismo dos rolos de pressão, ao suporte do painel, ao refilo ou a variações na estabilidade do avanço. Seções abertas aleatórias geralmente merecem atenção mais cuidadosa, pois podem indicar poeira, densidade irregular do substrato, adesivo contaminado ou um problema de alinhamento mecânico.
A preparação inadequada da borda do painel é uma causa-raiz comum
A estação de cola não consegue compensar uma borda de placa danificada. Aglomerado, MDF, compensado e painéis laminados reagem de formas diferentes durante o corte. Uma lâmina de serra cega, incorretamente alinhada ou mal apoiada pode deixar micro-lascamentos, fibras rasgadas, uma borda ligeiramente côncava ou partículas expostas. Quando a fita de borda é pressionada contra essa superfície, o adesivo precisa preencher as irregularidades em vez de formar uma camada de colagem controlada.
É por isso que o pré-fresamento é importante em uma coladeira de bordas. Fresas de pré-fresamento corretamente ajustadas removem marcas de serra e criam uma superfície nova e esquadrejada para a colagem. Porém, o pré-fresamento não é automaticamente benéfico se as fresas estiverem desgastadas ou se as unidades estiverem ajustadas incorretamente. Fresas desgastadas podem polir, queimar ou rasgar o substrato. Uma borda usinada de forma irregular pode parecer lisa à primeira vista, mas ainda assim criar uma junta visível sob iluminação direta.
Antes de alterar os ajustes do adesivo, pare a linha e examine vários painéis sem cola. Observe a borda sob luz rasante. Verifique ao toque se há desníveis, cavidades e partículas soltas. Se uma face da placa estiver sistematicamente pior que a outra, verifique a orientação do painel, o ajuste da viga de pressão, as sapatas da corrente e a relação entre a unidade de pré-fresamento e a guia da peça.
A poeira é igualmente prejudicial. Poeira fina de lixamento, cavacos soltos, resíduos de óleo e até mesmo umidade podem impedir que o adesivo molhe a superfície de maneira uniforme. A extração por vácuo ao redor das áreas de pré-fresamento e aplicação de cola deve ser tratada como parte do controle da qualidade da colagem, e não apenas como limpeza.
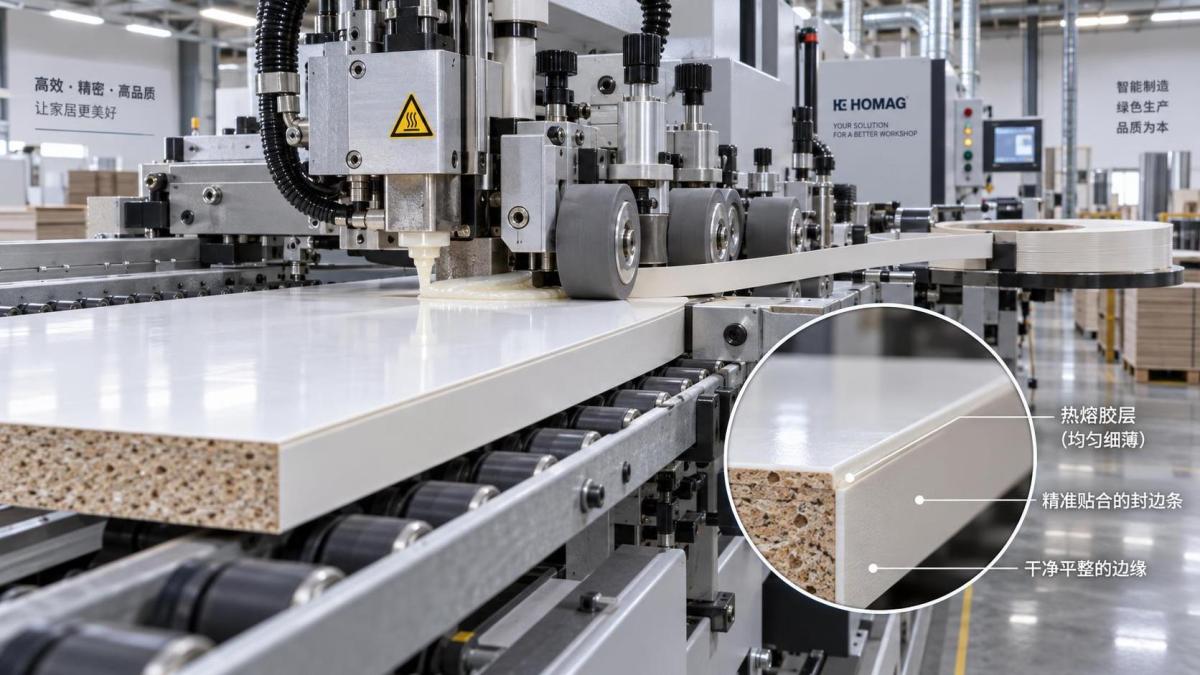
A temperatura do adesivo é importante, mas “mais quente” não é a resposta
O adesivo hot melt precisa atingir a temperatura de trabalho recomendada pelo fornecedor antes de poder fluir e molhar adequadamente tanto a borda do painel quanto a fita de borda. Se estiver frio demais, o adesivo pode parecer espesso, filamentoso ou mal distribuído. Ele pode perder calor antes que os rolos de pressão fechem a junta, deixando resistência de colagem insuficiente.
O superaquecimento cria outro conjunto de riscos. Muitos adesivos hot melt se degradam quando mantidos em temperatura excessiva por tempo prolongado. O adesivo pode escurecer, desenvolver partículas queimadas, tornar-se instável em viscosidade ou deixar descoloração especialmente evidente em materiais brancos, cinza-claro ou de alto brilho. Às vezes, os operadores respondem a uma colagem fraca elevando repetidamente o ponto de ajuste. Se o reservatório de cola estiver sujo, o rolo estiver mal ajustado ou o painel estiver frio, essa resposta pode piorar o acabamento.
A temperatura exibida na máquina é um ponto de referência, não uma prova da temperatura do adesivo no rolo aplicador. O desempenho do aquecimento, a localização do sensor, o nível de adesivo e os resíduos acumulados afetam a condição real do material fundido. Siga as orientações técnicas do fabricante do adesivo quanto às temperaturas de fusão e manutenção e, em seguida, verifique se a cola está fluindo uniformemente em toda a largura de trabalho.
A seleção do adesivo também deve corresponder à aplicação. O hot melt EVA continua comum em muitas aplicações rotineiras de móveis, enquanto o adesivo PUR é frequentemente considerado quando é necessária maior resistência ao calor, à umidade ou a condições de uso exigentes. Eles não são intercambiáveis por meio de ajustes casuais. O processamento de PUR exige práticas de equipamento apropriadas e manuseio cuidadoso, pois resíduos curados são difíceis de remover e a exposição à umidade afeta o material. As instruções do fornecedor do adesivo e a configuração da máquina devem orientar essa decisão.
A quantidade de cola e a condição dos rolos determinam se a junta pode fechar de forma limpa
Pouco adesivo deixa áreas secas e pontos fracos. Adesivo em excesso cria extravasamento, cordões visíveis, contaminação das ferramentas de refilo e uma linha que pode permanecer perceptível mesmo após a raspagem. A película ideal não é necessariamente a mais espessa. Ela deve fornecer cobertura contínua sem deixar material excedente na borda da junta.
Uma inspeção prática consiste em pausar a produção após um breve teste e observar o padrão de cola antes de o painel chegar às unidades de acabamento. O revestimento deve ser contínuo, e não listrado ou irregular. Se a cobertura variar de um lado do painel para o outro, inspecione o rolo aplicador de cola, o rolo dosador, o nível do reservatório de cola e a configuração para a espessura real do painel.
Os rolos de cola acumulam gradualmente adesivo endurecido e poeira fina. Um rolo que não gira mais de forma uniforme pode aplicar uma espessura de película variável mesmo quando os ajustes parecem inalterados. A limpeza deve ser feita de acordo com as orientações da máquina e do adesivo. Raspagem agressiva ou métodos de limpeza inadequados podem danificar a superfície do rolo e criar um problema persistente de aplicação.
Os rolos de pressão devem fechar a junta, não esmagá-la
A zona de pressão é onde a fita de borda é pressionada contra o adesivo antes que a cola perca o calor necessário para o trabalho. A pressão, o ângulo e o alinhamento dos rolos devem corresponder ao painel e ao material de borda. Pressão insuficiente deixa uma folga; pressão excessiva pode expulsar cola demais e deformar materiais mais macios de fita de borda. Em fitas finas, o resultado pode ser uma junta que inicialmente parece limpa, mas não possui uma camada adesiva estável.
Não avalie o ajuste dos rolos com base em apenas um painel. Processe várias peças e inspecione tanto o início quanto o fim de cada borda. Se o meio colar bem, mas as extremidades não, verifique se a peça está entrando esquadrejada, se os rolos de pressão engatam de forma consistente e se o avanço da esteira está estável. Uma pequena variação na espessura do painel também pode alterar a pressão efetiva. Isso é particularmente relevante quando placas de diferentes lotes são misturadas sem verificar sua espessura real.
Os rolos devem girar livremente e ter superfícies limpas e sem danos. Depósitos de adesivo em um rolo podem puxar a fita de borda, marcar a superfície ou criar contato irregular. É um pequeno ponto de manutenção com grande consequência visual.
A velocidade de avanço, os materiais frios e o curto tempo aberto podem agir uns contra os outros
Todo adesivo tem um tempo aberto limitado: o período em que permanece capaz de formar uma colagem adequada após a aplicação. Se a velocidade de avanço for alta demais para a condição do adesivo ou se a distância entre a aplicação da cola e o contato de pressão não for gerenciada de forma eficaz, a cola pode começar a endurecer antes que a fita de borda seja completamente pressionada.
Placas frias e fitas de borda frias tornam isso mais provável. No inverno, painéis armazenados próximos a portas de carga ou em áreas sem aquecimento podem retirar calor do hot melt de maneira surpreendentemente rápida. O operador pode observar colagem fraca intermitente mesmo que os ajustes da máquina não tenham mudado. Levar os materiais ao ambiente de produção com antecedência suficiente para que se estabilizem costuma ser mais eficaz do que tentar corrigir a falha por meio de repetidos ajustes de temperatura.
Uma velocidade de avanço muito alta não é inerentemente errada; ela simplesmente reduz a janela do processo. Se a qualidade cair após um aumento de velocidade, reduza-a temporariamente e compare o resultado. Uma melhoria clara indica transferência de calor, aplicação de cola ou sincronismo de pressão, em vez de um defeito de refilo.
Nem toda linha visível vem da estação de cola
As unidades de acabamento podem fazer uma junta sólida parecer defeituosa. Um refilo de nivelamento incorreto pode deixar a fita de borda ligeiramente saliente ou ligeiramente rebaixada, criando uma linha de sombra. Ajustes de raspador excessivamente agressivos podem cortar a fita de borda ou perturbar o limite do adesivo. Rodas de polimento podem revelar resíduos em vez de removê-los se o refilo anterior não estiver ajustado corretamente.
A cor e a transparência da fita de borda também influenciam a percepção. Uma fita de borda translúcida ou fina pode mostrar o adesivo por baixo mais facilmente do que um material opaco. Adesivo escuro contra um padrão claro não perdoa, enquanto uma cola de cor correspondente pode reduzir o contraste visual. Isso não substitui uma colagem correta, mas pode ser uma decisão importante de acabamento para portas de armário premium, prateleiras visíveis e painéis utilizados sob forte iluminação de showroom.
Uma rotina sensata de solução de problemas evita o desperdício de painéis
Quando surgirem defeitos, altere uma variável por vez. Modificar simultaneamente a temperatura da cola, a velocidade de avanço, a pressão dos rolos e os ajustes de refilo pode produzir um bom painel por acaso, mas não fornece um ajuste de processo confiável para o próximo turno.
Uma sequência útil é inspecionar a borda do painel bruto, confirmar que a fita de borda e o adesivo são adequados ao trabalho, verificar a condição e a cobertura do adesivo e, então, avaliar o contato dos rolos de pressão. Somente depois que a própria colagem parecer firme o operador deve se concentrar no refilo, na raspagem e no polimento. Mantenha uma amostra de painel de antes e depois de cada ajuste. Na produção diária, esse hábito simples torna falhas recorrentes muito mais fáceis de reconhecer.
Para oficinas que processam diversos materiais de painel, vale a pena manter um breve registro de configuração: tipo de placa, tipo de fita de borda, adesivo utilizado, condição observada do material, ajuste de avanço e qualquer ajuste realizado. Não precisa ser complicado. Seu valor está no fato de que o próximo operador não terá de redescobrir a mesma solução quando um material conhecido retornar.
Linhas de cola confiáveis resultam de um processo estável
Uma boa coladeira de bordas não elimina a necessidade de configuração e manutenção disciplinadas. Ela oferece ao operador uma plataforma repetível: guia precisa do painel, aplicação estável de cola, contato de pressão confiável e unidades de acabamento capazes de manter o ajuste. A Qingdao Zhongding Machinery Co., Ltd., com mais de 20 anos de experiência na fabricação e exportação de máquinas para madeira, apoia usuários em fábricas de móveis, oficinas de marcenaria e linhas de produção industrial com esta visão prática em mente: o desempenho da máquina e a prática operacional devem trabalhar juntos.
Se um defeito na linha de cola continuar reaparecendo, resista à tentação de tratá-lo como um incômodo estético. Inspecione a borda do painel, o adesivo, os rolos, a temperatura do material e a sequência de acabamento nessa ordem. O painel geralmente fornece indícios suficientes para encontrar a causa real — e corrigir essa causa é muito menos caro do que refilar, retrabalhar ou substituir posteriormente peças acabadas.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.