


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que uma plaina desengrossadeira deixa rebaixos nas extremidades e como corrigi-los
Por que o rebaixo aparece nas extremidades de uma tábua
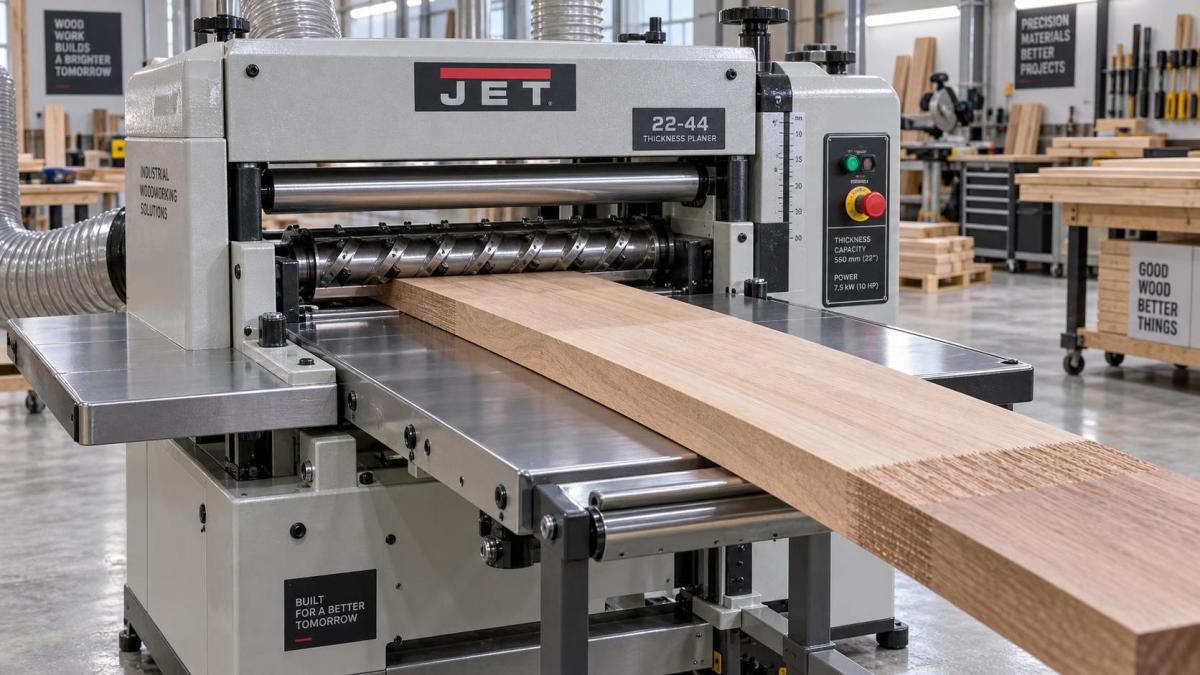
O rebaixo é o corte mais profundo que aparece na extremidade inicial, na extremidade final ou em ambas as extremidades de uma tábua após o aplainamento de espessura. Pode parecer insignificante em uma única peça, mas se torna caro quando painéis, componentes de gavetas, peças para molduras frontais ou componentes curtos de móveis precisam ser cortados mais longos para permitir o refilo. Para o pessoal de manutenção, o rebaixo deve ser tratado como um sintoma da condição e da configuração da máquina, e não simplesmente como uma característica inevitável de uma Plaina Desengrossadeira para Madeira.
A maior parte dos rebaixos ocorre porque a peça se move verticalmente em relação ao cabeçote de corte ao entrar ou sair da máquina. O cabeçote de corte pode estar corretamente ajustado, afiado e ser capaz de produzir uma superfície limpa no centro da tábua, mas uma pequena alteração no suporte da tábua ou na pressão de avanço em qualquer extremidade pode aumentar a profundidade de corte. Portanto, o processo de reparo deve começar pelo percurso de avanço, alinhamento das mesas e estabilidade do cabeçote antes de culpar as facas.
O percurso de avanço geralmente explica o defeito
Quando uma tábua entra na plaina, o rolo de entrada começa a aplicar pressão para baixo antes que o rolo de saída controle completamente a peça. No momento em que a extremidade inicial passa sob o cabeçote de corte, a tábua pode pivotar levemente se a mesa de entrada, os rolos da mesa, as barras de pressão ou os ajustes do rolo de avanço estiverem incorretos. O cabeçote de corte então remove mais material da primeira seção da tábua.
O mesmo mecanismo ocorre de forma inversa na extremidade final. Quando a extremidade final perde o suporte do rolo de entrada, a tábua pode se elevar ou mudar de ângulo até que o rolo de saída assuma o controle total. O resultado é um corte mais profundo próximo ao lado de saída.
É por isso que a localização do rebaixo é importante durante o diagnóstico:
- Rebaixo somente na extremidade inicial geralmente indica altura da mesa de entrada, pressão do rolo de entrada, ajuste do rolo da mesa no lado de entrada ou suporte do operador.
- Rebaixo somente na extremidade final envolve com mais frequência a mesa de saída, o ajuste do rolo de saída, o suporte no lado de saída ou a queda da tábua após deixar a mesa.
- Rebaixo em ambas as extremidades sugere um problema mais geral no percurso de avanço, como mesas ajustadas abaixo do plano de referência do cabeçote de corte, pressão excessiva dos rolos de avanço, conjunto do cabeçote de corte frouxo ou base da máquina instável.
- Rebaixo que varia de tábua para tábua pode indicar material empenado, espessura irregular do material, manuseio inconsistente do material, acúmulo de resina ou tração intermitente dos rolos de avanço.
Uma primeira etapa útil é passar uma tábua de teste reta e plana, longa o suficiente para permanecer apoiada durante todo o ciclo de avanço. Meça as primeiras e últimas seções em vez de avaliar apenas pela aparência. Em seguida, repita a passagem apoiando a tábua na entrada e na saída. Se o defeito mudar significativamente com o suporte, a geometria das mesas e do avanço merece atenção antes do ajuste dos componentes internos.
Comece pelo alinhamento das mesas e da mesa da máquina
As mesas de extensão não precisam ser elevadas de forma acentuada para evitar o rebaixo. Na verdade, ajustá-las muito alto cria outra versão do mesmo problema ao forçar a tábua para cima quando ela se aproxima ou se afasta do cabeçote de corte. O objetivo é um percurso de avanço suave e contínuo que mantenha a peça estável no cabeçote de corte.
Use uma régua de precisão confiável sobre a mesa da plaina e as mesas de extensão. Verifique se há mesa de entrada baixa, mesa de saída baixa, curvatura causada por ferragens de montagem frouxas e movimento quando é aplicada pressão manual próximo à extremidade externa de cada mesa. Uma mesa que parece alinhada sem carga ainda pode ceder quando uma tábua pesada de madeira dura é introduzida.
Em muitas máquinas, a correção prática é uma inclinação ascendente muito leve nas extremidades externas das mesas de extensão. Isso compensa a flexão natural e ajuda a impedir que a tábua caia na entrada ou na saída. A quantidade deve ser pequena e verificada com cortes de teste. Um ajuste ascendente excessivo pode fazer a tábua passar acima da linha de avanço pretendida, produzindo vibração, resistência ao avanço ou novos padrões de rebaixo.
O pessoal de manutenção também deve inspecionar a instalação da máquina. Uma plaina que balança em um piso irregular ou possui um suporte inadequado pode alterar o alinhamento das mesas durante o avanço. Apertar as ferragens das mesas sem corrigir a base pode proporcionar apenas uma melhoria temporária.
Os rolos de avanço e as barras de pressão devem segurar, não deformar, o material
Os rolos de avanço têm duas funções: mover a tábua a uma velocidade estável e mantê-la assentada contra a mesa da plaina. Se a pressão dos rolos for muito baixa, a peça pode escorregar, hesitar ou se elevar. Se a pressão for muito alta, especialmente em material fino ou flexível, o rolo pode forçar a tábua a seguir um percurso deformado e aprofundar o corte nas extremidades.
Não ajuste as molas dos rolos apenas pela sensação. Consulte as especificações de serviço da máquina para altura dos rolos, compressão das molas e a relação entre rolos, barras de pressão e cabeçote de corte. Os ajustes são interdependentes. Aumentar a pressão dos rolos pode parecer corrigir uma tábua que escorrega, mas pode ocultar rolos desgastados, superfícies de mesa sujas ou um ajuste incorreto dos rolos da mesa.
Inspecione os seguintes itens antes de alterar a tensão das molas:
- Superfícies dos rolos de avanço quanto a vitrificação, resina endurecida, rachaduras, pontos planos ou detritos incrustados.
- Rolamentos e eixos dos rolos quanto a arrasto, rotação irregular e folga lateral.
- Corrente, caixa de engrenagens e componentes de acionamento quanto à velocidade de avanço irregular.
- Condição e ajuste da barra de pressão, quando instalada.
- Rolos da mesa quanto à consistência de altura e rotação livre.
- Limpeza da mesa da plaina e condição do lubrificante.
Os rolos da mesa exigem cuidado especial. Se estiverem muito altos, a tábua será transportada acima da superfície de referência pretendida e poderá balançar ao passar sob a pressão de avanço. Se estiverem muito baixos, materiais com alto atrito podem arrastar sobre a mesa, causando avanço irregular e maior esforço do operador na entrada ou saída. O ajuste correto depende do projeto da máquina e do material processado, portanto a documentação de serviço deve ter prioridade sobre regras genéricas de ajuste.
Verifique o cabeçote de corte, o sistema de facas e o mecanismo de travamento do cabeçote
O rebaixo geralmente é um problema de controle de avanço, mas falhas no cabeçote de corte e no conjunto do cabeçote podem agravá-lo. Facas cegas ou danificadas aumentam a resistência ao corte. Isso pode arrancar fibras, criar um acabamento áspero e tornar a peça mais sensível a pequenas mudanças na pressão de avanço. Uma tábua com veio difícil pode então apresentar um defeito acentuado nas extremidades, mesmo quando o alinhamento das mesas está próximo do correto.
Para plainas com facas retas, inspecione a projeção das facas e a consistência da fixação em todo o cabeçote de corte. Um conjunto de facas ajustado de maneira irregular pode criar um defeito de superfície padronizado que pode ser confundido com um rebaixo comum. Para cabeçotes de corte com pastilhas, verifique se há pastilhas danificadas, soltas ou incorretamente assentadas. O acúmulo de resina ao redor dos assentos das facas ou alojamentos das pastilhas pode impedir o assentamento correto e afetar a qualidade do corte.
Examine também se o cabeçote de corte ou o conjunto móvel do cabeçote permanece estável sob carga de corte. Em plainas desengrossadeiras com cabeçote de corte elevável, guias de coluna desgastadas, cunhas frouxas, parafusos de elevação danificados ou travas de cabeçote ineficazes podem permitir pequenos movimentos. Esse movimento pode ser mais visível quando a peça encontra resistência pela primeira vez ou quando a tábua sai dos rolos de avanço.
Uma comparação diagnóstica simples ajuda a separar essas causas. Faça uma passagem leve de acabamento e repita com uma passagem moderadamente mais pesada em material semelhante. Se o rebaixo piorar muito à medida que a carga de corte aumenta, inspecione a condição das facas, a pressão dos rolos de avanço, o travamento do cabeçote e as folgas estruturais. Se a profundidade do rebaixo permanecer quase inalterada independentemente da profundidade de corte, a geometria das mesas de extensão e o suporte da tábua são fatores mais prováveis.
A condição do material pode induzir o diagnóstico ao erro
Uma plaina não pode forçar um material arqueado, torcido ou abaulado a permanecer plano contra a mesa sem algum movimento. Quando uma tábua empenada entra, os rolos de avanço podem achatá-la temporariamente. Após a posição do rolo mudar, a tábua pode retornar à sua forma e alterar sua relação com o cabeçote de corte. O defeito resultante na extremidade pode se assemelhar a uma falha de configuração da máquina, mesmo quando o material é um fator importante.
Antes de fazer ajustes mecânicos significativos, teste com material corretamente desempenado e estável. Verifique se o defeito aparece em apenas uma face, se ele acompanha a mesma extremidade física depois que a tábua é virada e se é pior em peças estreitas ou flexíveis. Tiras finas, peças curtas e tábuas longas sem suporte exigem mais atenção ao suporte de avanço do que materiais largos e rígidos.
Movimentos relacionados à umidade e tensões internas também podem complicar os resultados. Uma tábua que muda de forma após o aplainamento pode parecer ter sido aplainada de maneira irregular quando a plaina, na verdade, produziu um corte consistente. As medições devem ser feitas imediatamente após o aplainamento e comparadas entre várias tábuas com preparação semelhante.
Uma sequência prática de correção
O ajuste aleatório é a maneira mais rápida de transformar um problema de rebaixo controlável em várias falhas interligadas. Uma sequência controlada mantém a solução de problemas eficiente e facilita identificar qual alteração resolveu o problema.
Após cada ajuste, passe a mesma tábua de teste ou uma tábua preparada equivalente. Altere uma variável por vez. Isso é importante porque uma melhoria temporária após vários ajustes simultâneos não estabelece a causa real, e a máquina pode voltar a apresentar a mesma reclamação após o uso normal.
Quando o rebaixo não pode ser totalmente eliminado
Mesmo uma Plaina Desengrossadeira para Madeira bem ajustada pode deixar uma leve marca na extremidade em condições exigentes, especialmente com material curto, fino, flexível ou com veios muito figurados. O objetivo é reduzir o rebaixo a um nível controlado que não interfira na peça acabada, mantendo ao mesmo tempo um avanço confiável e um manuseio seguro.
Para trabalhos de produção, permita um comprimento adicional razoável quando o projeto da peça permitir e, em seguida, corte as extremidades afetadas após o aplainamento. Para componentes que não podem ter comprimento excedente, use tábuas de apoio, métodos de avanço contínuo ou suporte cuidadosamente ajustado nos lados de entrada e saída. Esses métodos devem complementar uma máquina corretamente ajustada, e não compensar mesas frouxas, rolos desgastados ou um conjunto de cabeçote de corte instável.
O reparo está concluído quando tábuas de teste repetidas apresentam um acabamento consistente em todo o comprimento utilizável, o avanço permanece suave sem força excessiva dos rolos e o resultado se mantém após o restabelecimento das cargas normais de corte. Esse padrão é mais útil do que buscar uma melhoria visual em uma única tábua favorável.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.