


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que causa rebaixos nas extremidades em uma plaina de duas faces e como podem ser reduzidos?
As marcas de rebaixo em uma plaina de dupla face podem rapidamente transformar tábuas usinadas com precisão em retrabalho dispendioso, especialmente quando aparecem nas extremidades de entrada ou saída da peça.
Para as equipes de manutenção pós-venda, a prioridade é determinar se as marcas de rebaixo são causadas pela configuração, desgaste, alinhamento, manuseio do material ou uma falha mecânica subjacente.
Na maioria dos casos, as marcas de rebaixo da plaina não são causadas por um único componente isolado. Elas ocorrem quando o suporte da peça e a pressão de avanço mudam durante a entrada ou saída.
Este guia explica como o pessoal de manutenção pode diagnosticar sistematicamente as marcas de rebaixo, corrigir falhas comuns e ajudar os clientes a manter resultados de produção mais uniformes e consistentes.
O que são marcas de rebaixo em uma plaina de dupla face?
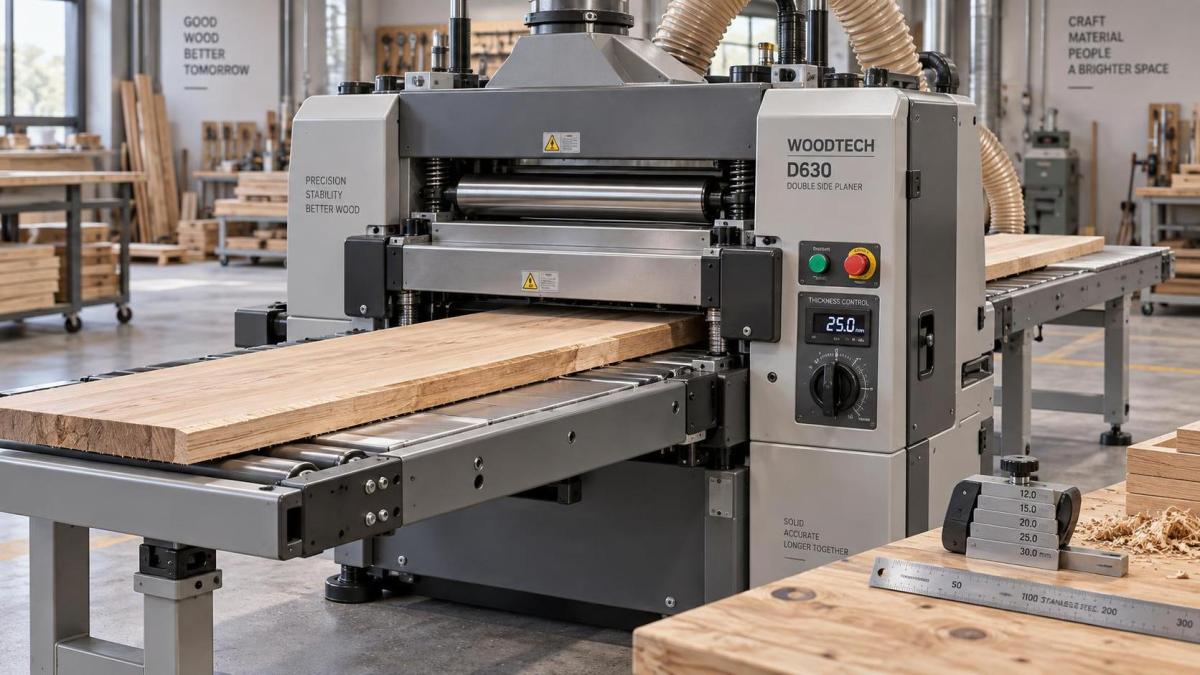
Marcas de rebaixo são variações localizadas na espessura ou na profundidade da superfície próximas ao início ou ao fim de uma tábua após ela passar por uma plaina de dupla face.
Elas podem aparecer como uma depressão superficial, um corte mais profundo ou uma transição irregular. Mesmo pequenos defeitos podem ser inaceitáveis para painéis de móveis e componentes de precisão.
Em uma máquina de dupla face, as marcas de rebaixo podem ocorrer na superfície superior, na superfície inferior ou em ambas as superfícies ao mesmo tempo.
O defeito geralmente é mais visível após lixamento, tingimento, revestimento ou montagem de painéis. Esses processos posteriores frequentemente tornam a variação de espessura mais evidente e dispendiosa.
As equipes de manutenção devem primeiro confirmar que o problema são realmente marcas de rebaixo, e não marcas de facas, vibração, deslizamento da correia, empenamento da madeira ou espessura irregular do material.
Meça as tábuas afetadas em vários pontos usando um medidor de espessura calibrado. Compare a extremidade de entrada, a seção central e a extremidade de saída antes de ajustar os componentes da máquina.
Uma perda de espessura repetível em ambas as extremidades geralmente indica alterações no suporte ou na pressão. Defeitos aleatórios apontam com mais frequência para material instável, problemas de avanço ou ferramentas danificadas.
Documente a espécie da madeira, largura, comprimento, condição de umidade, espessura-alvo, velocidade de avanço e configurações do cabeçote de corte antes de iniciar uma inspeção detalhada.
Por que ocorrem marcas de rebaixo na borda de entrada durante a alimentação da tábua
As marcas de rebaixo na borda de entrada ocorrem quando a frente da peça entra na plaina de dupla face e ainda não está apoiada por rolos de avanço suficientes.
Na entrada, a tábua pode girar ligeiramente em torno do primeiro ponto de contato. Esse movimento altera sua relação com o cabeçote de corte inferior, o cabeçote de corte superior ou os elementos de pressão.
Se a mesa de entrada estiver muito baixa, a tábua poderá subir ou abaixar ao alcançar o primeiro rolo motorizado. A ferramenta então removerá material em excesso.
Uma mesa de entrada muito alta também pode criar uma transição brusca. A tábua pode se flexionar para baixo ao passar para a bancada da máquina.
O alinhamento incorreto da mesa de entrada é especialmente comum após transporte, reposicionamento da máquina, danos por colisão ou remontagem incompleta após trabalhos de manutenção.
Verifique a planicidade e a altura da mesa em relação ao plano de referência especificado pelo fabricante. Use uma régua de precisão, relógio comparador e blocos de medição adequados quando necessário.
Não confie apenas em verificações visuais. Pequenas diferenças de altura podem produzir marcas de rebaixo visíveis ao processar tábuas longas, tiras estreitas ou materiais com rigidez limitada.
Rolos de avanço iniciais desgastados, contaminados ou fracos podem piorar as marcas de rebaixo na borda de entrada, pois não conseguem estabilizar a tábua antes do início do corte.
Inspecione as superfícies dos rolos quanto ao acúmulo de resina, áreas achatadas, revestimento danificado, folga nos rolamentos, pressão irregular das molas e tração insuficiente em toda a largura de trabalho.
Por que as marcas de rebaixo na borda de saída surgem na saída da tábua
As marcas de rebaixo na borda de saída geralmente aparecem quando a última parte da tábua deixa o rolo de avanço final ou perde o suporte estável próximo ao lado de saída.
À medida que o contato com os rolos muda, a peça pode girar ou se elevar ligeiramente. Esse movimento altera a profundidade de corte nos segundos finais da passagem de aplainamento.
Uma mesa de saída ajustada abaixo do plano de referência da máquina permite que a extremidade da tábua caia. Isso frequentemente causa cortes mais profundos perto da borda de saída.
Se a mesa de saída estiver muito alta, a tábua poderá ser forçada para cima durante a saída. Dependendo da geometria da máquina, isso também pode produzir uma variação visível de espessura.
Verifique se a mesa de saída apoia a tábua acabada na altura correta. O ajuste deve corresponder ao método de regulagem documentado pelo fabricante da máquina.
Tábuas longas, pesadas, flexíveis ou largas exigem atenção especial. Sua massa sem apoio pode puxar a extremidade de saída para baixo, mesmo quando a plaina estiver corretamente ajustada.
Às vezes, os clientes relatam marcas de rebaixo intermitentes somente em peças mais longas. Nesses casos, inspecione os suportes de rolos externos e o manuseio pelo operador antes de substituir peças da máquina.
O desgaste dos rolos de saída também pode causar instabilidade. Verifique a concentricidade dos rolos, a condição da superfície, o ajuste de pressão, a suavidade dos rolamentos e a sincronização com os rolos adjacentes.
Quando um defeito de saída aparece apenas em um lado da tábua, compare a pressão dos rolos esquerdo e direito, o suporte da mesa, a posição do cabeçote de corte e o alinhamento da estrutura.
Como a pressão dos rolos de avanço afeta as marcas de rebaixo da plaina
Os rolos de avanço mantêm a peça firmemente contra as superfícies de referência da máquina. Sua pressão deve ser suficiente para controle sem comprimir ou deformar o material.
Pressão insuficiente permite que a tábua se mova à medida que as forças de corte mudam. Pressão excessiva pode comprimir madeiras macias e criar espessura inconsistente após a recuperação do material.
Em uma plaina de dupla face, as configurações de pressão devem ser coordenadas com a profundidade de corte, espécie da madeira, teor de umidade, rugosidade da superfície e velocidade de avanço.
O pessoal de manutenção deve comparar a compressão real das molas dos rolos ou a pressão pneumática com o manual do equipamento, em vez de ajustar apenas com base na preferência do operador.
Pressão desigual de um lado para o outro pode fazer a tábua inclinar. Isso pode criar marcas de rebaixo, conicidade ou qualidade de superfície diferente ao longo da largura.
Verifique os eixos dos rolos de pressão quanto a travamento, molas danificadas, cilindros com vazamento, buchas desgastadas e acúmulo de pó que restrinja o movimento vertical normal.
As superfícies dos rolos devem estar limpas e livres de óleo, cera, resíduos de cola e fibras de madeira compactadas. A contaminação reduz a aderência e torna o comportamento do avanço imprevisível.
Inspecione também o sistema de transmissão do avanço. Correntes frouxas, engrenagens desgastadas, juntas universais danificadas ou falhas no acionamento de velocidade variável podem causar movimento irregular da tábua através dos cabeçotes de corte.
Qualquer ajuste deve ser seguido por passagens de teste usando as dimensões de material típicas do cliente. Uma configuração que funciona em peças curtas de madeira dura pode falhar em painéis longos de madeira macia.
Os cabeçotes de corte, as facas e as barras de pressão podem ser responsáveis?
Problemas no cabeçote de corte nem sempre produzem marcas de rebaixo clássicas, mas podem piorar os defeitos de entrada e saída ao aumentar a força de corte ou reduzir a uniformidade da superfície.
Facas cegas exigem mais força para remover material. A resistência adicional pode puxar uma tábua mal apoiada para cima, para baixo ou lateralmente durante transições críticas.
Inspecione a afiação das facas, a projeção das facas, o assentamento dos insertos, os componentes de fixação e o balanceamento do cabeçote de corte. Substitua facas ou insertos danificados como um conjunto correspondente quando necessário.
Em cabeçotes de corte convencionais com facas, a altura irregular das facas pode causar marcas periódicas que podem ser confundidas com marcas de rebaixo. Utilize o calibre e o procedimento de ajuste corretos.
Cabeçotes de corte helicoidais exigem práticas de inspeção diferentes. Confirme que os insertos estão corretamente assentados, que os fixadores estão apertados conforme a especificação e que as arestas danificadas foram indexadas ou substituídas.
As barras de pressão são igualmente importantes porque controlam a peça próxima à zona de corte. Uma folga incorreta pode permitir movimento antes ou depois do corte.
Uma barra de pressão ajustada muito alta pode não restringir a tábua de forma eficaz. Uma barra ajustada muito baixa pode marcar o material, sobrecarregar os rolos de avanço ou causar atrito desnecessário.
Verifique separadamente os elementos de pressão superiores e inferiores. Uma configuração de dupla face pode apresentar sintomas diferentes dependendo de qual cabeçote de corte e sistema de suporte estão envolvidos.
Nunca ajuste as barras de pressão sem consultar a documentação específica da máquina. Configurações genéricas podem ser inseguras e gerar resultados ruins em outro projeto de plaina.
Como verificar o alinhamento da mesa e a geometria da máquina
Uma geometria estável da mesa é a base para reduzir as marcas de rebaixo. Mesmo rolos bem mantidos não conseguem compensar totalmente uma mesa de entrada ou saída desalinhada.
Comece com uma máquina limpa. Remova cavacos, resina, adesivo, tiras de desgaste danificadas e detritos soltos que possam afetar as medições ou o suporte da tábua.
Trave todos os componentes ajustáveis de acordo com o procedimento de manutenção. Os resultados de medição não são confiáveis quando mesas, cabeçotes, rolos ou conjuntos de pressão não estão devidamente fixados.
Use instrumentos de precisão adequados à tolerância exigida. Uma régua longa de precisão, calibradores de folga, relógios comparadores e bases magnéticas são ferramentas comuns de manutenção.
Meça a altura da mesa nos lados esquerdo, central e direito. Repita as medições na direção de avanço da tábua para identificar torção, abaulamento ou pontos de montagem desiguais.
Verifique se o suporte de saída segue o percurso da peça acabada. Seu plano efetivo deve apoiar a tábua sem forçá-la para fora da geometria normal da máquina.
Inspecione as ancoragens da máquina e as condições do piso. Uma máquina mal nivelada ou parafusos de fundação frouxos podem permitir deformação da estrutura, especialmente após reposicionamento ou operação pesada.
Para máquinas com posicionamento automático de espessura, inspecione os fusos de elevação, correntes, colunas-guia, feedback do encoder e a sincronização entre os sistemas de elevação esquerdo e direito.
O movimento desigual de elevação pode causar variação de espessura ao longo da largura da tábua. Isso pode ser relatado como marca de rebaixo quando os operadores inspecionam apenas seções curtas próximas às extremidades da tábua.
Quais práticas operacionais podem reduzir imediatamente as marcas de rebaixo?
As configurações corretas de manutenção são essenciais, mas a prática operacional ainda afeta os resultados. Os clientes devem receber orientações claras de manuseio após qualquer visita de manutenção mecânica.
Alimente as tábuas em linha reta na máquina, sem levantar a borda de entrada. Os operadores devem apoiar peças longas, permitindo que os rolos controlem o posicionamento final.
No lado de saída, apoie a tábua acabada no mesmo nível do plano de saída. Não puxe para baixo, levante para cima nem torça a tábua antes que os rolos de avanço a liberem.
Use mesas de suporte de entrada e saída com dimensões adequadas para materiais longos. Suportes de rolos ajustáveis podem ajudar, mas sua altura deve ser verificada cuidadosamente.
Evite processar material severamente empenado, torcido, abaulado ou curvado sem considerar como ele entra em contato com as superfícies de referência da máquina. Material instável pode imitar falhas do equipamento.
Reduza a profundidade de corte excessiva ao processar materiais difíceis. A remoção pesada de material aumenta a carga de corte e torna mais provável o movimento na entrada e na saída.
A velocidade de avanço também deve corresponder às condições do material e de corte. Uma velocidade muito alta pode reduzir o controle efetivo quando as facas estão cegas ou os componentes de avanço estão desgastados.
Para peças curtas, siga os requisitos de comprimento mínimo da peça estabelecidos pela máquina. Material mais curto que o vão suportado pelos rolos pode ser inseguro e propenso a marcas de rebaixo severas.
Quando possível, deixe margem adicional para corte de acabamento em cada extremidade de tábuas críticas. Essa é uma proteção prática de produção para componentes que exigem comprimentos acabados sem defeitos.
Uma sequência prática de solução de problemas para equipes pós-venda
Um diagnóstico estruturado evita a substituição desnecessária de peças. Comece confirmando o padrão do defeito usando várias tábuas do mesmo material e sob a mesma condição operacional.
Registre se as marcas de rebaixo ocorrem na entrada, na saída, em ambas as extremidades, em uma superfície, em ambas as superfícies, em um lado ou em toda a largura da peça.
Em seguida, inspecione os fatores operacionais básicos: comprimento da tábua, método de suporte, profundidade de corte, velocidade de avanço, condição de umidade, retidão do material e condição das ferramentas de corte.
Depois, limpe a máquina e inspecione todos os rolos de avanço acessíveis, barras de pressão, superfícies da mesa, molas, rolamentos, linhas pneumáticas e componentes de acionamento.
Meça o alinhamento das mesas de entrada e saída em relação aos pontos de referência do fabricante. Corrija erros grosseiros antes de realizar ajustes finos nos rolos ou nas barras de pressão.
Verifique a pressão e a altura dos rolos na sequência de ajuste documentada. Alterar várias configurações ao mesmo tempo dificulta identificar a fonte real da melhoria.
Execute peças de teste controladas após cada ajuste. Marque cada tábua com a alteração de configuração, direção de passagem, lado da máquina e resultados de espessura medidos.
Se os sintomas permanecerem, inspecione a geometria do cabeçote de corte e os sistemas de elevação da máquina. Use as tolerâncias do manual de manutenção e encaminhe ao suporte técnico da fábrica quando necessário.
Para clientes globais, a Qingdao Zhongding Machinery pode fornecer orientação técnica, suporte de peças de reposição e assistência para solução de problemas de manutenção de máquinas para trabalhar madeira.
Conclusão: reduza as marcas de rebaixo controlando o suporte e a estabilidade do avanço
As marcas de rebaixo em uma plaina de dupla face geralmente são um problema de suporte e estabilidade que ocorre quando o contato dos rolos, o suporte da mesa ou as forças de corte mudam.
A abordagem corretiva mais eficaz é sistemática: verificar o defeito, inspecionar o manuseio do material, limpar e verificar os componentes de avanço, medir a geometria da mesa e, então, testar os ajustes.
As marcas de rebaixo na borda de entrada normalmente indicam suporte de entrada e controle inicial dos rolos. As marcas na borda de saída envolvem mais frequentemente o suporte de saída e o contato final dos rolos.
Cabeçotes de corte bem mantidos, barras de pressão corretamente ajustadas, rolos limpos, mesas alinhadas e métodos operacionais disciplinados reduzem o retrabalho e melhoram a uniformidade das tábuas acabadas.
Para as equipes pós-venda, o diagnóstico preciso é mais importante do que o ajuste rápido. Um processo documentado de solução de problemas protege o desempenho da máquina, a confiança do cliente e a eficiência produtiva de longo prazo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.