


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que as furadeiras laterais perdem o alinhamento nas bordas dos painéis?
O desvio da furadeira lateral causa furos desalinhados nos painéis, retrabalho e falhas na montagem. Conheça as causas mais comuns e as verificações práticas para recuperar rapidamente a precisão.
Uma furadeira lateral executa uma tarefa que parece simples: fazer um furo na borda de um painel, exatamente onde o desenho indica, na profundidade correta e perpendicular à face. Quando funciona, ninguém pensa nela. As cavilhas entram, os conectores ficam bem apertados e a estrutura do armário fica esquadrejada na primeira tentativa. Quando ocorre um desvio, os sintomas aparecem em toda parte, menos na própria máquina. E ela continua furando, com uma fração de milímetro de erro, até que um lote inteiro de painéis deixe de se encaixar corretamente.
O erro geralmente é pequeno, muitas vezes inferior a um milímetro, e raramente é igual em todos os furos. Há várias causas diferentes para o desvio que parecem iguais no painel acabado. Por isso, a pergunta útil é: de onde vem exatamente a posição do furo?
De onde vem realmente a posição do furo
A posição de cada furo feito por uma furadeira lateral é determinada por três elementos ao mesmo tempo: a borda de referência do painel encostada na guia, a face do painel apoiada na mesa e a posição do eixo da broca em relação a essas duas superfícies. Se qualquer um deles se mover, o furo também se moverá. Uma guia desgastada, um painel que não está apoiado de forma plana e um eixo com folga podem produzir o mesmo resultado visível — um furo descentralizado na borda —, mas exigem correções completamente diferentes.
Pense na máquina como uma cadeia. A guia define a distância em relação à borda. A mesa define a altura do furo na espessura do painel. O eixo define o ângulo e a profundidade. Uma falha em qualquer ponto dessa cadeia aparece como desvio e, muitas vezes, aumenta gradualmente, um décimo de milímetro de cada vez, até começar a comprometer a montagem. Meça a máquina em relação a uma referência conhecida, verificando um elemento de cada vez e usando um painel cuja planicidade e esquadro já tenham sido conferidos.
A borda de referência costuma ser a primeira suspeita
A maior parte dos desvios nas bordas dos painéis começa na guia, porque é a superfície em que o operador confia sem pensar. O painel é pressionado contra ela, a braçadeira é baixada e a broca entra em ação. Se a face da guia estiver desgastada, amassada ou coberta de cola antiga e poeira, o painel não fica apoiado no plano de referência correto. Ele se apoia em um ponto saliente ou oscila sobre uma faixa de adesivo seco. O furo é então feito em relação a essa posição incorreta, e o erro se repete em todos os painéis até que a guia seja limpa ou retificada.
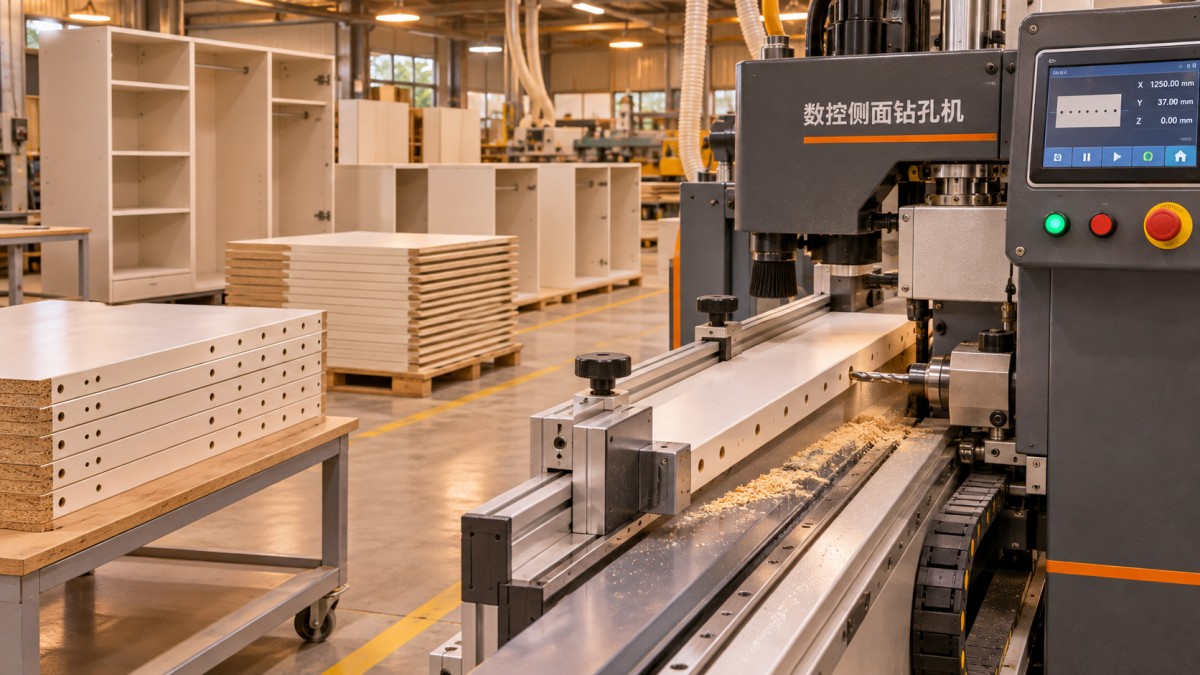
Verifique a guia com uma régua de precisão e um calibrador de folga, não a olho nu. Passe-os por todo o comprimento útil e procure frestas perto do centro, por onde os painéis passam com mais frequência. Primeiro limpe a face da guia e depois faça a medição. Um número surpreendente de problemas de desvio se resolve simplesmente com a limpeza. Os batentes finais também precisam ser verificados: um batente que saiu do lugar ou tem a face de contato desgastada desloca todo o padrão de furos ao longo do painel, e a vibração pode afrouxar os batentes gradualmente durante o turno.
A borda do painel é metade da referência
A precisão de uma furadeira lateral não pode ser maior que a da borda usada como referência. Se a borda do painel não for reta ou não estiver em esquadro com a face, o furo será feito no lugar correto em relação a essa borda, mas no lugar errado em relação ao armário acabado. Essa falha é a mais frequentemente diagnosticada de forma incorreta, porque a máquina está fazendo exatamente o que foi configurada para fazer. Antes de ajustar a máquina, faça um furo em um painel de teste que tenha sido verificado com um esquadro e uma régua de precisão, e marque qual borda ficou encostada na guia. Se o painel de teste estiver correto e os painéis de produção não, o problema está no material ou na operação anterior, não na furadeira.
A unidade de perfuração: desgaste que se sente antes de se ver
Quando a guia e o painel passam na verificação, o próximo ponto a examinar é a unidade de perfuração. Uma broca cega ou danificada não apenas corta mais devagar: ela também se desvia. Quando entra na borda do painel, uma aresta de corte desgastada a empurra para o lado e faz o furo sair da posição. O efeito é mais acentuado em painéis densos e nos que têm uma camada superficial dura. Se os furos se desviam mais no início de um lote e menos depois da troca da broca, a broca era o problema desde o começo.
O batimento do eixo é uma versão menos evidente do mesmo problema. Um eixo com rolamentos desgastados, um mandril que já não prende a broca de forma concêntrica ou uma broca que não está totalmente encaixada produzirão um furo ligeiramente maior e fora de posição. O erro varia conforme a velocidade e o avanço. Verifique isso girando o eixo à mão, com a máquina isolada e a broca removida. Ele deve girar suavemente, sem pontos ásperos e sem folga lateral perceptível ao toque. Qualquer aspereza ou folga deve ser comunicada.
A profundidade é um problema separado, muitas vezes confundido com o desvio de posição. Um limitador de profundidade que saiu do lugar ou um mecanismo de avanço que já não alcança o mesmo batente em cada ciclo faz com que alguns furos fiquem rasos demais e outros, profundos demais. Verifique a profundidade com um medidor de profundidade em um painel de teste, não observando o ajuste do batente. O ajuste e o resultado são coisas diferentes.
Fixação, poeira e o painel que se move durante o ciclo
Um painel que se move enquanto a broca está cortando sempre produzirá um furo defeituoso, e o movimento costuma ser pequeno o suficiente para passar despercebido pelo operador. Pressão de fixação insuficiente faz o painel se deslocar quando a broca começa a cortar, especialmente no primeiro furo, quando ela empurra o painel para longe da guia. Pressão excessiva pode empenar um painel fino ou flexível entre as braçadeiras, que depois retorna à posição original e desloca o furo. A pressão adequada mantém o painel plano contra a mesa e firmemente encostado na guia, sem dobrá-lo; ela não é a mesma para um painel de 18 mm e para um de 12 mm.
Poeira e cavacos são outra causa oculta. Uma camada de poeira fina sob o painel o eleva uma fração de milímetro, o suficiente para deslocar o furo do centro da espessura. Cavacos presos entre a borda do painel e a guia produzem o mesmo efeito na outra direção. Um sistema de aspiração que funciona bem no início do turno e perde eficiência à tarde — porque uma mangueira está parcialmente obstruída ou um saco está cheio — provoca um desvio que parece surgir do nada no meio do lote. Limpe a área de trabalho com ar comprimido, verifique se a aspiração está efetivamente puxando ar junto à cabeça de perfuração e limpe a mesa e a guia entre os lotes. A velocidade de avanço também influencia: empurrar a broca rápido demais faz com que ela se desvie.
Uma sequência de diagnóstico para encontrar a falha na ordem certa
A maneira mais rápida de corrigir o desvio é verificar a máquina na mesma ordem em que a posição do furo é determinada e alterar apenas um elemento de cada vez. Comece pelo painel, depois verifique a guia, a braçadeira e, por fim, a unidade de perfuração. Em cada etapa, faça um furo em um painel de teste e meça-o antes de prosseguir. Se o painel de teste estiver correto, pare. Ajustar uma máquina em boas condições para compensar um painel defeituoso ou uma broca desgastada só cria uma segunda falha, que aparecerá no próximo trabalho.
Um teste de dez minutos basta para identificar a maioria desses problemas. Pegue um painel verificado, faça o padrão habitual de furos e meça cada furo com um paquímetro: a distância em relação à borda de referência, a altura do centro na espessura e a profundidade. Anote os valores. Um deslocamento constante indica que algum ajuste saiu do lugar. Um erro crescente ao longo do painel indica que algo está flexionando ou que a guia não está reta. Um erro aleatório indica que algo se move durante o corte, o que aponta para a broca, a braçadeira ou a poeira. Sem os valores, todas as falhas parecem iguais. Meça o primeiro painel do lote e outro no meio dele.
Quando o problema está no painel, não na máquina
O material do painel merece uma verificação própria, pois é a variável que a máquina não pode controlar. Painéis armazenados na vertical ou empilhados de forma irregular podem empenar o suficiente para se afastarem da mesa no meio. A variação de espessura também importa. Um lote de painéis nominalmente de 18 mm que, na realidade, varia de 17,6 a 18,4 mm fará com que os furos pareçam se deslocar na espessura, mesmo que a máquina esteja corretamente ajustada para o valor médio. Nesse caso, a solução não é ajustar a máquina, mas tomar uma decisão: configurá-la para o valor médio medido, separar os painéis por espessura ou encaminhar o problema ao fornecedor.
Como manter o alinhamento depois da correção
Corrigir o desvio uma vez não é o mesmo que manter a precisão de uma furadeira lateral. As peças que causam o desvio se desgastam gradualmente, por isso as verificações devem ser regulares, não apenas feitas quando surge um problema. Uma rotina semanal breve cobre a maioria dos pontos: limpar a guia e a mesa, verificar a guia com uma régua de precisão, conferir os batentes finais com uma escala, inspecionar as brocas, fazer um furo em um painel de teste e medi-lo. Essa rotina leva menos tempo do que retrabalhar um armário defeituoso.
Substitua as brocas conforme o estado delas, não de acordo com um calendário, mas não espere até que estejam visivelmente cegas. Uma broca que começou a se desviar já está produzindo furos defeituosos e também sobrecarrega o eixo, reduzindo a vida útil dos rolamentos. O treinamento é tão importante quanto a manutenção. Um operador que verifica por hábito o primeiro painel de cada lote detectará o desvio cedo. Mostre aos novos operadores como medir um furo, identificar uma broca desgastada e saber quando parar a máquina e pedir ajuda, em vez de alterar um ajuste que não compreendem. Os ajustes mais caros costumam ser os feitos às pressas, sem uma medição.
A Qingdao Zhongding Machinery Co., Ltd. trabalha com fabricantes de móveis e oficinas de painéis há mais de 20 anos, e um padrão se repete em muitas instalações: a máquina que apresenta desvios raramente está avariada. Na maioria das vezes, é uma guia que precisa ser limpa, uma broca que precisa ser trocada ou um painel que nunca esteve em esquadro. Os fornecedores que mais ajudam são aqueles que orientam o cliente durante a sequência de diagnóstico e fornecem as peças de desgaste e as brocas necessárias para manter a máquina alinhada.
O desvio nos furos das bordas dos painéis pode ser corrigido e, em geral, rapidamente, desde que a falha seja localizada corretamente. Comece com um painel de teste medido, verifique na ordem a borda de referência, a braçadeira e a unidade de perfuração, e altere uma coisa de cada vez. Quando as medidas do painel de teste estiverem corretas, pare de fazer ajustes. Depois, anote o que estava errado e o que resolveu o problema, para que, da próxima vez que os furos começarem a sair da posição, a resposta já esteja escrita na parede ao lado da máquina.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.