


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Controle Automático de Pressão em Prensas a Quente para Madeira: Evitando Variações de Espessura
A variação de espessura é um daqueles problemas na sala de prensagem que podem parecer pequenos no início e se tornar caros ao final de um turno. Um painel pode parecer aceitável ao sair da prensa quente, mas posteriormente causar problemas durante o lixamento, a aplicação de bordas, a laminação, a montagem ou a inspeção de qualidade. Quando a espessura muda de uma área da chapa para outra — ou de um lote de produção para o seguinte — os operadores perdem tempo fazendo ajustes, o consumo de material aumenta e os painéis rejeitados começam a se acumular.
Umaprensa quente para madeira com controle automático de pressão foi projetada para tornar esta parte da produção mais estável. Em vez de depender inteiramente do ajuste manual de pressão e do julgamento do operador, o sistema monitora e regula a força de prensagem durante todo o ciclo. Para fábricas de móveis, produtores de compensado e painéis folheados, fabricantes de portas e oficinas de marcenaria, esta pode ser uma forma prática de reduzir a inconsistência de espessura sem transformar a operação diária em um exercício complexo de engenharia.
O ponto importante é que o controle automático de pressão não é um atalho para dispensar uma boa disciplina de processo. É uma ferramenta que torna repetível um processo bem compreendido. Para utilizá-lo de forma eficaz, os operadores ainda precisam reconhecer por que ocorrem mudanças de espessura, o que a prensa realmente controla e quais condições fora do sistema hidráulico ainda podem afetar o painel final.
Por que um painel nem sempre sai com a espessura esperada
Na prensagem a quente, a espessura é resultado de diversas forças atuando em conjunto: pressão das placas, temperatura, tempo de prensagem, densidade do material, teor de umidade, comportamento do adesivo e a própria estrutura da peça. Um manômetro pode indicar o valor correto, mas isso não significa automaticamente que todas as partes do painel recebam a mesma compressão efetiva.
Considere um trabalho típico de folheamento ou laminação. O painel-base pode apresentar densidade ligeiramente diferente da borda ao centro. A lâmina pode conter mais ou menos umidade do que o habitual. A cola pode ser aplicada em excesso em uma seção, enquanto outra seção começa a secar antes do carregamento. Se a pressão aumentar muito rapidamente, o ar retido e o excesso de adesivo podem não sair de maneira uniforme. Se for muito baixa, as camadas podem não se consolidar adequadamente. Essas condições podem deixar o operador com painéis que variam em espessura, qualidade de colagem ou aparência superficial.
A variação de espessura está frequentemente associada a uma das seguintes condições:
- Pressão hidráulica desigual em toda a área de trabalho da prensa
- Carregamento inconsistente, como painéis desalinhados ou altura desigual da pilha
- Chapas de apoio deformadas, placas de prensagem danificadas ou contaminação nas superfícies das placas
- Mudanças no teor de umidade da chapa, na densidade do núcleo ou na espessura do material
- Aplicação instável de cola e tempo aberto de montagem
- Ajustes manuais que variam entre operadores ou turnos
- Perda de pressão, problemas de resposta das válvulas ou sincronização deficiente no sistema hidráulico
- Configurações incorretas de pressão-tempo-temperatura para o material processado
É por isso que um único número de “pressão correta” raramente é suficiente. A prensa deve aplicar força de maneira controlada e repetível, enquanto o operador deve garantir que o material que entra na máquina seja adequado para aquele ciclo programado.
O que o controle automático de pressão altera durante o ciclo de prensagem
Em uma prensa convencional ajustada manualmente, o operador define a pressão-alvo, inicia o ciclo e verifica se a máquina aparentemente está funcionando normalmente. Se as condições de produção mudarem, a resposta pode depender da experiência: girar uma válvula, aumentar a pressão após o surgimento de um problema ou compensar com base na percepção. Operadores qualificados podem obter bons resultados dessa forma, mas a consistência se torna mais difícil quando as especificações dos produtos mudam frequentemente ou quando há revezamento de turnos.
Com o controle automático, a pressão é regulada por meio de configurações programadas e realimentação hidráulica. O sistema pode gerenciar a transição do fechamento das placas ao aumento de pressão, manter a pressão selecionada durante o tempo de permanência necessário e liberar a pressão de maneira controlada ao final do ciclo. Dependendo da configuração da prensa, o sistema de controle pode receber realimentação de sensores de pressão e coordenar componentes hidráulicos para manter a faixa de pressão especificada.
O benefício não é simplesmente “mais pressão”. De fato, pressão excessiva pode criar seus próprios problemas, incluindo falta de cola, compressão excessiva de núcleos de baixa densidade, danos à lâmina ou extravasamento excessivo. O que importa é aplicar a pressãocorreta com um perfil previsível.
Por exemplo, um processo pode exigir um aumento gradual de pressão em vez de um aperto imediato com força total. Uma rampa controlada permite que o conjunto se acomode, que o ar saia e reduz a possibilidade de deslocamento ou marcas na superfície. Quando a pressão-alvo é atingida, a máquina a mantém de forma estável enquanto o calor favorece a cura do adesivo. Uma liberação adequadamente controlada também pode reduzir a tensão no painel e tornar o descarregamento mais seguro e suave.
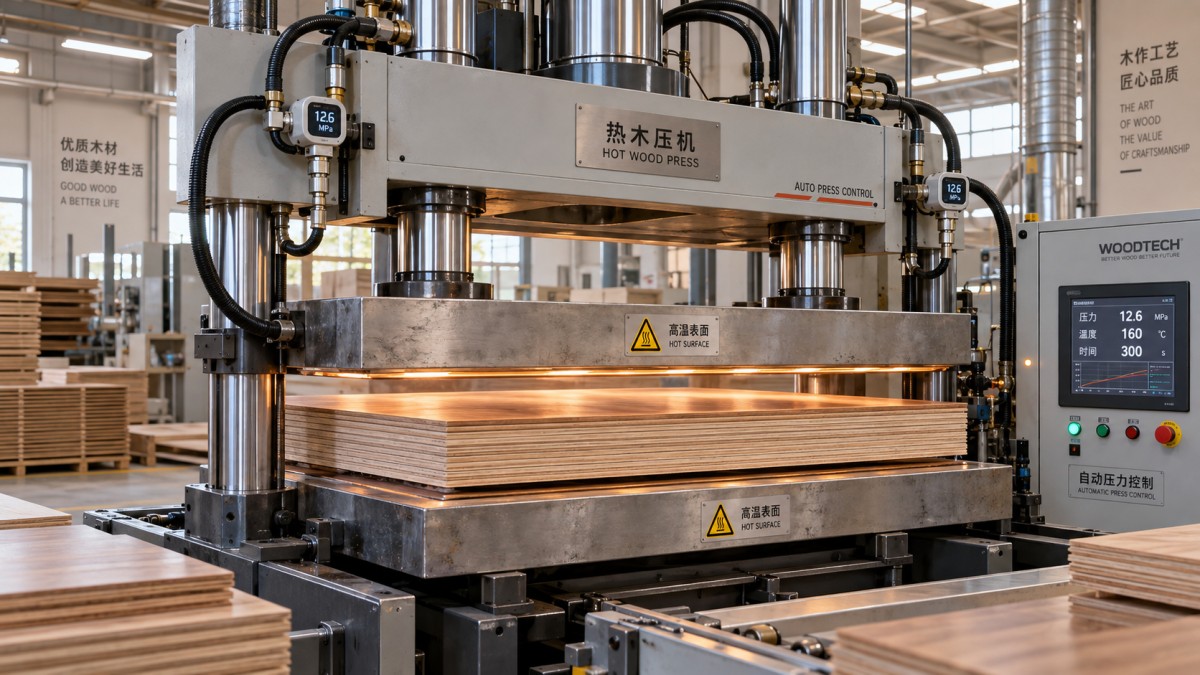
Para o operador, isso cria um processo mais visível. Em vez de supor se a pressão está sendo mantida corretamente, ele pode monitorar a configuração programada, a resposta real da máquina, o estado do ciclo e os alarmes ou desvios. Essa visibilidade é particularmente útil quando começa a surgir um problema de qualidade. Ela oferece à equipe um ponto de partida melhor para a solução de problemas do que simplesmente alterar a pressão e esperar que a próxima chapa melhore.
A uniformidade da pressão não é o mesmo que a pressão indicada no manômetro
Um equívoco comum é presumir que uma leitura estável no manômetro hidráulico comprova compressão uniforme em todo o painel. O manômetro confirma a pressão do sistema em um ponto de medição; ele não comprova diretamente que cada centímetro quadrado da peça esteja sendo prensado de forma igual.
A pressão uniforme no painel depende da condição e do projeto de todo o sistema de prensagem. A planicidade das placas, a rigidez da estrutura, a disposição dos cilindros, o paralelismo entre as placas superior e inferior e a condição das chapas de apoio são fatores importantes. Uma prensa pode ter regulagem automática precisa e ainda produzir resultados inconsistentes se as superfícies das placas não forem paralelas ou se houver resíduos presos sob a peça.
Os operadores devem prestar atenção especial à disciplina de carregamento. Um painel colocado fora do centro pode afetar a distribuição da força, especialmente ao processar peças menores ou utilizar apenas parte de uma mesa de prensagem grande. O uso de chapas de apoio adequadas, placas espaçadoras ou arranjos de carregamento equilibrados pode ajudar a distribuir a pressão de forma mais uniforme. A abordagem correta depende do projeto da máquina e do produto, mas o princípio permanece o mesmo: não peça ao sistema de controle que compense uma configuração física inadequada.
Uma verificação rápida no chão de fábrica antes de culpar a máquina
Quando surge variação de espessura, é tentador aumentar a pressão imediatamente. Antes de alterar o programa, inspecione o básico. Os painéis estão limpos e planos? Há acúmulo de cola, poeira ou uma área danificada na placa? Os lotes de materiais foram misturados? O padrão de aplicação de cola mudou? O painel entra na prensa com a mesma condição de umidade do lote anterior?
Um hábito útil é medir a espessura em vários pontos definidos: os quatro cantos e o centro são um padrão inicial prático. Registre as leituras juntamente com a receita da prensa, o tipo de material, a data, o turno e o operador. Ao longo de vários ciclos, o padrão frequentemente se torna mais claro. Uma área fina recorrente no mesmo local pode sugerir um problema mecânico ou relacionado à placa. Variações aleatórias de painel para painel podem apontar mais para inconsistência de material, cola ou carregamento.
Ajustar a pressão para o material, não para o hábito
Muitos problemas de produção começam com uma receita copiada de um trabalho anterior sem considerar o que mudou. A espécie da lâmina, a construção do núcleo, o tamanho do painel, o tipo de adesivo, o nível de umidade e o acabamento superficial influenciam as configurações adequadas da prensa. Um ciclo que funciona bem para uma face de porta ou painel de móvel laminado pode não ser apropriado para outro.
Ao configurar uma prensa quente para madeira com controle automático de pressão, utilize a especificação do produto e as orientações do fornecedor de adesivo como ponto de partida. Em seguida, valide as configurações por meio de painéis de teste controlados. Evite ajustar várias variáveis ao mesmo tempo. Se a espessura for inconsistente, alterar simultaneamente pressão, temperatura, tempo de permanência, aplicação de cola e método de carregamento pode ocultar a causa real.
Uma abordagem mais confiável é confirmar um fator de cada vez:
- Verifique a espessura de entrada, a planicidade e a condição de umidade do painel.
- Confirme que a aplicação de cola é uniforme e está dentro da faixa de aplicação pretendida.
- Verifique a limpeza e o paralelismo das placas, bem como a condição das chapas de apoio ou folhas de proteção.
- Carregue o painel de maneira consistente, usando a mesma posição de referência e o mesmo método de suporte.
- Execute o ciclo selecionado de pressão-tempo-temperatura e meça o painel acabado em pontos fixos.
- Analise se a variação é direcional, repetível ou aleatória antes de alterar a receita.
Para chapas de baixa densidade, pressão excessiva pode comprimir o núcleo além da espessura final desejada. Para construções de madeira dura densa, pressão insuficiente pode resultar em contato deficiente entre as camadas. Conjuntos espessos podem exigir uma estratégia de aquecimento e permanência diferente das lâminas finas. O controle automático de pressão fornece ao operador uma plataforma repetível, mas a receita ainda deve corresponder ao material.
Como a regulagem automática reduz a variação entre operadores
Em oficinas movimentadas, os resultados não devem depender inteiramente de quem está operando a prensa. Operadores experientes oferecem um julgamento valioso, especialmente ao avaliar o comportamento da cola, a qualidade da lâmina ou materiais incomuns. No entanto, tarefas repetitivas de controle — manter uma pressão estável, seguir uma sequência cronometrada e aplicar o mesmo perfil de pressão em todos os ciclos — são áreas em que a automação pode tornar a produção diária menos vulnerável à variação.
As configurações de pressão programadas estabelecem um método de trabalho comum. O turno da manhã e o turno da noite podem executar o mesmo ciclo validado. Se um novo operador assumir, terá uma referência definida em vez de uma instrução verbal como “prense um pouco mais forte que o normal”. Isso é especialmente útil quando uma fábrica trabalha com vários tipos de painéis e precisa evitar confusão entre receitas.
O controle automático também favorece uma resposta mais rápida quando ocorre um desvio. Se a pressão real não atingir o valor-alvo, cair durante a fase de manutenção ou o ciclo for interrompido, o operador poderá investigar uma condição específica em vez de depender apenas da inspeção do painel acabado. Isso não elimina a necessidade de verificações de qualidade, mas pode impedir que um pequeno problema de equipamento se transforme em um lote inteiro de chapas inconsistentes.
Sinais de que o sistema de controle de pressão precisa de atenção
Mesmo uma prensa bem construída requer observação rotineira. Problemas de controle de pressão podem surgir gradualmente: um ciclo demora mais para atingir sua configuração, a pressão oscila durante a etapa de manutenção, a máquina responde de modo diferente em diferentes momentos do dia ou as medições de espessura começam a mostrar um padrão. Esses sinais merecem atenção antes que a qualidade da produção se deteriore ainda mais.
Verifique sensores de pressão, manômetros, condição do óleo hidráulico, vedações, mangueiras, válvulas e desempenho dos cilindros de acordo com o cronograma de manutenção da máquina. Vazamentos nunca devem ser tratados como problemas meramente estéticos. Pequenos vazamentos hidráulicos podem afetar a estabilidade da pressão e criar preocupações de segurança. A contaminação do óleo ou uma condição inadequada do óleo também pode afetar o comportamento das válvulas e a consistência da resposta.
As verificações mecânicas são igualmente importantes. Inspecione as superfícies das placas quanto a amassados, acúmulo de resina e desgaste. Confirme que a prensa fecha uniformemente e que as peças móveis operam sem ruídos ou resistência incomuns. Se a máquina incluir vários cilindros ou pontos de elevação sincronizados, o movimento desigual deve ser corrigido prontamente. O controle automático de pressão funciona melhor quando os sistemas hidráulico e mecânico estão ambos em boas condições.
Estabelecendo uma rotina prática de controle de espessura
Os melhores resultados geralmente vêm de uma rotina simples executada de forma consistente, e não de ajustes constantes. No início de uma produção, verifique a receita, a condição do material e a limpeza das placas. Durante a produção, faça amostragens dos painéis acabados em intervalos programados, em vez de esperar uma reclamação do processo seguinte. Meça os mesmos locais todas as vezes e mantenha registros simples o suficiente para que os operadores possam utilizá-los.
Se uma leitura sair da tolerância aceita, isole a causa metodicamente. Compare o painel com a amostra anterior. Verifique se a variação acompanha uma localização da máquina, um lote de material ou um método específico de carregamento. Analise a curva de pressão real se o sistema de controle a disponibilizar. Em seguida, faça uma correção fundamentada e verifique o resultado com outro painel de teste.
Essa abordagem pode parecer mais lenta do que fazer um ajuste imediato de pressão, mas geralmente economiza tempo ao longo de um dia inteiro de produção. Mudanças aleatórias podem gerar um novo defeito enquanto mascaram o original. A solução de problemas controlada protege tanto a qualidade do painel quanto a confiança do operador.
Escolhendo um sistema de prensa que apoie uma produção estável
Ao avaliar uma nova prensa quente ou atualizar uma linha de produção existente, os compradores devem considerar mais do que a tonelagem máxima. Pergunte como a pressão é monitorada e controlada, se as configurações podem ser armazenadas para produtos diferentes, com que clareza a interface do operador exibe o status do ciclo e quão facilmente a equipe de manutenção pode acessar os componentes hidráulicos. O tamanho das placas, a abertura, o sistema de aquecimento, a estrutura do chassi, o layout dos cilindros e os recursos de segurança devem ser adequados às dimensões reais dos painéis e ao método de produção.
Também vale a pena considerar o suporte por trás do equipamento. A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para marcenaria destinadas a fábricas de móveis, oficinas de marcenaria e linhas de produção industrial. Com mais de 20 anos de experiência no setor, a empresa concentra-se em soluções práticas de máquinas, bem como em suporte técnico, disponibilidade de peças de reposição e serviço pós-venda ágil. Para os usuários, isso é importante porque uma prensagem a quente estável não depende apenas do dia da instalação; ela depende de manter a máquina corretamente mantida e compreendida durante toda a sua vida útil.
Uma prensa quente para madeira com controle automático de pressão não pode corrigir todos os defeitos de material, mas pode eliminar uma importante fonte de inconsistência desnecessária do processo. Quando combinada com placas limpas, conjuntos consistentes, receitas adequadas e medições regulares, ela oferece aos operadores maior controle sobre a espessura. O resultado não é apenas um ciclo de prensagem mais automatizado — é um chão de fábrica mais tranquilo e previsível, onde menos painéis se tornam surpresas depois de saírem da máquina.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.