


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
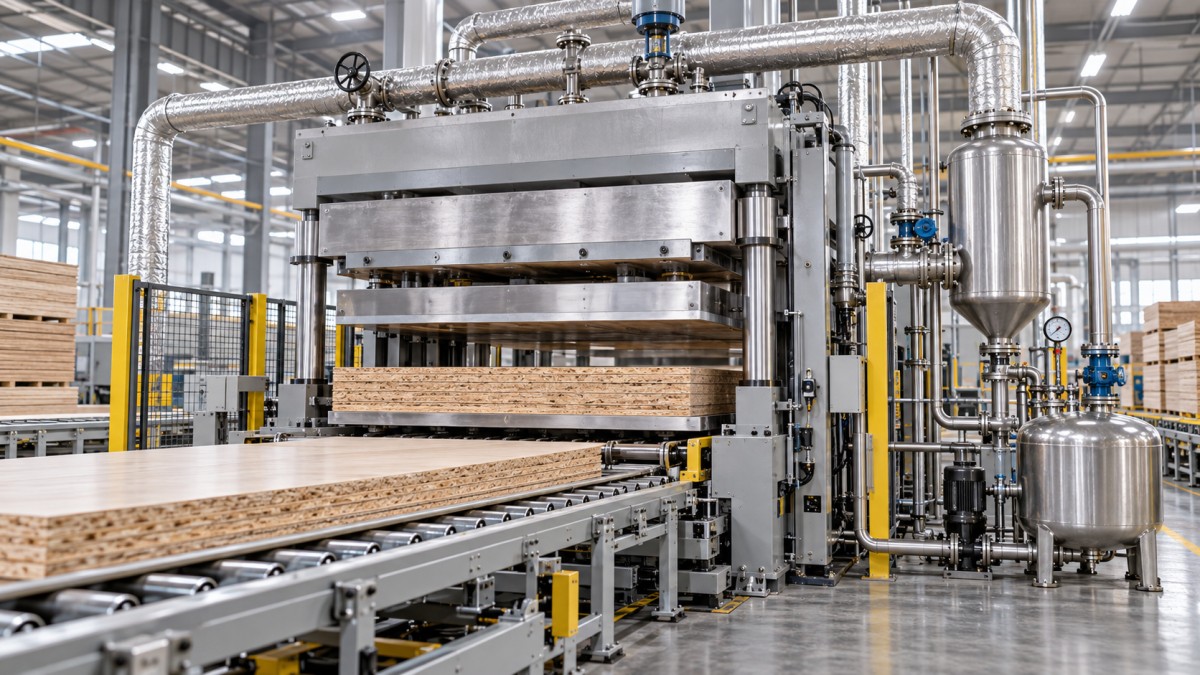
Prensas Quentes para Madeira Aquecidas a Vapor: Dimensionamento do Fornecimento de Vapor para uma Produção Consistente
Quando uma linha de painéis não atinge sua produção planejada, a prensa costuma ser a primeira a ser responsabilizada. No entanto, em muitos projetos, a verdadeira restrição está a montante: o sistema de vapor não consegue fornecer calor estável suficiente quando a prensa mais precisa. Uma prensa quente para madeira com aquecimento a vapor pode parecer completamente especificada no papel, mas pressão de vapor inconsistente, tubulações subdimensionadas, remoção inadequada de condensado ou uma premissa irrealista de aquecimento podem transformar um cronograma de produção promissor em uma fonte diária de atrasos.
Para gerentes de projeto, o dimensionamento do vapor não é apenas um cálculo de utilidades. É uma decisão de produção. A capacidade de vapor disponível influencia o aquecimento das platinas, a repetibilidade do ciclo da prensa, as condições de cura do adesivo, a disponibilidade no início do turno e o número de painéis que podem ser processados durante a demanda de pico. Um sistema corretamente planejado proporciona à prensa uma base térmica estável; um sistema subdimensionado força os operadores a compensar com ciclos mais longos, temperaturas mais baixas ou esperas frequentes.
Este guia apresenta como dimensionar o fornecimento de vapor para uma prensa quente para madeira com aquecimento a vapor, quais dados de engenharia são mais importantes e onde os projetos geralmente perdem capacidade antes mesmo de a máquina iniciar a produção.
Comece pelo requisito de produção, não pela capacidade nominal da caldeira
Um erro comum de planejamento é começar pela capacidade nominal de evaporação de uma caldeira e presumir que ela será suficiente para a prensa. O valor nominal é importante, mas não descreve quanto vapor está realmente disponível na entrada da prensa durante um período de produção intenso.
A demanda de vapor é determinada pelo padrão operacional de toda a fábrica. Se um secador de lâminas, uma linha de lixamento, a área de preparação de cola, o circuito de aquecimento do edifício ou outra prensa demandar vapor ao mesmo tempo, a prensa quente poderá sofrer uma queda de pressão justamente durante o aquecimento ou a recuperação. Portanto, a questão relevante não é “Qual é o tamanho da caldeira?”, mas sim:
- Quanto vapor está disponível na pressão exigida depois de considerar os demais consumidores?
- Qual é a demanda de pico da prensa durante a partida a frio e durante os ciclos normais?
- Com que rapidez as platinas devem recuperar a temperatura após cada ciclo de prensagem?
- A rede de distribuição de vapor consegue fornecer esse volume sem perda excessiva de pressão?
- O condensado sairá do circuito das platinas com rapidez suficiente para preservar a transferência de calor?
Essas perguntas deslocam a discussão da capacidade nominal do equipamento para a capacidade real de produção. Elas são especialmente importantes em instalações de painéis para móveis, operações de compensado, fábricas de laminação e oficinas que planejam adicionar uma prensa a uma rede de vapor existente, em vez de construir um sistema de utilidades dedicado.
Entenda as três cargas de vapor de uma prensa aquecida
A carga de vapor de uma prensa não é constante. Um cálculo realista separa a operação em três condições diferentes, cada uma com seu próprio impacto no projeto da instalação.
1. Aquecimento inicial das platinas
No início do turno, após manutenção ou depois de uma parada prolongada, as platinas da prensa devem ser elevadas da temperatura ambiente até o ponto de ajuste operacional. Em geral, essa é a maior necessidade de calor de curto prazo. Platinas pesadas possuem massa térmica considerável, e a equipe do projeto deve definir o tempo de aquecimento aceitável em vez de tratá-lo como uma consideração posterior.
Se o plano de produção exigir que a prensa esteja pronta dentro de uma janela limitada de partida, a caldeira, as tubulações, as válvulas de controle e o separador de vapor deverão suportar essa taxa de entrada de calor. Um sistema que eventualmente atinge a temperatura, mas demora demais para isso, ainda pode reduzir a produção efetiva do primeiro turno.
2. Manutenção de calor e perdas em regime de espera
Quando as platinas atingem a temperatura, o sistema deve repor o calor perdido por meio do isolamento, da estrutura da prensa, das superfícies expostas, das tubulações de conexão e da abertura intermitente da prensa. Essa carga de manutenção é menor do que a demanda inicial de aquecimento, mas é contínua. Em uma instalação mal isolada, as perdas em regime de espera podem ser grandes o suficiente para gerar consumo desnecessário de combustível e comportamento irregular de temperatura próximo às bordas da platina.
3. Recuperação entre ciclos durante a prensagem
Cada ciclo de prensagem retira calor das platinas. Painéis frios ou mais frios, lâminas, camadas de cola, dispositivos, chapas de apoio e o ar ambiente que entra na prensa aberta afetam a necessidade de recuperação de temperatura. O calor necessário por ciclo pode parecer modesto isoladamente, mas tempos de ciclo rápidos criam picos repetidos. Para uma linha de alta produtividade, apenas a demanda média não é suficiente; o circuito de vapor deve responder a essas cargas repetitivas sem permitir que a temperatura das platinas varie.
Um princípio útil de planejamento é simples: dimensione para a condição operacional crível mais exigente e, em seguida, confirme que a operação média permanece econômica. Projetar apenas com base no consumo médio de vapor frequentemente resulta em uma prensa que funciona adequadamente em um teste silencioso, mas apresenta dificuldades no ritmo de produção total.
Uma estrutura prática para estimar a demanda de vapor
Cálculos térmicos detalhados devem ser realizados com o fabricante da prensa, o fornecedor da caldeira e o engenheiro de utilidades. Ainda assim, os líderes de projeto se beneficiam ao compreender a estrutura do cálculo, pois isso torna as revisões de especificação mais significativas.
A carga térmica total necessária pode ser expressa como:
Carga térmica total = carga de aquecimento das platinas + carga de aquecimento do material + perdas de calor + margem do sistema
Para o aquecimento inicial, a relação básica é:
Calor necessário = massa dos componentes aquecidos × calor específico × aumento de temperatura
Os componentes aquecidos podem incluir platinas superior e inferior, canais internos de aquecimento, placas de aço, vigas móveis e quaisquer ferramentas acopladas que absorvam calor significativo. Divida essa energia necessária pelo tempo de aquecimento desejado para determinar a taxa de calor requerida.
Para cada ciclo de prensagem, estime a energia absorvida pelo material à base de madeira e por seu teor de umidade. O cálculo deve considerar as dimensões do painel, espessura, densidade, temperatura de entrada, temperatura de núcleo exigida e o número de aberturas por hora. A umidade é importante: aquecer a água presente no painel exige muito mais energia do que aquecer apenas fibras de madeira secas, e a evaporação ou o movimento de vapor também podem influenciar o processo.
Para converter a demanda de calor em consumo de vapor, utilize o calor útil liberado quando o vapor condensa na pressão de trabalho selecionada. Em termos simplificados:
Vazão de vapor = taxa de calor requerida ÷ calor latente útil do vapor fornecido
Como o calor latente varia com a pressão, o cálculo deve usar valores de tabelas de vapor apropriados à pressão real na entrada da prensa, e não apenas na saída da caldeira. O projeto final também deve incluir uma margem de engenharia razoável para variações de partida, perdas na linha, futuras alterações operacionais e incerteza de medição. No entanto, a margem não substitui o dimensionamento correto. Um grande fator arbitrário pode ocultar premissas inadequadas sobre temperatura do material, condição da tubulação ou cargas simultâneas.
A seleção da pressão é uma decisão de temperatura
Em uma prensa quente para madeira com aquecimento a vapor, a pressão do vapor e a temperatura da platina estão diretamente relacionadas. O vapor saturado transfere calor eficientemente durante a condensação, e sua temperatura de saturação aumenta à medida que a pressão sobe. Portanto, a pressão de trabalho selecionada deve ser suficientemente alta para suportar a temperatura desejada da platina com uma diferença de temperatura motriz adequada.
É tentador escolher a maior pressão disponível, mas essa não é automaticamente a melhor resposta. Uma pressão mais alta pode aumentar a temperatura disponível, mas também pode exigir componentes mais robustos, redução de pressão mais cuidadosa e controle mais rigoroso. O objetivo correto é a pressão que permite uma operação estável da platina no ponto de ajuste do processo, ao mesmo tempo que corresponde às condições nominais de projeto do equipamento.
A estabilidade da pressão é tão importante quanto seu nível. Se a pressão de fornecimento cair durante um ciclo, a temperatura de condensação nos canais das platinas cairá junto. O resultado pode ser aquecimento mais lento, condições de cura desuniformes e diferenças entre painéis produzidos no início e no final de uma sequência de produção. Em aplicações que envolvem laminação, prensagem de lâminas, montagem de núcleos de portas ou adesivos sensíveis à umidade, essas variações podem aparecer posteriormente como ligações fracas, defeitos superficiais ou painéis rejeitados.
Não ignore a tubulação entre a caldeira e a prensa
Uma caldeira adequadamente dimensionada não pode compensar uma tubulação principal de vapor subdimensionada. Longos trechos de tubulação, excesso de cotovelos, válvulas restritivas, estações redutoras de pressão mal selecionadas e ramais compartilhados criam perdas de pressão. Se a prensa estiver localizada na extremidade mais distante da instalação, a rede de distribuição merece a mesma atenção que a própria prensa.
As linhas de vapor devem ser dimensionadas com base na vazão esperada, perda de pressão permitida, velocidade do vapor, comprimento da tubulação e necessidade de expansão futura. Alta velocidade pode transportar gotículas de água e gerar ruído, erosão e controle instável. Baixa velocidade também nem sempre é desejável, especialmente quando a tubulação possui inclinação inadequada e o condensado pode se acumular. O roteamento correto da tubulação, os pontos de drenagem, o isolamento e os suportes são detalhes práticos com efeito direto no desempenho térmico.
A especificação do projeto deve identificar claramente se a demanda de vapor é calculada na saída da caldeira, na estação redutora de pressão ou na conexão da máquina. Esses não são pontos de referência intercambiáveis. Um projeto responsável confirma a pressão disponível na prensa sob carga de pico.
A remoção de condensado protege a uniformidade de temperatura
O vapor aquece uma platina de forma eficaz porque condensa e libera calor latente. Depois que esse condensado se forma, ele deve ser removido. Se a água permanecer nos canais ou serpentinas da platina, ela ocupa área de transferência de calor, reduz a entrada de vapor e pode criar zonas frias. Em casos graves, o condensado acumulado contribui para o golpe de aríete, um choque mecânico intenso que pode danificar válvulas, juntas, purgadores e tubulações.
Para as equipes de projeto, o gerenciamento de condensado deve ser tratado como parte do projeto de aquecimento da prensa, e não como um pacote acessório. Os itens principais incluem purgadores de vapor corretamente selecionados, filtros, válvulas de retenção quando necessárias, pernas de gotejamento, respiros de ar e linhas de retorno com inclinação correta. A seleção do purgador deve corresponder ao diferencial de pressão, à carga de condensado, ao comportamento de controle e à configuração de retorno. Um purgador que funciona em uma condição estável pode ter baixo desempenho quando a prensa realiza ciclos frequentes ou quando a pressão varia através de uma válvula reguladora.
A contrapressão da linha de retorno também merece análise. Se o condensado for elevado até uma linha principal de retorno elevada ou descarregado em um sistema de recuperação pressurizado, o diferencial de pressão disponível através do purgador poderá ser reduzido. Isso pode causar inundação mesmo quando o purgador está corretamente dimensionado em uma folha de catálogo.
Especifique a uniformidade de temperatura como requisito de produção
Os documentos de projeto frequentemente indicam uma temperatura nominal da platina, mas dizem pouco sobre uniformidade. Isso abre espaço para mal-entendidos. Uma prensa pode atingir a temperatura desejada em um local de sensor e ainda apresentar variação significativa em toda a superfície da platina. Para a produção de painéis, essa variação afeta a cura da cola, o movimento da umidade, o acabamento superficial e a consistência do ciclo.
Pergunte ao fornecedor da prensa como os canais das platinas são organizados, onde os sensores de temperatura estão localizados, quantas zonas de controle são utilizadas e como a uniformidade é verificada durante o comissionamento. Platinas maiores, seções de aço mais espessas, prensas complexas com múltiplas aberturas e aplicações de alta velocidade podem exigir zoneamento e controle mais criteriosos do que uma prensa pequena de oficina.
A uniformidade também é influenciada pelo que ocorre fora da platina: carregamento desigual, folgas excessivas entre painéis, chapas de apoio frias, isolamento danificado e pressão de vapor instável podem distorcer o perfil térmico. O melhor projeto combina circulação de platina bem projetada com condições operacionais disciplinadas.
Elabore um perfil de demanda antes de aprovar o pacote de utilidades
Um único número de consumo raramente é suficiente para a aprovação de um projeto. Em vez disso, solicite um perfil de demanda baseado no tempo que mostre o uso esperado de vapor durante a partida a frio, prensagem normal, paradas curtas e operação simultânea com outros equipamentos térmicos. Esse perfil ajuda os engenheiros a avaliar se são necessárias uma caldeira, um acumulador, uma estação redutora de pressão ou uma atualização da distribuição.
Por exemplo, uma instalação pode ter capacidade média de caldeira suficiente ao longo de um turno de oito horas, mas reserva insuficiente para os primeiros 30 minutos, quando a prensa, o secador e os serviços do edifício demandam calor simultaneamente. Nesses casos, o sequenciamento operacional, um acumulador de vapor isolado ou um cronograma de partida revisado podem ser mais eficazes do que simplesmente aumentar o tamanho da caldeira.
É recomendável analisar pelo menos estes cenários operacionais:
- Partida a frio após uma parada noturna;
- Taxa máxima planejada de ciclos da prensa;
- Operação com os maiores ou mais frios painéis de entrada;
- Demanda simultânea de consumidores de vapor existentes;
- Reinício após uma breve interrupção da linha;
- Expansão futura de capacidade ou instalação de uma segunda prensa.
Atalhos comuns que criam problemas dispendiosos de comissionamento
Alguns problemas se repetem em projetos de marcenaria. Um deles é utilizar valores genéricos de consumo de vapor de uma prensa de tamanho ou processo diferente. A área da prensa, a massa da platina, a configuração de aberturas, o tipo de material e o ritmo de produção podem alterar substancialmente a demanda. Outro é presumir que a pressão de vapor na caldeira permanecerá inalterada na conexão da prensa.
As equipes também às vezes selecionam uma válvula de controle apenas com base no tamanho da linha. Uma válvula deve ser dimensionada para controlabilidade em toda a faixa de carga esperada; uma válvula superdimensionada pode oscilar, enquanto uma subdimensionada limita a recuperação. Por fim, o isolamento ocasionalmente é tratado como um item secundário de acabamento. Isolar tubulações principais de vapor, válvulas quando prático e componentes expostos relacionados à prensa reduz a perda de calor, melhora a segurança e favorece um controle de temperatura mais previsível.
Transforme o cálculo em uma especificação de aquisição viável
Antes de fazer um pedido, alinhe o fornecedor da prensa e o contratado de utilidades em torno de uma ficha técnica compartilhada. Ela deve incluir dimensões das platinas, número de aberturas livres, faixa de temperatura operacional, tempo de aquecimento desejado, tempo de ciclo esperado, tipos de painéis e condições de entrada, pressão de vapor exigida na máquina, consumo estimado de vapor de pico e médio, configuração de retorno de condensado e interfaces elétricas/de controle.
A Qingdao Zhongding Machinery Co., Ltd. trabalha com clientes do setor de marcenaria que precisam de mais do que uma descrição geral da máquina; eles precisam de uma solução de prensa que se adapte à realidade de sua oficina ou linha de produção. Com mais de duas décadas de experiência em máquinas para marcenaria, a empresa pode apoiar o diálogo técnico entre as equipes de projeto e a seleção de equipamentos, ajudando a esclarecer as condições operacionais que influenciam a confiabilidade de longo prazo.
O objetivo não é instalar o maior sistema de vapor possível. É criar um sistema equilibrado: capacidade suficiente para partida confiável e recuperação entre ciclos, pressão estável na prensa, remoção limpa de condensado e espaço para crescimento sensato. Quando esses elementos são definidos antecipadamente, uma prensa aquecida a vapor torna-se mais fácil de comissionar, mais fácil de operar e muito mais propensa a fornecer qualidade consistente dos painéis durante todo o dia de trabalho.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.