


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Furadeiras laterais CNC para móveis: como evitar o desalinhamento dos furos nas bordas
Um painel de armário pode parecer correto na face visível e ainda assim apresentar problemas na montagem, porque os furos na borda estão alguns milímetros fora da posição prevista. Os conectores podem não apertar a união, os pinos de prateleira podem ficar em alturas diferentes ou a placa da dobradiça pode desalinhavar a porta. Em um processo por lotes, o defeito muitas vezes só fica evidente quando as peças chegam à montagem, onde corrigi-lo é mais demorado e caro do que evitá-lo durante a furação.
Umamáquina CNC de furação lateralevita a maioria dos desalinhamentos dos furos na borda quando o datum do painel, o apoio da peça, o programa de furação, o estado da ferramenta e a posição de referência da máquina estão todos corretos. A máquina, por si só, não consegue compensar um painel com dimensões incorretas, uma borda de referência danificada, uma fixação frouxa ou um programa criado com a origem errada. A solução prática é identificar a origem do desvio antes de alterar os offsets às cegas.
Comece analisando o padrão do erro
A posição do furo defeituoso fornece indícios úteis. Antes de ajustar um parâmetro da máquina, pegue vários painéis rejeitados e compare a posição da furação com o desenho ou com uma peça comprovadamente correta. Verifique tanto a distância em relação à extremidade do painel quanto a distância em relação à face de referência. Em seguida, determine se o erro é repetitivo, direcional ou aleatório.
Essa distinção é importante. Um deslocamento constante de 2 mm geralmente indica um problema de referência, enquanto uma variação de 2 mm entre peças que deveriam ser idênticas costuma apontar para movimentação do material ou carregamento inconsistente. Corrigir os dois problemas com o mesmo ajuste de coordenadas pode fazer um lote parecer aceitável, mas criar um novo erro no lote seguinte.
A borda de referência precisa permanecer confiável em todas as etapas anteriores à furação
A furação lateral depende de uma borda e de uma face de referência definidas. Na produção de armários, essa referência pode ser a borda frontal acabada, a borda traseira ou uma face específica do painel indicada no desenho de produção. Os problemas começam quando o operador presume que qualquer borda pode servir de referência para a máquina. Um painel virado após a usinagem, uma lateral com fita de borda usada no lugar da borda bruta prevista ou uma peça carregada com a face para baixo quando o programa pressupõe a face para cima podem deslocar todo o padrão de furos.
Confirme o seguinte antes de iniciar um lote de produção:
- A etiqueta do painel ou as informações da ordem identificam claramente a face e a extremidade de referência.
- As peças com padrões de furação espelhados estão separadas ou claramente identificadas.
- O programa de usinagem selecionado corresponde ao código do painel, à espessura, ao comprimento, à orientação e ao método construtivo.
- A borda encostada no batente de posicionamento está livre de cavacos, fita de borda solta, acúmulo de cola e danos.
- As etapas anteriores de corte, furação ou aplicação de fita de borda não alteraram a dimensão usada para calcular as coordenadas dos furos laterais.
Um hábito útil no chão de fábrica é utilizar uma “extremidade zero” claramente definida ao longo de todo o processo de produção. Quando um painel é cortado, fresado, recebe fita de borda e é furado em estações diferentes, o risco não se limita a uma medição incorreta. O risco é cada estação usar uma borda física diferente como referência. Quando isso acontece, pequenas diferenças dimensionais nas etapas anteriores podem se manifestar como desalinhamento de conectores ou dobradiças na montagem final.
Não presuma que a dimensão nominal do painel corresponde à dimensão real
Os programas costumam ser criados com base em dimensões nominais, mas as peças reais podem variar devido à tolerância de corte, ao refilo, ao inchaço do painel, à espessura do laminado ou à margem para aplicação de fita de borda. Isso é fundamental quando um padrão de furação é posicionado a partir da extremidade oposta do painel. Por exemplo, um furo medido a partir da extremidade de referência esquerda pode permanecer correto mesmo que o comprimento varie ligeiramente; já um furo programado a partir da extremidade direita pode se deslocar com qualquer variação de comprimento, a menos que o controle use a lógica correta para a extremidade oposta.
Quando o erro aparece apenas nos furos próximos à segunda extremidade do painel, meça vários painéis acabados antes de furar. Compare-os com o comprimento esperado pelo programa, e não com a dimensão nominal da lista de corte. Verifique também se o painel encosta consistentemente no batente da máquina. Um pequeno retalho, acúmulo de pó ou fita de borda saliente pode impedir o contato completo e gerar um deslocamento repetitivo, mas enganoso.
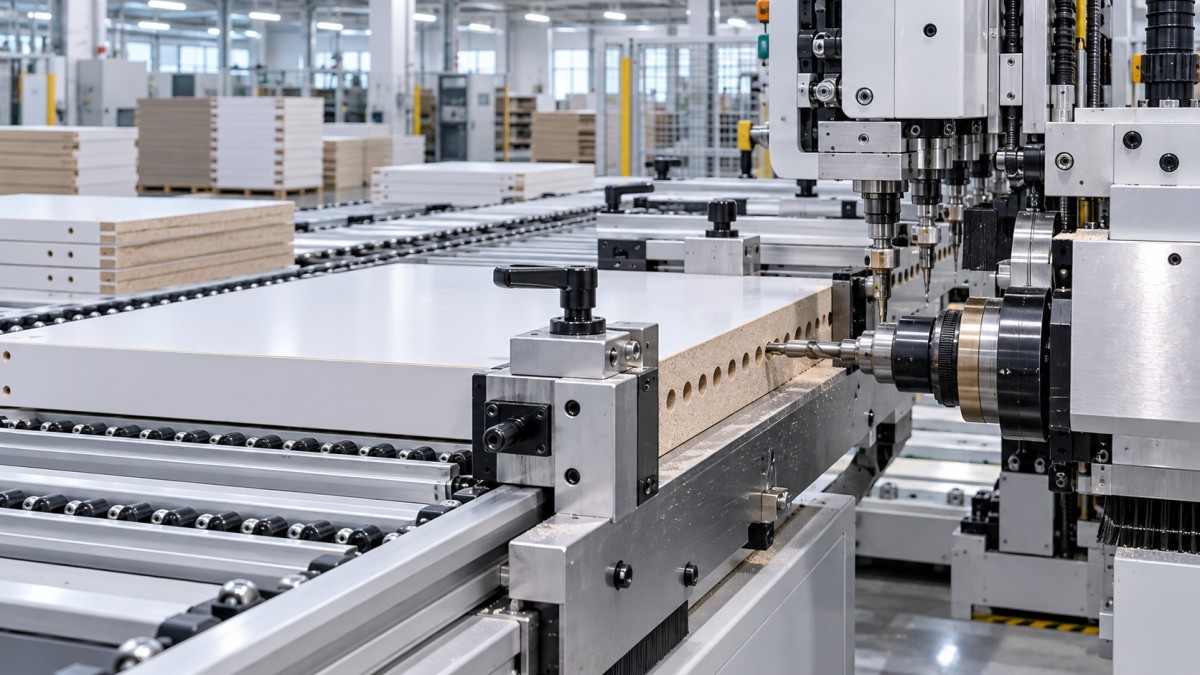
Erros de carregamento são frequentemente confundidos com problemas de precisão da máquina
Uma máquina bem calibrada não consegue manter a posição se a peça se deslocar durante o posicionamento ou a furação. Painéis finos, travessas estreitas, placas empenadas e materiais revestidos exigem atenção especial, pois podem não ficar planos contra as superfícies de apoio. Uma lateral de armário arqueada pode tocar um ponto de referência em um local e se afastar dele em outro. O furo resultante pode estar corretamente posicionado em relação à máquina, mas incorreto em relação à geometria prevista do painel.
Observe a sequência de carregamento, em vez de inspecionar apenas o furo pronto. O painel deve encostar na superfície de posicionamento antes de os grampos aplicarem força. Se os grampos empurrarem a peça lateralmente para posicioná-la, a posição final poderá variar conforme o formato do painel, o atrito da superfície ou a pressão dos grampos. O mesmo problema ocorre quando o operador apoia manualmente um painel longo e o solta antes de ele estar totalmente assentado.
No caso de laterais longas de armário, confirme que os apoios de entrada e saída estão nivelados com a mesa da máquina. Um apoio alto demais pode levantar o painel perto da zona de referência; um apoio baixo demais pode fazer o painel ceder ou girar. Nenhuma dessas condições necessariamente deixa uma marca evidente, mas ambas podem afetar a relação entre a borda e o cabeçote de furação. Mantenha os roletes, as mesas e as superfícies de contato livres de cavacos, especialmente ao redor do batente de posicionamento.
A pressão dos grampos deve fixar, não deformar
Aumentar a pressão nem sempre resolve o deslocamento. Uma força excessiva dos grampos pode curvar materiais mais finos, comprimir um núcleo macio ou fazer o painel deslizar enquanto a pressão é aplicada. Por outro lado, uma força insuficiente permite vibração e movimentação durante a furação. Use pressão suficiente para fixar a peça e, ao mesmo tempo, verifique se o painel permanece plano e alinhado em esquadro com o sistema de posicionamento.
Um método simples de verificação é parar após a fixação, quando a máquina permitir uma inspeção segura, e verificar o contato nos pontos de referência. Com o ciclo inativo, o painel não deve balançar quando verificado levemente com a mão. Nunca coloque as mãos dentro da máquina durante movimentos automáticos nem contorne as proteções para inspecionar a fixação. Se não for possível confirmar a estabilidade do carregamento com segurança, siga o procedimento de configuração e manutenção especificado para a máquina.
Verifique a broca antes de reescrever as coordenadas
Nem todo aparente erro de posicionamento é um erro de coordenadas. Uma broca cega ou danificada pode entrar no painel fora do centro, especialmente em placas laminadas, aglomerados com densidade irregular ou materiais com uma camada superficial dura. O furo pode começar no ponto previsto, mas desviar à medida que a broca avança. Uma broca empenada, uma pinça frouxa, um porta-ferramentas contaminado ou o batimento do eixo podem produzir um resultado semelhante.
Observe atentamente a qualidade do furo. Lascamento, marcas de queimadura, abertura ovalada, ruptura excessiva ou um furo visivelmente inclinado indicam um problema na ferramenta ou no eixo. Compare os furos feitos pela mesma broca em painéis diferentes. Se a posição do centro mudar com a profundidade da furação, investigue as condições mecânicas da unidade de furação em vez de aplicar um offset no programa.
Os valores de comprimento e diâmetro da ferramenta também devem corresponder à ferramenta instalada na máquina. Os programas de furação lateral podem depender do controle da profundidade para evitar atravessar o painel ou para criar um alojamento exato para cavilha, conector ou pino de prateleira. Uma ferramenta mais longa do que o valor registrado pode furar fundo demais; uma mais curta pode deixar o furo incompleto. Embora a profundidade normalmente não altere as coordenadas X ou Y programadas, dados incorretos da ferramenta podem ocultar um problema de configuração mais sério e dificultar o diagnóstico.
Substitua as brocas desgastadas de acordo com as condições observadas na produção, e não apenas após uma falha visível. Ao trocar uma ferramenta, limpe a pinça e a haste antes da instalação. Pó fino preso no porta-ferramentas pode impedir o assentamento correto e causar batimento mesmo com uma broca nova. Após a troca da ferramenta, execute um teste controlado com uma peça ou bloco de teste antes de liberar um lote inteiro.
Use uma rotina breve de verificação após alterações na configuração
Erros nos furos laterais aparecem com frequência após uma edição do programa, substituição da ferramenta, troca de turno, mudança de material ou manutenção da máquina. Verificar rapidamente a primeira peça é mais eficiente do que inspecionar cada peça durante a montagem. O objetivo não é medir todos os furos de um componente complexo de armário, mas confirmar que a máquina está referenciando a peça corretamente e que as interfaces críticas permitirão a montagem.
- Revise o desenho ou os dados de produção e identifique os furos que controlam a montagem: conectores excêntricos, cavilhas, posições das dobradiças, furos de montagem das corrediças de gaveta e suportes de prateleira.
- Meça a espessura, o comprimento e a largura do painel bruto quando esses valores afetarem o programa.
- Carregue o painel na orientação exigida e confirme o contato com o batente e as superfícies de apoio previstos.
- Execute o programa aprovado com a configuração normal de produção, usando uma peça de teste quando disponível.
- Meça os centros dos furos principais a partir da borda de referência especificada, e não de uma borda conveniente, mas sem relação com a referência.
- Quando viável, teste a peça furada com o componente correspondente. Um conector pode apresentar medidas corretas e ainda revelar um problema de orientação ou profundidade durante o encaixe.
- Registre o ajuste somente após confirmar a causa. Evite deixar offsets temporários não documentados no controle.
Medir a partir do datum correto é essencial. Suponha que um furo esteja especificado a 37 mm da borda frontal. Medi-lo a partir da borda traseira pode gerar um valor plausível, mas pouco diz sobre se a peça vai corresponder ao painel conjugado. Use uma régua, esquadro, paquímetro ou dispositivo de verificação dedicado e confiável, adequado à tolerância exigida pelo projeto do armário. Mantenha os instrumentos de medição limpos e verifique se estão danificados; a borda desgastada de uma régua ou um batente frouxo podem introduzir seus próprios erros.
A lógica do programa exige a mesma disciplina que a configuração mecânica
Às vezes, os operadores compensam uma peça defeituosa alterando uma coordenada sem confirmar qual sistema de referência o programa CNC utiliza. Isso pode gerar erros em painéis espelhados, comprimentos alternativos ou trabalhos de produção com aninhamento. Antes de editar o programa, determine se a coordenada é calculada a partir de uma origem fixa, de uma borda do painel, de uma linha central ou de um parâmetro vinculado às dimensões da peça.
Preste atenção especial às seguintes situações:
- Laterais esquerda e direita do armário: os padrões de furação podem ser espelhados, e não simplesmente deslocados.
- Diferentes espessuras de painel: um furo centralizado em um painel de determinada espessura pode ficar fora do centro em outro.
- Alterações na referência da face: um percurso de furação previsto para a face interna pode ficar incorreto se o painel for invertido.
- Programas parametrizados: uma entrada incorreta de comprimento ou largura pode deslocar vários elementos ao mesmo tempo.
- Revisões do programa: um arquivo antigo pode manter uma posição de ferragem ou um detalhe construtivo anterior.
Quando o mesmo deslocamento incorreto ocorre em vários padrões de furação, compare o offset de trabalho ativo, o estado de retorno à origem da máquina e a origem programada do painel. Se a máquina perdeu energia, foi deslocada, passou por manutenção ou foi reinicializada recentemente, confirme que o procedimento de retorno à referência foi concluído corretamente, de acordo com as instruções do fabricante. Não use uma peça de produção como substituto para calibração quando houver uma rotina de referência ou uma peça de teste adequada.
Separe defeitos do material de defeitos de furação
Os painéis de armário nem sempre são perfeitamente planos, esquadrejados ou uniformes em sua estrutura interna. Lascas na borda causadas por uma operação de corte anterior podem fazer com que o painel seja posicionado de forma inconsistente. Bordas inchadas, cantos danificados ou fita de borda solta podem impedir o posicionamento repetível. A densidade do aglomerado e do MDF também pode afetar a furação, especialmente perto de uma borda.
Inspecione os painéis recebidos ou pré-usinados quando o problema estiver limitado a um lote específico de material ou a um tipo de painel. Verifique o esquadro medindo as diagonais ou usando um esquadro apropriado e inspecione toda a extensão da borda de referência. Se a própria borda não for reta, uma máquina CNC de furação lateral pode posicionar os furos de forma consistente em relação ao seu sistema de posicionamento, enquanto o painel acabado ainda parece inconsistente em relação a outro componente.
No caso de material visivelmente empenado, não confie na pressão dos grampos para forçar cada peça a ficar plana. Determine se a construção do armário tolera a variação ou se o painel precisa ser corrigido, cortado novamente ou retirado do lote. Furar uma peça deformada pode produzir furos que parecem aceitáveis enquanto ela está presa, mas ficam desalinhados quando o painel é solto.
Pontos de manutenção que preservam a repetibilidade
A repetibilidade da furação depende de pequenos detalhes mecânicos. O acúmulo de cavacos atrás de um batente, almofadas de grampo desgastadas, fixadores frouxos, sensores contaminados ou folga em um eixo móvel podem afetar gradualmente os resultados. Esses problemas são fáceis de ignorar porque talvez não gerem uma mensagem de falha imediata.
Concentre a atenção diária nas superfícies que determinam a posição da peça: batentes, guias, almofadas de apoio, grampos e sensores. Remova o pó e os resíduos de adesivo usando métodos compatíveis com a máquina e o acabamento do painel. Verifique se os porta-ferramentas estão bem fixados e fique atento a ruídos ou vibrações incomuns do eixo. Em intervalos programados, verifique o movimento dos eixos, os pontos de fixação, os requisitos de lubrificação e o estado dos componentes pneumáticos ou de vácuo, conforme a documentação da máquina.
Se o problema de posicionamento persistir após a verificação do programa, do painel, do método de carregamento e da broca, pare de fazer ajustes repetidos de offset. A referência da máquina, um eixo, o eixo-árvore ou um componente de fixação podem exigir uma inspeção formal. Continuar a produção com compensações incertas pode espalhar o defeito por diferentes peças do armário e dificultar o rastreamento posterior. Uma abordagem de diagnóstico controlada protege tanto a qualidade dos painéis quanto a confiabilidade das configurações futuras.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.