


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Planejamento de uma linha de produção para marcenaria para pedidos de armários com grande variedade de modelos
Uma fábrica de armários pode parecer ocupada e, ainda assim, perder tempo nos pontos mais importantes: painéis aguardando a próxima operação, operadores procurando o programa correto, conjuntos de ferragens separados de seus componentes e armários concluídos retidos por falta de uma única peça. Esses problemas ficam mais evidentes quando há grande variedade de pedidos. Um plano de produção que funciona bem para uma longa série de módulos de cozinha idênticos pode falhar quando o turno seguinte inclui guarda-roupas, armários para banheiro, móveis de escritório para armazenamento, portas curvas e dimensões exclusivas.
Planejar umalinha de produção para marcenaria destinada a pedidos variados de armários não é, portanto, apenas uma questão de escolher máquinas. É um desafio de roteamento e controle. Os gerentes de projeto precisam decidir quais processos devem ser padronizados, onde vale a pena investir em flexibilidade, como os painéis serão movimentados entre as estações de trabalho e como a linha pode absorver mudanças frequentes nos pedidos sem gerar confusão no chão de fábrica.
O melhor resultado raramente é a linha mais automatizada no papel. É a linha que corresponde à gama real de produtos do fabricante, às competências disponíveis, ao perfil dos pedidos, ao espaço físico e às expectativas de crescimento. A abordagem de planejamento a seguir ajuda a transformar um conjunto de máquinas para marcenaria em um sistema prático de produção de armários.
Comece pela variedade de pedidos, não pela lista de máquinas
Antes de discutir serras seccionadoras, centros CNC de nesting, coladeiras de borda ou furadeiras, mapeie os pedidos que a fábrica realmente recebe. “Armários personalizados” pode representar condições de produção muito diferentes. Uma empresa pode produzir principalmente estruturas padrão, com variações nas cores das portas. Outra pode processar cada painel com dimensões, padrão de furação, material e especificações de borda diferentes.
Para o planejamento do projeto, classifique os pedidos de acordo com as características operacionais que afetam o roteamento:
- Materiais dos painéis: MDF, aglomerado, compensado, componentes de madeira maciça, painéis laminados, painéis com revestimento acrílico ou painéis compactos.
- Tamanho dos lotes: lotes repetidos, pequenas séries, projetos individuais ou pedidos variados diários.
- Complexidade dos painéis: peças retangulares retas, componentes angulares, ranhuras, portas com formatos especiais e perfis com puxadores integrados.
- Requisitos de borda: sem fita de borda, uma borda, duas bordas, aplicação em todo o perímetro, adesivo PUR, acabamento de junta zero com aparência de laser ou fitas de borda espessas.
- Furação e ferragens: prateleiras, dobradiças, corrediças de gaveta, conectores, cavilhas, sistemas excêntricos e recursos personalizados de montagem.
- Prioridade de entrega: se os trabalhos são agrupados por projeto, material, tipo de armário ou prazo de entrega.
Essas informações revelam o verdadeiro gargalo. Em algumas fábricas, a capacidade de corte é suficiente, mas os programas de furação causam atrasos. Em outras, a colagem de bordas se torna o fator limitante porque os operadores precisam trocar constantemente as cores e espessuras das fitas, além de ajustar as configurações de cola. Se a equipe de planejamento começar pelas especificações de cada máquina, em vez de considerar esses fatos da produção, a linha de produção para marcenaria poderá parecer capaz, mas continuará difícil de programar.
Escolha um modelo de fluxo que aceite variações
A produção de alta variedade precisa de estrutura, mas não deve obrigar todos os pedidos a seguir o mesmo percurso. Uma linha de armários eficiente costuma combinar um fluxo principal controlado para os painéis retangulares mais comuns com rotas secundárias flexíveis para as exceções.
Por exemplo, os painéis padrão das estruturas podem seguir uma sequência relativamente previsível: corte, etiquetagem, colagem de bordas, furação, classificação e embalagem. Portas com formatos especiais, peças de madeira maciça ou painéis que exigem ranhuras incomuns podem ser direcionados a uma célula de usinagem CNC sem interromper o fluxo principal. Essa abordagem evita que exceções de baixo volume paralisem trabalhos de alto volume.
Um princípio prático de roteamento: padronize os 70–80% mais comuns
A proporção exata varia de fábrica para fábrica, mas o princípio é válido: identifique as famílias de peças mais recorrentes e estabeleça uma rota estável para elas. Laterais, prateleiras, bases, fundos, portas e componentes de gavetas padrão devem passar pelo menor número possível de etapas de manuseio desnecessárias. O restante do trabalho diversificado deve ter uma rota alternativa definida, em vez de ser tratado informalmente “quando houver tempo”.
Isso não significa que uma linha rígida de transportadores seja sempre a solução certa. Em pedidos de alta variedade, o excesso de automação fixa pode dificultar as trocas de produção e reduzir a flexibilidade para reordenar trabalhos urgentes. Mesas de roletes, zonas de acumulação, transportadores de retorno ao redor de uma coladeira de borda, estações de classificação controladas por código de barras e carrinhos móveis podem oferecer uma flexibilidade mais útil do que um sistema de transferência totalmente integrado.
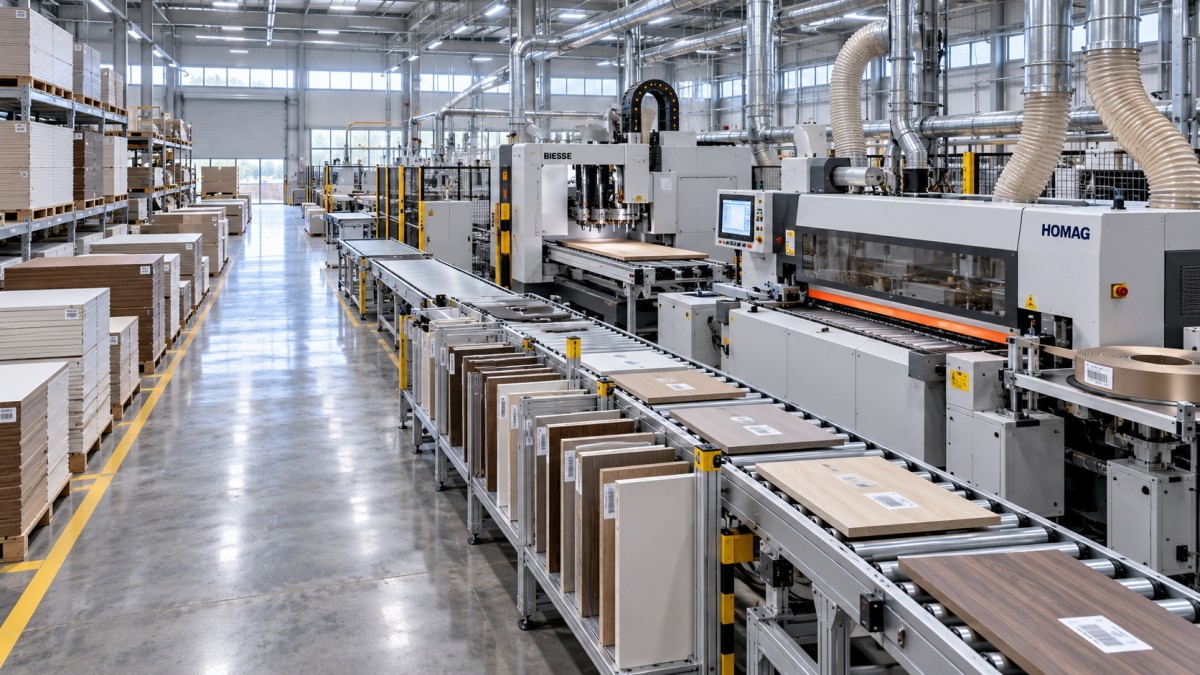
Organize a linha em torno do fluxo de informações com o mesmo cuidado dedicado ao fluxo de materiais
Um painel só se movimenta com eficiência quando as informações de produção o acompanham. Cada componente deve ser rastreável desde a etapa de corte até a preparação final dos conjuntos. Na produção de armários personalizados, marcações manuscritas ou a memória visual rapidamente deixam de ser confiáveis quando vários projetos estão em andamento ao mesmo tempo.
No mínimo, o sistema de produção deve integrar dados de projeto, otimização de corte, programas de usinagem, etiquetas e status das ordens de produção. Uma etiqueta pode conter o número da peça, o número do projeto, a localização no armário, as dimensões, o código do material, as instruções de colagem de bordas, o programa de furação e o destino nas etapas seguintes. O objetivo não é aumentar a burocracia, mas reduzir o número de decisões que o operador precisa tomar repetidamente.
Para um gerente de projeto, a pergunta principal é:O que acontece quando um painel sai da rota prevista? Uma boa resposta inclui um método claro de identificação, um local designado para retrabalho e uma forma de atualizar o status sem criar peças duplicadas. Sem esses controles, a produção personalizada pode gerar custos por perdas ocultas, em vez de por paradas evidentes das máquinas.
Estratégia de corte: seccionadora, nesting ou uma abordagem combinada?
O corte costuma ser a primeira decisão importante em uma linha de produção para marcenaria, pois influencia a etiquetagem dos painéis, a formação dos lotes nas etapas seguintes, o controle de desperdício e o ritmo de toda a fábrica. A melhor escolha depende do projeto do produto e da variedade dos pedidos, não de uma preferência universal por determinada tecnologia.
Uma seccionadora de painéis é adequada para grandes volumes de peças retangulares, especialmente quando as chapas são movimentadas em lotes e a precisão de corte precisa permanecer estável. Ela permite otimizar os padrões de corte de laterais, prateleiras e portas com geometria previsível. Com opções de carregamento, etiquetagem e descarregamento automáticos, pode dar início rápido ao fluxo principal de produção.
Um centro CNC de nesting oferece outro tipo de flexibilidade. Ele pode cortar, dar forma, abrir ranhuras e furar componentes em uma única configuração, o que é valioso para peças irregulares, características de design integradas ou mudanças frequentes de dimensões. Para uma fábrica que produz muitas portas especiais, painéis moldados e componentes de mobiliário exclusivos, o nesting pode reduzir o manuseio e simplificar o roteamento.
Muitos fabricantes de armários com grande variedade de pedidos se beneficiam de uma estratégia combinada: uma seccionadora ou serra para painéis destinada aos componentes retangulares mais comuns, apoiada por uma célula CNC de nesting ou usinagem para peças complexas e exceções. Isso evita sobrecarregar a máquina flexível com trabalhos simples e, ao mesmo tempo, preserva uma rota rápida para projetos personalizados.
Não negligencie os buffers de corte
Uma alta produção de corte pode gerar desorganização se as operações seguintes não conseguirem absorvê-la. Os painéis devem ser liberados de acordo com a capacidade de colagem de bordas, furação e classificação — não apenas conforme a disponibilidade da serra. Um buffer moderado e bem gerenciado é útil. Uma pilha descontrolada de painéis não é um buffer; é estoque com status de produção incerto.
A colagem de bordas costuma determinar o sucesso ou o fracasso dos planos de produção de alta variedade
A colagem de bordas é frequentemente subestimada no planejamento da linha. Os painéis dos armários podem exigir diferentes materiais e cores de fita, espessuras, sistemas de cola, tratamentos de cantos e níveis de acabamento. Mesmo uma coladeira de borda automática de alto desempenho perde produtividade se os procedimentos de troca não forem claros ou se a fábrica liberar os pedidos em uma sequência que exija trocas constantes de fita.
Ao especificar uma solução de colagem de bordas, avalie mais do que a velocidade máxima de avanço. Considere o padrão diário real de dimensões dos painéis e requisitos de borda. Entre os pontos importantes estão:
- A rapidez com que os rolos de fita, os sistemas de cola e os ajustes de pressão podem ser trocados.
- Se a configuração da máquina oferece pré-fresagem, refilo das extremidades, refilo grosso e fino, raspagem, polimento e arredondamento de cantos necessários para o acabamento desejado.
- Se o sistema de retorno é adequado para a operação por uma única pessoa em determinados trabalhos.
- Como painéis estreitos, pequenos ou com formatos incomuns serão processados com segurança.
- Se a identificação da fita de borda e do painel permanece associada corretamente durante todo o processo.
O sequenciamento da produção é tão importante quanto a capacidade da máquina. Agrupar cores ou espessuras de borda semelhantes pode reduzir as trocas, mas esse agrupamento não deve atrasar a entrega de um projeto urgente. Um sistema de planejamento prático equilibra esses dois objetivos, muitas vezes definindo janelas de produção controladas para famílias de materiais comuns e mantendo um espaço flexível para pedidos prioritários.
Separe a capacidade de furação da complexidade da furação
A produção de armários depende de padrões de furação precisos. Um pequeno erro na furação das dobradiças, na posição dos conectores ou nos furos das corrediças de gaveta pode passar despercebido até a montagem, quando a correção se torna dispendiosa. Ainda assim, as equipes de projeto às vezes escolhem equipamentos de furação com base apenas no número de fusos ou na velocidade nominal.
Para trabalhos de alta variedade, a simplicidade da programação, a seleção automática de ferramentas, a precisão das referências e a capacidade de processar painéis de diferentes dimensões costumam ser mais importantes do que a velocidade máxima. Centros CNC de furação e roteamento podem processar diversos padrões de ferragens com menos ajustes manuais. Furadeiras de avanço contínuo podem ser eficazes quando as famílias de peças são padronizadas e os volumes de produção justificam um fluxo estável.
Um layout híbrido também pode fazer sentido nesse caso. Os painéis comuns das estruturas podem seguir uma rota de furação dedicada, enquanto os painéis especiais são encaminhados a uma célula CNC. A decisão deve se basear na porcentagem de peças que realmente se repetem, e não na suposição de que todos os componentes dos armários são semelhantes.
Planeje as células de trabalho pensando na preparação para a montagem
Um armário não está completo quando os painéis individuais são usinados. Ele está completo quando todos os componentes, ferragens, etiquetas e instruções necessários chegam juntos à montagem ou à embalagem. Isso faz da classificação e da montagem de kits uma das áreas mais importantes — embora menos vistosas — da linha.
Em vez de permitir que os painéis se acumulem junto às máquinas, estabeleça um ponto claro onde os componentes são agrupados por armário ou projeto. Dependendo do volume de produção, pode ser um sistema manual de estantes, uma área de classificação guiada por código de barras, um buffer automatizado ou uma combinação dessas soluções. O projeto deve permitir identificar antecipadamente as peças que estão faltando.
Considere em que etapa as ferragens são incluídas. Alguns fabricantes preparam os kits de ferragens junto com os conjuntos de painéis depois da confirmação da furação. Outros mantêm as ferragens separadas até a montagem final. Ambos os métodos podem funcionar, mas é preciso definir claramente quem é responsável. A situação mais prejudicial ocorre quando um projeto parece concluído no setor de painéis, mas não pode avançar porque as ferragens, dobradiças ou fixadores corretos não foram preparados.
Use o planejamento do layout para reduzir o cruzamento de tráfego
O layout de uma linha deve mostrar mais do que as dimensões ocupadas pelas máquinas. Ele precisa considerar o armazenamento de chapas brutas, o carregamento das chapas, o manuseio de retalhos, o acesso dos operadores, o espaço para manutenção, as rotas de empilhadeiras, a área de preparação de peças acabadas, a extração de pó, a alimentação elétrica, o ar comprimido e as zonas de segurança. Um atalho estreito no desenho pode se tornar um ponto de colisão diário após a instalação.
Sempre que possível, mantenha um fluxo unidirecional, desde a matéria-prima até os kits acabados. Evite layouts em que os painéis acabados cruzem repetidamente o caminho das chapas recebidas ou da remoção de resíduos. Se o edifício exigir uma disposição em U, deixe explícitos os pontos de transferência e reserve espaço suficiente para a preparação temporária sem bloquear o acesso.
A extração de pó merece atenção desde o início. A alta produção dos processos de corte, usinagem CNC e lixamento não pode ser tratada como um detalhe secundário. O encaminhamento dos dutos, as necessidades de fluxo de ar, a capacidade de coleta e os pontos de conexão das máquinas afetam tanto o projeto de instalação quanto a estabilidade operacional a longo prazo.
Decida onde a automação aumenta a resiliência — e onde aumenta a rigidez
A automação é valiosa quando elimina o manuseio repetitivo, protege a precisão, melhora a rastreabilidade ou estabiliza um gargalo conhecido. O carregamento automático de painéis, a etiquetagem, a alimentação, os transportadores de retorno, a leitura de códigos de barras e a classificação inteligente podem fortalecer uma linha de produção para marcenaria quando estão alinhados ao ritmo de produção da fábrica.
No entanto, cada conexão automatizada também cria dependências. Se uma seção de transferência parar e bloquear várias máquinas, a linha poderá ser menos resiliente do que um layout de células bem organizado. Para fabricantes com grande variedade de produtos, a automação por etapas costuma ser uma opção mais segura: primeiro estabeleça processos confiáveis e controle dos dados; depois automatize as transferências que consomem mão de obra repetidamente ou causam erros.
A expansão futura deve ser planejada desde o início. Reserve espaço para uma unidade CNC adicional, uma segunda coladeira de borda, maior capacidade de armazenamento em buffer ou uma classificação aprimorada. Sempre que possível, reserve também capacidade para os serviços auxiliares. Essas decisões custam pouco no desenho do layout e muito mais depois que a fábrica está em operação.
Lista de verificação de comissionamento para gerentes de projeto
Antes de aceitar a linha concluída, teste-a com pedidos variados realistas, em vez de usar apenas painéis padrão de demonstração. Inclua diferentes materiais de chapas, componentes pequenos, painéis laterais de tamanho completo, fitas de borda variadas, alterações urgentes e uma peça que exija retrabalho. Observe não apenas o desempenho das máquinas, mas também a comunicação entre as estações.
- Os operadores conseguem identificar cada painel e seu próximo processo sem depender da memória?
- Os procedimentos de troca estão documentados e são realistas para o cronograma de turnos previsto?
- Um pedido prioritário pode entrar na linha sem perder a rastreabilidade?
- Existe um processo definido para peças danificadas, incorretas ou ausentes?
- Os programas das máquinas, as etiquetas e as informações sobre ferragens correspondem aos dados de projeto aprovados?
- O acesso para manutenção, a coleta de pó, as proteções de segurança e o planejamento de peças de reposição já foram considerados?
Esses testes revelam se a solução é realmente adequada à produção de armários de alta variedade ou se funciona bem apenas em condições ideais.
Transforme equipamentos em uma operação de produção de armários eficiente
Uma linha de produção para marcenaria bem-sucedida, destinada a armários personalizados, baseia-se em decisões disciplinadas: manter o fluxo dos processos frequentes, criar uma rota controlada para as exceções, preservar a identificação das peças e evitar adicionar automação que o sistema de programação não consiga sustentar. O resultado não precisa ser necessariamente uma linha perfeitamente reta. Pode ser uma rede cuidadosamente coordenada de estações de corte, colagem de bordas, usinagem CNC, furação, classificação e preparação para montagem.
Para fabricantes que planejam uma nova instalação ou modernizam uma oficina existente, os parceiros de equipamentos devem participar desde cedo das discussões sobre fluxo de materiais, prioridades dos processos, serviços auxiliares, pessoal e planos de expansão — e não apenas sobre modelos de máquinas. A Qingdao Zhongding Machinery Co., Ltd. traz mais de 20 anos de experiência em máquinas para marcenaria para essas discussões, apoiando os clientes na seleção de máquinas, no planejamento de linhas de produção, na orientação técnica, no fornecimento de peças de reposição e no serviço pós-venda. O objetivo é prático: ajudar os fabricantes de armários a criar um sistema de produção capaz de lidar com pedidos variáveis com maior controle, menos manuseio evitável e qualidade consistente dos produtos acabados.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.