


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas para fabricação de armários: router CNC nesting ou serra seccionadora para o corte de painéis?
Máquinas para fabricação de móveis: router CNC nesting ou seccionadora para corte de painéis?
Escolher entre um router CNC nesting e uma seccionadora exige mais do que comparar velocidades de corte. Ao avaliar máquinas para marcenaria destinadas à fabricação de móveis, a decisão depende do tamanho dos lotes, das especificações dos painéis, dos requisitos de usinagem e do fluxo de trabalho das etapas seguintes. Um router nesting pode combinar corte, furação da face e fresagem em uma única configuração, enquanto uma seccionadora costuma ter vantagens no corte repetitivo de painéis em linhas retas.
A comparação útil não é “Qual máquina corta mais rápido?”, mas sim “Qual processo de produção entrega peças corretamente usinadas e identificadas à operação seguinte pelo menor custo viável?”. Mesmo uma máquina de corte rápida pode deixar os operadores separando painéis, esperando pela capacidade de furação ou manuseando as peças duas vezes.
Comece pelo mix de peças, não pelas especificações da máquina
Um router CNC nesting fixa uma chapa sobre uma mesa de vácuo e segue trajetórias de ferramenta programadas para separar os componentes. Dependendo das ferramentas e da configuração de furação, também pode usinar ranhuras, cavidades, furos na face e perfis moldados antes de as peças saírem da mesa. Isso o torna atraente para pedidos variados de móveis, com frequentes alterações dimensionais.
Uma seccionadora prende e posiciona os painéis para cortes retos. Máquinas adequadas podem cortar pilhas, desde que as propriedades dos painéis, a altura da pilha, a fixação e os requisitos de qualidade de corte permitam. Seu ponto forte é produzir peças retangulares com eficiência, especialmente quando vários pedidos usam os mesmos materiais, espessuras e dimensões.
Considere dois padrões de produção. Uma oficina fabrica móveis sob medida, com alterações nas dimensões das prateleiras, recortes para instalações e posições de ferragens. Outra produz repetidamente componentes padronizados para estruturas de móveis. O primeiro padrão geralmente favorece a flexibilidade do nesting; o segundo justifica uma avaliação criteriosa da seccionadora. São pontos de partida, não conclusões automáticas: a capacidade de furação e o sequenciamento dos pedidos podem mudar o resultado.
Compare os processos completos dentro da oficina
A diferença entre os processos fica mais clara quando acompanhamos o mesmo painel lateral de um móvel, desde o armazenamento da chapa até a montagem. Um router nesting pode cortar seu contorno, fazer os furos para os suportes de prateleira e fresar uma ranhura para o painel traseiro em uma única configuração. A seccionadora produz a peça retangular; em seguida, a furação e a abertura de ranhuras são feitas em outros equipamentos.
Isso não significa que o nesting elimina todas as operações de usinagem posteriores. Furos horizontais para cavilhas, furação de bordas, detalhes na face inferior e algumas preparações para ferragens ainda podem exigir outra máquina ou uma segunda configuração. Confirme quais faces e bordas a configuração proposta consegue realmente alcançar.
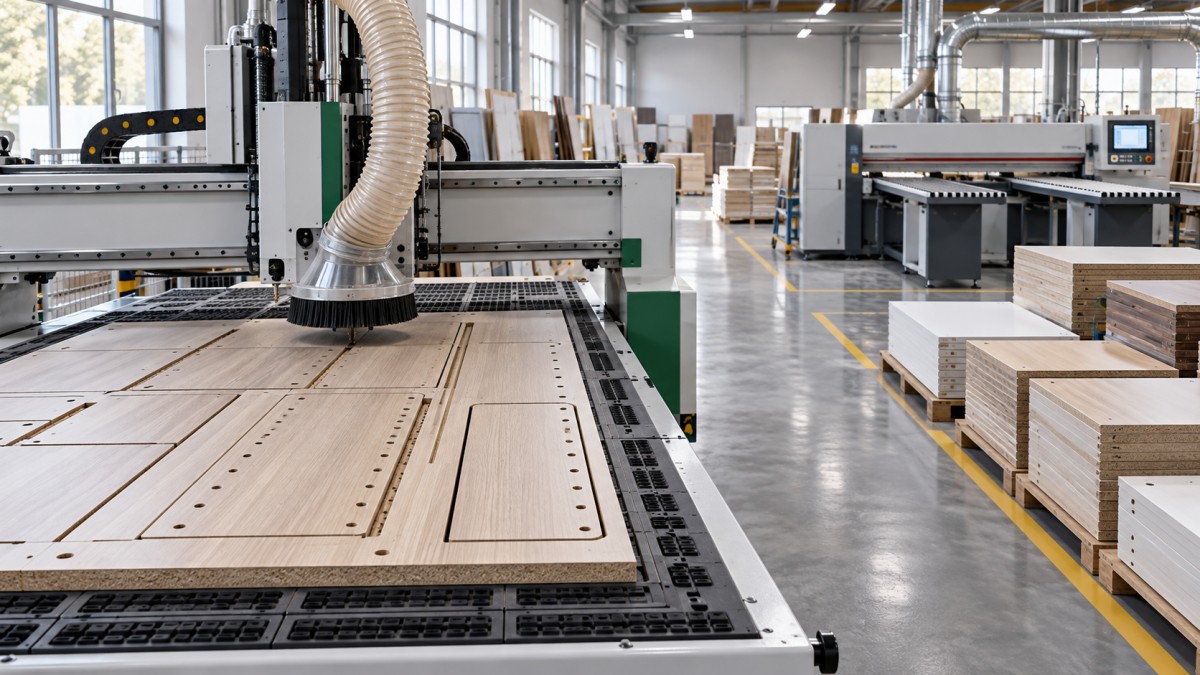
Avalie o processo na sequência exigida pelo produto. Algumas furações são feitas após a aplicação de fita de borda; outros recursos são usinados antes. As etiquetas precisam permanecer legíveis e não podem interferir nas superfícies acabadas. Se uma seccionadora alimenta sem problemas um centro de furação CNC já existente, acrescentar o nesting pode trazer menos benefícios do que o esperado. Se a furação e a separação das peças já são gargalos, a usinagem integrada ganha valor.
Verifique também como as peças são liberadas para produção. Cortar juntas todas as peças de um móvel simplifica a montagem do kit, mas pode reduzir as oportunidades de agrupar painéis idênticos. Agrupar por material pode melhorar a eficiência do corte, mas aumentar a separação e o trabalho em andamento. A máquina adequada deve atender à política de sequenciamento que a fábrica consegue manter na prática.
Produtividade: meça as peças aprovadas, não a velocidade anunciada
A velocidade máxima de avanço é uma base fraca para comparar essas tecnologias. O tempo de ciclo do router inclui furação, trocas de ferramenta, aceleração, posicionamento, corte, carregamento, descarregamento e manutenção da mesa de sacrifício. Um trabalho com muitas peças pequenas e furos pode se comportar de maneira muito diferente de uma chapa com grandes painéis retangulares.
A produção da seccionadora depende do plano de corte, da adequação do empilhamento, do reposicionamento dos painéis, do manuseio das tiras e das condições de descarregamento. O empilhamento pode multiplicar a produção por ciclo de corte, mas materiais variados, lotes pequenos ou preocupações com a qualidade da superfície podem limitar essa vantagem.
Peça aos fornecedores que processem os mesmos arquivos de produção representativos, em vez de demonstrações otimizadas separadamente. Inclua trabalhos rotineiros, um plano de corte difícil com peças pequenas e um pedido repetitivo de alto volume. Registre o seguinte:
- Tempo decorrido do carregamento ao descarregamento e à identificação das peças.
- Peças aprovadas produzidas, incluindo qualquer usinagem secundária necessária.
- Envolvimento do operador, tempo de separação e interrupções.
- Peças rejeitadas, retrabalho e motivo de cada falha.
Uma demonstração da máquina deve revelar o gargalo, não ocultá-lo. Se o descarregamento não acompanhar o ritmo do corte, a capacidade de usinagem anunciada não se converterá em produção contínua na fábrica.
O aproveitamento do material depende de planos viáveis e de uma fixação confiável
O software de nesting pode posicionar componentes moldados dentro de uma chapa, oferecendo possibilidades que os planos de corte retilíneos não permitem. No entanto, para peças retangulares de móveis, um plano de corte bem otimizado para seccionadora também pode alcançar um alto aproveitamento. Nenhuma das tecnologias garante melhor rendimento para todos os mix de pedidos.
Compare os planos usando as mesmas restrições: direção dos veios, combinação de padrões decorativos, refilo das bordas, exclusão de defeitos, rotação das peças e margem para a ferramenta. O diâmetro da ferramenta do router e a espessura de corte da serra afetam o espaçamento, mas a geometria do plano costuma importar mais do que um único valor isolado de largura de corte.
No nesting, o plano mais compacto não é necessariamente o mais confiável. Peças pequenas podem se mover à medida que a chapa é dividida e a fixação por vácuo perde eficácia. O estado da mesa de sacrifício, vazamentos, planicidade do painel, zonas de vácuo, sequência de corte e forças da ferramenta afetam a estabilidade. Deixar uma fina camada de material para um passe final pode ajudar em algumas aplicações, mas acrescenta aspectos ao processo e precisa ser testado no substrato utilizado na produção.
As sobras também merecem atenção. Uma sobra reutilizável só tem valor se suas dimensões, material e local de armazenamento forem registrados e se o software puder destiná-la a trabalhos futuros. Caso contrário, um relatório de rendimento atraente pode simplesmente resultar em um estoque crescente de sobras sem identificação.
A qualidade do corte deve ser adequada à aplicação de fita de borda e à montagem
Ambos os sistemas podem produzir componentes com qualidade para móveis quando especificados e mantidos corretamente. Os modos de falha são diferentes. O desempenho da seccionadora depende da seleção da lâmina, do alinhamento da riscadora, quando aplicável, do estado da lâmina, do apoio do painel e da fixação. A qualidade do router depende da geometria e do fio da ferramenta, do batimento, da estratégia de avanço, da extração e da fixação segura da peça.
Teste os materiais realmente utilizados, incluindo os painéis revestidos com melamina, MDF, compensado ou laminados pertinentes. Inspecione ambas as faces quanto a lascamentos e, em seguida, verifique a esquadria, as dimensões e o estado das bordas. Um corte com aparência limpa não basta se as peças variarem dimensionalmente ou exigirem refilo adicional.
Envie peças de teste pela coladeira de bordas prevista. A usinagem prévia pode corrigir certos defeitos de borda, mas também remove material e deve ser considerada nas dimensões finais. Verifique as posições das ranhuras e as distâncias dos furos às bordas em relação ao componente acabado, não apenas à peça recém-cortada. Isso evita que um processo de corte aparentemente preciso cause problemas de montagem posteriormente.
A economia de mão de obra depende do software e do manuseio
Uma célula de nesting pode reduzir as transferências entre máquinas, mas o descarregamento manual, a separação das peças, a etiquetagem e a limpeza da mesa de sacrifício ainda consomem tempo. Um processo com seccionadora pode exigir mais manuseio entre operações, embora sistemas automatizados de armazenamento, elevação, etiquetagem e fluxo de materiais possam alterar substancialmente o equilíbrio da mão de obra.
Contabilize o pessoal ao longo de todo o processo. Não compare uma célula de nesting automatizada com uma instalação de seccionadora com manuseio manual e atribua toda a diferença à tecnologia de corte. Inclua o esforço de programação necessário para preparar os trabalhos e o treinamento para resolver erros.
A compatibilidade do software exige um teste prático. Confirme como os dados do projeto do móvel se transformam em instruções de usinagem, se os pós-processadores são compatíveis com o equipamento escolhido e como as revisões são controladas. Um fluxo de trabalho com código de barras só é útil quando a etiqueta, o registro da peça e o programa de furação das etapas seguintes permanecem sincronizados. Deve ser simples recortar um componente danificado, sem liberar acidentalmente uma versão desatualizada.
Baseie a comparação de custos no processo instalado
O preço de compra é apenas um dos itens da avaliação. Inclua o sistema de extração, a instalação elétrica, o ar comprimido quando necessário, os equipamentos de vácuo, os recursos de carregamento, o software, o treinamento, o frete, o comissionamento e o espaço necessário para a movimentação segura dos materiais. Confirme os requisitos locais de instalações elétricas, segurança e controle de poeira antes de finalizar a instalação.
Os custos operacionais devem incluir ferramentas de corte ou lâminas, afiação, mesas de sacrifício, peças de manutenção, energia, mão de obra direta e retrabalho previsto. Para um processo com seccionadora, inclua as máquinas secundárias necessárias para entregar componentes acabados equivalentes. Para o nesting, inclua qualquer furação de bordas ou usinagem da segunda face que ainda seja necessária. Comparar processos com escopos de produção diferentes pode fazer qualquer uma das opções parecer artificialmente barata.
Use o custo por componente aprovado ou por kit completo de móvel como medida comum. Baseie o cálculo em uma utilização realista, não na produção nominal contínua. Faça um segundo cenário com lotes menores ou demanda reduzida: um sistema que depende de pilhas completas e de trabalho repetitivo sem interrupções pode ser menos econômico quando o mix de pedidos muda.
O acesso para manutenção e a rapidez do suporte também são importantes. Pergunte quais componentes estão disponíveis localmente, que recursos de diagnóstico são fornecidos e quais peças de reposição devem ser mantidas na fábrica. Um preço de compra mais baixo oferece pouca proteção contra uma paralisação prolongada causada pela indisponibilidade de um componente.
Tome a decisão com um plano de aceitação da produção
Prefira um router CNC nesting quando o trabalho envolver principalmente alterações frequentes de projeto, peças moldadas e usinagem integrada das faces. Prefira uma seccionadora quando o corte repetitivo de peças retangulares puder aproveitar pilhas adequadas e o processo de furação das etapas seguintes tiver capacidade suficiente. Quando os dois tipos de trabalho forem substanciais, uma configuração híbrida pode fazer sentido — mas somente se o volume justificar o investimento adicional e a complexidade do sequenciamento.
A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para marcenaria, com mais de 20 anos de experiência no setor. Seu foco em soluções completas para marcenaria, suporte técnico, peças de reposição e serviço pós-venda é relevante para essa decisão: a seleção do equipamento deve considerar como o processo de produção será instalado, apoiado e mantido, e não apenas qual máquina será fornecida.
Antes de aprovar máquinas para marcenaria destinadas à fabricação de móveis, prepare com o fornecedor um plano de aceitação conjunto. Especifique desenhos representativos, substratos, tolerâncias dimensionais, critérios de qualidade das bordas, premissas de pessoal e operações incluídas no teste cronometrado. Confirme por escrito as interfaces de software, os serviços necessários, o escopo do treinamento, as condições de fornecimento de peças de reposição e as responsabilidades pelo comissionamento. Escolha o processo que passar nesses testes nas condições de produção da sua fábrica — não aquele com a demonstração de corte isolada mais impressionante.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.