


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Layout de máquinas para fábricas de móveis: integração entre corte, colagem de bordas e furação
Uma linha de produção de móveis funciona bem quando os painéis se deslocam entre as máquinas com o mínimo de espera, elevação e reordenação. Ao selecionar máquinas para trabalhar madeira para as operações de uma fábrica de móveis, planeje as conexões entre corte, aplicação de bordas e furação antes de definir a posição das máquinas. Uma máquina rápida pode aumentar pouco a produção se a área de descarga estiver bloqueada ou se as peças chegarem na sequência errada.
Para móveis de painéis, corte → aplicação de bordas → furação é uma rota inicial útil. O layout adequado depende da construção do produto, do tamanho dos lotes, dos requisitos das bordas e da estratégia de usinagem. Primeiro, defina essas condições; depois, escolha o arranjo, os equipamentos de movimentação e a capacidade dos buffers para manter o fluxo de trabalho.
Comece pelo percurso que cada painel realmente percorre
A planta deve refletir as peças produzidas. Uma lateral de armário, uma prateleira, uma frente de gaveta e um painel traseiro podem seguir rotas diferentes, mesmo pertencendo ao mesmo pedido. Algumas peças exigem acabamento nas quatro bordas e várias operações de furação; outras podem dispensar completamente a aplicação de bordas.
Elabore uma lista representativa de peças com base na linha de produtos prevista. Registre as dimensões dos painéis, o material, o tratamento das bordas, os padrões de furos e a quantidade de produção. Inclua peças difíceis de manusear, como travessas estreitas, portas grandes e painéis com ranhuras ou rebaixos. Muitas vezes, essas peças revelam problemas de movimentação que não são evidentes com peças retangulares padrão.
Em seguida, defina onde cada operação será realizada. Uma fresadora CNC de nesting pode cortar componentes e usinar alguns furos na face em uma única configuração, enquanto a furação horizontal permanece em uma etapa posterior. Em uma rota com seccionadora de painéis, mais operações de usinagem podem ser encaminhadas a um centro de furação separado. Nenhum dos arranjos é universalmente melhor: a escolha depende da eficiência do nesting, dos requisitos de furação, da movimentação e da combinação de produtos.
Defina também se as dimensões de usinagem se referem ao substrato cortado ou ao painel acabado após a aplicação das bordas. A espessura da borda, o refilo e as referências das máquinas precisam estar de acordo com os dados de projeto. Caso contrário, mesmo máquinas individualmente precisas podem produzir componentes que não se montam corretamente.
Equilibre a capacidade com base em trabalhos representativos
Comparar as velocidades anunciadas das máquinas não determina a capacidade da linha. A produção de corte costuma ser expressa em chapas ou peças, a aplicação de bordas em velocidade de avanço e a furação em ciclos. Essas medidas precisam ser convertidas em um requisito de produção comum, como conjuntos de armários acabados por turno.
Para cada lote representativo, estime o trabalho total em cada etapa. Inclua carregamento, descarregamento, trocas de ferramentas ou materiais, giro de painéis, leitura de códigos, inspeção e interrupções normais. Use o tempo de produção disponível após as pausas e a manutenção planejadas, em vez de presumir que cada minuto programado resulta em peças produzidas.
Um lote de painéis pequenos pode impor uma carga elevada de movimentação à coladeira de bordas, apesar de utilizar uma área relativamente pequena de chapas. Outro lote pode passar rapidamente pelo corte e pela aplicação de bordas, mas exigir muita furação. Dimensione a capacidade de acordo com a combinação esperada e identifique qual estação limita a produção em cada cenário importante.
Evite comprar máquinas com a mesma capacidade nominal em todas as etapas apenas para que a proposta pareça equilibrada. Uma capacidade excedente moderada pode ajudar uma estação a recuperar o ritmo após uma parada. No entanto, a produção excedente persistente nas etapas anteriores gera filas crescentes, a menos que a liberação da produção seja controlada.
Escolha o layout com base na movimentação e no acesso
Layouts retos, em L e em U podem conectar as mesmas máquinas. As diferenças práticas dizem respeito ao percurso dos painéis, à movimentação dos operadores, às limitações do edifício e ao acesso para manutenção.
Um layout reto é adequado para um edifício com uma direção de produção desobstruída e espaço suficiente para alimentação, descarga e transferência. Facilita o acompanhamento do fluxo de materiais e pode acomodar transportadores. Verifique todo o espaço operacional necessário: uma máquina que cabe no desenho ainda pode não ter espaço para a saída do painel mais comprido.
Um layout em L pode contornar colunas ou separar o corte das etapas posteriores de usinagem. O canto precisa de um método de transferência definido. Os painéis devem ser girados, acumulados ou movimentados em carrinhos sem obstruir nenhuma das máquinas.
Um layout em U aproxima partes do processo e pode reduzir os deslocamentos a pé quando o quadro de pessoal e os tempos de ciclo permitem que os operadores acompanhem mais de uma etapa. Sua adequação depende de impedir que materiais recebidos, componentes acabados, pedestres e veículos disputem o mesmo espaço. A proximidade, por si só, não torna um operador capaz de atender várias máquinas ocupadas.
Desenhe as máquinas em escala, incluindo posições de carregamento, proteções abertas, acesso para manutenção, conexões de aspiração e painéis elétricos. Sobreponha separadamente os percursos dos painéis e dos operadores. Um percurso curto para os painéis que exija cruzamentos frequentes dos operadores pode funcionar pior que um percurso ligeiramente mais longo e desobstruído.
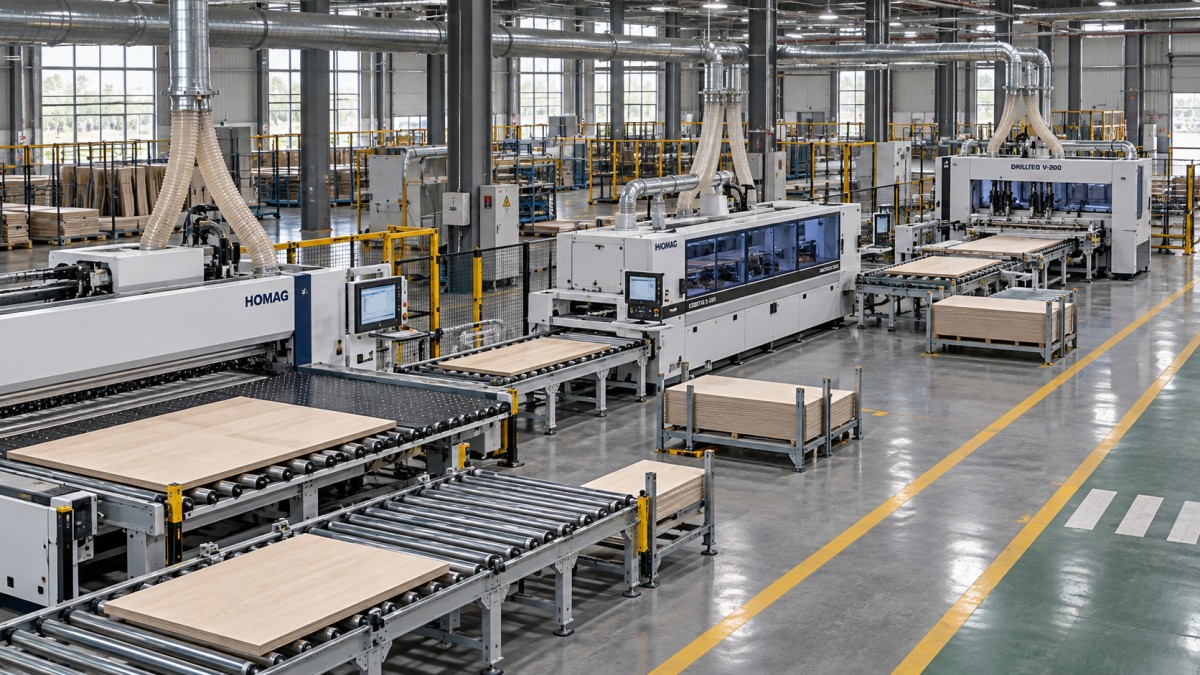
Defina em detalhe a transferência do corte para a aplicação de bordas
A área de descarga do corte costuma determinar se o trabalho posterior permanece organizado. As peças podem sair da seccionadora ou da mesa de nesting em uma sequência conveniente para o corte, mas inadequada para a aplicação de bordas. É preciso identificá-las e agrupá-las sem deixar que componentes urgentes fiquem soterrados sob trabalhos não relacionados.
Escolha um método de transferência de acordo com o tamanho das peças, a sensibilidade das superfícies, o volume de produção e a variação dos lotes. Os carrinhos oferecem flexibilidade para pedidos variados e rotas diferentes. Mesas de roletes reduzem o transporte manual quando os painéis seguem um percurso consistente. Os transportadores podem sustentar um fluxo contínuo, desde que os controles, as dimensões e as superfícies de transferência sejam adequados a toda a variedade de painéis.
Especifique como as peças pequenas e estreitas serão movimentadas. Um sistema de transferência adequado para laterais de armários pode deixar tiras estreitas sem apoio. Painéis grandes precisam de suporte suficiente durante o giro, enquanto superfícies decorativas precisam de pontos de contato limpos e proteção contra danos causados por deslizamento. Inclua peças rejeitadas e sobras reutilizáveis no planejamento para que não ocupem a área normal de descarga.
Na coladeira de bordas, contabilize cada passagem necessária. Uma máquina de aplicação unilateral geralmente exige que o painel retorne para receber as demais bordas. O retorno manual, um transportador de retorno e um arranjo mais automatizado implicam diferentes necessidades de espaço e mão de obra. Verifique todo o percurso de giro do maior painel, incluindo a posição do operador e o local onde as peças em espera se acumulam.
Agrupar a produção por material de borda pode reduzir as trocas, mas lotes grandes demais atrasam a conclusão dos pedidos. Defina uma regra de liberação que equilibre a eficiência da preparação com as prioridades de montagem. Um grande acúmulo de painéis com bordas aplicadas tem pouco valor quando ainda falta um componente essencial para cada armário.
Use buffers para absorver interrupções sem ocultar problemas
Um buffer fornece trabalho ao processo seguinte durante uma interrupção breve e oferece ao processo anterior um local para descarregar. Sua capacidade deve corresponder à interrupção que a linha precisa absorver e à taxa de chegada dos painéis.
Como cálculo de planejamento, multiplique a taxa de chegada da etapa anterior pelo tempo de cobertura desejado. Depois, verifique o resultado físico: o número de painéis, suas dimensões, a estabilidade das pilhas, as posições dos carrinhos e o espaço de acesso. Para a aplicação de bordas, diferencie os painéis que ainda não receberam a primeira passagem daqueles que precisam de passagens adicionais, para que o cálculo não confunda o estoque de painéis com a carga de trabalho da máquina.
Separe o trabalho que aguarda a primeira passagem para aplicação de bordas das peças parcialmente acabadas e dos painéis prontos para furação. Misturar essas etapas dificulta visualizar o progresso e aumenta a probabilidade de operações esquecidas. Use faixas, carrinhos ou estantes claramente identificados, com uma quantidade máxima visível.
A disposição dos buffers também afeta a retirada das peças. Pilhas planas podem ser inconvenientes quando o próximo painel está na parte inferior. Carrinhos compartimentados ou estantes adequadas podem facilitar o acesso, desde que apoiem os componentes sem danificar bordas ou superfícies. Mantenha a área após a furação organizada por destino de montagem para que as peças acabadas possam sair da produção sem demora.
Mantenha a identificação e a orientação dos painéis durante a furação
Painéis visualmente semelhantes podem exigir padrões de furos diferentes. As laterais esquerda e direita de um armário podem ter dimensões idênticas, mas usinagens espelhadas. Por isso, a identificação confiável precisa permanecer legível durante o corte, a movimentação, a aplicação de bordas e qualquer retrabalho.
Uma etiqueta útil para o painel relaciona o componente ao pedido, ao material, às instruções das bordas, à orientação e ao programa de usinagem. A leitura de códigos de barras pode reduzir a seleção manual de programas quando o software e as máquinas oferecem suporte a esse recurso. A posição da etiqueta deve permitir a leitura e evitar áreas de usinagem, refilo e superfícies onde resíduos de adesivo possam causar problemas.
Defina uma face e uma borda de referência consistentes ao longo de todo o percurso. Os operadores precisam saber como carregar uma peça após ela ter sido girada para a aplicação de bordas. Quando a furação usa como referência as bordas acabadas, confirme que as dimensões do programa e a configuração da máquina consideram essas dimensões finais.
Se o software de projeto, a otimização do corte e os controles das máquinas forem de fornecedores diferentes, valide a troca real de dados antes da aceitação. Teste peças espelhadas, diferentes espessuras de borda e pedidos revisados. A importação bem-sucedida de um arquivo, por si só, não comprova que a orientação, as ferramentas e as instruções de usinagem estejam corretas.
Defina uma rota controlada para o retrabalho. Um componente danificado pode precisar retornar ao corte enquanto o restante do pedido continua. A identificação do componente de reposição deve permanecer vinculada ao pedido, e a peça rejeitada deve ser retirada do fluxo normal para evitar uma montagem duplicada ou incorreta.
Verifique as utilidades e a manutenção em função do layout operacional
A aspiração de pó, o ar comprimido, a alimentação elétrica e o acesso para manutenção podem alterar uma planta que, de outra forma, seria viável. Planeje as ramificações da aspiração de acordo com os requisitos de conexão das máquinas e os equipamentos que deverão funcionar simultaneamente. Coordene os trajetos dos dutos com as portas, o acesso para içamento e as futuras posições das máquinas.
Verifique a demanda e a qualidade do ar comprimido em relação aos requisitos dos equipamentos, especialmente quando a fixação e a limpeza pneumáticas funcionam ao mesmo tempo. Posicione os pontos de seccionamento elétrico e de manutenção onde permaneçam acessíveis durante a produção normal.
Os sistemas de cola das coladeiras de bordas, as ferramentas de corte, as unidades de furação e os pontos de aspiração exigem acesso para manutenção. Reserve espaço para abrir tampas, remover conjuntos, trocar ferramentas e posicionar equipamentos de manutenção ao lado da máquina. Mantenha os estoques de materiais e as rotas de veículos afastados dessas áreas. Reserve espaço para expansão onde provavelmente surgirá a limitação futura; pode ser difícil conectar mais tarde áreas livres em outros pontos da fábrica.
Valide o layout antes da aceitação
Peça aos fornecedores de equipamentos que avaliem o mesmo plano de produção: arquivos de peças representativas, variedade de materiais, produção desejada, pressupostos de pessoal, planta do edifício e expansão prevista. Isso facilita a comparação entre propostas concorrentes e revela diferenças no que cada fornecedor incluiu.
A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para trabalhar madeira e fornece suporte técnico e peças de reposição. Ao discutir uma solução completa para trabalhar madeira, use o plano de produção para definir a adequação dos equipamentos, as responsabilidades pela transferência, as interfaces de software e os requisitos de assistência técnica.
A aceitação deve demonstrar o processo integrado com trabalhos representativos. Inclua peças grandes e pequenas, vários requisitos de bordas, padrões de furação espelhados e uma alteração de pedido. Observe os tempos de espera, as intervenções manuais, os erros de identificação e se as peças acabadas chegam à montagem em uma sequência adequada.
Antes de aprovar o layout, acompanhe uma peça complexa por todas as posições que ocupará, desde a descarga do corte até o carrinho final de montagem. Identifique quem a movimenta, como é girada, onde aguarda e como a próxima operação é selecionada. Qualquer transferência sem um procedimento definido é uma questão prática a resolver enquanto o layout ainda pode ser alterado com facilidade.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.