


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
A maquinaria automatizada para fabricação de produtos de madeira pode reduzir erros de manuseio?
A automação pode reduzir erros de manuseio, mas somente quando controla as transferências propensas a erros
As máquinas automatizadas para fabricação de produtos de madeira podem reduzir substancialmente os erros de manuseio, especialmente quando painéis, lâminas, portas ou componentes laminados passam por etapas repetidas de corte, alimentação, prensagem, empilhamento e transferência. O benefício não vem simplesmente da substituição de operadores por motores ou transportadores. Ele vem de tornar repetíveis o movimento, a orientação, o tempo e as condições do processo.
Para um gerente de projeto, a pergunta útil é, portanto, mais específica: quais erros de manuseio estão causando perdas na linha existente e a automação pode eliminar a decisão ou ação física que os cria? Uma linha pode sofrer com orientação incorreta do painel, tempo aberto do adesivo não respeitado, carregamento descentralizado, danos durante a transferência, lotes misturados ou empilhamento inconsistente. Cada um tem uma causa-raiz diferente. Um equipamento que automatiza um ponto de transferência pode melhorar a produção sem resolver erros gerados a montante pela identificação inadequada do material ou pela qualidade instável dos painéis recebidos.
Os melhores resultados geralmente aparecem onde o manuseio manual é frequente, a peça é grande ou difícil de manipular e um pequeno desvio de posição afeta a operação seguinte. Produção de painéis, laminação de lâminas, fabricação de compensados, placas revestidas de melamina, painéis decorativos e fabricação de portas se enquadram nesse padrão. Nessas operações, o carregamento automatizado, a transferência guiada, a alimentação controlada e os ciclos de prensagem programados podem reduzir variações que são difíceis de controlar somente com treinamento de operadores.
Onde se originam os erros de manuseio em uma linha de marcenaria
O manuseio é frequentemente tratado como uma simples atividade de apoio entre máquinas que agregam valor. Na prática, ele determina se a máquina recebe o material correto na condição correta. Uma serra de precisão, roteador CNC, coladeira de bordas ou prensa não consegue compensar de forma confiável uma placa que chega desalinhada, danificada, incompatível ou fora da janela de processo planejada.
Os erros comuns de manuseio podem ser agrupados em quatro categorias práticas.
- Erros de posição e orientação: um painel é carregado descentralizado, invertido, desalinhado ou apresentado com a borda de referência incorreta.
- Erros de identificação de material: lâminas, núcleos, superfícies decorativas ou lotes de painéis são misturados, resultando em uma incompatibilidade que pode se tornar visível apenas após a prensagem ou o acabamento.
- Erros de tempo: um componente aguarda tempo demais após a aplicação do adesivo, é alimentado na estação seguinte cedo demais ou é transferido antes de resfriar ou estabilizar suficientemente.
- Danos físicos: cantos lascam, faces são arranhadas, lâminas se deslocam ou painéis flexionam durante o levantamento, empilhamento ou transferência por transportador.
O trabalho manual não cria automaticamente esses problemas. Operadores qualificados continuam essenciais em muitas tarefas de baixo volume, alta variação, reparo e inspeção. A dificuldade surge quando o processo depende de pessoas repetindo a mesma ação de posicionamento ou transferência sob pressão de produção variável. Fadiga, trocas de turno, interrupções e variações de material criam oportunidades para inconsistências. A automação é mais eficaz quando elimina uma decisão repetitiva que não deveria precisar ser tomada repetidamente.
Por exemplo, se os painéis precisam entrar em uma prensa de laminação perpendicularmente à placa de prensagem, um sistema de carregamento guiado e uma estratégia de referência fixa podem ser mais confiáveis do que pedir aos operadores que alinhem visualmente cada painel. Se o problema for dano à face causado pelo movimento de empilhadeiras entre estações, um buffer automatizado e uma rota de transportadores podem oferecer uma melhoria mais clara do que um manuseio manual mais rápido. A primeira tarefa é relacionar o registro de defeitos ao ponto exato de transferência ou carregamento onde o erro entra no processo.
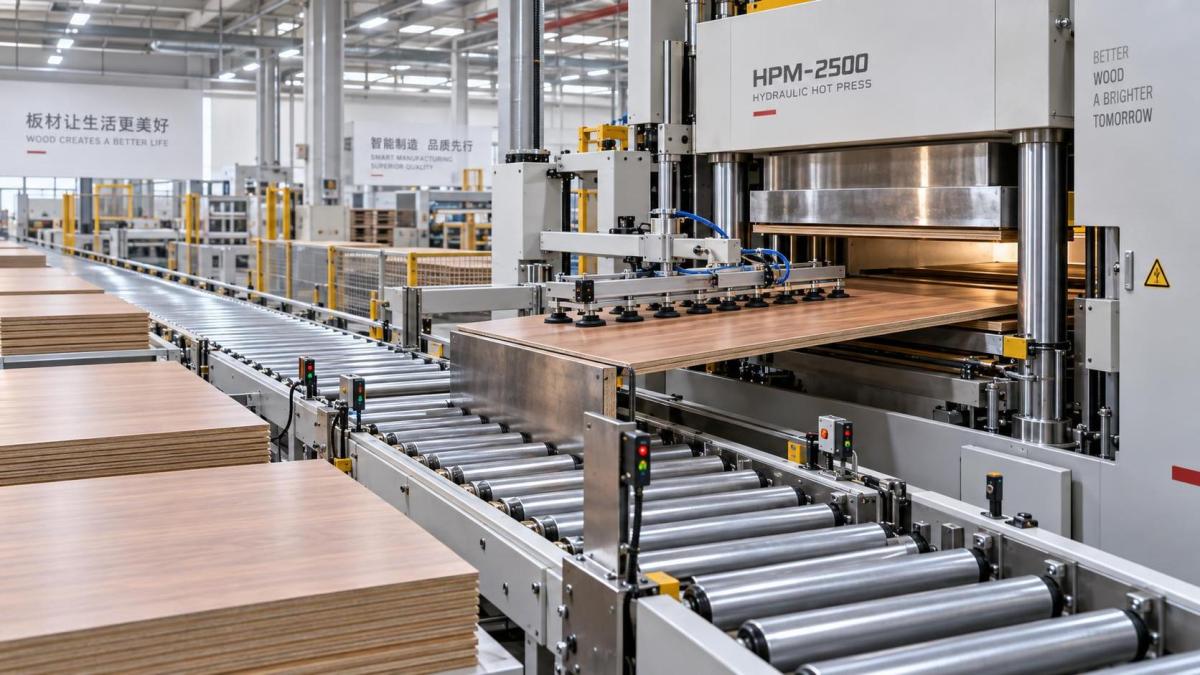
A automação melhora a consistência nas interfaces, não apenas nas estações de máquina
Uma linha de fabricação é uma cadeia de interfaces: armazenamento para alimentador, alimentador para máquina, máquina para buffer, buffer para prensa, prensa para descarregamento e descarregamento para embalagem ou acabamento. Erros de manuseio ocorrem frequentemente nessas interfaces porque a responsabilidade pela peça se torna indefinida. Uma máquina concluiu seu ciclo, mas a próxima ainda não está pronta; um operador intervém; o material aguarda; a sequência original é perdida.
As máquinas automatizadas para fabricação de produtos de madeira reduzem essa exposição ao estabelecer regras previsíveis para o movimento. Sensores podem verificar se um painel está presente. Batentes, guias, dispositivos a vácuo, roletes e mecanismos de alinhamento podem estabelecer a posição. A lógica de controle pode impedir uma transferência até que a máquina receptora esteja pronta. Instruções orientadas por receitas podem associar uma ordem de produção a dimensões, tempo de prensagem, temperatura, disposição das camadas ou roteamento posterior.
Esse nível de controle é particularmente relevante em operações de prensagem e laminação. Uma prensa é frequentemente vista como uma máquina de processo independente, mas seu resultado de qualidade depende do que acontece antes de a placa de prensagem fechar: preparação da placa, condição do adesivo, sequência de montagem, alinhamento de carregamento e controle do tempo de permanência. Uma Máquina de Prensa a Quente hidráulica com abertura automática das placas de prensagem pode apoiar um fluxo de trabalho controlado, mas o conceito de manuseio também deve garantir que o painel entre limpo, alinhado e no estágio de processo exigido.
Em uma configuração com múltiplas aberturas, o requisito de manuseio se torna mais exigente. Uma maior capacidade de camadas pode aumentar a produtividade, mas também aumenta as consequências de uma sequência de carregamento incorreta. As equipes de projeto devem examinar como cada abertura é alimentada, se os painéis podem ser identificados de forma positiva antes do carregamento e como o sistema impede que um trabalhador ou dispositivo de transferência coloque a peça errada na camada errada. Ciclos mais rápidos sem controle de fluxo confiável podem apenas produzir mais defeitos em menos tempo.
A automação da prensa ilustra a diferença entre repetibilidade e capacidade
Considere uma prensa a quente usada para laminação de lâminas ou produção de painéis engenheirados. Pressão uniforme e aquecimento estável são importantes, mas são apenas parte do sistema. Uma prensa com estrutura rígida, sistema hidráulico robusto, aquecimento controlado e tamanho de placa de prensagem adequado à peça pode tornar o ciclo de prensagem repetível. A abertura automática também oferece ao equipamento de manuseio de materiais um ponto de liberação mais consistente do que uma sequência manual.
Para uma máquina como a série ZD214x8/12, especificada com 1200 KN de pressão total, placas de prensagem aquecidas de 1300 x 2500 x 42 mm, faixa de abertura de 80-150 mm e uma a quatro camadas de trabalho, a implicação para o projeto não é simplesmente que mais painéis podem ser processados. O projetista da linha deve confirmar se o método de carregamento e descarregamento escolhido pode atender à geometria e ao tempo de ciclo da prensa sem exigir correção manual a cada ciclo.
Uma incompatibilidade pode passar despercebida durante a aquisição. A prensa pode fechar na velocidade declarada, enquanto o sistema de manuseio a montante leva mais tempo para montar e posicionar a composição de camadas. Alternativamente, o alimentador automatizado pode entregar painéis rapidamente, mas a área a jusante não dispõe de um buffer seguro para material quente recém-prensado. Em ambos os casos, os operadores voltam a intervir na linha para manter a produção em movimento. Essa intervenção frequentemente reintroduz os riscos de alinhamento, tempo e danos que o investimento deveria eliminar.
Erros que a automação não resolverá por si só
É fácil superestimar o valor da automação supondo que todo defeito relacionado ao manuseio seja causado pelo manuseio humano. Alguns são, na verdade, problemas de material ou de controle de processo. Um painel que se curva devido ao desequilíbrio de umidade pode não se deslocar corretamente por um carregador automatizado. Lâminas com dimensões inconsistentes podem prejudicar uma rotina de posicionamento projetada com base em uma borda de referência estável. Uma preparação inadequada do adesivo pode produzir defeitos de colagem mesmo quando o carregamento é preciso e repetível.
A automação também pode tornar um processo mal definido menos visível. Se uma linha não possui um método confiável para identificar ordens de trabalho, classes de painéis ou direção da superfície antes da primeira transferência automatizada, o sistema pode conduzir a peça errada por várias estações com consistência impressionante. O erro resultante é mais caro porque é descoberto mais tarde, após mão de obra, energia, adesivo e tempo de máquina já terem sido consumidos.
Outra limitação é a variação no mix de produtos. Uma fábrica que produz uma gama limitada de tamanhos de painéis, tipos de construção e padrões de roteamento geralmente é mais adequada à automação fixa do que uma oficina que lida com frequentes tamanhos personalizados e lotes curtos. Isso não significa que a automação não tenha lugar em uma operação de alta variedade. Significa que o equipamento deve ser selecionado para flexibilidade controlada: guias ajustáveis, configurações acessíveis, gestão de receitas, troca rápida e um caminho realista para exceções manuais.
Os projetos também falham quando o equipamento de transferência automatizada é especificado independentemente das máquinas que atende. A largura do transportador, o padrão de preensão a vácuo, a altura da pilha, a abertura da prensa, o peso do painel, a sensibilidade da superfície e a folga de segurança precisam ser tratados como um único problema de fluxo de material. Um fornecedor pode fornecer máquinas individuais capazes, mas a linha ainda exigirá correção manual se essas interfaces não forem projetadas em conjunto.
Como avaliar se o investimento visa o problema correto
Antes de selecionar o equipamento, os gerentes de projeto devem mapear uma rota de produção representativa, desde a liberação do material até a pilha acabada. O mapa deve mostrar cada transferência, cada decisão tomada por um operador, todos os locais onde uma peça pode aguardar e todos os pontos nos quais ela pode ser misturada com outra ordem. Isso é mais útil do que medir apenas a quantidade de mão de obra.
Em seguida, classifique o problema. Se os refugos se concentram em composições de camadas desalinhadas, o alinhamento de carregamento e a localização positiva merecem prioridade. Se ocorrem danos durante o movimento entre estações, concentre-se nas superfícies de transferência, métodos de preensão, projeto do buffer e trajeto de deslocamento. Se o retrabalho ocorre após a mistura de painéis ou superfícies, introduza identificação de peças e controle de ordens antes de aumentar a velocidade da máquina. Se os atrasos forem causados por operadores que precisam desobstruir travamentos ou compensar fornecimento inconsistente, investigue a estabilidade do processo a montante antes de automatizar a estação a jusante.
A especificação deve definir o comportamento aceitável quando a linha não estiver operando normalmente. Deve abranger detecção de travamentos, desalinhamento de painéis, ausência de material, paradas de emergência, procedimentos de reinicialização, modo manual e peças rejeitadas. Esses detalhes podem parecer secundários durante uma discussão sobre capacidade, mas determinam se a linha permanece controlada durante interrupções reais de produção. Um sistema que funciona apenas em condições ideais e ininterruptas não oferece redução confiável de erros de manuseio.
Medidas mais úteis do que uma simples comparação de mão de obra
A economia de mão de obra pode fazer parte da justificativa, mas não revela se a automação está melhorando o controle. Uma análise de projeto mais adequada acompanha a frequência e a localização dos defeitos relacionados ao manuseio, o número de intervenções manuais por turno, painéis rejeitados por causa, tempo de espera não planejado entre operações e a proporção de peças que exigem retrabalho após transferência ou prensagem. Essas medidas apontam para o mecanismo de melhoria, e não apenas para seu resultado financeiro.
Também é sensato estabelecer uma linha de base antes do comissionamento. Sem um registro claro dos tipos de defeitos e atrasos de transferência, uma equipe pode observar maior produção após a instalação, mas continuar incapaz de saber se a qualidade do manuseio realmente melhorou ou se os defeitos apenas foram transferidos para outra etapa. O objetivo não é criar um exercício complexo de relatórios. É manter evidências suficientes para ajustar guias, posições dos sensores, receitas, limites de buffer e procedimentos dos operadores após a linha começar a operar.
Como é uma sequência prática de implementação
A automação do manuseio geralmente é mais confiável quando introduzida na seção mais estável e repetível do processo. Uma célula de carregamento e descarregamento de prensa, por exemplo, pode ser um primeiro objetivo mais adequado do que tentar automatizar todos os movimentos em uma fábrica de uma só vez. Suas entradas, saídas, eventos de ciclo e requisitos de qualidade podem frequentemente ser definidos com clareza. Quando a célula opera de forma previsível, a alimentação a montante e o empilhamento a jusante podem ser conectados com menos incerteza.
Durante o projeto, insista em testes com a gama real de peças que importa para o projeto: painéis finos revestidos de lâmina, compensados mais pesados, MDF, aglomerado, superfícies decorativas e quaisquer peças com maior sensibilidade a riscos ou dimensões incomuns. O tamanho nominal do painel por si só não é suficiente. Atrito da superfície, planicidade da placa, distribuição de peso, condição das bordas e qualidade da pilha influenciam o comportamento de um sistema de transferência.
O comissionamento deve incluir os casos de exceção que os operadores enfrentarão: um painel que chega desalinhado, um painel ausente, um canto danificado, uma prensa parada, um ciclo de descarregamento atrasado e uma mudança de trabalho. O objetivo é verificar se o sistema detecta a condição, protege o material, preserva o rastreamento quando possível e oferece ao operador uma rota clara de recuperação. É nesse ponto que uma máquina tecnicamente sólida se torna um sistema de produção viável.
O manuseio automatizado é, portanto, uma forma confiável de reduzir erros na fabricação de produtos de madeira, desde que o projeto seja desenvolvido com base no mecanismo real do erro. Ele oferece o maior valor quando a identificação do material, o alinhamento físico, o tempo do processo e os procedimentos de recuperação são projetados em conjunto. Para equipes que avaliam uma nova linha ou uma atualização de célula de prensa, o próximo passo mais produtivo é identificar as transferências que atualmente exigem mais correção manual e determinar se essas correções podem ser substituídas por um método de controle definido e repetível.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.