


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que determina a qualidade das bordas em máquinas para processamento de painéis laminados?
A qualidade da borda começa antes da unidade de colagem de bordas
A qualidade da borda no processamento de painéis laminados é determinada pela interação entre a estrutura do material, a rigidez da máquina, a condição das ferramentas, os parâmetros de corte e o controle de poeira. Uma borda com aparência limpa não é simplesmente o resultado de usar uma fresa afiada ou uma coladeira de bordas de alta qualidade. Depende de o painel estar corretamente apoiado, de as forças de corte permanecerem estáveis e de os cavacos serem removidos antes de serem pressionados novamente contra a superfície.
Para gestores de controle de qualidade e segurança, isso é importante porque uma borda ruim raramente é apenas um defeito estético. Lascas podem expor o material do núcleo à umidade. O arrancamento ao redor dos furos pode enfraquecer a resistência de fixação das ferragens. A fita de borda não refilada ou mal colada pode criar pontos de contato cortantes, reduzir a durabilidade e resultar em retrabalho em uma fase tardia da produção. Na produção de móveis em alto volume, esses defeitos também dificultam distinguir um problema isolado do operador de uma condição da máquina que está se tornando insegura ou não confiável.
Portanto, a questão prática não é se a maquinaria de processamento de painéis laminados consegue cortar ou aplicar fita de borda em um painel. A questão é se a combinação completa de máquina e processo consegue produzir uma borda consistente em diferentes lotes de painéis, velocidades de produção e estágios de vida útil das ferramentas.
A superfície e o núcleo do painel definem o limite inicial
Os painéis laminados não se comportam como madeira maciça. A superfície decorativa pode ser papel melamínico, HPL, lâmina de madeira, filme de PVC, filme pintado ou outro revestimento colado a um núcleo de aglomerado, MDF, compensado ou material compósito. Cada camada responde de forma diferente à pressão de corte. Uma superfície dura e quebradiça pode lascar no ponto de saída de uma serra ou tupia. Um núcleo de aglomerado de baixa densidade pode se desintegrar sob um laminado aparentemente intacto. Um painel com vazios internos ou densidade irregular pode produzir uma borda limpa em uma área e uma borda inaceitável várias centenas de milímetros adiante.
Por isso, os defeitos de borda devem ser avaliados como uma questão de material e processo, em vez de serem imediatamente atribuídos à máquina. Se as lascas aparecerem consistentemente apenas em uma superfície, as causas prováveis serão diferentes das de um defeito que aparece em ambas as faces. Danos no laminado superior podem indicar problemas de apoio no lado superior, ação do riscador, geometria da serra ou controle de pressão insuficiente. Danos na face inferior podem indicar apoio inadequado do painel, projeção incorreta da lâmina ou incompatibilidade entre a direção de avanço e a rotação da ferramenta.
A variação do material também afeta os ajustes que permanecem estáveis durante um turno. Um processo ajustado para um painel de MDF denso pode gerar calor excessivo, fibras soltas ou arrancamento ao ser alternado para um aglomerado de menor densidade. Por outro lado, ajustes selecionados para evitar o esmagamento de um núcleo fraco podem deixar um painel laminado mais duro com apoio insuficiente durante a usinagem.
A inspeção de recebimento não precisa se transformar em um laboratório completo de materiais para ser útil. Ela deve estabelecer se a espessura, a planicidade, a condição da superfície, a aparência da densidade do núcleo e a adesão do laminado do painel são suficientemente consistentes para o processo estabelecido. Quando um novo fornecedor, novo padrão decorativo ou nova construção de painel é introduzido, um breve teste controlado é mais informativo do que presumir que painéis com a mesma espessura nominal se comportarão de forma idêntica.
A estabilidade do corte é mais importante do que a velocidade máxima da máquina
Para corte com serra, roteamento CNC, furação e refilamento, a máquina deve manter uma relação estável entre a ferramenta e o painel. Batimento do eixo, rolamentos desgastados, fixação inadequada, rolos de pressão danificados e folgas nas guias podem criar, individualmente, um padrão repetitivo de defeitos. O operador pode responder reduzindo a taxa de avanço, mas a menor velocidade apenas mascara o problema subjacente em alguns casos. Ela não corrige um eixo que não gira mais concentricamente nem um sistema de pressão que permite a vibração de um painel.
A condição das ferramentas é igualmente importante, mas “afiada” não é um padrão de inspeção suficiente. A geometria da ferramenta deve ser adequada ao material e ao processo. Número de dentes, ângulo de ataque, largura de corte, revestimento, diâmetro da fresa e perfil das pastilhas afetam a formação de cavacos e a geração de calor. Uma lâmina destinada à madeira maciça pode remover material de forma suficientemente agressiva para danificar um laminado quebradiço. Uma fresa com geometria inadequada pode criar uma borda polida, porém afetada pelo calor, que posteriormente interfere na molhagem do adesivo ou na adesão da fita de borda.
O desgaste da ferramenta deve ser gerenciado pela qualidade de saída e pela carga do processo, não apenas pelo tempo de operação decorrido. Uma ferramenta pode parecer intacta enquanto produz mais força, calor, poeira e danos à borda do painel. Os sinais de alerta incluem aumento da taxa de pequenas lascas, um núcleo exposto mais áspero, maior carga do motor, necessidade mais frequente de ajuste de parâmetros ou polimento visível próximo às linhas de corte. Essas mudanças devem acionar uma inspeção antes que os defeitos cheguem à montagem ou à embalagem.
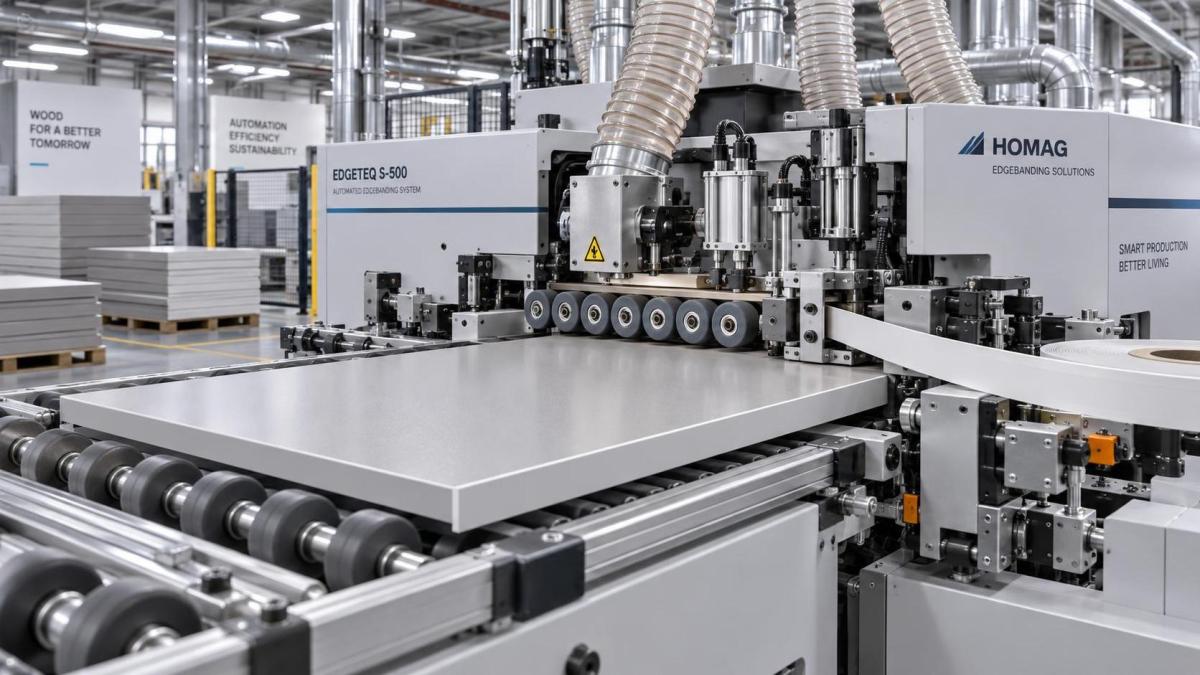
Na maquinaria de processamento de painéis laminados, a contenção do painel é frequentemente subestimada. Uma estrutura de máquina rígida não pode compensar um painel que se eleva, torce ou se desloca durante o processamento. Dispositivos de retenção, vigas de pressão, zonas de vácuo, correias transportadoras, guias laterais e batentes de referência devem corresponder ao tamanho do painel e à operação. Componentes pequenos são particularmente vulneráveis porque a área de contato disponível é limitada. Uma peça que se move apenas levemente durante o refilamento pode produzir raios inconsistentes, sobreposição irregular da fita de borda ou um canto afiado que não será totalmente removido na estação de acabamento.
A taxa de avanço, a velocidade da ferramenta e a direção devem trabalhar juntas
A qualidade da borda é fortemente influenciada pela carga de cavaco: a quantidade de material removida por cada aresta de corte em cada passagem. Embora as equipes de produção frequentemente ajustem primeiro a velocidade de avanço, a taxa de avanço não pode ser tratada separadamente da velocidade do eixo, do número de dentes, do diâmetro da fresa e do tipo de material. Carga de cavaco excessiva pode arrancar fragmentos do laminado ou esmagar o núcleo. Carga de cavaco insuficiente pode causar atrito em vez de corte controlado, elevando a temperatura e deixando uma borda vitrificada ou descolorida.
Portanto, o ajuste correto é uma faixa operacional estável, e não um único número universal. Dentro dessa faixa, o corte é limpo, a carga da máquina é previsível e a ferramenta não superaquece. Fora dela, os defeitos podem mudar rapidamente. Um aumento de avanço que parece inofensivo em um painel melamínico liso pode produzir arrancamento da borda quando uma superfície texturizada ou um laminado mais fino é processado.
A direção de corte também é importante. O corte concordante e o corte convencional podem deixar bordas visivelmente diferentes, especialmente ao fresar superfícies laminadas. Uma direção pode reduzir o arrancamento da superfície, mas aumentar a tendência de movimentação da peça se a fixação for inadequada. A estratégia selecionada deve considerar tanto a qualidade do acabamento quanto o controle seguro da peça. Alterar a direção de rotação ou a sequência do processo sem verificar as condições de retenção pode criar um problema de segurança, além de um problema de qualidade.
Para serras de painel, o riscamento costuma ser o fator decisivo para obter uma superfície laminada inferior sem lascas. A lâmina riscadora deve estar alinhada com a lâmina principal e ajustada à largura e à altura apropriadas para a largura de corte real. Se o caminho do riscador for mais estreito que o corte principal, a lâmina principal ainda poderá rasgar a superfície. Se for muito largo, poderá permanecer um sulco visível fora da linha de corte pretendida. O alinhamento deve ser verificado após trocas de lâmina, trabalhos de manutenção ou qualquer defeito recorrente concentrado em uma face do painel.
A qualidade da colagem de bordas depende da borda cortada que ela recebe
A colagem de bordas às vezes é tratada como uma operação de acabamento separada, mas seu resultado está diretamente ligado à qualidade de corte anterior. O adesivo não consegue compensar de forma confiável um substrato esmagado, empoeirado, superaquecido ou irregular. Uma borda áspera de aglomerado pode absorver o adesivo de maneira irregular. Uma borda de MDF polida pelo calor pode reduzir a molhagem. Fibras soltas e cavacos podem criar canais que posteriormente aparecem como folgas, áreas fracas ou linhas de adesivo visíveis.
A unidade de colagem de bordas também deve manter a orientação estável do painel. Aplicação de cola, posicionamento da fita, força dos rolos de pressão, refilamento, raspagem e polimento são operações sequenciais. Um pequeno erro de posicionamento na entrada pode permanecer visível até o painel final. Se o painel não for referenciado de forma consistente, uma borda poderá receber sobreposição irregular da fita, levando a refilamento excessivo de um lado e limpeza insuficiente do outro.
As equipes de qualidade devem inspecionar a borda acabada como um sistema, em vez de limitar as verificações a saber se a fita permanece aderida. As observações relevantes incluem:
- lascas ou fraturas na superfície ao lado da borda colada;
- linhas de cola abertas, pontos secos ou extravasamento de adesivo;
- folgas nas extremidades de entrada e saída;
- fita de borda saliente, rebaixada ou refilada de forma irregular;
- cantos afiados, marcas de faca ou material do núcleo exposto;
- variação entre o primeiro, o painel do meio e o último painel de uma produção.
Um defeito localizado na extremidade pode estar associado à pressão de entrada, ao refilamento de extremidade ou ao manuseio da peça. Um defeito contínuo ao longo de toda a borda tem maior probabilidade de envolver a condição de corte, a aplicação de cola, os rolos de pressão ou a condição do painel. Essa distinção ajuda a evitar ajustes amplos na máquina quando a causa está limitada a uma estação.
A extração de poeira tem efeito direto na qualidade e na segurança
A extração de poeira é frequentemente avaliada principalmente como um requisito ambiental e de limpeza. Na usinagem de painéis laminados, ela também exerce uma função de controle de processo. Poeira fina deixada no rasgo da serra ou em uma borda fresada pode ser compactada na superfície, interferir no contato do adesivo, ocultar um defeito em desenvolvimento e aumentar o calor ao redor da ferramenta. Cavacos maiores podem ser arrastados contra um laminado acabado e deixar riscos que talvez só se tornem evidentes sob iluminação de inspeção.
A extração insuficiente também pode tornar o diagnóstico não confiável. Uma borda áspera coberta de poeira pode parecer aceitável na máquina, enquanto o verdadeiro arrancamento se torna visível somente após a limpeza ou a montagem posterior. Portanto, os procedimentos de inspeção devem definir como uma borda é limpa antes da aceitação visual. Verificar painéis enquanto a poeira ainda está presente leva a julgamentos inconsistentes entre turnos.
Do ponto de vista da segurança, o desempenho da extração não deve ser inferido apenas pelo fato de os dutos parecerem conectados. Obstruções, mangueiras desgastadas, coifas mal posicionadas, vedações danificadas e sistemas de coleta sobrecarregados podem reduzir a captação na zona de corte, enquanto a máquina aparentemente permanece operacional. O resultado pode ser maior exposição à poeira suspensa no ar, acúmulo ao redor de componentes móveis e menor visibilidade para os operadores. Quando a qualidade da borda e as condições de poeira se deterioram juntas, tratá-las como questões de manutenção separadas pode atrasar a correção real.
Como transformar defeitos de borda em sinais úteis do processo
Os padrões visuais funcionam melhor quando descrevem a localização e a gravidade do defeito em termos claros. “Borda ruim” é uma descrição ampla demais para apoiar ações corretivas. Um registro prático de inspeção distingue entre lascas na superfície superior, lascas na superfície inferior, arrancamento do núcleo, bordas com fibras soltas, queimaduras, folgas na fita de borda, bordas afiadas e desvio dimensional. Ele também deve identificar a máquina, a operação, o conjunto de ferramentas, o tipo de painel, a orientação do painel e o momento na produção.
O objetivo desse tipo de registro não é atribuir culpa a um operador ou departamento. É identificar se um defeito se repete conforme a orientação do painel, a posição da ferramenta, o lote de material, o intervalo de tempo ou a estação da máquina. A repetição é uma evidência valiosa. Um defeito que ocorre em intervalos regulares pode indicar dano à ferramenta ou um problema em componente rotativo. Um defeito que começa após uma troca de ferramenta pode indicar configuração, alinhamento ou especificação da ferramenta. Um defeito limitado a um lote de painéis deve levar à segregação do material e à revisão da janela de processamento antes que a máquina seja extensivamente ajustada.
Uma resposta controlada é melhor do que ajustes repetidos
Quando a qualidade da borda diminui, as equipes de produção frequentemente alteram vários ajustes ao mesmo tempo: reduzem a velocidade de avanço, aumentam a velocidade do eixo, elevam a pressão, alteram a temperatura do adesivo e substituem uma ferramenta. Isso pode restaurar temporariamente a aparência, mas elimina a capacidade de identificar a causa. Também pode introduzir novos riscos, como calor excessivo, danos ao painel por pressão excessiva ou redução da produtividade sem ganho mensurável de qualidade.
Uma resposta mais confiável começa com a definição do defeito e o isolamento da operação afetada. Confirme o tipo e a orientação do painel, inspecione a ferramenta e o sistema de retenção, verifique a extração de poeira no ponto de corte e compare o resultado com uma amostra controlada. Altere uma variável relevante por vez, quando as condições de produção permitirem. O ajuste final deve ser documentado com a construção do painel e a configuração da ferramenta em relação às quais foi validado.
Bordas limpas são produzidas por um processo controlado, não por uma única especificação de máquina. Um eixo rígido, uma ferramenta adequada, avanço estável, retenção eficaz, sistema de riscamento alinhado, superfície de corte limpa e sistema de extração funcional reforçam-se mutuamente. Para gestores de qualidade e segurança, o ponto de controle mais forte é um processo que torna a deterioração visível cedo, antes que pequenos danos de borda se tornem um defeito recorrente do produto ou um problema operacional mais amplo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.