


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher a fixação por vácuo de peças pequenas em uma router CNC com ATC para MDF
Escolha a fixação por vácuo para peças pequenas de MDF avaliando o menor componente no corte final de separação. Uma chapa inteira pode permanecer firmemente fixada enquanto uma peça quase acabada desliza, gira ou se levanta. Para uma fresadora CNC com trocador automático de ferramentas (ATC) para MDF, a escolha deve, portanto, começar pela área efetiva de fixação, pelo vazamento de ar através do material e da placa de sacrifício e pelas forças geradas pelo percurso real da ferramenta. A potência do motor da bomba, por si só, não permite determinar se a peça acabada permanecerá segura.
Uma mesa de vácuo zonificada para chapas inteiras é adequada à produção por nesting quando permanece material suficiente conectado durante o corte. À medida que os componentes ficam menores, mais estreitos ou são usinados mais intensamente, dispositivos dedicados com juntas, abas de retenção ou um passe controlado de pele de cebola tornam-se opções mais relevantes. A configuração correta deve manter a peça fixada nas condições de corte menos favoráveis, inclusive no momento em que seu perímetro fica totalmente aberto.
Comece pela área que permanece sob vácuo
A relação básica é simples: a diferença de pressão multiplicada pela área efetiva produz a força teórica que pressiona a peça contra seu apoio. Essa força atua perpendicularmente à mesa. A resistência às forças laterais de corte também depende do atrito na superfície de contato, enquanto a resistência à rotação depende da forma e da distribuição da área apoiada.
A área efetiva merece atenção especial. Em um dispositivo com junta, é a área evacuada delimitada pela vedação, excluindo as áreas que não estão conectadas ao vácuo. Em uma placa de sacrifício porosa, a pressão sob a peça é menos uniforme e varia à medida que o ar entra pela placa, pelas superfícies expostas e pelos canais de corte recém-abertos. Portanto, as dimensões externas do componente não são um substituto confiável para a área efetiva de fixação.
Uma tira longa e estreita apresenta um problema diferente de uma peça compacta com área semelhante. Uma força de corte aplicada perto da extremidade da tira cria uma alavanca que favorece a rotação. Um rebaixo raso também pode reduzir a rigidez o suficiente para que uma borda flexione para cima, permitindo a entrada de mais ar e enfraquecendo ainda mais a fixação.
Faça a avaliação inicial considerando o menor contorno acabado, a espessura restante, os furos passantes, a posição dos rebaixos e a sequência de corte. Inclua o grau e o estado da superfície do MDF. MDF cru, painéis revestidos e diferentes densidades de placa apresentam comportamentos distintos de vazamento e contato; um teste em um painel selado não comprova o desempenho em material sem revestimento.
Avalie o desempenho da bomba nas condições de operação
Os sistemas de vácuo precisam criar uma diferença de pressão enquanto removem continuamente o ar que entra. O vácuo máximo descreve uma condição próxima à extremidade de baixa vazão da curva de desempenho da bomba. A vazão de ar livre descreve a extremidade oposta. Considerado isoladamente, nenhum desses valores representa o desempenho sob um conjunto de peças de MDF com vazamentos.
A comparação útil é a vazão de ar disponível no vácuo de trabalho necessário, levando em conta as perdas nos filtros, tubulações, válvulas e na mesa. Uma bomba que atinge um vácuo elevado com a entrada fechada ainda pode perder pressão quando o corte expõe uma área considerável da placa de sacrifício. Por outro lado, uma vazão alta oferece pouco benefício se a diferença de pressão resultante for insuficiente para a área de contato disponível da peça.
Obtenha os dados de desempenho usando a mesma referência de pressão. Pressão absoluta e vácuo relativo à atmosfera são grandezas diferentes, e misturá-las torna as comparações enganosas. A pressão atmosférica local também limita a diferença de pressão máxima disponível, o que é relevante quando o equipamento é instalado em altitude.
Meça o vácuo no coletor da mesa e também perto da bomba durante um corte representativo. Um vácuo forte na bomba e fraco na mesa indica restrição ou perdas no sistema de conexão. Uma queda de pressão nos dois pontos à medida que os contornos se abrem sugere que o ar que entra excede a capacidade disponível do sistema naquele ponto de operação.
A placa de sacrifício e o zoneamento determinam para onde vai o fluxo de ar
Uma placa de sacrifício porosa deve distribuir o vácuo e, ao mesmo tempo, apoiar a peça uniformemente. Sua espessura, densidade, estado da superfície e preparação influenciam o fluxo de ar. Uma resistência excessiva limita a evacuação sob a chapa; uma permeabilidade excessiva aumenta a demanda nas áreas descobertas da placa. Não existe uma espessura de placa de sacrifício universalmente correta, independente da bomba, da mesa e do padrão de nesting.
Prepare a placa de sacrifício de acordo com o projeto da mesa. Quando as camadas superficiais de MDF restringem o fluxo de ar, usinar as duas faces ajuda a estabelecer um percurso mais uniforme através da placa. Vede as bordas que, de outra forma, permitiriam a entrada desnecessária de ar. Após o recapeamento, reavalie o desempenho: a alteração da espessura muda a resistência, e os sulcos acumulados podem criar caminhos de vazamento entre a área de corte e as regiões expostas.
A planicidade é importante independentemente da permeabilidade. Um painel empenado ou uma placa de sacrifício irregular cria folgas que consomem o fluxo de ar antes que se desenvolva uma pressão útil sob a peça. O pó preso sob a chapa também reduz a estabilidade do contato. Aumentar a capacidade da bomba não corrige uma peça que oscila sobre detritos ou fica suspensa sobre uma depressão sem apoio.
As zonas de vácuo devem corresponder à cobertura da chapa e ao trabalho a ser fixado. Feche as zonas não utilizadas e cubra as áreas porosas expostas com uma máscara não porosa adequada, mantida fora do percurso da ferramenta. Confirme como a mesa realmente separa suas zonas: o fluxo de ar pode passar através de uma placa de sacrifício porosa contínua, mesmo quando o plenum subjacente possui válvulas separadas.
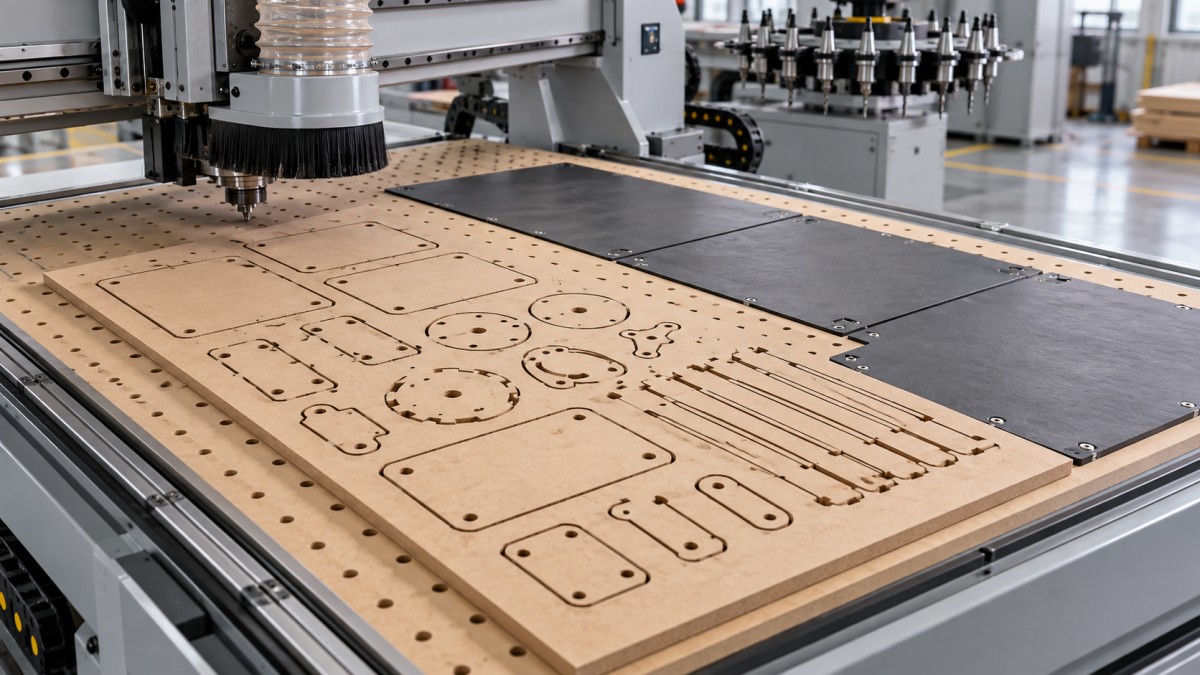
Um desenho de layout útil mostra a zona ativa, os limites da chapa, a placa de sacrifício exposta e as últimas peças pequenas a serem liberadas. Isso costuma revelar uma incompatibilidade que as especificações da bomba não mostram: um componente pequeno permanece conectado à mesma fonte de vácuo que uma grande área descoberta, de modo que boa parte do fluxo de ar disponível atende ao vazamento, em vez de contribuir para a fixação.
Escolha o método de fixação considerando o corte final
Nesting direto sobre uma placa de sacrifício porosa oferece posicionamento flexível e exige pouca preparação de dispositivos. Funciona melhor quando o layout de nesting limita a área exposta e os componentes menores permanecem estáveis durante o acabamento. O desempenho deve ser comprovado após o corte das peças vizinhas, pois um contorno de teste inicial enfrenta uma condição de vazamento diferente daquela do contorno final no nesting.
Um dispositivo com junta concentra o vácuo sob uma área definida. A junta deve formar uma vedação contínua dentro do perímetro acabado e permanecer afastada das ferramentas de corte, dos furos e dos rebaixos passantes. As superfícies de apoio devem impedir que o MDF fino se dobre para dentro da cavidade de vácuo. Em peças estreitas, a largura da junta e a distância de segurança da ferramenta podem deixar uma área evacuada muito menor do que as dimensões externas sugerem.
O MDF cru também pode permitir a passagem de ar pela espessura e pelas bordas, portanto um dispositivo vedado não torna automaticamente a peça estanque. Se esse vazamento impedir uma fixação adequada, é necessário avaliar um tratamento de vedação compatível ou outro método de fixação. Qualquer tratamento deve ser compatível com os requisitos posteriores de colagem, revestimento ou acabamento.
A pele de cebola deixa uma camada fina e contínua sob o perfil durante o corte principal. Essa camada mantém a conexão com a chapa e limita o caminho aberto para o fluxo de ar até um passe de acabamento separado. Seu sucesso depende da variação da espessura do material, da planicidade da placa de sacrifício e de uma referência Z confiável. Uma camada residual nominal oferece pouca proteção se as variações locais permitirem que a ferramenta atravesse o material antes do previsto.
As abas de retenção mantêm conexões físicas depois que a maior parte do perímetro foi cortada. São úteis quando o vácuo, por si só, não consegue impedir o movimento, especialmente em componentes estreitos ou irregulares. A posição das abas deve levar em conta a direção das forças de corte e a rigidez das conexões restantes. A remoção e o acabamento das bordas passam a fazer parte do processo de produção, sobretudo quando a borda acabada ficará visível.
Esses métodos podem ser combinados. Uma chapa pode usar o vácuo para apoio geral, a pele de cebola durante o desbaste do perfil e abas nos componentes mais difíceis. A decisão depende de qual conexão permanecerá confiável durante o engajamento final da ferramenta e de quanto acabamento secundário é aceitável.
A estratégia de corte pode alterar os requisitos de vácuo
A geometria da ferramenta afeta a direção da força. Uma fresa helicoidal de corte ascendente favorece a evacuação de cavacos, mas aplica uma componente de força para cima que desafia a fixação. Uma geometria de corte descendente pressiona a superfície superior para baixo, mas requer uma evacuação adequada dos cavacos, sobretudo em ranhuras profundas. Uma fresa de compressão produz direções de corte opostas; seu comportamento depende da posição da transição entre essas direções em relação à espessura do painel e à profundidade de corte.
Portanto, uma ferramenta de compressão não é uma solução automática para peças soltas. Durante uma entrada rasa ou com uma profundidade de passe inadequada, a seção inferior de corte ascendente pode predominar no engajamento. A escolha da ferramenta deve ser avaliada em conjunto com a sequência real de passes, e não inferida apenas pelo nome da fresa.
Sempre que possível, conclua os rebaixos internos e a furação enquanto a chapa ao redor ainda apoia o componente. Deixe a separação externa para depois dessas operações. Posicione os movimentos de entrada longe dos cantos frágeis e avalie se o passe de acabamento aplica força lateral em uma área onde a peça oferece menor resistência à rotação.
Reduzir o avanço não é uma solução confiável para o movimento. Um avanço excessivamente baixo para a rotação do eixo-árvore reduz a espessura do cavaco e favorece o atrito, o aquecimento e a formação de pó. Uma ferramenta afiada, uma espessura de cavaco adequada e um engajamento controlado oferecem uma base melhor para a avaliação. O desgaste da ferramenta também deve ser considerado: uma configuração que só mantém a peça fixada com uma fresa nova oferece pouca margem operacional.
Faça o teste na máquina reproduzir o nesting mais difícil
Um teste de aceitação significativo utiliza o MDF previsto, a geometria difícil de menor dimensão e a sequência de corte de produção. Cortar um retângulo grande em uma chapa que permanece praticamente intacta não comprova quase nada sobre componentes pequenos liberados no fim de um nesting denso.
Registre detalhes suficientes para repetir o resultado: espessura e condição da chapa, preparação da placa de sacrifício, zonas abertas, mascaramento, geometria da fresa, avanço, rotação do eixo-árvore, profundidades dos passes e pontos de medição do vácuo. Em uma máquina ATC, inclua as trocas de ferramenta programadas e as referências Z. Um comprimento de ferramenta incorreto pode remover uma pele de cebola prevista ou cortar profundamente a placa de sacrifício, alterando tanto a fixação quanto o vazamento.
Durante o teste, diferencie os seguintes padrões de falha:
- Movimento apenas nos pontos de ruptura final indica perda da fixação efetiva, uma força de acabamento desfavorável ou uma conexão residual insuficiente.
- Uma queda generalizada do vácuo na mesa à medida que os contornos se abrem sugere aumento do vazamento ou vazão insuficiente na pressão necessária.
- Uma peça se desloca enquanto as peças próximas permanecem estáveis. Investigue a planicidade local, o pó, a geometria e o caminho de pressão sob esse componente.
- As bordas se deterioram sem movimento mensurável da peça. Antes de alterar o sistema de vácuo, verifique o estado da ferramenta, a evacuação dos cavacos e os parâmetros de corte.
Defina a aceitação por meio da posição mensurável das peças, dos resultados dimensionais, do estado das bordas e da fixação bem-sucedida em todo o nesting. Inclua uma carga representativa dos filtros e uma ferramenta em condições de serviço, com desgaste realista. Se o componente menor permanecer seguro apenas enquanto o material da chapa vizinha estiver intacto, o processo ainda precisará de uma estratégia de separação revisada, de um dispositivo ou de uma conexão física antes da finalização dos parâmetros de produção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.