


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Planejamento da linha de produção de marcenaria: equilibrando corte, aplicação de bordas e furação
Uma serra de painéis rápida não consegue evitar atrasos nos prazos quando a coladeira de bordas e a furadeira não conseguem absorver sua produção. Uma linha de produção de marcenaria equilibrada é dimensionada com base na carga de trabalho necessária para fabricar um produto comercializável — e não para igualar as velocidades anunciadas de cada máquina. O objetivo prático é obter uma produção confiável de conjuntos completos de componentes, controlando o trabalho em processo entre as operações.
Isso exige mais do que comparar painéis por hora. A capacidade de corte depende dos planos de corte das chapas e do manuseio; o acabamento de bordas depende do número e do comprimento das bordas, das trocas de material e das passagens de retorno; a furação depende dos padrões de furos, das faces usinadas e do posicionamento. Soluções eficazes para linhas de produção de marcenaria convertem essas diferentes cargas de trabalho em um cronograma de produção comum antes de definir as quantidades de equipamentos e os níveis de automação.
Defina o mix de produção antes de calcular a capacidade
Uma meta como “100 armários por turno” não é suficiente para planejar uma linha. Um armário com prateleiras reguláveis, gavetas e laterais aparentes gera uma carga de usinagem diferente da de uma estrutura simples. Mesmo quando dois pedidos contêm o mesmo número de painéis, os requisitos de acabamento de bordas e furação podem diferir substancialmente.
A base do planejamento deve, portanto, ser uma lista de materiais e um roteiro de produção representativos. Cada componente precisa ter dimensões, substrato, espessura, direção do veio quando relevante, tratamento de bordas, padrão de furação e quantidade necessária. As peças que não passam por uma operação devem continuar visíveis no cálculo; presumir que todos os painéis seguem o mesmo roteiro pode levar a investimentos desnecessários em equipamentos.
Agrupe os componentes de acordo com as características que determinam a carga de trabalho das máquinas, e não apenas pelo nome do produto acabado:
- No corte: formato da chapa, espessura, tipo de material, padrão de nesting ou de corte na serra e dimensões mínimas das peças.
- No acabamento de bordas: número de lados a serem tratados, comprimento das bordas, material da fita, sistema adesivo, perfil e requisitos de aparência.
- Na furação: quantidade e disposição dos furos, faces usinadas, ranhuras, rebaixos para ferragens e requisitos de fixação.
Use mais de um cenário de demanda. Um mix médio ajuda a estabelecer a capacidade de referência, enquanto um mix com alta demanda de furação ou acabamento de bordas revela se a linha proposta pode cumprir os compromissos de entrega sem depender de horas extras. Esses cenários devem ser baseados em pedidos previstos ou planos de vendas confiáveis, e não em um percentual arbitrário acrescentado às especificações de cada máquina.
Converta o desempenho das máquinas em cargas de trabalho comparáveis
A medida comum mais útil é o tempo de máquina necessário por turno. Para cada processo, calcule a carga de trabalho com base no mix de componentes e, em seguida, compare-a com o tempo realmente disponível para a produção.
Tempo de processo necessário = tempo total de processamento variável conforme a quantidade + tempo programado para preparação e troca.
O tempo variável conforme a quantidade deve incluir as atividades que ocupam a máquina ou impedem a entrada da peça seguinte: carregamento, posicionamento, usinagem, descarregamento e qualquer manuseio de retorno necessário. Se um ciclo medido já inclui essas atividades, não as acrescente novamente. Da mesma forma, diferencie pausas programadas, tempo de preparação, paradas não planejadas e perdas de qualidade para não descontar a mesma perda duas vezes.
Considere um turno ilustrativo com 420 minutos disponíveis após as pausas planejadas, mas antes das preparações específicas de cada processo. Os valores a seguir são hipóteses de planejamento, não referências de desempenho de equipamentos.
Neste exemplo, o acabamento de bordas é a restrição de capacidade, embora nominalmente todos os três processos caibam no turno. Sua margem de 35 minutos precisa absorver interrupções e variações na carga de trabalho. Aumentar a velocidade de corte não elevaria a produção concluída a menos que a restrição do acabamento de bordas fosse aliviada; aumentaria principalmente a fila à sua frente.
O cálculo também precisa identificar os recursos compartilhados. Se uma pessoa carrega a serra e transfere os painéis para o acabamento de bordas, as capacidades das máquinas calculadas de forma independente talvez não possam ser alcançadas simultaneamente. O mesmo problema ocorre quando as máquinas compartilham um transportador de retorno, um dispositivo de elevação ou uma área de preparação limitada.
Resolva os diferentes fatores que determinam a capacidade em cada operação
Corte: a produção de chapas não é a produção de componentes
A velocidade de corte de uma serra de painéis não determina diretamente quantos componentes utilizáveis chegam à próxima etapa. O carregamento das chapas, a altura das pilhas, os planos de corte, a separação, a etiquetagem e a remoção de sobras afetam a taxa de saída. O corte em pilhas pode produzir rapidamente um grande lote, mas também pode liberar peças idênticas mais rápido do que as operações posteriores precisam delas.
Uma fresadora nesting altera esse equilíbrio. Quando apropriado, ela pode combinar o corte com algumas operações de furação na face ou de abertura de ranhuras, reduzindo a carga sobre uma furadeira a jusante. No entanto, as trocas de ferramentas, o desempenho da fixação a vácuo, a estabilidade de peças pequenas e o descarregamento devem ser incluídos no ciclo de nesting. O trabalho transferido para uma etapa anterior não desaparece; seu tempo e seus requisitos de qualidade passam para outro recurso.
A escolha entre serragem e nesting deve, portanto, ser avaliada considerando o roteiro completo. Um custo de corte mais alto por painel ainda pode ser justificado se eliminar uma operação posterior que seja uma restrição ou reduzir o manuseio o suficiente para aumentar a produção de conjuntos completos.
Acabamento de bordas: conte as passagens, não apenas os painéis
Uma coladeira de bordas unilateral pode exigir várias passagens para um componente. Sua velocidade de avanço descreve o deslocamento pela máquina, não o tempo total necessário para terminar todas as bordas requeridas. O espaçamento entre peças, as dimensões mínimas, a rotação, o trajeto de retorno e o acesso do operador podem determinar a produtividade efetiva.
Calcule a carga de trabalho do acabamento de bordas com base na sequência real de passagens. Separe as séries longas que usam uma única especificação de borda dos lotes curtos que exigem mudanças de fita, espessura, adesivo ou ajustes de acabamento. Uma linha dimensionada apenas para séries longas e ininterruptas pode não dar conta quando o mix de pedidos inclui muitos acabamentos diferentes.
Antes de adicionar uma segunda máquina, identifique o que consome o tempo de restrição. Melhorar o manuseio de retorno, a preparação dos materiais ou a sequência de preparação pode liberar capacidade. Essas medidas não resolverão uma verdadeira falta de capacidade de usinagem, mas podem evitar o investimento em equipamentos que continuariam limitados pelo mesmo sistema de manuseio.
Furação: painéis de tamanho idêntico podem ocultar ciclos diferentes
O tempo de furação depende do programa de usinagem, não apenas da área do painel. Uma lateral com fileiras de furos para suportes de prateleira, recursos relacionados a dobradiças, ranhuras e furos nas bordas pode exigir muito mais tempo do que uma prateleira de tamanho semelhante.
Confirme se a máquina proposta consegue usinar todas as faces e todos os recursos necessários em um único carregamento. O reposicionamento, a inversão manual, a fixação adicional ou uma operação separada de furação horizontal alteram tanto o tempo de ciclo quanto os requisitos de mão de obra. A recuperação dos programas e a orientação das peças também devem ser incluídas quando a linha processa componentes variados.
Use programas de peças representativas para validar a capacidade. Uma média calculada com componentes simples pode ocultar os trabalhos com alta demanda de furação que determinam o desempenho das entregas.
Use buffers para proteger o fluxo, não para ocultar desequilíbrios
Conectar diretamente todas as máquinas pode reduzir o manuseio, mas também permite que uma interrupção pare as operações adjacentes. Buffers limitados entre corte, acabamento de bordas e furação podem desacoplar pequenas interrupções sem transformar a fábrica em uma área de armazenagem.
Um ponto de partida prático é expressar cada buffer em minutos de consumo da operação a jusante, em vez de usar um número arbitrário de paletes. Se o acabamento de bordas consome dois painéis por minuto com um mix de produtos definido, uma interrupção de 20 minutos na operação anterior exigiria 40 painéis sequenciados corretamente para manter o abastecimento. Este é um cálculo ilustrativo; a cobertura real depende do mix de componentes, da capacidade dos racks e das limitações de manuseio.
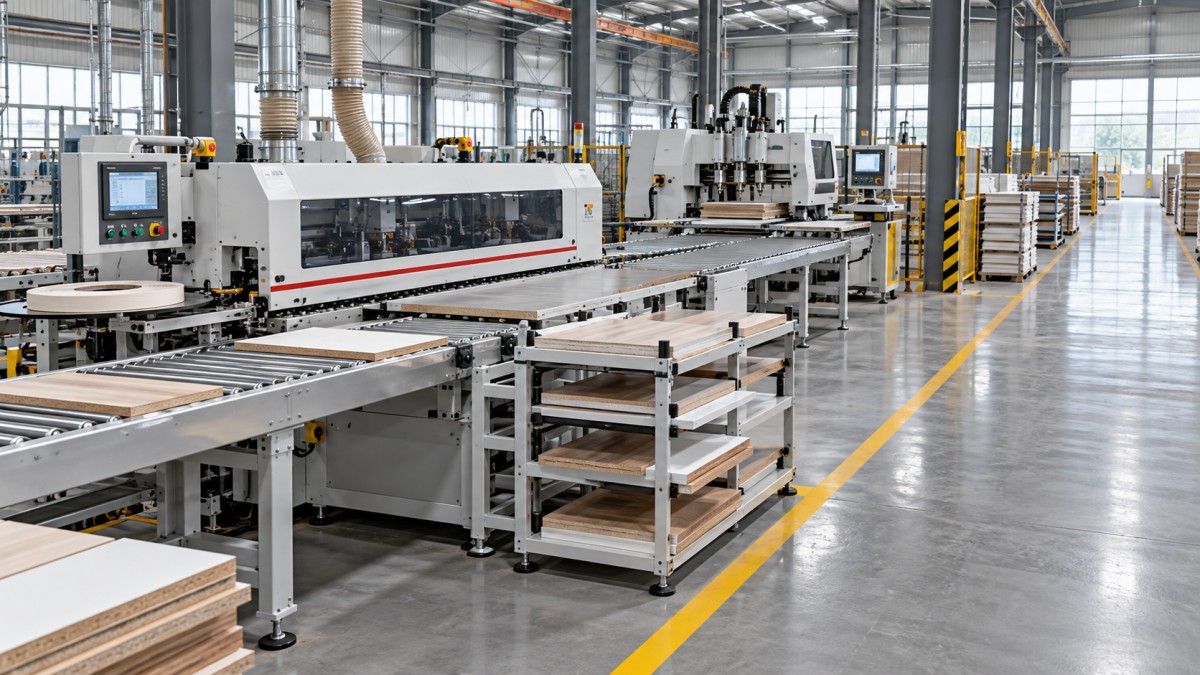
O buffer deve conter as peças certas. Quarenta painéis de um pedido que não está programado para acabamento de bordas não protegem o próximo trabalho programado. Separe as pistas por status ou sequência de produção, torne visíveis os limites das filas e defina o que fazer quando uma pista estiver cheia. Caso contrário, o corte pode continuar liberando material enquanto a restrição fica soterrada sob peças sem classificação.
Proteja também o espaço após a operação restritiva. Uma coladeira de bordas pode perder tempo produtivo se os painéis acabados não puderem ser descarregados porque a área de entrada da furadeira está cheia. O planejamento de buffers precisa, portanto, analisar tanto a falta de abastecimento quanto o bloqueio.
Os buffers não corrigem um déficit persistente de capacidade. Se o acabamento de bordas exigir todos os dias mais tempo do que o turno oferece, racks adicionais apenas adiarão o momento em que o desequilíbrio se tornará inevitável.
Libere o trabalho de acordo com a entrega de conjuntos completos
A otimização do corte e as prioridades de montagem podem entrar em conflito. Agrupar chapas por material pode melhorar o aproveitamento e reduzir as preparações, mas deixar as áreas posteriores com conjuntos de armários incompletos. Por outro lado, liberar cada pedido como um lote pequeno separado pode aumentar as trocas de material e reduzir a capacidade efetiva das máquinas.
Uma política de liberação viável define quanto trabalho pode entrar na linha e como os pedidos podem ser agrupados. Agrupe materiais e acabamentos compatíveis quando isso gerar uma economia significativa no tempo de preparação, mas preserve a identificação dos componentes e a sequência de entrega. Etiquetas ou um sistema de identificação equivalente devem associar cada peça ao seu roteiro, programa, orientação e pedido.
A regra de programação também deve abranger exceções. Um painel danificado que precise ser recortado requer um fluxo de retorno controlado para o acabamento de bordas e a furação; caso contrário, um pedido quase completo pode ficar aguardando atrás de novos lotes liberados. Reserve capacidade para recuperação com base nos padrões de perdas medidos quando houver dados operacionais disponíveis, em vez de presumir que toda a produção nominal resultará em peças conformes.
Acompanhe os conjuntos completos juntamente com as contagens individuais de cada máquina. Uma produção elevada de painéis não é um resultado útil se a montagem estiver aguardando um pequeno número de laterais ou prateleiras em falta.
Mantenha a preparação da madeira maciça em um roteiro próprio
Em uma produção que combina estruturas de painéis com componentes de madeira maciça, o aplainamento em espessura deve ser incluído no cálculo do roteiro, mas não confundido com o dimensionamento dos painéis. UmaPlaina Dupla Face usina as superfícies superior e inferior da madeira em uma única passagem e permite controlar a espessura antes das operações seguintes. Ela não substitui o corte de painéis, o acabamento de bordas ou a furação.
A carga de trabalho dessa máquina deve ser avaliada apenas para o fluxo de madeira maciça, considerando o estoque recebido, a remoção necessária, as dimensões permitidas, as condições de avanço e as sobremedidas para usinagens posteriores. Incluir essa etapa de preparação no cálculo do fluxo principal de painéis quando eles não precisarem dela distorceria o planejamento tanto da capacidade quanto da área fabril.
Valide a linha como um sistema operacional antes da aceitação
A aprovação do layout deve incluir a movimentação de materiais, não apenas as áreas ocupadas pelas máquinas. Reserve espaço para os comprimentos de entrada e saída, a rotação dos painéis, o acesso para manutenção, o reabastecimento de consumíveis, o manuseio de sobras e a separação segura entre as pessoas e os equipamentos de transferência. A extração de pó, o ar comprimido, a alimentação elétrica e as conexões de rede devem permitir a operação simultânea sob a carga prevista.
As demonstrações dos fornecedores devem usar arquivos de componentes e materiais representativos, incluindo especificações exigentes de bordas e padrões de furação. Registre o tempo decorrido desde a disponibilidade do material até a conclusão correta das peças — e não apenas o tempo de funcionamento do eixo-árvore. Quando as máquinas trocarem dados de produção, verifique a legibilidade das etiquetas, a seleção dos programas, o controle de revisões e a recuperação após a interrupção de um trabalho.
Os critérios de aceitação devem distinguir a capacidade de cada equipamento do desempenho da linha integrada. Antes dos testes, estabeleça o mix de produtos, a equipe, os requisitos de qualidade, o tempo previsto para preparação, a duração do teste e como as interrupções serão tratadas. Uma demonstração curta com um único componente simples não comprova a capacidade sustentada para pedidos variados.
As decisões de investimento devem então seguir a restrição verificada. Se uma capacidade de corte adicional não aumentar a quantidade de conjuntos completos de componentes aprovados, essa não é a prioridade. O plano mais sólido é aquele que entrega o mix necessário dentro do turno disponível, com previsões explícitas para variações e uma resposta definida para os casos em que o corte, o acabamento de bordas ou a furação fiquem atrasados.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.