


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Uma router CNC ATC para fabricação de armários precisa de uma unidade de furação?
Uma router CNC ATC para fabricação de armários não precisa automaticamente de um conjunto de brocas. Uma máquina com brocas adequadas montadas no spindle pode produzir componentes de armários com eficiência quando a demanda de furação é moderada, os padrões de furos variam e o tempo de produção disponível permite a furação sequencial. Um conjunto dedicado de brocas torna-se mais atraente quando furos repetitivos de armários consomem uma parte significativa do ciclo de usinagem ou quando a capacidade de furação horizontal compatível elimina uma operação separada de manuseio.
A decisão depende das peças de armário que você produz e de como elas circulam pela oficina. Antes de pagar por hardware de furação adicional, determine quais furos a router precisa fazer, como o conjunto proposto irá usiná-los e se a furação mais rápida aumentará a produção de peças acabadas. Ter mais brocas, por si só, não responde a essas perguntas.
Comece pelos furos exigidos pela construção dos seus armários
“Furação de armários” abrange várias operações diferentes. Furos para suportes de prateleira, furos de montagem de dobradiças, furos de fixação de corrediças de gaveta, furos para conectores e furos nas bordas impõem requisitos distintos. O diâmetro, a profundidade, a orientação, o espaçamento e a posição no painel determinam se um conjunto de brocas específico oferece uma vantagem útil.
Para a furação de faces, uma router ATC pode carregar uma broca adequada no spindle principal e usinar os furos individualmente. Quando permitido pelas ferramentas e pela estratégia CAM, a interpolação circular com uma fresa pode produzir alguns furos de diâmetro maior. No entanto, um furo fresado e um furo broqueado não são intercambiáveis para todos os tipos de ferragem. A geometria do furo, o formato do fundo, o controle de profundidade e os requisitos do fabricante da ferragem continuam determinando o método.
Um conjunto de brocas oferece spindles dedicados à furação, muitas vezes com várias ferramentas disponíveis sem a troca de ferramenta do spindle principal. Dependendo do projeto, ele também pode furar simultaneamente furos compatíveis. Esses são benefícios distintos: o conjunto pode reduzir as trocas de ferramenta mesmo quando um determinado padrão precisa ser furado um furo de cada vez.
Antes de comparar máquinas, mapeie as operações em peças representativas de armários:
- Laterais de armários: fileiras de furos para suportes de prateleira, furos de montagem de dobradiças, furos de fixação de corrediças e ferragens de montagem.
- Tampos, bases e prateleiras: furos para conectores, cavilhas ou outros detalhes de montagem exigidos pelo método de construção escolhido.
- Portas e frentes: furos para caneco de dobradiças e furos de fixação quando essas operações fazem parte do fluxo de trabalho da router.
- Bordas dos painéis: furos horizontais para cavilhas ou conectores que não podem ser feitos na face na mesma direção.
Registre qual face ou borda é usada em cada operação. Uma router de nesting normalmente alcança a face exposta do painel durante a configuração inicial. Furos na face inferior exigem outra configuração ou outra máquina, independentemente de quantas brocas verticais o conjunto contenha. Essa distinção pode determinar o fluxo de produção antes mesmo de começarem as comparações de tempo de ciclo.
Quando um conjunto de brocas se justifica
O argumento mais forte é a furação repetitiva em uma família estável de peças de armário. Longas fileiras de furos para suportes de prateleira e padrões recorrentes de ferragens podem gerar muitos movimentos individuais de posicionamento e furação. Quando a disposição dos spindles do conjunto corresponde a esses padrões, ela pode reduzir o número de posições de furação e também evitar algumas trocas de ferramenta.
Esse benefício depende da disposição real dos spindles. Uma especificação que indique certo número de brocas verticais não demonstra quantos furos podem ser feitos simultaneamente. Verifique o espaçamento entre os spindles, a disposição ao longo de cada eixo, quais spindles podem ser selecionados independentemente e quais combinações podem operar ao mesmo tempo. Compare essa disposição diretamente com as coordenadas dos furos na biblioteca de armários.
Mesmo quando a furação simultânea não é possível para determinado padrão, as brocas dedicadas ainda podem ajudar. Uma chapa com furos de vários diâmetros pode exigir que o spindle principal retorne repetidamente ao trocador de ferramentas. Manter as brocas necessárias no conjunto pode reduzir essas transições e deixar posições do magazine disponíveis para ferramentas de fresagem.
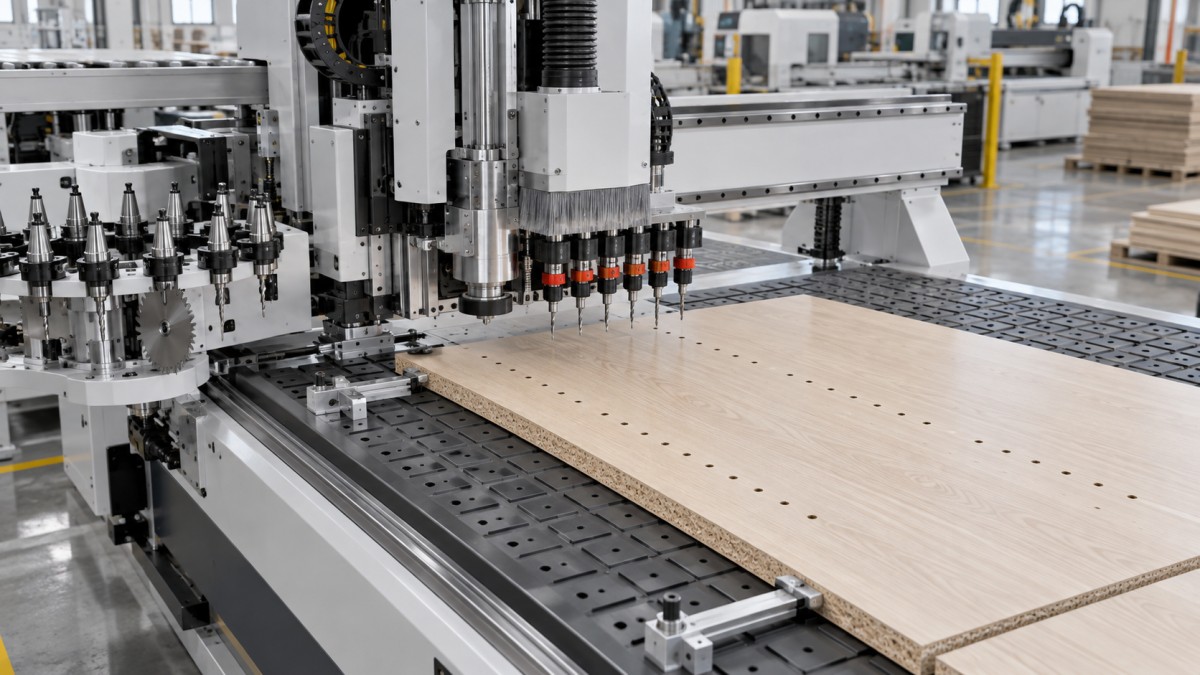
A dimensão do ganho depende da organização do programa. Um programa bem gerado, usando apenas os spindles de furação, pode agrupar os furos por ferramenta ao longo da chapa, limitando as trocas de ferramenta. Compará-lo com uma sequência mal organizada exageraria o valor do conjunto de brocas. Ambas as configurações devem ser avaliadas com estratégias de usinagem práticas e otimizadas.
A furação apenas com o spindle continua sendo uma opção viável para trabalhos personalizados com relativamente poucos furos, padrões irregulares ou uma ampla variedade de peças que raramente usam a mesma disposição de brocas. Também pode ser adequada para uma oficina que já encaminha a furação de montagem para outra máquina. Nesse contexto, adicionar um conjunto à router pode duplicar a capacidade sem eliminar uma operação.
Verifique a velocidade de furação, além da disponibilidade de ferramentas. O spindle principal precisa atender aos requisitos de operação da broca escolhida, incluindo uma faixa de velocidade adequada e o sistema de fixação da ferramenta. O conjunto de brocas tem seus próprios limites quanto ao diâmetro e ao comprimento das ferramentas, à profundidade de furação e à velocidade de operação. Nenhuma das configurações deve ser aceita apenas porque a ferramenta pode ser encaixada fisicamente.
A furação horizontal exige uma avaliação própria
Um conjunto de brocas verticais não permite fazer furos horizontais. Se a construção dos seus armários exigir furos nas bordas, a configuração proposta precisa de spindles horizontais adequados, de um arranjo compatível de agregados ou de um processo de furação separado. Essas opções apresentam diferentes requisitos de acesso e configuração.
Spindles horizontais montados no cabeçote da router também não garantem acesso a todas as bordas do painel dentro de uma chapa de nesting. Peças adjacentes, a mesa sacrificial, as pinças e o corpo do cabeçote de furação podem obstruir o acesso. A máquina precisa ter folga suficiente e uma forma segura de fixar o componente enquanto a ferramenta horizontal entra pela borda.
Peça uma demonstração da operação de furação de borda prevista, usando a geometria das suas peças e o seu arranjo de nesting. Se as peças precisarem primeiro ser separadas, reposicionadas e fixadas, inclua esse manuseio na comparação. Uma furadeira separada pode oferecer um fluxo mais prático quando permite que a router continue processando chapas enquanto a furação das bordas ocorre em outro local.
Avalie todo o fluxo de produção, não apenas o ciclo de furação
Um conjunto de brocas pode tornar a router mais rápida sem aumentar a produção da oficina. Se o corte, o descarregamento, a aplicação de fita de borda, a montagem ou o abastecimento de material já limitam a produção, o tempo economizado na furação pode liberar capacidade da router sem alterar a produção diária de armários. Essa capacidade disponível ainda pode ser valiosa, mas seu valor deve ser identificado com clareza.
Comece com uma combinação representativa de produção, não com o painel que exige mais furação no catálogo. Inclua laterais de armários comuns, peças horizontais mais simples e todas as portas ou componentes especiais que usam a mesma máquina. Pondere cada item de acordo com o trabalho que a oficina espera executar. Uma configuração que funciona bem em um painel de demonstração pode oferecer uma vantagem menor na combinação real de pedidos.
Para cada configuração, compare o ciclo completo da chapa ou do lote, incluindo carregamento, posicionamento, furação, trocas de ferramenta, fresagem, descarregamento e qualquer furação secundária. Se o conjunto alterar a ordem de usinagem ou exigir uma configuração adicional, inclua também esse tempo.
O dado útil é o tempo líquido economizado por lote de produção. O tempo de furação, isoladamente, não considera o manuseio nem o trabalho transferido para outra estação. Por outro lado, um conjunto que elimine uma configuração de furação separada pode trazer benefícios além dos movimentos mais rápidos, incluindo menos transferências de peças e menos oportunidades de selecionar o programa ou a orientação incorretos.
A sequência de usinagem também afeta a qualidade. Peças pequenas cortadas em nesting podem perder estabilidade de fixação depois que o contorno é cortado, por isso pode ser preferível furar antes da separação final. A sequência correta depende da fixação por vácuo, do tamanho da peça, do material e da estratégia de corte. Uma estimativa de tempo que pressupõe movimentos agressivos e ignora o deslocamento das peças é uma base fraca para uma compra.
A comparação financeira deve incluir o custo incremental da máquina, as ferramentas, o suporte de software, a manutenção e o esforço de configuração pelo operador. Compare esses custos com o valor da capacidade liberada da máquina, do tempo de manuseio economizado e de qualquer processo secundário que possa realmente ser eliminado. Não contabilize economia de mão de obra se o operador precisar permanecer junto à máquina durante todo o ciclo.
Há também um limite de volume de trabalho. Um conjunto que economize um tempo útil em cada chapa pode se justificar em uma produção contínua de armários, mas contribuir pouco quando a router opera apenas esporadicamente. Da mesma forma, uma economia relativamente pequena pode ser importante quando a router é constantemente o gargalo que impede o avanço dos pedidos.
Verifique a configuração no software e em peças reais
O conjunto de brocas, o controlador, o pós-processador e o software para armários precisam funcionar em conjunto. Uma máquina pode ter hardware adequado, mas seu fluxo de software pode não utilizá-lo com eficiência. Verifique se as operações de furação do sistema de projeto de armários são reconhecidas como elementos de furo, como as ferramentas são atribuídas e se furos compatíveis são agrupados automaticamente.
Uma declaração genérica de que a router “é compatível” com determinado pacote CAM deixa detalhes importantes sem resposta. O pós-processador precisa ser compatível com o arranjo exato do conjunto e com as funções do controlador fornecido. Também precisa gerenciar os offsets das ferramentas, as combinações de spindles permitidas, os movimentos de segurança e as instruções de furação horizontal, quando aplicáveis.
Atenção especial deve ser dada ao agrupamento automático. Furos que parecem alinhados em um desenho podem diferir em profundidade, requisito de ferramenta ou direção de usinagem. Portanto, não podem necessariamente ser processados juntos. Por outro lado, um conjunto capaz pode perder boa parte da vantagem se o pós-processador gerar cada furo como uma operação isolada.
Um teste de aceitação útil acompanha o fluxo de produção, do arquivo de projeto ao componente acabado:
- Use arquivos representativos. Inclua fileiras repetidas de furos, diâmetros variados, furos cegos e as operações de borda relevantes para o método de construção.
- Inspecione o programa gerado. Confirme quais brocas operam, onde ocorre a furação simultânea e quantas trocas de ferramenta no spindle principal ainda são necessárias.
- Usine os materiais previstos. Avalie a posição e a profundidade dos furos, o rompimento da saída e a estabilidade das peças usando os tipos e as espessuras de painéis que pretende processar.
- Instale as ferragens reais. Verifique o alinhamento da montagem e o funcionamento das ferragens, especialmente quando vários furos posicionam conjuntamente um conector ou uma dobradiça.
- Meça o ciclo completo. Inclua o manuseio e todo o trabalho necessário depois que o painel sai da router.
Pergunte como são definidos e mantidos o alinhamento do conjunto e os ajustes de comprimento das ferramentas. Vários spindles de furação introduzem posições e offsets adicionais que precisam permanecer consistentes. Diferentes comprimentos de broca, desgaste ou uma ferramenta mal assentada podem afetar a profundidade de furos cegos mesmo quando o valor programado está correto.
O acesso para manutenção é importante pelo mesmo motivo. Verifique quais procedimentos de lubrificação, inspeção e ajuste são necessários, como são fornecidas as peças de reposição e se a máquina pode continuar realizando trabalhos úteis com spindle caso a unidade de furação fique indisponível. Essa capacidade depende da configuração e deve ser demonstrada ou documentada.
A possibilidade de expansão futura também deve ser avaliada com cuidado. Uma máquina vendida sem conjunto de brocas pode não aceitar uma instalação posterior a um custo viável. As provisões de montagem, a capacidade do cabeçote, os serviços elétricos e pneumáticos, as funções do controlador e o suporte do pós-processador podem afetar uma adaptação. Se a instalação posterior fizer parte do plano de investimento, obtenha antes da compra um escopo de atualização definido e uma base de custos.
Escolha a furação apenas com spindle quando ela atender à produção e à qualidade exigidas por meio de um fluxo de produção aceitável. Especifique um conjunto de brocas quando programas representativos demonstrarem uma redução vantajosa no tempo total de processamento ou quando as capacidades verificadas eliminarem uma operação secundária problemática. A evidência mais convincente para a compra é um conjunto das suas próprias peças de armário, produzido pelo fluxo de trabalho proposto, com os furos acabados inspecionados e o ciclo completo medido.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.