


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Projetando uma Linha de Produção de Colagem de Bordas para Pedidos Mistos de Armários
Projetando uma Linha de Produção de Colagem de Bordas para Pedidos Mistos de Armários
Os pedidos mistos de armários são o ponto em que um setor de colagem de bordas comprova seu valor ou se torna a fonte diária de atrasos da fábrica. Uma linha pode precisar processar peças estreitas de gavetas pela manhã, painéis laterais altos de guarda-roupas após o almoço e componentes de cozinha resistentes à umidade antes do fim do turno. Os materiais dos painéis podem mudar de aglomerado revestido de melamina para MDF, compensado, painéis laqueados ou laminado compacto. A espessura da fita de borda, os requisitos de cola, as dimensões dos painéis e as expectativas de qualidade mudam junto com eles.
Por isso, projetar umaLinha de Produção de Colagem de Bordas para pedidos mistos de armários não é simplesmente uma questão de adquirir a coladeira de bordas mais rápida disponível. Uma máquina de alta velocidade ainda pode ficar parada se o sistema de retorno estiver mal organizado, se a separação dos painéis não estiver clara ou se os operadores gastarem muito tempo reajustando guias e alterando configurações de adesivo. O objetivo prático é um fluxo estável: os painéis chegam preparados, a linha lida com as variações sem intervenção excessiva e as peças acabadas saem prontas para o próximo processo.
Para um gerente de projeto, a pergunta mais útil não é “Quantos painéis por minuto esta máquina pode processar?” É “Que combinação de painéis passará por ela em um dia normal e difícil, e o que interromperá esse fluxo?” A resposta geralmente determina a configuração correta com mais precisão do que uma classificação de velocidade anunciada.
Comece pela composição real dos pedidos, não pela meta ideal de produção
Muitos planos de linha começam com uma estimativa de produção mensal. Esse número é importante, mas não revela a complexidade operacional por trás da produção. Duas fábricas podem processar um número semelhante de painéis de armários, mas precisar de projetos de linha muito diferentes. Uma pode produzir lotes repetidos de armários de cozinha padronizados. A outra pode lidar diariamente com guarda-roupas personalizados, pequenos projetos comerciais, peças de reposição e diversas cores de painéis. É provável que a segunda fábrica perca mais tempo com separação, trocas de fita, seleção de programas e manuseio manual.
Antes de definir os equipamentos, mapeie o perfil dos pedidos durante um período representativo. Analise as faixas de comprimento e largura dos painéis, espessuras, tipos de fita de borda, substratos de painel e a proporção de peças com uma, duas e quatro bordas. Identifique também as peças difíceis: tiras estreitas, painéis muito longos, bancadas pesadas, peças curvas e painéis com superfícies acabadas sensíveis. Essas peças frequentemente não são itens de maior volume, mas definem os limites práticos da linha.
Uma operação com pedidos mistos também deve separar a “variação frequente” da “variação excepcional”. Se os painéis de 18 mm predominam, mas peças de 25 mm surgem uma ou duas vezes por semana, a linha deve acomodar ambos, porém a configuração diária deve permanecer otimizada para o trabalho predominante. Projetar todas as estações em função de trabalhos raros pode tornar o fluxo principal desnecessariamente caro e complicado.
Construa o fluxo em torno dos gargalos que realmente ocorrem
Uma linha de colagem de bordas raramente é limitada apenas pela coladeira de bordas. Os gargalos frequentemente aparecem antes e depois dela. Os painéis podem chegar sem separação da área de nesting ou da serra seccionadora. Os operadores podem precisar inspecionar etiquetas manualmente porque os lotes estão misturados no mesmo carrinho. Os painéis acabados podem se acumular porque a furação, a limpeza ou a montagem não conseguem recebê-los no mesmo ritmo. Nessas condições, adicionar outra unidade de acabamento de alta especificação não resolve o problema real.
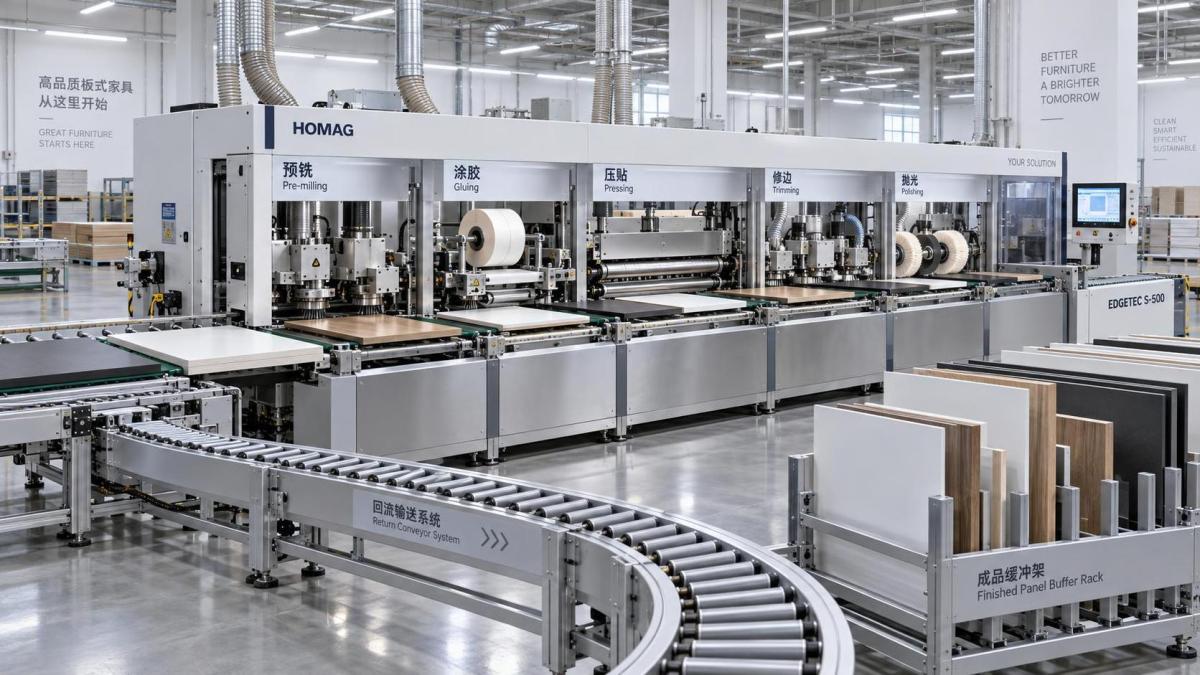
Um fluxo de trabalho sensato normalmente inclui quatro zonas conectadas: preparação e identificação dos painéis, colagem de bordas, manuseio de retorno ou transferência e armazenamento temporário a jusante. O layout exato depende das restrições do prédio, mas a lógica deve permanecer evidente. O material não deve cruzar repetidamente o mesmo corredor, e os operadores não devem precisar caminhar ao redor da máquina para recolher cada painel acabado. Esses pequenos deslocamentos se tornam caros quando repetidos centenas de vezes durante um turno.
Para operadores únicos que processam lotes de tamanho médio, um transportador de retorno pode ser mais valioso do que adicionar uma unidade avançada raramente utilizada. Ele permite que o operador alimente e receba os painéis a partir de uma área de trabalho controlada, reduzindo deslocamentos e diminuindo a chance de recolher o painel errado. No entanto, um sistema de retorno não é automaticamente a solução certa. Painéis muito longos, pesados ou flexíveis podem exigir maior suporte, espaço de giro mais amplo ou uma segunda pessoa. O percurso de retorno deve ser analisado com base na peça maior e menos estável, não apenas em uma lateral de armário padrão.
Escolha as funções da máquina com base nos requisitos de acabamento e na carga de troca de configuração
Para a produção mista de armários, a sequência principal de colagem de bordas normalmente requer pré-fresagem confiável, aplicação de cola, rolos de pressão, corte de extremidades, refilamento superior e inferior, arredondamento de cantos quando necessário, raspagem e polimento. A questão importante não é se todos os módulos podem ser listados em uma proposta. É se os módulos conseguem manter um acabamento consistente em todos os materiais e fitas de borda utilizados na fábrica.
A pré-fresagem merece atenção especial. Marcas de serra, pequenos lascamentos e bordas irregulares dos painéis podem comprometer a adesão da cola e dar à borda acabada uma aparência inconsistente. Em uma oficina que processa painéis bem cortados provenientes de um processo anterior estável, uma correção mais leve pode ser suficiente. Em um ambiente de produção no qual os painéis vêm de diferentes serras, máquinas de nesting ou fornecedores, uma capacidade de pré-fresagem mais robusta e estável pode evitar disputas de qualidade posteriores.
A seleção da cola deve ser considerada uma decisão de produção, não apenas uma escolha de consumível. O adesivo EVA continua comum em muitas aplicações de armários porque é conhecido e prático para trabalhos padrão. O adesivo PUR pode ser considerado quando a resistência ao calor, à umidade ou condições exigentes de substrato justificarem a disciplina adicional do processo. Mas o PUR muda a abordagem de manutenção: procedimentos de limpeza, armazenamento, práticas de desligamento e treinamento dos operadores tornam-se mais críticos. Ele não deve ser selecionado apenas porque parece mais avançado.
Da mesma forma, os sistemas de ajuste automático podem reduzir o tempo de configuração quando as espessuras dos painéis e as especificações das fitas mudam com frequência. No entanto, a automação só compensa quando os dados dos pedidos e as práticas dos operadores são organizados o suficiente para utilizá-la de modo consistente. Uma fábrica com etiquetagem deficiente e listas de corte revisadas manualmente ainda pode sofrer paradas, mesmo com uma máquina altamente automatizada. A linha deve corresponder ao nível de maturidade do sistema de produção ao seu redor.
Não subestime a identificação dos painéis e a disciplina dos lotes
Pedidos mistos criam um problema de rastreabilidade. Depois que os painéis são separados do lote de corte, peças de aparência semelhante podem ser facilmente confundidas. Uma lateral de armário com fita de PVC branca pode parecer quase idêntica a outra lateral destinada a um projeto, padrão de furação ou especificação de ferragens diferente. A colagem de bordas pode estar correta, enquanto o armário final ainda assim está errado.
A solução mais confiável geralmente é simples: atribuir uma identificação clara ao painel antes do processamento das bordas e manter essa identificação legível depois dele. Isso pode ser uma etiqueta impressa, um fluxo de trabalho com código de barras ou outro método de controle de produção adequado ao software e aos hábitos da fábrica. O importante é que o operador da linha possa verificar o tratamento de borda necessário sem depender da memória ou de instruções verbais.
Na prática, é útil definir um pequeno número de famílias de produção, em vez de tratar cada pedido como totalmente único. Por exemplo, painéis padrão para estruturas de armários, portas visíveis e painéis de acabamento, componentes de cozinha resistentes à umidade e peças decorativas espessas podem seguir configurações ou requisitos de inspeção diferentes. Agrupar o trabalho dessa maneira reduz mudanças desnecessárias e ainda permite que pedidos personalizados avancem pelo sistema.
Planeje o controle de qualidade na linha em vez de deixá-lo para o final
Um defeito de borda descoberto na montagem final é caro porque o painel já consumiu tempo de corte, usinagem, manuseio e talvez furação. Portanto, as verificações de qualidade devem ser posicionadas próximas ao processo em que a correção ainda é viável. Os operadores precisam de um padrão claro para verificar linhas de cola, alinhamento de bordas, acabamento dos cantos, riscos na superfície, marcas de refilamento e adesão das bordas.
O método de inspeção deve refletir o produto. Um componente de armário utilitário pode ter expectativas visuais diferentes de uma porta de guarda-roupa de alto brilho. Bordas escuras e painéis claros frequentemente tornam a variação da linha de cola mais visível. Fitas finas podem revelar imperfeições do substrato, enquanto bordas de ABS ou acrílico espessas podem exigir acabamento de cantos mais cuidadoso. Essas não são razões para especificar excessivamente todas as máquinas; são razões para definir o resultado aceitável antes da instalação e da produção de teste.
Há também um aspecto de manutenção relacionado à qualidade. Fresas desgastadas, sistemas de cola contaminados, ferramentas de raspagem mal ajustadas e extração de pó insuficiente podem reduzir gradualmente a qualidade do acabamento sem provocar um alarme imediato da máquina. Uma linha que parece produtiva em um painel de controle pode estar gerando retrabalho na bancada. Verificações rotineiras da condição das ferramentas, aplicação de cola, sistemas pneumáticos e desempenho da extração devem fazer parte do plano operacional desde o primeiro dia.
Deixe espaço para expansão, mas evite comprar complexidade não utilizada
A escalabilidade é importante na produção de armários porque os padrões de pedidos mudam. Uma empresa pode começar com uma coladeira de bordas compacta e um simples transportador de retorno e, mais tarde, adicionar carregamento automático, transferência de painéis ou manuseio de materiais mais integrado. Planejar antecipadamente as conexões de utilidades, o espaço no piso, as rotas de acesso e as interfaces de controle pode tornar essa expansão posterior muito menos disruptiva.
Ainda assim, o planejamento de expansão não deve se transformar em compras especulativas. Uma linha maior exige mais espaço no piso, mais limpeza, mais disciplina de configuração e maior capacidade técnica da equipe de manutenção. Se os pedidos atuais forem altamente variáveis, mas a capacidade total permanecer moderada, a flexibilidade e os ajustes acessíveis podem ser mais valiosos do que um amplo sistema automatizado. A melhor linha geralmente é aquela que elimina as restrições reais de hoje e preserva opções sensatas para a próxima etapa.
É nesse ponto que um fornecedor experiente de máquinas pode contribuir além da especificação da máquina. A Qingdao Zhongding Machinery Co., Ltd., com mais de 20 anos na fabricação e exportação de máquinas para marcenaria, aborda o planejamento de linhas como uma conexão entre equipamentos, fluxo de materiais, suporte técnico, disponibilidade de peças de reposição e as condições reais de produção do cliente. Para projetos de pedidos mistos, a discussão sobre a instalação deve incluir desenhos de layout, amostras de painéis, variação esperada de materiais, níveis de habilidade dos operadores e futuras conexões de processo — não apenas a configuração da máquina.
Questões que devem ser resolvidas antes de encomendar a linha
- Quais tamanhos, espessuras e materiais de painéis representam a maior parte da produção diária, e quais peças difíceis definem o verdadeiro limite operacional?
- Com que frequência a fita de borda, o tipo de cola, a espessura ou a cor do painel mudarão durante um turno normal?
- O processo de corte anterior consegue fornecer painéis com bordas suficientemente limpas e consistentes para o acabamento exigido?
- Um operador, dois operadores ou um sistema automatizado de manuseio gerenciará o carregamento e o descarregamento?
- Onde os painéis aguardarão quando a furação ou a montagem a jusante estiver temporariamente mais lenta do que o processamento de bordas?
- Quais requisitos locais de eletricidade, extração, segurança e instalação precisam ser confirmados antes do envio e do comissionamento?
Essas questões podem parecer operacionais em vez de estratégicas, mas são exatamente os pontos em que as linhas de produção têm sucesso ou fracassam. Um layout que ignora o acesso para manutenção, a organização dos painéis ou a coleta de pó pode criar problemas recorrentes que nenhuma configuração de software resolverá posteriormente.
Uma linha para pedidos mistos deve ser projetada para variações controladas
O objetivo não é eliminar a variação; a fabricação de armários personalizados sempre a terá. O objetivo é tornar a variação previsível o suficiente para que ela não interrompa toda a oficina. Uma Linha de Produção de Colagem de Bordas bem projetada combina módulos de acabamento adequados com identificação clara dos painéis, manuseio prático de materiais, buffers planejados e rotinas de manutenção que protegem a qualidade do acabamento.
Antes de se comprometer com um layout, simule painéis representativos no processo proposto no papel e, sempre que possível, durante os testes da máquina: a menor tira, o painel lateral mais longo, a superfície visível mais exigente e o material que requer o desempenho de adesivo mais rigoroso. Se a linha puder lidar com essas peças sem soluções improvisadas, será muito mais provável que suporte a combinação diária de armários com menos surpresas.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.