


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como Especificar uma Linha de Laminação de Painéis de Madeira para Fábricas de Móveis de Alto Volume
Para uma fábrica de móveis de alto volume, especificar uma linha de laminação é principalmente uma questão de capacidade e controle. Uma linha que parece rápida em um layout de fornecedor ainda pode se tornar um gargalo se a preparação dos painéis, a aplicação de adesivo, o tempo de permanência na prensa, o carregamento, o descarregamento ou o refilo posterior não estiverem equilibrados no mesmo ritmo de produção.
Portanto, a primeira decisão não é a velocidade nominal da linha. É saber se a Linha de Laminação de Painéis de Madeira proposta consegue produzir a combinação necessária de painéis com qualidade de colagem estável em turnos normais, mudanças de materiais e intervalos de manutenção de rotina. Para a maioria das avaliações técnicas, quatro áreas merecem maior atenção: a gama de painéis e materiais de superfície, o método de adesivo e cura, o modelo real de produtividade e o nível de automação necessário para manter a linha abastecida.
Comece pela combinação de produção, não pelo catálogo de equipamentos
Uma linha de laminação deve ser especificada com base nos painéis que realmente passarão por ela. As fábricas de móveis podem laminar MDF, aglomerado de partículas, compensado, painel de sarrafos, painéis tipo colmeia ou substratos compostos. Esses materiais diferem quanto à lisura superficial, densidade, comportamento à umidade, tolerância de espessura e capacidade de suportar a pressão de prensagem. Uma linha adequada para painéis de MDF planos e uniformes pode exigir controles de pressão, projeto de manuseio e configurações de adesivo diferentes quando a fábrica também processa placas leves ou menos uniformes.
O material de superfície é igualmente importante. Papel decorativo, papel impregnado com melamina, filme de PVC, filme de PET, lâmina de madeira, HPL e produtos de folha não se comportam da mesma forma durante a alimentação, aplicação de cola, prensagem, resfriamento e refilo. Uma fábrica que espera incorporar novas superfícies decorativas posteriormente deve evitar especificar uma linha de forma demasiadamente restrita para uma única espessura de filme ou largura de bobina. A flexibilidade futura não exige todas as opções possíveis, mas requer que as faixas de largura, os sistemas de desbobinamento, o controle de tensão, as configurações da prensa e a capacidade de temperatura tenham sido considerados antes da instalação.
A equipe técnica deve preparar uma matriz de painéis antes de solicitar cotações aos fornecedores. Ela deve identificar:
- Tipos de substrato, faixa de espessura, faixa de comprimento e largura dos painéis e tamanho mínimo do painel.
- Materiais de superfície a serem laminados, incluindo formato em bobina ou folha, espessura, condição do suporte e tolerância de largura.
- Requisitos de laminação em uma ou duas faces.
- Critérios de qualidade do painel acabado, como planicidade da superfície, condição das bordas, defeitos visuais, resistência de colagem e retrabalho permitido.
- Proporções de produção esperadas, e não apenas o produto de maior volume.
Essa matriz revela uma questão importante: a produção de alto volume geralmente provém de um grupo limitado de produtos repetíveis, enquanto as interrupções na produção frequentemente decorrem de lotes curtos, tamanhos incomuns, mudanças de cor ou substituições de materiais. A linha deve ser otimizada para o padrão de produção predominante, mas seu processo de troca deve ser realista para a combinação secundária. Um sistema que exige ajustes mecânicos demorados ou limpeza difícil após cada troca de adesivo ou filme pode perder grande parte de sua vantagem teórica.
Especifique a capacidade como um processo equilibrado
Os valores de velocidade publicados são úteis apenas quando suas premissas operacionais estão claras. Um transportador pode ser capaz de movimentar painéis rapidamente, enquanto a prensa, a estação de adesivo, a seção de cura ou a célula de descarregamento determina a produção real. A capacidade deve ser calculada com base nas dimensões dos painéis, no espaçamento entre painéis, no ciclo da prensa ou tempo de permanência na prensa contínua, na combinação de produtos e no tempo necessário para as trocas planejadas.
Os avaliadores técnicos devem pedir aos fornecedores que descrevam a estação de gargalo para cada grupo de produtos previsto. A resposta deve distinguir entre a velocidade mecânica máxima e a velocidade de produção sustentável. Também deve indicar o que acontece quando os painéis chegam com variação dimensional normal, quando um operador precisa emendar uma bobina ou quando a aplicação de adesivo precisa de inspeção e ajuste.
Uma abordagem útil de avaliação é mapear todo o fluxo de materiais:
- Entrada de painéis provenientes de lixamento, armazenamento ou usinagem anterior.
- Remoção de pó e preparação da superfície antes da aplicação do adesivo.
- Dosagem, mistura, fornecimento, revestimento e recuperação de adesivo, quando aplicável.
- Desbobinamento, alinhamento, corte e posicionamento de filme ou lâmina de madeira.
- Prensagem, aquecimento ou cura, resfriamento e estabilização.
- Empilhamento, transferência, refilo, processamento de bordas, inspeção e armazenamento em buffer.
Cada etapa deve ter capacidade de buffer suficiente para absorver variações normais sem deixar os painéis aguardarem por tempo excessivo após a aplicação da cola. O tempo aberto do adesivo é especialmente importante. Se a acumulação a montante puder deixar painéis revestidos expostos além da janela efetiva de trabalho do adesivo, poderá surgir inconsistência de colagem mesmo quando a prensa estiver funcionando corretamente.
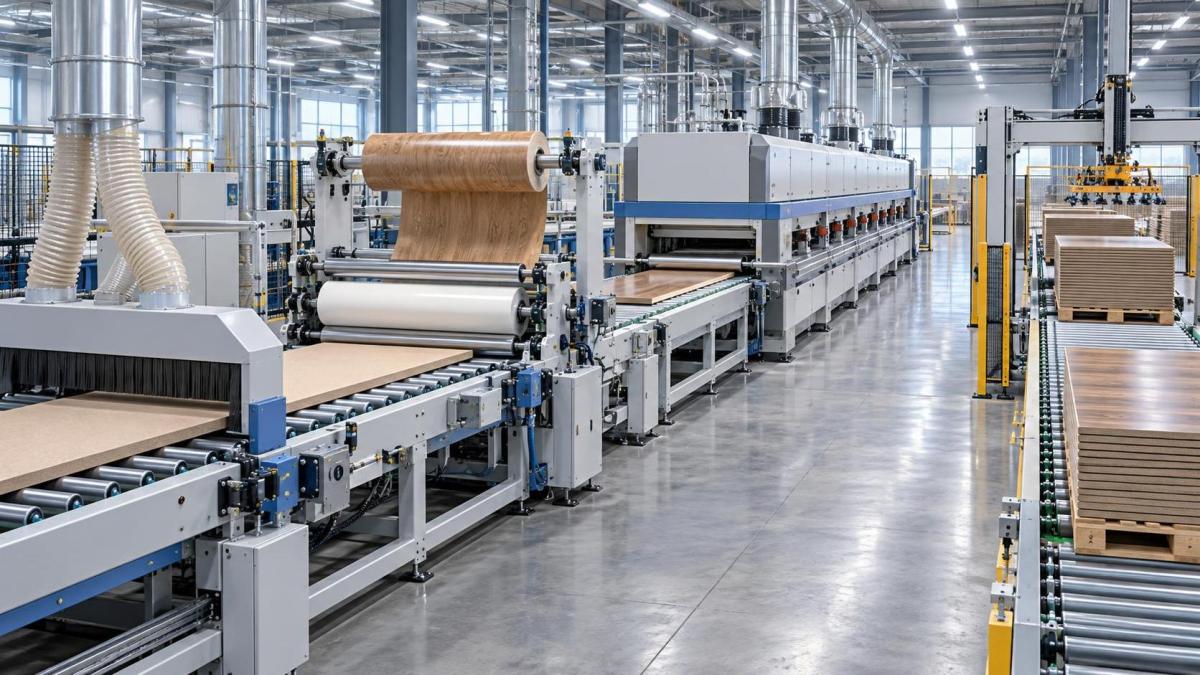
A capacidade da linha também deve ser verificada em relação às operações posteriores. Uma linha de laminação que produz painéis mais rapidamente do que o refilo, o nesting CNC, a colagem de bordas ou o manuseio no armazém conseguem receber cria estoque oculto de produtos em processo. Por outro lado, um processo lento de lixamento ou limpeza de painéis a montante pode deixar uma linha de laminação cara sem alimentação. A especificação correta é frequentemente o projeto de uma célula coordenada, e não a compra isolada de uma prensa.
Combine o sistema de adesivo ao produto e à disciplina operacional
A escolha do adesivo define grande parte do projeto da linha. Sistemas à base de água, hot melts, hot melts reativos, sistemas de ureia-formaldeído, adesivos à base de PVAc e outras formulações têm requisitos diferentes para controle de temperatura, gerenciamento de viscosidade, tempo aberto, desenvolvimento de cura, limpeza e armazenamento. A escolha certa depende do material de superfície, do substrato, das propriedades de resistência exigidas, do tipo de prensa, da expectativa de acabamento e do ambiente de produção.
É arriscado tratar a seleção de adesivo como uma decisão de consumíveis que pode ser finalizada após a instalação do maquinário. O adesivo afeta a configuração das bombas, o aquecimento das mangueiras, o projeto do aplicador, a seleção de rolos, a precisão da dosagem, os procedimentos de limpeza, as necessidades de ventilação e o comprimento ou perfil de temperatura do processo de cura. Uma linha projetada em torno de uma família de adesivos pode não mudar facilmente para outra sem alterações tanto no hardware quanto nos procedimentos operacionais.
Para a avaliação técnica, solicite uma janela de processo clara em vez de uma declaração genérica de que a máquina é “compatível” com determinado adesivo. A avaliação deve abranger a condição aceitável do substrato, a quantidade de aplicação de adesivo, a faixa de temperatura, o tempo de montagem, a pressão da prensa, a duração da prensagem e as condições de manuseio após a prensagem. A janela de processo é mais útil do que uma única configuração recomendada porque mostra quanto espaço a fábrica tem para gerenciar a variação normal da produção.
A umidade do substrato e a limpeza da superfície merecem atenção especial. Poeira, fibras soltas, contaminação por óleo, variação excessiva de umidade e superfícies mal lixadas podem reduzir a confiabilidade da colagem. Uma seção automática de remoção de pó pode ser justificada quando o lixamento de painéis gera resíduos significativos ou quando materiais de superfície de alto brilho tornam pequenos defeitos altamente visíveis. Se a limpeza estiver incluída, sua eficácia deve ser avaliada junto com toda a linha, e não apenas pela presença de escovas ou facas de ar em um layout.
O projeto da prensa deve seguir os requisitos de qualidade
A prensa é onde um processo nominal de laminação se transforma em um painel acabado. Seu projeto deve ser adequado aos materiais selecionados e ao padrão visual exigido. Questões importantes incluem a uniformidade de pressão em toda a largura de trabalho, a planicidade das placas da prensa, a consistência de aquecimento quando o calor é utilizado, a resposta à variação de espessura e a capacidade de repetir configurações de uma produção para outra.
A pressão por si só não garante uma colagem forte. A pressão excessiva pode forçar o adesivo para dentro de um substrato poroso ou criar distorção da superfície, enquanto pressão insuficiente ou irregular pode deixar áreas com colagem fraca, bolhas ou baixa adesão nas bordas. Para grandes painéis de móveis, a distribuição desigual de pressão pode criar defeitos que só se tornam visíveis após a usinagem posterior ou durante o manuseio subsequente.
Portanto, a seleção da prensa deve estar vinculada a um método de inspeção definido. A fábrica deve decidir como verificará a uniformidade do revestimento, o alinhamento dos painéis, a aparência da superfície, a planicidade e a integridade da colagem durante a produção. Dependendo dos materiais e do padrão de qualidade, isso pode incluir inspeção visual sob iluminação controlada, verificações nas bordas e nos cantos dos painéis, amostras destrutivas de rotina ou medição da geometria do painel após o resfriamento.
Uma proposta de fornecedor deve identificar como as configurações da prensa são armazenadas, recuperadas e protegidas contra alterações não autorizadas. As receitas só são valiosas quando os operadores conseguem reproduzir as condições associadas: tipo de painel, material de superfície, parâmetros do adesivo, configuração da prensa, velocidade da linha e qualquer requisito de cura ou resfriamento. Uma interface de controle com muitas receitas não garante, por si só, repetibilidade se essas receitas forem criadas sem controle disciplinado dos parâmetros.
Escolha a automação para a estabilidade do fluxo, não para a aparência
Fábricas de móveis de alto volume frequentemente necessitam de carregamento automático, orientação de painéis, transferência, empilhamento e conexão com transportadores a montante e a jusante. No entanto, a automação deve ser selecionada de acordo com o problema operacional que resolve. A alimentação automática é útil quando o manuseio manual não consegue manter o espaçamento entre painéis, danifica superfícies decorativas ou cria uma limitação ergonômica e de equipe. Empilhadores automáticos e sistemas de retorno são úteis quando evitam o acúmulo de produção e reduzem o risco de danos aos painéis após a laminação.
Para produção mista, a capacidade de identificar as dimensões dos painéis e encaminhá-los corretamente pode ser mais importante do que a maior taxa possível de ciclo automático. Para produção repetível em grandes lotes, uma disposição de manuseio mais simples e robusta pode ser mais produtiva do que um sistema altamente complexo que exige intervenções frequentes.
Os requisitos de integração devem ser documentados desde o início. Eles normalmente incluem altura do transportador, direção de deslocamento dos painéis, interface de comunicação, lógica de parada de emergência, troca de dados de código de barras ou ordem de produção e o espaço físico necessário para manutenção. Linhas de produção existentes também podem impor limites ao fornecimento elétrico, ar comprimido, exaustão, rotas de acesso e carga no piso. Essas são restrições de instalação, mas afetam diretamente se uma linha pode operar na capacidade planejada.
Avalie a facilidade de manutenção antes de comparar preços
O menor preço de compra pode se tornar caro quando os circuitos de adesivo são difíceis de limpar, os rolos exigem ajustes demorados, os componentes críticos são difíceis de acessar ou as peças de desgaste comuns têm longos prazos de reposição. As linhas de laminação funcionam melhor quando as tarefas de limpeza, inspeção e substituição são incorporadas às rotinas operacionais normais, em vez de serem adiadas até que apareçam problemas de qualidade.
Uma avaliação técnica deve solicitar um cronograma de manutenção que separe as tarefas diárias, semanais e periódicas. Ele deve identificar peças consumíveis, peças sobressalentes recomendadas, pontos de lubrificação, métodos de limpeza e o acesso necessário ao redor da máquina. Os componentes em contato com adesivo exigem análise especial porque o acúmulo de resíduos pode afetar a consistência do revestimento e, eventualmente, criar paradas evitáveis.
Os controles e diagnósticos também são importantes. As mensagens de falha devem ajudar a equipe de manutenção a identificar se um problema vem da alimentação de material, tensão, fornecimento de adesivo, aquecimento, pressão, intertravamentos de segurança ou transferência de painéis. O suporte remoto pode ser útil, mas não substitui documentação, diagramas elétricos, desenhos mecânicos e um plano de peças sobressalentes que a fábrica possa utilizar de forma independente.
Use critérios de aceitação que reflitam as condições da fábrica
Antes de fazer um pedido, converta expectativas amplas em condições de aceitação mensuráveis. Isso evita uma lacuna comum entre uma demonstração usando materiais de amostra cuidadosamente preparados e a produção normal usando os próprios painéis, filmes, operadores e mudanças de produto da fábrica.
O plano de aceitação deve definir quais combinações de painéis e superfícies serão testadas, a condição de produção exigida, os critérios de inspeção, os tipos de defeitos aceitáveis e o procedimento para documentar as configurações. Também deve estabelecer se o fornecedor demonstrará a troca, a preparação do adesivo, a limpeza da linha, as funções de segurança e o procedimento de recuperação após uma parada.
Uma especificação sólida não exige por padrão a maior velocidade, o formato mais largo ou o maior nível de automação. Ela define o envelope de produção que a fábrica deve manter de forma confiável e, em seguida, seleciona equipamentos, controles, manuseio e suporte de serviço capazes de manter esse envelope. Para uma operação de móveis de alto volume, essa disciplina é o que transforma uma Linha de Laminação de Painéis de Madeira de um layout de máquina promissor em um ativo de produção confiável.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.