


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como os sistemas automatizados para marcenaria rastreiam as peças do corte à montagem
Os sistemas automatizados para marcenaria acompanham as peças associando cada componente físico a um registro digital exclusivo e atualizando esse registro à medida que o componente passa pelas etapas de corte, aplicação de bordas, furação, inspeção e montagem. Um código de barras, um código bidimensional ou uma etiqueta RFID fornece a identificação. O software de produção disponibiliza as instruções de usinagem e o destino, enquanto leitores, controles das máquinas e terminais dos operadores informam o que aconteceu com a peça.
Essa associação só é confiável quando o sistema lida com mudanças na sequência, componentes rejeitados e peças de reposição. Uma linha que identifica corretamente os painéis durante uma demonstração sem interrupções ainda pode perder o controle quando um operador remove uma peça danificada ou divide uma pilha. Para avaliadores técnicos que comparam soluções automatizadas para marcenaria, a questão relevante é se a peça física e seu registro de produção continuam alinhados durante essas interrupções.
A identidade da peça começa com os dados de produção
Antes de um painel chegar à serra ou à router de nesting, o sistema de produção precisa de um registro que o diferencie de todos os outros componentes. Um painel lateral de armário pode ter as mesmas dimensões que vários outros, mas exigir um padrão de furação, tratamento de borda, acabamento ou destino de montagem diferente. As dimensões, por si só, não permitem uma identificação confiável.
O registro deve vincular cada componente individual ao seu pedido, conjunto, especificação do material, requisitos de usinagem e revisão do projeto. Também precisa definir seu percurso pela produção. Alguns painéis seguem do corte para a aplicação de bordas e a furação; outros exigem processamento adicional de superfície ou inspeção. O identificador funciona como uma chave de consulta, permitindo que cada estação recupere as instruções pertinentes sem codificar todo o registro de fabricação em uma etiqueta.
O tipo de peça e a unidade física devem ser tratados separadamente. O tipo de peça descreve o componente necessário; a unidade representa uma tentativa de fabricação desse componente. Se um painel danificado for cortado novamente, o sistema deve distinguir a peça de reposição da original. Caso contrário, um painel rejeitado que reapareça em uma etapa posterior poderá ser aceito junto com a peça de reposição, gerando estoque duplicado e um status de montagem enganoso.
As alterações de projeto exigem o mesmo rigor. Depois que a produção começa, um desenho revisado não deve substituir silenciosamente as instruções associadas aos componentes já fabricados. O sistema deve manter a revisão utilizada para cada peça e determinar se as peças existentes continuam utilizáveis. A leitura de um identificador tem pouco valor se recuperar instruções que já não correspondem ao painel diante do operador.
Escolha de um identificador que resista ao percurso
Códigos de barras e códigos bidimensionais impressos são adequados a fluxos de trabalho em que o leitor consegue visualizar a etiqueta em uma posição previsível. O texto legível por pessoas oferece uma alternativa útil caso o leitor falhe. A posição da etiqueta deve levar em conta o refilo, o processamento de bordas, a furação, o empilhamento e a proteção da superfície; uma etiqueta que resiste ao corte ainda pode desaparecer durante uma operação posterior.
A tecnologia RFID pode identificar peças etiquetadas sem visibilidade óptica direta, mas introduz outras questões de engenharia. As zonas de leitura devem distinguir o painel pretendido das peças próximas, e o desempenho das etiquetas precisa ser avaliado junto às estruturas das máquinas, aos materiais empilhados e ao método de manuseio real. A leitura simultânea de várias etiquetas não determina automaticamente a ordem ou a posição dos painéis correspondentes.
A escolha depende, portanto, do processo. Uma etiqueta acessível pode ser suficiente para uma estação de furação com carregamento manual. Em outra configuração de manuseio, um identificador oculto pode ser útil, desde que o sistema consiga determinar qual componente etiquetado está entrando na máquina. Em ambos os casos, o suporte do identificador precisa ser validado nas condições de poeira, abrasão, calor, pressão e exposição a adesivos a que estará realmente sujeito.
Como a identidade acompanha o painel entre as máquinas
No corte, o software associa cada componente resultante ao seu registro de produção. Uma router de nesting pode utilizar etiquetas aplicadas à chapa antes da usinagem, enquanto um fluxo de trabalho baseado em serra pode etiquetar os componentes ao saírem da operação de corte. Ambas as abordagens exigem uma associação confiável entre o plano de corte, o painel físico e a etiqueta correta.
As etiquetas aplicadas previamente devem corresponder ao layout final do nesting e permanecer presas às peças pretendidas. As etiquetas aplicadas após o corte dependem de uma descarga e de um manuseio controlados. Se um operador reorganizar painéis semelhantes antes da etiquetagem, o sistema poderá atribuir identificadores válidos aos componentes errados. Nesse caso, a leitura bem-sucedida do código confirmaria a etiqueta, mas não detectaria o erro subjacente.
Uma sequência de rastreamento eficaz acompanha o painel nas seguintes transferências:
- Corte: estabelecer a identidade da peça física e registrar sua saída da operação de corte.
- Aplicação de bordas: recuperar o tratamento de borda necessário, determinar a orientação e registrar o resultado pertinente do processamento.
- Furação ou roteamento: verificar se a peça está apta para a operação e carregar o programa de usinagem adequado.
- Inspeção ou retrabalho: registrar a aprovação, a retenção por qualidade ou o retorno autorizado a uma operação anterior.
- Preparação para montagem: atribuir o componente ao seu kit ou conjunto e verificar se todas as peças necessárias estão disponíveis.
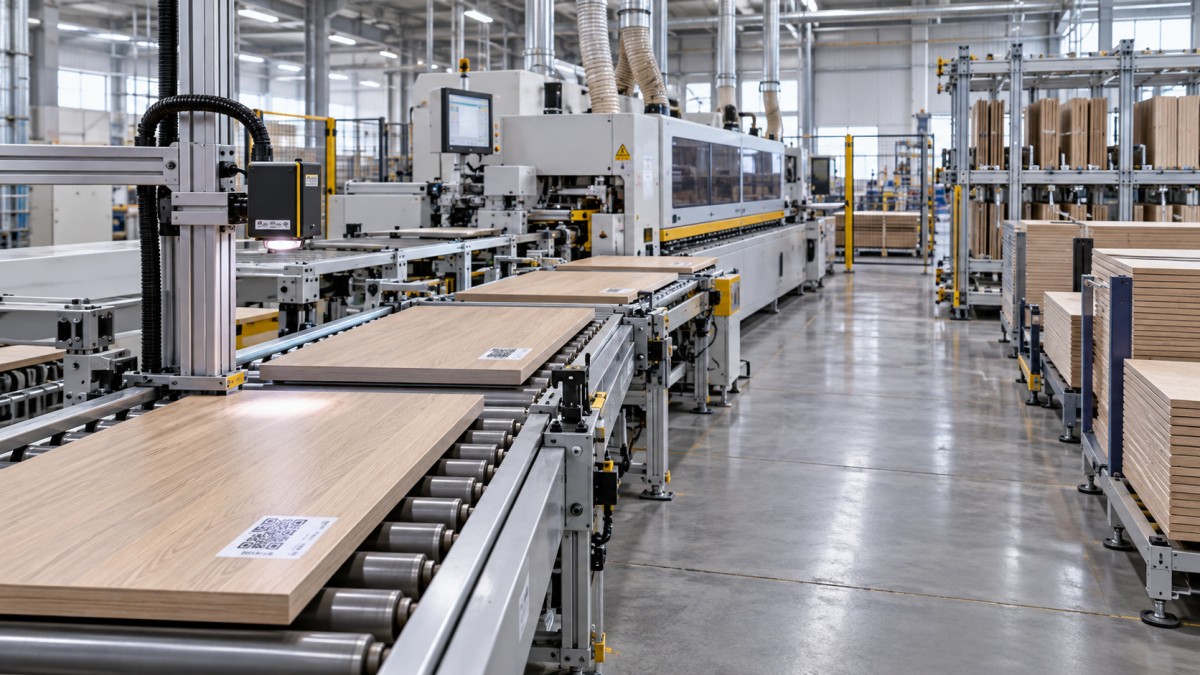
Em cada transferência, a identificação deve orientar uma decisão. A estação verifica se a peça deve estar ali, se as operações prévias foram concluídas e quais instruções se aplicam. Ler um código e exibir o número do pedido oferece visibilidade, mas o controle da liberação da máquina exige lógica adicional.
A aplicação de bordas evidencia uma limitação importante: a identidade não determina a orientação. O sistema pode saber qual painel chegou, mas não necessariamente qual face está voltada para cima ou qual borda está entrando na máquina. Dependendo do equipamento, a orientação pode ser controlada por guias, dispositivos de manuseio, confirmação do operador ou sensores. O registro deve descrever as bordas pretendidas, e o processo físico deve posicioná-las corretamente.
O rastreamento de posição pode manter a identidade ao longo de um trecho fechado de transportador após uma leitura na entrada. Isso só funciona enquanto a associação entre as peças e as posições no transportador permanecer confiável. A remoção, reinserção, ultrapassagem ou desvio manual podem romper essa associação. Quando esses eventos forem possíveis, o projeto precisa de outro ponto de identificação ou de um procedimento explícito para restabelecer a associação.
O processamento em lote exige uma transferência diferente
Algumas operações processam vários painéis ao mesmo tempo, o que torna menos simples o rastreamento individual na entrada e na saída. A prensagem de lâminas é um exemplo. Uma Prensa a Quente para Lâminas de Madeira aplica calor e pressão hidráulica para unir lâminas naturais de madeira a substratos como MDF, compensado ou aglomerado. A função de prensagem, por si só, não garante a rastreabilidade dos componentes.
Em uma operação de prensagem em várias camadas, o fluxo de trabalho ao redor da prensa pode associar cada painel a uma carga e a uma posição de carregamento e, em seguida, reconciliar as peças durante a descarga. A localização da etiqueta e o método de identificação devem ser adequados às condições de prensagem e à superfície acabada. Se a identidade for mantida por meio de um mapa de carga, as sequências de carregamento e descarregamento devem preservar esse mapa. Os dados disponíveis do ciclo devem ser vinculados à carga correta por meio de uma interface validada; nunca se deve presumir a troca automática de dados com base apenas na capacidade de processamento da máquina.
O software deve distinguir uma leitura de uma operação concluída
Uma leitura confirma que um identificador foi lido em determinado ponto. Não comprova que a máquina processou o componente com sucesso. Um rastreamento confiável diferencia eventos como chegada, aceitação das instruções, início do ciclo, conclusão do ciclo e liberação da qualidade. Essas distinções permitem que as estações seguintes reconheçam a diferença entre um painel aguardando ao lado de uma máquina e um painel pronto para montagem.
A plataforma de produção, a interface da máquina e o controlador precisam concordar sobre o significado de cada status. O sinal “ciclo concluído” de um controlador pode confirmar que uma sequência programada terminou sem confirmar a precisão dimensional ou a qualidade do acabamento. Se for necessária uma inspeção, seu resultado precisa ter um registro próprio no fluxo de trabalho. Caso contrário, o sistema de montagem poderá indicar um kit completo que contém componentes ainda pendentes de aprovação.
A avaliação técnica deve examinar várias interfaces:
- Correspondência entre peça e programa: como o sistema seleciona o programa correto e verifica sua revisão antes do processamento.
- Retorno da máquina: quais eventos o equipamento comunica e como são representados os ciclos interrompidos ou abortados.
- Tratamento de mensagens: como mensagens atrasadas, repetidas ou ausentes afetam o registro da peça.
- Perda de conexão: quais operações podem continuar localmente e como os registros são reconciliados quando a comunicação é restabelecida.
- Alterações manuais: quem pode substituir uma rota, trocar um identificador ou liberar um componente retido, e qual histórico é mantido.
A indicação de um protocolo de comunicação responde apenas a parte da questão da integração. Mesmo quando o equipamento suporta uma interface comum, como OPC UA, ainda é necessário acordar os campos de dados disponíveis, o significado dos eventos e as permissões de comando. A transferência de programas baseada em arquivos também pode ser viável, mas transferir um arquivo de usinagem não fornece automaticamente o retorno sobre a conclusão nem impõe a rota de produção.
Mensagens repetidas são uma preocupação prática. Se uma máquina enviar novamente um evento de conclusão após restabelecer a conexão, o sistema de produção deve reconhecer a duplicata e manter um único resultado válido. Os eventos também precisam conter contexto suficiente para identificar a unidade da peça, a operação, a máquina e a sequência pertinente. Um registro de data e hora, por si só, pode não esclarecer a situação quando as mensagens chegam com atraso.
A operação desconectada exige uma política definida. Uma estação pode continuar com instruções previamente autorizadas e armazenadas localmente, enquanto outro processo talvez precise parar por não ter acesso à rota mais recente ou ao status de qualidade. A escolha adequada depende das consequências de utilizar informações desatualizadas. Os avaliadores devem pedir ao fornecedor que demonstre tanto a interrupção quanto a reconciliação posterior.
A prontidão para montagem depende do tratamento de exceções e da integridade do kit
Na montagem, o rastreamento precisa responder a uma pergunta mais útil do que “Onde está este painel?”. Deve determinar se todos os componentes necessários para um conjunto específico estão presentes, aprovados e compatíveis com a revisão de projeto aplicável. Um carrinho com a quantidade esperada de painéis ainda pode não conter um componente e levar uma cópia duplicada de outro.
Um kit pode ter seu próprio identificador, e as peças individuais podem ser registradas nele por leitura. O sistema então compara o conteúdo real com os requisitos de montagem e destaca componentes ausentes, rejeitados ou incorretos. Se um painel for retirado para reparo, sua associação ao kit ou seu status de prontidão deve ser atualizado com rapidez suficiente para evitar a liberação prematura para montagem.
As exceções merecem testes deliberados porque revelam se o sistema compreende o estado da produção. Uma demonstração de aceitação útil deve incluir uma etiqueta ilegível, um painel apresentado na estação errada, um ciclo de usinagem interrompido, um componente rejeitado seguido de um novo corte e uma interrupção da rede. Também deve incluir uma peça retirada de um transportador ou kit rastreado. Cada evento precisa de um procedimento de recuperação visível que preserve o histórico do componente.
A reetiquetagem é particularmente delicada. Os operadores precisam de uma forma de recuperar a identidade sem selecionar um registro plausível apenas porque as dimensões correspondem. A recuperação pode depender de uma localização controlada, de informações do plano de corte, de outras marcações legíveis ou de uma inspeção baseada nos requisitos de produção. Quando não for possível estabelecer a identidade com confiança, reter ou refabricar o componente pode ser mais confiável do que atribuir-lhe uma identidade incerta.
Para pedidos variados, novos cortes frequentes e várias rotas de usinagem, o rastreamento individual das peças pode oferecer um controle valioso sobre a prontidão para montagem. Uma operação mais simples, com lotes estáveis, pode obter visibilidade suficiente por meio do manuseio controlado de lotes e de pontos de leitura selecionados. O escopo adequado depende dos pontos em que a identidade pode se perder e das decisões que dependem dela.
Antes de aceitar um sistema proposto, acompanhe um componente por seu percurso normal, rejeite-o, fabrique sua peça de reposição e complete o kit de montagem. Os registros devem explicar qual unidade física foi aprovada, quais operações concluiu e por que o kit foi liberado. Essa demonstração oferece ao avaliador técnico evidências concretas de que o rastreamento pode dar suporte à produção quando a sequência planejada muda.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.