


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
CNC nesting ou seccionadora de painéis: qual configuração é ideal para sua fábrica de móveis?
Escolha uma router CNC de nesting quando os pedidos de armários incluírem peças variadas, alterações frequentes de projeto e muitas operações de furação de face ou fresagem. Uma seccionadora de painéis é mais adequada quando a produção se concentra em painéis retangulares, dimensões repetidas e padrões de corte idênticos em quantidade suficiente para justificar o corte em pilha. Se ambos os tipos de demanda forem significativos, vale avaliar uma configuração combinada — mas somente depois de confirmar que a furação, a aplicação de bordas e o manuseio de materiais podem acompanhar a capacidade de corte adicional.
A comparação mais útil é o número de componentes de armários concluídos por turno. A velocidade de corte, por si só, não considera a separação, a furação, a etiquetagem e o retrabalho. Ao comparar soluções para marcenarias industriais, comece pelos arquivos de pedidos reais e identifique as etapas necessárias entre as chapas inteiras e as peças prontas para montagem.
Deixe a composição dos pedidos determinar o método de corte
Uma fábrica que produz cozinhas personalizadas enfrenta um desafio de corte diferente daquele de uma fábrica que produz repetidamente estruturas de armários. Ambas processam MDF, compensado e painéis laminados, mas as oportunidades de produção em lote diferem consideravelmente.
O nesting distribui os componentes sobre uma chapa e os usina com uma router. Prateleiras retangulares podem compartilhar a chapa com painéis recortados, aberturas de serviço e peças que exigem ranhuras na face. Quando a configuração da máquina permite as operações necessárias, o corte e a usinagem usam a mesma montagem e a mesma referência de coordenadas. Isso reduz o manuseio separado, embora as trocas de ferramenta e a furação ainda consumam tempo de ciclo.
Uma seccionadora de painéis divide as chapas por meio de sequências de cortes retos. Sua principal vantagem de produção aparece quando chapas compatíveis podem ser empilhadas e cortadas juntas. Para isso, é necessário que o material, a espessura, a orientação do acabamento e o padrão de corte sejam compatíveis. Um grande volume diário de painéis não resulta automaticamente em pilhas vantajosas: muitos padrões decorativos e dimensões diferentes podem fazer com que a seccionadora processe principalmente chapas individuais.
A compatibilidade dos lotes também tem um custo de programação. Esperar pedidos compatíveis em quantidade suficiente para completar uma pilha pode atrasar armários urgentes. Avalie o corte em pilha com base nas quantidades de liberação que a fábrica realmente aceita, em vez de presumir que todas as chapas compatíveis estarão disponíveis ao mesmo tempo.
Compare o fluxo de produção até a peça pronta para montagem
Considere uma lateral de armário que exige corte perimetral, furos para suportes de prateleira, uma ranhura para o painel traseiro e furos para conectores nas bordas. Uma router CNC de nesting equipada com ferramentas de furação adequadas pode executar operações acessíveis na face enquanto a chapa permanece sobre a mesa. Os furos nas bordas ainda podem exigir outra máquina ou um cabeçote angular adequado. Recursos na face inferior exigem uma segunda montagem, a menos que o arranjo de produção tenha sido projetado especificamente para essa necessidade.
Após o corte na seccionadora, a mesma lateral precisa passar por equipamentos de furação e abertura de ranhuras. Uma furadeira dedicada pode executar essas operações com eficiência, especialmente em componentes repetidos, mas seu tempo de carregamento, fila e capacidade devem fazer parte da comparação. Uma seccionadora rápida alimentando uma estação de furação sobrecarregada aumenta o material em processo sem aumentar a produção de armários.
Para cada família representativa de peças, registre o fluxo completo: retirada da chapa, corte, descarregamento, identificação, usinagem secundária e encaminhamento para a coladeira de bordas. Meça tanto a ocupação das máquinas quanto a mão de obra direta. Um ciclo de corte automático ainda pode exigir atenção contínua durante o descarregamento, enquanto um ciclo de nesting mais longo pode deixar tempo para outras tarefas, se o layout e os procedimentos de trabalho seguro permitirem.
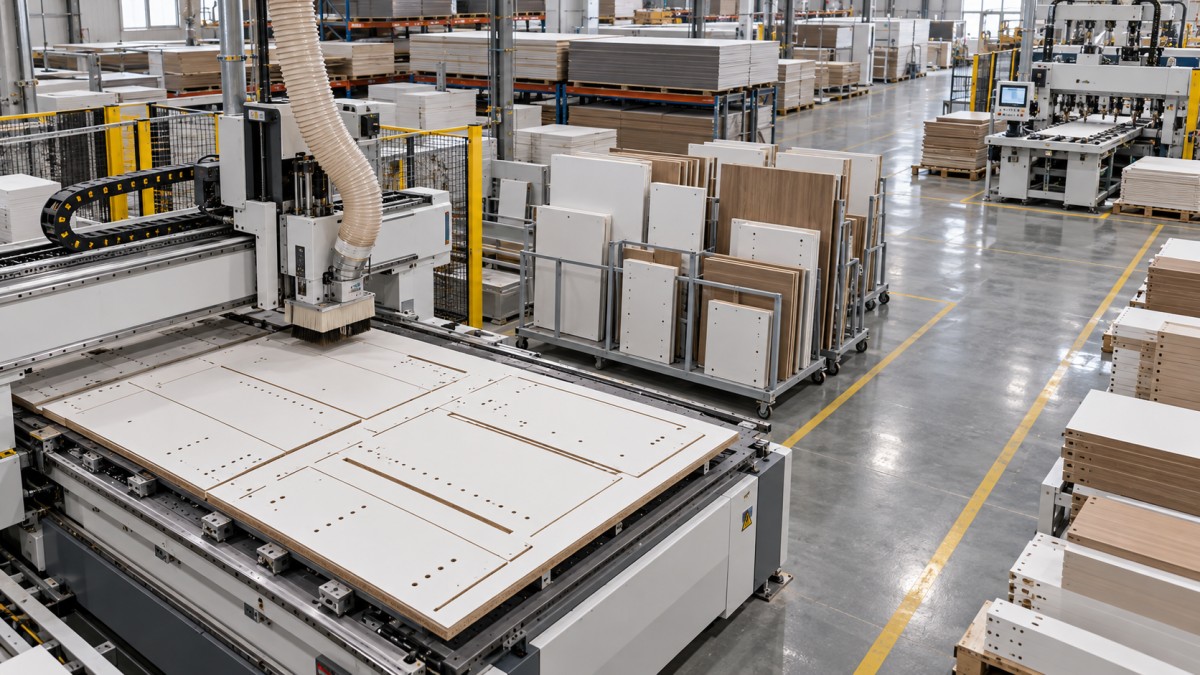
É particularmente fácil subestimar a separação das peças. Uma chapa processada por nesting pode conter peças de vários armários, enquanto uma pilha cortada na seccionadora produz peças repetidas que precisam ser separadas por pedido. Nenhuma das configurações garante um fluxo ordenado nas etapas seguintes. As etiquetas devem continuar legíveis durante as operações subsequentes e identificar a peça, sua orientação e seu próximo destino.
O rendimento do material varia conforme as ferramentas e o manuseio
O software de nesting pode distribuir formas irregulares com eficiência, mas o diâmetro da fresa cria espaçamento entre os componentes. Uma lâmina de serra geralmente remove uma faixa mais estreita de material, embora a sequência de cortes retos permitida limite o layout. Nenhum dos processos tem vantagem automática de rendimento em todos os pedidos de armários.
Compare os resultados de otimização usando as mesmas quantidades de pedidos, dimensões das chapas, restrições de veio, margens de refilo e regras para retalhos. Inclua o diâmetro real da fresa ou a largura do corte da serra. Um layout que gira as frentes com padrão de madeira para melhorar o índice de aproveitamento não é utilizável se o projeto exigir uma direção de veio uniforme.
Os retalhos também precisam de uma definição realista. Um retalho retangular só se torna um estoque útil quando seu material, espessura, dimensões e local de armazenamento são registrados e ficam disponíveis para otimizações posteriores. Caso contrário, o rendimento informado pode ocultar pilhas crescentes de material sem controle. Pequenos retalhos de nesting e tiras estreitas de serra devem ser avaliados de acordo com as práticas reais de reutilização da fábrica.
Peças pequenas revelam limites de processo distintos
Em uma mesa de nesting, uma peça pequena tem menos área disponível para fixação por vácuo. A planicidade da chapa, as condições da mesa de sacrifício, os vazamentos, a permeabilidade do material e a sequência de remoção do material ao redor influenciam a fixação. O deslocamento perto do fim do corte pode comprometer as dimensões ou a qualidade da borda, mesmo quando o posicionamento da máquina permanece preciso.
Deixar uma fina camada de material para um passe final, manter pontes de fixação ou alterar a sequência de corte pode melhorar a estabilidade. Cada método envolve uma contrapartida: um passe adicional consome tempo, as pontes precisam ser removidas e a separação final deve preservar a borda acabada. Valide o método com as menores peças recorrentes da composição de produção.
No processamento em seccionadora, avalie o manuseio de tiras estreitas, as dimensões mínimas de fixação e o suporte durante os cortes finais. A altura da pilha deve respeitar os limites operacionais da máquina e demonstrar qualidade aceitável em toda a pilha. A altura máxima de corte informada não comprova que todos os materiais e configurações de pilha produzirão peças aceitáveis.
Teste a qualidade das bordas em condições de produção
Painéis revestidos com melamina, painéis folheados e compensados impõem diferentes exigências às ferramentas. Em uma router de nesting, a geometria da ferramenta, a direção de corte, o avanço, a rotação do eixo-árvore e a profundidade de corte afetam as lascas na superfície e o acabamento da borda. Uma fresa de compressão precisa do engajamento correto para sua geometria de corte; simplesmente instalá-la não garante faces limpas.
Em uma seccionadora, a escolha da lâmina, o alinhamento da riscadora, a aplicação de pressão e o suporte do painel influenciam o resultado. Inspecione as faces superior e inferior e, durante os testes com pilhas, peças de diferentes posições na pilha. Um painel superior limpo pode ocultar lascas nas peças abaixo dele.
A aceitação deve incluir a etapa de colagem de bordas. Uma borda visivelmente áspera após o fresamento não é automaticamente inadequada, e uma borda serrada de aparência lisa não comprova dimensões ou esquadro corretos. Processe peças de teste na coladeira de bordas prevista, usando a margem de acabamento planejada, e avalie a borda resultante e a linha de cola conforme as especificações do armário.
Os testes dimensionais devem incluir painéis longos, peças estreitas e componentes que exijam uma segunda montagem. Registre as dimensões acabadas e o esquadro, além da posição dos furos em relação às bordas. Para o nesting, confirme a referência da borda acabada após qualquer pré-fresagem na coladeira de bordas; o material removido nessa etapa altera a relação entre os furos já executados e a borda final.
Onde se encaixa a serra de mesa deslizante
Uma serra de mesa deslizante tem uma função diferente da de uma seccionadora automática. Em uma fábrica estruturada em torno do nesting ou da seccionadora, ela pode processar peças de amostra, cortes angulares ocasionais e retrabalho que interromperia os lotes programados.
Por exemplo, aZD3200 tem comprimento máximo de corte de 3200 mm, largura de corte de 1250 mm entre a lâmina e o guia paralelo e inclinação manual da lâmina de 45° a 90°. A altura máxima de corte especificada é de 80 mm a 90° e 55 mm a 45°. Essas dimensões descrevem o envelope de corte; não comprovam posicionamento automático, desempenho de processamento em pilha ou capacidade de produção comparável à de uma seccionadora.
Manter o trabalho ocasional em uma serra separada pode proteger a programação principal de produção. Esse arranjo ainda exige espaço para movimentar os painéis com segurança e um método claro para devolver as peças de reposição ao pedido correto.
O software e o espaço de fábrica podem alterar a configuração preferida
Uma instalação de nesting exige mais do que arquivos de desenho compatíveis. A conexão entre o projeto do armário, as regras de usinagem, as definições de ferramentas e o pós-processador da máquina precisa preservar as dimensões, as profundidades de furação, as ranhuras e a orientação das peças. Uma importação de arquivo bem-sucedida significa pouco se os recursos de usinagem exigirem correções manuais repetidas.
Na produção com seccionadora, avalie a otimização de corte em conjunto com os dados de furação das etapas seguintes. Os identificadores das peças devem vincular a lista de corte ao programa de usinagem correto. Caso contrário, o tempo economizado no dimensionamento se perde na seleção de programas, na medição e na separação.
Inclua uma revisão tardia do projeto na demonstração. Altere a largura de um armário ou a disposição dos conectores e acompanhe a atualização na otimização, nas etiquetas e nos arquivos de usinagem. O fluxo de trabalho precisa de um método confiável para impedir que peças ou programas substituídos continuem na produção.
As comparações de espaço de fábrica devem usar layouts operacionais. Inclua o armazenamento de chapas, o acesso para carregamento, as mesas de descarregamento, o armazenamento de retalhos, as conexões de extração e as filas antes das máquinas secundárias. O nesting exige desempenho adequado do vácuo e manutenção da mesa de sacrifício; os layouts com seccionadora precisam de espaço para movimentar os painéis e acomodar o sistema de alimentação selecionado. Confirme os requisitos elétricos, de ar comprimido e de extração para as configurações propostas.
Use um teste de produção para decidir
Um teste útil inclui um pedido normal, um pedido exigente e peças de reposição liberadas separadamente. Forneça os mesmos dados de origem e critérios de aceitação para cada configuração proposta. Inclua painéis laminados ou compensados representativos, os menores componentes recorrentes, peças sensíveis à direção do veio e os recursos de furação ou fresagem que determinam o trabalho secundário.
Registre as peças aceitas por hora de tempo decorrido, o tempo de mão de obra direta, o material consumido e o trabalho restante após o corte. Identifique o motivo de qualquer falha: deslocamento, lascas, dados incorretos, erro dimensional ou problemas de identificação exigem soluções diferentes. Mantenha visíveis nos resultados a preparação, as trocas de ferramenta, o descarregamento e a separação.
Uma configuração combinada se justifica quando um fluxo repetitivo de peças retangulares consegue manter a seccionadora produtiva, enquanto peças variadas ou com muitas operações de usinagem ocupam a router CNC de nesting. Defina a regra de encaminhamento antes de adicionar as duas máquinas e confirme que a capacidade das etapas seguintes comporta a produção combinada. A decisão final deve se basear no fluxo demonstrado de peças aceitáveis pela fábrica, com capacidade suficiente na operação seguinte para transformar o volume de corte em armários acabados.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.