

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Vale a Pena Investir em uma Linha de Produção para Marcenaria Chave na Mão?
Uma linha de produção de madeira pronta a operar vale o investimento quando o processo existente perde tempo nos pontos de transferência, a qualidade varia entre as estações ou a produção é limitada pela movimentação manual de materiais, em vez da capacidade real de usinagem. O investimento é mais difícil de justificar quando os projetos dos produtos mudam constantemente, os tamanhos dos lotes permanecem muito pequenos ou as operações a montante e a jusante não foram definidas com clareza suficiente para suportar equipamentos interligados.
O termopronta a operar deve descrever mais do que um grupo de máquinas entregue ao mesmo tempo. Uma linha funcional possui um fluxo de materiais definido, capacidades compatíveis, lógica de controlo compatível, ligações de aspiração de pó, planeamento elétrico, acesso de segurança, coordenação da instalação e procedimentos de comissionamento. O seu valor resulta da redução das interrupções entre o corte, o processamento de bordas, a furação, a preparação para montagem, o lixamento ou outras operações necessárias. Uma linha que contém máquinas individuais capazes, mas que cria espera, remanuseamento ou separação entre elas, ainda não funciona como um sistema de produção integrado.
Onde o investimento gera valor mensurável
O caso mais sólido surge quando componentes repetitivos de painéis ou madeira maciça seguem uma sequência estável. Peças de armários, painéis de roupeiros, portas, gavetas, componentes de mesas e produtos semelhantes exigem frequentemente operações repetidas de dimensionamento, tratamento de bordas, padrões de furos, ranhuras ou conformação. Quando estas atividades são separadas por transferências manuais, acumulam-se vários pequenos atrasos: os painéis são empilhados, identificados, deslocados, inspecionados, reorientados e novamente colocados em fila. Nenhum destes atrasos parece significativo isoladamente, mas podem determinar a produção diária real.
Uma linha interligada reduz o número de transferências não controladas. A direção de alimentação é consistente, as referências das peças são mantidas e uma máquina a jusante recebe material a uma cadência previsível. Isto é importante tanto para a qualidade como para a velocidade. Um painel que foi movimentado por vários carrinhos ou pilhas tem maior probabilidade de sofrer danos nas bordas, riscos na face, etiquetas trocadas ou erros de orientação antes de a usinagem estar concluída.
A eficiência da mão de obra deve ser avaliada cuidadosamente. A automação não elimina simplesmente a mão de obra de uma oficina. Ela transfere o trabalho de operações repetitivas de carga, descarga e procura de materiais para a verificação da configuração, gestão de ferramentas, inspeção de qualidade, controlo de programas, manutenção preventiva e tratamento de exceções. O benefício económico é mais credível quando a mesma quantidade de mão de obra qualificada é atualmente consumida por tarefas repetitivas sem corte. É menos convincente quando uma linha é adquirida principalmente para substituir uma operação manual flexível que já processa trabalhos variados com pouca espera.
A consistência também tem um efeito financeiro direto. Se a aplicação de fita de borda, as posições de furação ou as dimensões de corte variam, o custo não se limita à peça rejeitada. Os painéis de substituição consomem material, tempo de máquina, etiquetas, ferragens, atenção de embalagem e frequentemente perturbam a sequência do pedido. Uma linha estável melhora a repetibilidade apenas quando as superfícies de referência, as dimensões da peça, os programas, as ferramentas e a condição do material são controlados em conjunto.
O ponto de partida é o gargalo, não a lista de máquinas
Antes de avaliar uma linha pronta a operar, mapeie o percurso real de um pedido representativo, desde a chapa bruta até à etapa seguinte de produção. Inclua o tempo de preparação, inspeção, configuração da máquina, retrabalho, identificação das peças e deslocamento entre as estações. O mapa deve distinguir o tempo de ciclo da máquina do tempo decorrido. Uma máquina CNC de nesting pode concluir uma chapa rapidamente, enquanto as peças resultantes aguardam porque faltam etiquetas, a capacidade de aplicação de fita de borda é inferior ou os componentes furados não são separados para a operação seguinte.
Uma linha deve ser projetada em torno da sua operação limitante. Na produção de mobiliário em painéis, essa restrição pode ser a aplicação de fita de borda, porque as peças com várias bordas expostas exigem múltiplas passagens e alimentação cuidadosa. Noutros trabalhos, a furação ou a fresagem podem limitar o fluxo devido a padrões complexos de ferragens. Para madeira maciça, o condicionamento e o lixamento podem tornar-se as etapas limitantes, pois a variação de humidade, a direção do veio e os requisitos de superfície afetam as velocidades de alimentação aceitáveis.
A capacidade nominal é frequentemente mal compreendida. A velocidade máxima de alimentação de uma máquina ou o número teórico de peças por hora não equivale à produção útil da linha. O rendimento real varia conforme as dimensões dos painéis, o número de bordas, a complexidade da usinagem, as trocas de ferramentas, o aquecimento da cola, o espaçamento entre peças, os ciclos de limpeza, a remoção de defeitos e o mix de produtos. Peças muito estreitas ou formas irregulares podem exigir um manuseamento diferente dos painéis retangulares padrão. A questão útil é se a linha mantém o fluxo exigido para o mix real de peças, e não se cada máquina tem uma especificação autónoma impressionante.
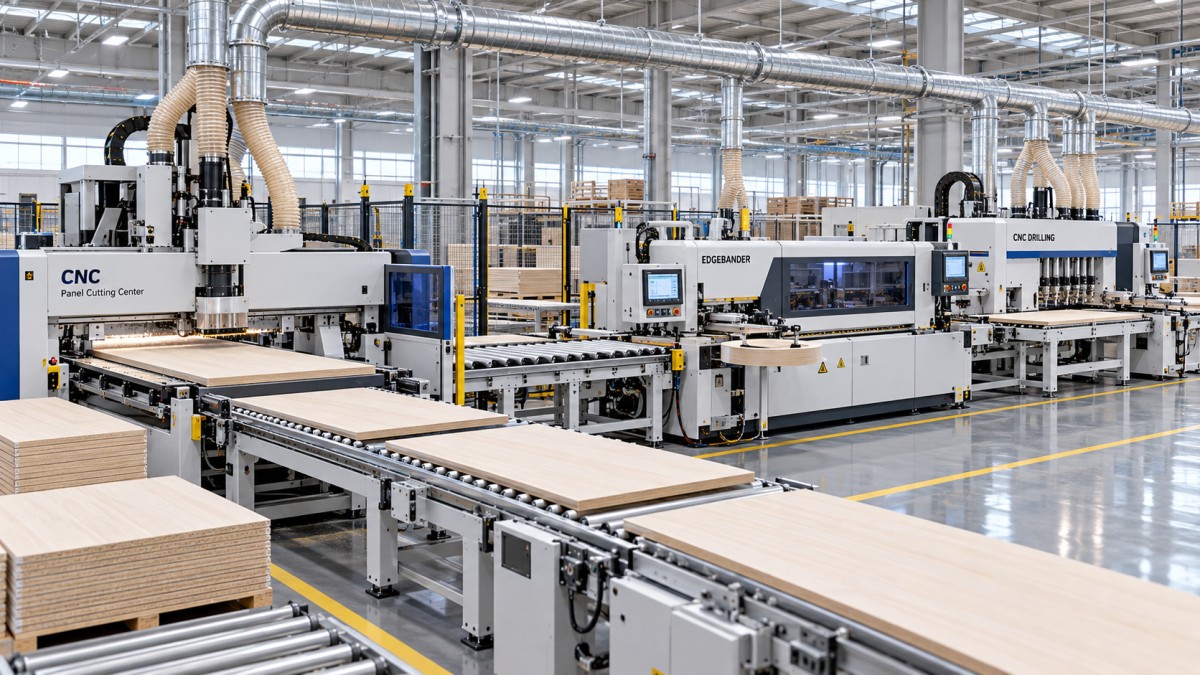
A compatibilização das capacidades também exige margem para pequenas paragens. Se uma estação a montante produz peças mais rapidamente do que o processo seguinte as aceita, pode ser necessário um buffer de acumulação. Se não houver buffer, a máquina a montante fica parada; se o buffer for demasiado pequeno, os operadores começam a criar pilhas informais que reintroduzem erros de separação e danos nas superfícies. Os buffers não são, por definição, espaço desperdiçado. Quando corretamente posicionados, absorvem a variação normal sem ocultar um gargalo persistente.
Como o mix de produtos altera a resposta
Uma linha de produção apresenta melhor desempenho quando o trabalho segue uma família de processos repetível. Isto não exige que todos os armários ou portas sejam idênticos. Exige suficiente uniformidade na espessura das chapas, na gama de tamanhos dos painéis, no material de borda, nos padrões de furos, na sequência de usinagem e no método de manuseamento para que as configurações dos equipamentos e a lógica de encaminhamento permaneçam estáveis.
Uma elevada variação altera o cálculo. Uma oficina que produz frequentemente peças únicas pode necessitar de configuração rápida, programas flexíveis, pontos de intervenção manual e espaço para peças incomuns. Uma disposição de transportadores excessivamente rígida pode então atrasar o trabalho, pois cada exceção precisa de ser retirada do percurso normal. A flexibilidade ainda pode ser incorporada num projeto pronto a operar por meio de percursos de desvio, transportadores de retorno, programas orientados por códigos de barras, guias ajustáveis ou células independentes. O projeto deve reconhecer as exceções, em vez de presumir que não existem.
A escolha do material também é importante. Aglomerado revestido de melamina, MDF, contraplacado, painéis folheados e madeira maciça não se comportam da mesma forma durante o corte e o processamento de bordas. O aglomerado pode expor núcleos fracos numa borda de corte deficiente. O MDF exige uma extração de pó adequada, porque o pó fino pode afetar tanto a fiabilidade da máquina como as condições do local de trabalho. Os painéis folheados requerem atenção ao arrancamento de fibras, à proteção da face e à correspondência dos veios. A madeira maciça altera as suas dimensões com a humidade e pode apresentar variações naturais que impedem um manuseamento automatizado totalmente uniforme.
Uma linha destinada a uma única categoria de chapas pode ser configurada de forma rigorosa para velocidade e repetibilidade. Uma linha que deverá processar diversos tipos de materiais necessita de ferramentas adequadas, bibliotecas de parâmetros, configurações de cola, controlo de alimentação e procedimentos claros para mudar de uma condição de material para outra. Tratar todas as chapas como intercambiáveis frequentemente conduz a bordas lascadas, colagem fraca, má qualidade dos furos ou confusão evitável na configuração.
O custo de capital é apenas uma parte do investimento
O preço de compra é importante, mas não representa o custo total de colocar uma linha em utilização produtiva. A preparação do local pode exigir alterações na alimentação elétrica, capacidade de ar comprimido, condutas de extração de pó, disposições de proteção contra incêndios, layout do piso, iluminação e acesso para manutenção. Máquinas grandes e transportadores também exigem uma rota de entrega que permita a descarga, a movimentação no interior e o posicionamento final. Uma linha que chega antes de estas condições estarem prontas pode perder tempo valioso à espera de trabalhos de infraestrutura.
Há também um custo de transição. Os pedidos existentes podem precisar de continuar enquanto os equipamentos são instalados, os programas são validados e a equipa de produção se familiariza com o novo fluxo. O primeiro período de operação deve incluir tempo para calibração, cortes de teste, ajustes de cola, verificações de códigos de barras ou etiquetas e confirmação de que as peças acabadas chegam ao local correto a jusante. Presumir produção total imediata cria pressão para ignorar estas verificações, o que pode transformar pequenos erros de configuração num lote maior de retrabalho.
Detalhes técnicos que merecem uma análise mais cuidadosa
O layout da linha deve seguir o fluxo das peças, em vez de encaixar os equipamentos no espaço vazio disponível no piso. Os painéis brutos necessitam de armazenamento adequado e de um percurso claro até à primeira operação. Os componentes acabados precisam de um ponto de saída que não cruze o percurso de entrada. Percursos que se cruzam criam congestionamento, tornam a rotulagem mais difícil de seguir e aumentam a probabilidade de as peças serem movimentadas antes de uma operação estar concluída.
A extração de pó exige uma perspetiva de engenharia, não uma ligação de última hora. Máquinas diferentes geram volumes e tipos de resíduos distintos. O corte e a fresagem geram pó fino suspenso no ar; as máquinas de aplicação de fita de borda produzem aparas e resíduos relacionados com adesivos; o lixamento produz grandes quantidades de partículas finas. Um fluxo de ar insuficiente pode reduzir a qualidade de corte, deixar resíduos nas superfícies de referência, contaminar sensores e reduzir o intervalo entre tarefas de limpeza. O percurso das condutas, o controlo das comportas de aspiração, a capacidade de recolha e o acesso para limpeza devem ser avaliados com toda a linha em funcionamento, e não máquina a máquina.
As ferramentas são outra dependência oculta. A produção automatizada amplifica o efeito de lâminas de serra sem corte, fresas desgastadas, montagem incorreta de pinças, rolos de pressão mal mantidos ou configurações inadequadas de cola para fita de borda. Um operador manual pode, por vezes, perceber um acabamento em deterioração e compensar imediatamente. Numa linha, o mesmo defeito pode continuar em muitas peças antes de se tornar visível. Registos de vida útil das ferramentas, aprovação da primeira peça após uma mudança e pontos de inspeção definidos reduzem essa exposição.
O tratamento de dados deve ser proporcional à operação. O rastreamento por código de barras ou etiquetas é útil quando as peças têm múltiplas etapas de usinagem, padrões de furação variáveis ou risco de misturar componentes de aparência semelhante. Só funciona quando a etiqueta permanece legível, continua fixada durante os processos necessários e está ligada a uma revisão de programa fiável. Um sistema de controlo sofisticado não consegue corrigir uma revisão de desenho incorreta ou um painel com etiqueta errada introduzido antes da primeira máquina.
A instalação e a aceitação devem comprovar o processo
A aceitação deve basear-se em condições de produção representativas, não apenas num funcionamento a seco. As peças de teste devem incluir as espessuras, dimensões, configurações de bordas, padrões de furos e materiais que criam dificuldades normais. Um painel retangular simples com uma borda não comprova que um sistema conseguirá processar laterais estreitas de gavetas, prateleiras longas, painéis com múltiplas bordas ou componentes que exigem diferentes padrões de ferragens.
Os critérios de inspeção devem estar visíveis antes do início do comissionamento. Podem incluir precisão de comprimento e largura, esquadria, aparência e aderência da fita de borda, localização dos furos, limpeza da usinagem, proteção da superfície, legibilidade das etiquetas e encaminhamento correto das peças. O objetivo não é exigir uma perfeição arbitrária; é estabelecer o que significa uma produção aceitável para o produto pretendido e identificar qual ajuste controla cada resultado.
O alinhamento mecânico e a lógica do software devem ser testados em conjunto. Uma estação de furação corretamente calibrada ainda produzirá peças inutilizáveis quando um programa indicar a face ou a referência errada. Inversamente, dados precisos não conseguem compensar uma peça deformada, uma guia solta, um sensor contaminado ou um painel que não esteja firmemente fixado. Quando surge um defeito, a investigação deve separar a condição do material, a configuração, o programa, as ferramentas, o alinhamento da máquina e o manuseamento. Alterar várias variáveis ao mesmo tempo torna mais difícil encontrar a causa real.
Quando uma linha pronta a operar não é a decisão imediata correta
O investimento pode ser prematuro quando a procura é incerta, o encaminhamento do processo ainda muda todas as semanas ou os problemas básicos de qualidade têm origem antes da usinagem. Chapas mal armazenadas, material recebido inconsistente, desenhos pouco claros e alterações de engenharia não geridas continuarão a ser problemas após a instalação da automação. Uma linha movimenta esses problemas mais rapidamente e torna os seus efeitos mais visíveis.
Também pode ter uma escala inadequada quando uma única operação isolada limita claramente a produção. Substituir ou atualizar essa estação, melhorar a preparação de materiais ou padronizar programas pode liberar capacidade a um custo inferior. Uma linha mais ampla torna-se justificável quando os ganhos das melhorias isoladas já foram absorvidos e as perdas restantes resultam das ligações entre as operações.
Uma decisão de investimento sólida resulta de adequar a linha a um processo definido: materiais reais, dimensões reais das peças, mudanças de produção realistas, gargalos conhecidos, utilidades disponíveis e uma rotina de manutenção sustentável. Quando estas condições estão estabelecidas, uma linha integrada de produção de madeira pode transformar tempo de máquina disperso num fluxo de produção previsível. Quando permanecem por resolver, o equipamento pode ser tecnicamente capaz, enquanto a operação à sua volta continua despreparada para concretizar o seu valor.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.