


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como as Máquinas para Processamento de Compensado Reduzem o Desperdício de Lâminas na Produção de Armários
O desperdício de lâminas na produção de armários raramente resulta de uma única falha grave. Com mais frequência, ele se acumula por meio de pequenas perdas: margens de acabamento excessivas, bordas lascadas, painéis cortados na direção errada da chapa, faces decorativas desalinhadas, peças danificadas durante a transferência e placas laminadas rejeitadas. Para um gerente de projeto, essas perdas afetam mais do que o custo do material. Elas consomem tempo de máquina, prejudicam a montagem posterior, complicam as compras e tornam as datas de entrega menos confiáveis.
Máquinas para Processamento de Compensado reduzem o desperdício quando são tratadas como um sistema de produção integrado, e não como uma coleção de máquinas individuais. A preparação precisa dos painéis, o manuseio estável, a prensagem controlada e dados de produção utilizáveis permitem que uma fábrica transforme uma parcela maior de cada folha de lâmina em componentes aceitáveis para armários. O objetivo não é simplesmente cortar mais rápido. É evitar que um painel se torne sucata depois que valor já foi agregado a ele.
Comece separando o desperdício conforme o local onde ocorre
Antes de selecionar equipamentos ou alterar o layout de uma linha, classifique o material rejeitado por etapa de produção. Isso evita um erro comum: comprar uma máquina de corte mais precisa quando a principal perda ocorre, na verdade, durante a laminação ou o manuseio dos painéis.
Essa classificação também altera a forma como um projeto deve ser avaliado. Um cálculo de otimização de corte pode demonstrar excelente aproveitamento de material no papel, mas esse resultado tem pouco valor se os painéis forem posteriormente rejeitados porque sua superfície decorativa foi danificada ou mal colada. O rendimento utilizável é a proporção de material que chega à montagem em condições aceitáveis, e não a área teórica restante após o corte.
A precisão do corte é importante, mas a disciplina de aproveitamento é ainda mais importante
Os componentes de armários geralmente incluem uma combinação de grandes painéis laterais, prateleiras, travessas estreitas, portas, frentes de gaveta e peças de preenchimento. Quando o planejamento de produção trata cada pedido como uma tarefa de corte separada, as sobras tendem a se tornar inutilizáveis. Uma abordagem melhor agrupa as peças por espessura do substrato, acabamento decorativo, direção dos veios e qualidade de borda exigida antes da emissão do plano de corte.
A precisão da máquina torna esse plano repetível. Uma serra de painéis ou um processo de nesting CNC requer referenciamento confiável, condição correta das ferramentas, fixação estável e um programa de corte que preserve a direção dos veios e os requisitos da face visível. Uma máquina precisa não pode compensar uma lista de peças que ignora a orientação da lâmina nem operadores que substituem materiais manualmente sem uma regra clara.
A margem de acabamento merece atenção especial. Às vezes, uma margem excessiva é usada como proteção contra alimentação instável ou dimensões inconsistentes das placas. Ela pode evitar ocasionalmente um componente subdimensionado, mas transforma cada peça em uma fonte de retalho desnecessário. A melhor ação corretiva é identificar por que a borda de referência não é confiável: esquadro da placa, alinhamento da pilha, calibração da serra ou movimentação do painel durante o corte. Quando a origem é controlada, a margem pode ser reduzida sem criar um novo risco de qualidade.
Proteja a face visível durante cada transferência
As superfícies de lâmina e papel decorativo podem ser danificadas muito antes da inspeção final. Uma lateral de armário arranhada ainda pode estar estruturalmente intacta, mas geralmente se torna inutilizável quando o defeito está em uma face exposta. A transferência manual entre as estações de corte, limpeza, prensagem e empilhamento cria pontos de contato inconsistentes e aumenta a possibilidade de arrastar um painel sobre outro.
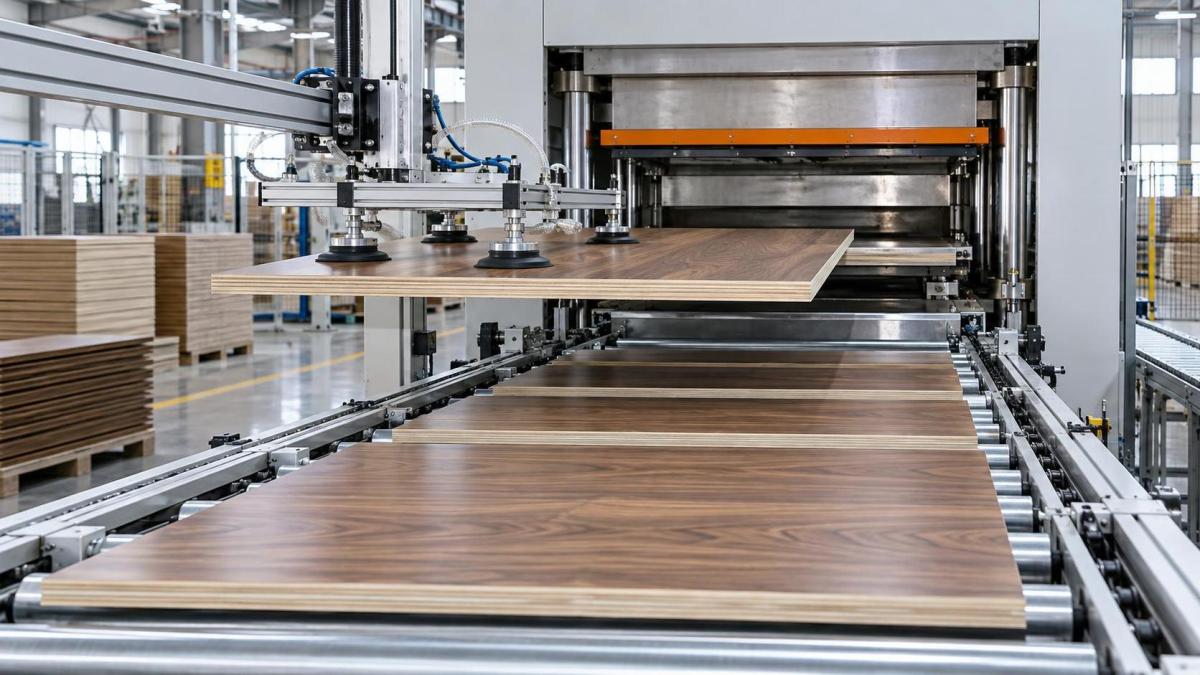
O carregamento e descarregamento automatizados são úteis nesse caso por mais do que a redução de mão de obra. Elevadores a vácuo, alimentadores de placas, estações de alinhamento e sistemas de empilhamento controlado reduzem o manuseio descontrolado. Eles são especialmente relevantes quando os painéis têm grandes formatos, faces acabadas ou produção repetitiva em alto volume. Em trabalhos de menor volume, um pacote completo de automação pode não se justificar, mas regras claras de transferência, mesas protegidas e superfícies de apoio adequadas ainda evitam rejeições evitáveis.
A laminação é uma importante fonte de desperdício oculto de lâminas
Uma placa laminada pode parecer aceitável imediatamente após a prensagem e ainda falhar posteriormente durante o acabamento, a usinagem ou a instalação. Colagem fraca, ar aprisionado, brilho irregular, marcas na superfície e movimentação da lâmina são todos dispendiosos porque o substrato, a camada decorativa, a mão de obra e o tempo de máquina já foram investidos.
Portanto, a etapa de prensagem deve ser avaliada como um ponto de controle de qualidade, e não apenas como um ponto de produtividade. Temperatura e pressão uniformes em toda a área da placa de prensagem ajudam a produzir colagem consistente. Ciclos controlados de fechamento e prensagem reduzem a possibilidade de a lâmina ou o papel melamínico se deslocar antes de a placa ser estabilizada. O alinhamento preciso antes da prensa é igualmente importante; nenhum sistema de pressão pode corrigir uma chapa que entra descentralizada.
Para linhas de produção de armários que laminam grandes quantidades de placas com papel impregnado de melamina, uma prensa de ciclo curto pode fazer parte da estratégia de controle de desperdício. APrensa Térmica de Ciclo Curto para Laminação de Papel Melamínico em MDF, Painéis de Partículas e Compensado é projetada para aplicações de lâmina em ambas as faces e utiliza controle PLC e tela sensível ao toque, zonas separadas de controle de temperatura para as placas de aquecimento superior e inferior, além de velocidade ajustável de entrada e saída. Suas placas de aquecimento retificadas com precisão e almofadas de aço inoxidável destinam-se a proporcionar um acabamento superficial uniforme.
Isso não significa que uma prensa de alta capacidade seja a resposta certa para todas as operações de produção de armários. Seu valor é maior quando o formato da placa, o programa de acabamentos e o volume de produção justificam um processo de laminação controlado e repetível. Uma oficina que produz frequentemente pequenos lotes com muitas alterações de acabamento pode obter mais benefícios de procedimentos de configuração disciplinados, métodos de troca mais rápidos e melhor identificação dos materiais do que escolhendo uma capacidade além de sua carga de trabalho prática.
Escolha a automação em torno do gargalo real
É fácil investir excessivamente na máquina mais visível de uma linha. Uma serra mais rápida pode criar uma fila maior na prensa. Uma prensa automatizada pode ficar esperando porque a preparação do material é inconsistente. A pergunta útil não é “Qual máquina é mais avançada?”, mas “Em que ponto o material deixa de poder ser recuperado?”
Se lascamento de bordas e dimensionamento incorreto predominam, priorize a referência de corte, a manutenção das ferramentas e o controle de nesting. Se bons painéis são arranhados ou lascados entre as estações, priorize o manuseio e o empilhamento. Se as placas são rejeitadas após o acabamento superficial, investigue a consistência da temperatura, a distribuição de pressão, o condicionamento do papel ou da lâmina, a limpeza e o alinhamento antes de aumentar a velocidade de produção.
As equipes de projeto também devem examinar as interfaces entre as máquinas. Dimensões dos painéis, direção de alimentação, altura da pilha, tempo de ciclo e capacidade de buffer devem funcionar em conjunto. Uma linha com máquinas individuais tecnicamente capazes ainda pode desperdiçar material quando o tempo de transferência força os operadores a se apressarem, empilharem placas incorretamente ou ignorarem etapas de alinhamento para manter a produção em andamento.
Uma sequência prática de comissionamento
A redução de desperdício é mais fácil de manter quando é incorporada ao comissionamento e ao controle diário, em vez de ser tratada como um projeto ocasional de melhoria. Uma sequência útil é:
- Registre as rejeições por tipo de defeito e etapa de produção para pedidos representativos de armários.
- Confirme quais peças exigem correspondência dos veios, proteção da face, tolerâncias dimensionais rigorosas ou acabamentos premium.
- Defina planos de corte com base no aproveitamento de chapas inteiras e em retalhos reutilizáveis, preservando os requisitos de direção dos veios e aplicação de fita de borda.
- Valide cada interface de máquina com dimensões reais das placas, e não apenas com as dimensões nominais apresentadas nos desenhos de layout.
- Estabeleça configurações aprovadas para cada tipo de placa e acabamento, incluindo condições de alimentação, verificações de alinhamento e parâmetros de prensagem, quando aplicável.
- Inspecione os primeiros painéis após o corte, após a laminação e após o acabamento final. Detectar um desvio precocemente protege o restante do lote.
- Analise os defeitos recorrentes com as equipes de manutenção e produção. Uma ferramenta de corte desgastada, uma guia instável, uma placa de prensagem contaminada ou uma captação a vácuo fraca podem parecer “erro do operador” se o modo de falha não for rastreado.
Essa abordagem também oferece às compras e ao planejamento de produção uma base mais clara para decisões. Em vez de avaliar as máquinas apenas pela capacidade nominal, compare-as com o custo de placas acabadas rejeitadas, interrupções no manuseio de materiais, estabilidade de configuração, disponibilidade de peças de reposição e o suporte necessário para manter a calibração e os controles confiáveis ao longo do tempo.
Não confunda ciclos rápidos com uso eficiente de material
Um ciclo mais curto pode reduzir a exposição a danos de manuseio e diminuir o trabalho em processo, mas a velocidade por si só não reduz o desperdício de lâminas. Se o alimentador entrega placas desalinhadas ou o material de superfície está mal preparado, um ciclo mais rápido simplesmente produz defeitos mais rapidamente. O processo deve ser estável antes de ser acelerado.
O mesmo princípio se aplica à automação. Carregamento a vácuo, alinhamento, alimentação e empilhamento automáticos podem melhorar a consistência quando correspondem ao formato do painel e ao ritmo da linha. Podem ser menos úteis quando os materiais de entrada variam amplamente, a disciplina de manutenção é fraca ou mudanças frequentes de configuração não são adequadamente gerenciadas. A automação deve eliminar uma fonte conhecida de variação, e não ocultar um problema de processo não resolvido.
O que confirmar antes de aprovar um plano de máquinas
Para um projeto de produção de armários, a decisão inicial mais valiosa é definir o fluxo de materiais desde o recebimento das chapas até o componente acabado. Confirme os tamanhos máximo e mínimo dos painéis, os tipos de substrato, os requisitos de acabamento em lâmina ou papel, as regras de direção dos veios, a composição esperada dos lotes, a margem de acabamento permitida e o ponto em que os painéis são inspecionados. Esses detalhes determinam se o equipamento deve priorizar flexibilidade, produção contínua, proteção da superfície ou consistência da prensagem.
Confirme também quem manterá a precisão de referência após a instalação. O acesso à calibração, os controles do operador, o suporte de peças de reposição e a resposta a falhas afetam o desperdício durante toda a vida útil da linha. A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para marcenaria e soluções completas para oficinas de móveis e linhas industriais, com suporte técnico e serviço de peças de reposição posicionados como parte do valor operacional de longo prazo. Para projetos em que a perda de material se tornou um custo recorrente, esse suporte contínuo é relevante porque o desempenho estável depende de mais do que a especificação inicial da máquina.
O programa mais eficaz de redução de desperdício de lâminas geralmente não é a compra de um único equipamento. É um fluxo de produção no qual os planos de corte preservam material utilizável, o manuseio protege as faces visíveis, a prensagem cria colagem confiável e a inspeção detecta variações antes que um lote inteiro seja afetado. Quando esses controles trabalham em conjunto, uma parcela maior de cada chapa chega à linha de montagem de armários como um componente utilizável, em vez de sair da fábrica como sucata.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.