


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a pressão dos pratos afeta a qualidade da colagem em uma prensa de laminação para madeira
A pressão da placa tem um efeito direto sobre se um painel laminado sai da prensa com uma linha de cola durável ou com defeitos que podem se tornar visíveis apenas mais tarde, durante a usinagem, o acabamento ou o uso. Em uma Prensa de Laminação para Marcenaria, a pressão deve ser suficientemente alta para colocar as superfícies coladas em contato contínuo, mas não tão alta a ponto de expulsar excesso de adesivo da junta, danificar o substrato ou criar compressão desigual em todo o painel.
Para avaliadores técnicos, a questão prática não é simplesmente quanta tonelagem uma prensa pode gerar. É se a máquina consegue aplicar a pressão necessária de maneira uniforme, repetível e dentro de uma faixa compatível com os materiais, o sistema adesivo, a construção do painel e o método de produção em avaliação. Uma prensa com uma classificação de pressão máxima elevada ainda pode produzir ligações fracas se a distribuição de pressão, a planicidade das placas, o controle de temperatura ou a prática de carregamento forem inadequados.
A pressão cria contato, mas não cria resistência de ligação por si só
O adesivo necessita de contato íntimo entre as duas superfícies durante seu tempo aberto e período de cura. As superfícies de madeira raramente são perfeitamente lisas em nível microscópico. Folheado, compensado, aglomerado, MDF, tiras de madeira maciça e laminados apresentam variações de superfície, porosidade localizada, marcas de usinagem e movimentação dimensional. A pressão aplicada pela placa fecha essas lacunas e ajuda a distribuir o adesivo pela área de contato.
Essa função é especialmente importante ao laminar folheados finos, produzir painéis para móveis, colar faces decorativas em chapas de madeira reconstituída ou montar construções multicamadas. Se a pressão for muito baixa, algumas partes do painel podem não entrar em contato total. A linha de cola resultante pode conter vazios ou descontinuidades. Um painel pode parecer aceitável imediatamente após a prensagem, mas posteriormente apresentar descolamento do folheado, separação das bordas, bolhas ou delaminação localizada após o corte e o acabamento.
Entretanto, uma força de prensagem maior não produz automaticamente um painel mais resistente. A pressão excessiva pode deixar a linha de cola pobre em adesivo ao expulsar uma quantidade excessiva antes da cura. Também pode pressionar o adesivo profundamente em um substrato absorvente, deixando material insuficiente na interface real de ligação. O risco é maior com adesivos de baixa viscosidade, materiais de núcleo porosos, painéis com faces rugosas ou tempos de permanência longos antes que o adesivo atinja cura suficiente.
Uma forma útil de enquadrar a questão é que a pressão deve superar as irregularidades da superfície e manter o conjunto imóvel, preservando ao mesmo tempo uma película contínua de adesivo. O ajuste correto fica dentro de uma janela de processo, e não no limite máximo da capacidade da máquina.
A pressão necessária depende de toda a composição do conjunto
As metas de pressão não podem ser selecionadas de forma responsável apenas com base na especificação da prensa. O mesmo tamanho nominal de painel pode exigir condições muito diferentes conforme a combinação de material de face, substrato, adesivo e temperatura de processo.
Densidade do substrato e condição da superfície
Substratos de compensado denso e madeira dura maciça tendem a resistir à compressão e podem necessitar de pressão suficiente para garantir contato total, especialmente quando suas superfícies não foram usinadas ou lixadas recentemente. Ao mesmo tempo, materiais de alta densidade podem limitar a penetração do adesivo. O objetivo é obter uma linha de cola completa sem simplesmente forçar o adesivo para defeitos isolados da superfície.
O aglomerado e algumas chapas leves comportam-se de maneira diferente. Suas faces podem ser relativamente lisas, mas o núcleo pode comprimir sob carga. A pressão excessiva pode deixar variação permanente de espessura, rebaixamentos nas bordas ou danos sob uma superfície decorativa. Ao avaliar uma prensa para essas chapas, o controle de pressão e o paralelismo das placas são frequentemente indicadores mais úteis do que um valor muito alto de pressão máxima.
O MDF apresenta outro caso comum de avaliação. Sua superfície uniforme pode favorecer uma laminação consistente, mas sua absorção e densidade variam conforme a classe e a espessura. Um ajuste de pressão estável pode funcionar bem para um fornecedor de chapas e produzir uma linha de cola diferente com outro. Portanto, a validação do processo deve usar as classes reais de chapas destinadas à produção regular.
Espessura e flexibilidade do folheado
O folheado fino pode se conformar a pequenas variações de superfície, o que ajuda a prensa a estabelecer contato, mas também torna os defeitos mais visíveis. Variações locais de pressão podem aparecer como marcas na superfície, transparência de irregularidades ou aspecto desigual após o acabamento. Folheados mais espessos e camadas decorativas de engenharia podem atravessar cavidades rasas em vez de acompanhá-las; por isso, a prensa deve fornecer pressão suficiente para fechar essas áreas sem esmagar a chapa abaixo.
Folheados ondulados, altamente figurados, frágeis ou sensíveis à umidade introduzem outra preocupação. Eles podem trincar ou enrugar quando o conjunto está mal equilibrado, inadequadamente condicionado ou pressionado de forma excessivamente agressiva sobre um substrato não uniforme. Nesses casos, aumentar a pressão geralmente é a resposta errada. A causa raiz pode ser a umidade do folheado, a planicidade do painel, a consistência da aplicação de cola ou a inadequação das placas de apoio e dos materiais de suporte.
Química e viscosidade do adesivo
Diferentes adesivos respondem de maneiras distintas à pressão, à temperatura e ao tempo. Alguns sistemas necessitam de prensagem firme para alcançar contato próximo, enquanto outros exigem maior contenção porque podem ser deslocados facilmente. As instruções do fornecedor de adesivo devem estabelecer a faixa inicial de processo, mas essas instruções precisam ser testadas com os materiais reais e o ciclo da prensa.
A pressão também deve ser considerada juntamente com a gramatura de aplicação de cola. Uma baixa gramatura combinada com alta pressão pode criar uma ligação pobre em adesivo, mesmo quando o painel parece limpo e plano. Uma gramatura generosa nem sempre consegue compensar uma pressão inadequada, pois podem permanecer zonas de contato insuficiente. Portanto, o ajuste da prensa e a taxa de aplicação de adesivo devem ser tratados como variáveis associadas durante os testes.
Na prensagem a quente, a temperatura altera ainda mais o comportamento. O calor pode reduzir a viscosidade do adesivo, acelerar a cura e afetar a movimentação de umidade nos materiais à base de madeira. Se um processo passar da prensagem a frio para placas aquecidas, ou se a temperatura das placas for aumentada para reduzir o tempo de ciclo, o ajuste de pressão estabelecido poderá não fornecer mais a mesma linha de ligação. As alterações devem ser qualificadas em conjunto, e não uma de cada vez no chão de fábrica.
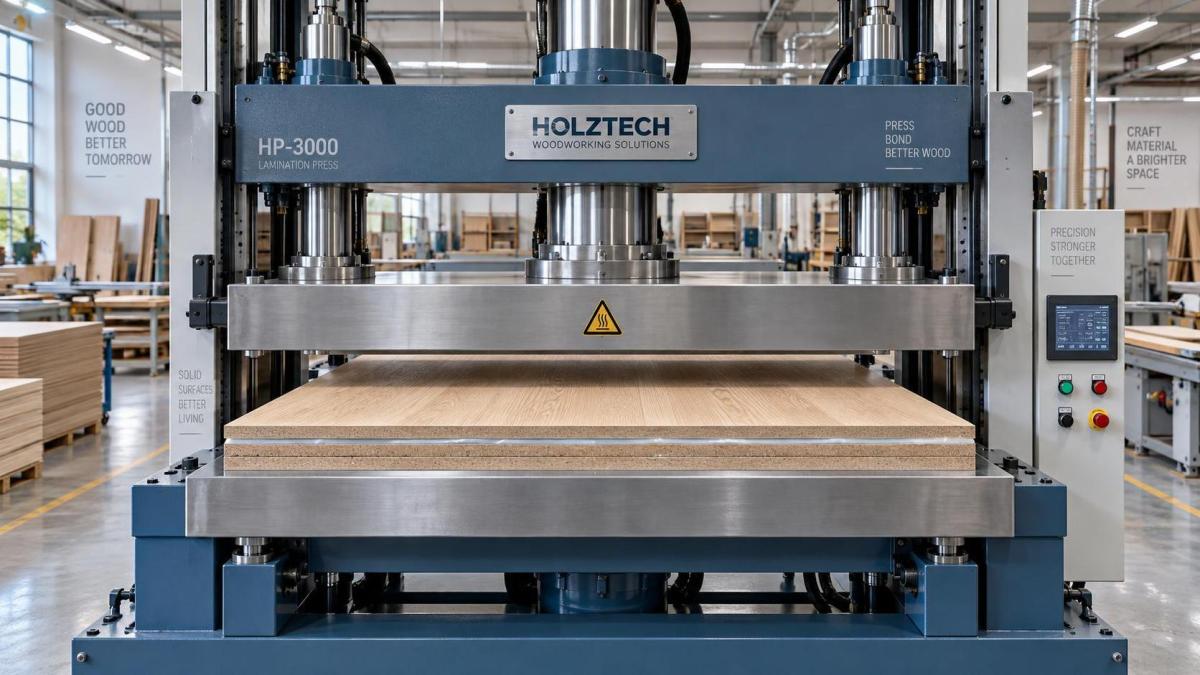
A uniformidade em toda a placa é mais importante do que um único valor de pressão
As especificações técnicas frequentemente indicam a força total da prensa, as dimensões das placas e a pressão hidráulica. Esses valores são necessários, mas não mostram, por si só, quão uniformemente a força alcança todas as partes de um painel. As falhas de ligação geralmente começam em zonas que recebem menos pressão: cantos, bordas externas, áreas próximas a superfícies de placas danificadas ou locais afetados por uma pilha irregular.
A planicidade das placas e o movimento paralelo são fundamentais para essa questão. Se um lado da placa fechar antes do outro, a área de primeiro contato poderá receber uma carga desproporcional, enquanto outra área permanece subcomprimida. Uma prensa ainda pode atingir a pressão indicada no sistema, mas o painel pode sair com colagem deficiente em uma borda. É por isso que um manômetro hidráulico não deve ser considerado prova de distribuição de pressão.
A construção do sistema de prensagem afeta a repetibilidade. Os avaliadores devem observar a rigidez das placas, a disposição das guias, o arranjo dos cilindros, a rigidez da estrutura e o mecanismo usado para manter o fechamento paralelo sob carga total. Para painéis maiores, essas características tornam-se cada vez mais importantes, pois um pequeno desvio em uma placa larga pode alterar significativamente a carga nas bordas do painel.
A pilha da peça de trabalho também influencia a distribuição. Poeira, cola curada, recortes de folheado, placas de apoio danificadas, chapas empenadas ou espessura inconsistente do painel podem criar pontos altos. Um ponto alto recebe pressão concentrada antecipadamente e pode impedir que o restante do conjunto se feche de maneira uniforme. Em uma prensa de múltiplas aberturas ou múltiplos vãos, as variações entre as aberturas também devem ser consideradas; um único ajuste no sistema hidráulico não garante condições idênticas em todos os vãos.
Quando uma pressão mais alta causa resultados enganosos
Aumentar a pressão é uma reação comum quando aparece delaminação. Isso pode resolver um problema real de baixo contato, mas também pode ocultar a causa verdadeira tempo suficiente para que surja um defeito mais caro.
- Falta de adesivo na linha de cola: A expulsão excessiva reduz o adesivo restante entre as superfícies. O painel pode parecer bem prensado enquanto sua resistência de ligação é baixa.
- Esmagamento do núcleo: Chapas de menor densidade podem perder espessura ou desenvolver compressão localizada, reduzindo a qualidade do painel e criando problemas na montagem posterior.
- Transparência de irregularidades da superfície: A pressão pode revelar defeitos do substrato, partículas, emendas ou irregularidades através de folheados finos ou faces decorativas.
- Resposta desigual à umidade: A prensagem a quente e a alta compressão podem intensificar a migração de umidade ou a restrição dentro do painel, contribuindo para arqueamento ou deformação após a liberação.
- Diagnóstico falso: Um aumento de pressão pode melhorar temporariamente uma área, deixando sem correção a aplicação de adesivo, o tempo aberto, a contaminação da superfície ou o alinhamento das placas.
Portanto, a qualidade da ligação deve ser avaliada após o condicionamento e por meio de um teste destrutivo ou funcional apropriado, em vez de apenas por inspeção visual na saída da prensa. O refilamento das bordas pode ser revelador porque expõe a linha de cola. Testes de descascamento, separação com formão e outras verificações internas de qualidade devem ser selecionados de acordo com a construção do produto e os requisitos relevantes do cliente ou do produto.
O tempo de prensagem e a pressão devem ser avaliados como um único processo
A pressão possui uma dimensão de tempo. Uma pressão adequada mantida por um período muito curto pode não permitir que o adesivo se fixe o suficiente para o manuseio. Um longo período de prensagem com carga excessiva pode aumentar a expulsão de adesivo, a compressão do painel ou a exposição ao calor sem melhorar a ligação.
O tempo aberto antes do fechamento é igualmente importante. Quando o adesivo perde demasiadamente sua capacidade de molhar as superfícies de união, a pressão adicional não consegue restaurar uma ligação adequada. Isso é particularmente relevante para painéis grandes, montagem manual, conjuntos complexos e condições de alta temperatura, nas quais o tempo de trabalho efetivo pode ser menor do que o esperado. Uma prensa com fechamento rápido e controle de pressão estável pode proporcionar um processo mais confiável do que uma máquina mais lenta com maior classificação teórica de força.
O planejamento do ciclo também deve considerar o aumento gradual da pressão. Alguns processos de laminação se beneficiam de um fechamento controlado que permite que a pilha se acomode antes de atingir a pressão total. Outros exigem fechamento rápido para permanecer dentro do tempo aberto do adesivo. A sequência adequada depende do sistema adesivo e da composição do conjunto, mas uma prensa tecnicamente adequada deve permitir ao operador controlar e repetir a sequência pretendida, em vez de depender de ajuste manual aproximado.
O que verificar ao avaliar uma prensa de laminação
Para a seleção de equipamentos, a capacidade de pressão deve ser convertida em pressão útil sobre o painel. A força total deve ser considerada em relação à área máxima de trabalho, pois uma força adequada para um painel pequeno pode ser insuficiente quando distribuída sobre uma placa de tamanho completo. A combinação de produtos pretendida é importante: uma prensa usada principalmente para componentes estreitos de armários é avaliada de forma diferente de outra usada para portas folheadas de tamanho completo ou painéis largos para móveis.
Uma análise técnica significativa deve incluir os seguintes pontos:
- A faixa de pressão exigida pelas combinações planejadas de adesivo e materiais, incluindo o menor ajuste estável e a carga máxima disponível.
- Se o tamanho, a rigidez, a planicidade e o sistema de guiamento das placas suportam carregamento uniforme sobre o maior painel previsto.
- Como a pressão é medida, ajustada, exibida e mantida durante todo o ciclo.
- Se a prensa pode repetir a velocidade de fechamento, o tempo de permanência e os ajustes de pressão de lote para lote.
- A condição e a facilidade de manutenção dos componentes hidráulicos, vedações, mangueiras, controles e superfícies das placas.
- Como a prensa acomoda placas de apoio, folhas de proteção, espessuras mistas e o método real de carregamento utilizado na fábrica.
- Se o controle de temperatura das placas aquecidas, quando aplicável, é suficientemente uniforme para o processo adesivo selecionado.
Também é sensato distinguir entre o máximo nominal de uma máquina e a faixa operacional que pode ser mantida dia após dia. Uma Prensa de Laminação para Marcenaria é selecionada pela estabilidade da produção, e não por uma única demonstração de força máxima. Deriva de pressão, resposta hidráulica desigual, contaminação das placas e disciplina inadequada de carregamento podem deteriorar essa estabilidade ao longo do tempo.
Uma abordagem prática para ajustar a pressão
Comece com a faixa recomendada pelo fornecedor de adesivo para a espécie de madeira, o tipo de chapa e a condição de temperatura relevantes. Em seguida, realize testes controlados utilizando materiais destinados à produção. Mantenha constantes a gramatura de aplicação de cola, o tempo aberto, o tempo de prensagem, a temperatura e a pilha de painéis enquanto ajusta a pressão em incrementos deliberados. Avalie a integridade da ligação, a aparência da superfície, a alteração de espessura e a planicidade do painel após o conjunto ter tempo para se estabilizar.
O ajuste preferido geralmente é a menor pressão que produz de maneira consistente contato total e desempenho de ligação aceitável diante das variações normais dos materiais. Isso proporciona margem de processo sem impor tensão desnecessária ao substrato, ao folheado e à prensa. Também torna mais clara a solução de problemas posterior: quando ocorrem defeitos, a equipe pode investigar a condição dos materiais, a aplicação de cola, a temporização e o alinhamento do equipamento antes de elevar a pressão além da faixa validada.
A pressão das placas merece atenção porque influencia tanto a qualidade visível quanto a confiabilidade oculta da ligação. No entanto, ela deve ser tratada como parte de um sistema de laminação controlado. Quando a distribuição de pressão, o comportamento do adesivo, a construção do material e o tempo de prensagem estão alinhados, a prensa torna-se uma ferramenta de produção repetível, e não uma fonte de defeitos intermitentes nos painéis.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.