


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quando a integração da linha de produção de marcenaria reduz o manuseio de materiais
A movimentação de materiais é frequentemente tratada como uma questão secundária em fábricas de marcenaria, pois não corta, fura, aplica fita de borda nem realiza o acabamento de um painel. No entanto, na produção de móveis em painéis, o carregamento, descarregamento, empilhamento, procura e reposicionamento repetidos podem consumir mais tempo do que o próprio ciclo de usinagem. O custo não se limita à mão de obra. Cada transferência desnecessária aumenta a probabilidade de danos à superfície, encaminhamento de peças incorreto, erros de identificação, desequilíbrio da produção e acúmulo de produtos em processo.
A integração da linha de produção para marcenaria reduz essas perdas ao tratar máquinas, sistemas de transferência, buffers e dados de produção como um único sistema operacional, em vez de compras separadas de equipamentos. O objetivo não é conectar todas as máquinas com transportadores. É eliminar etapas de movimentação que não agregam valor, preservando a flexibilidade necessária para o mix de produtos, o tamanho dos lotes e o layout da fábrica.
Onde a movimentação de materiais realmente se acumula
Em uma oficina desconectada, um painel pode ser movimentado várias vezes antes de se tornar um componente acabado. Após o corte, um operador pode separar as peças por pedido, empilhá-las em um carrinho, levá-las para armazenamento temporário, localizá-las novamente para a aplicação de fita de borda e depois transferi-las para furação ou fresagem. Se a próxima máquina estiver ocupada, as peças aguardam. Se uma etiqueta for danificada ou uma pilha mista for criada, o processo seguinte poderá receber componentes incompletos ou incorretos.
Esses movimentos costumam ser aceitos como normais porque cada transferência individual parece pequena. O problema surge quando todo o percurso é medido: tempo de movimentação por painel, tempo de espera entre processos, número de manuseios, distância percorrida e volume de produtos em processo que ocupa espaço no chão de fábrica. Uma linha pode ter máquinas individuais capazes e ainda assim apresentar baixo rendimento efetivo porque os materiais não chegam ao processo correto na sequência correta.
A pressão de movimentação é particularmente elevada na produção de armários, guarda-roupas, mobiliário de escritório e painéis personalizados, em que um único pedido pode conter muitos tamanhos de componentes, tratamentos de borda, padrões de furação e requisitos de ferragens. O fluxo de material não é simplesmente “cortar e depois processar”. Diferentes peças podem exigir diferentes rotas, e algumas operações devem ocorrer em uma sequência definida. A integração é importante porque cria um caminho controlado para essas peças, em vez de depender da memória manual e da separação visual.
A integração é um projeto de fluxo, não um projeto de transportadores
Um erro comum é definir a integração pela presença de transportadores automáticos de alimentação e descarga. Os transportadores podem reduzir o transporte manual, mas não resolvem uma rota de produção mal projetada. Se a sequência das máquinas entrar em conflito com o fluxo real das peças, um sistema de transferência automatizado poderá movimentar os gargalos mais rapidamente em vez de eliminá-los.
A integração eficaz de linhas de produção para marcenaria começa pela rota da peça. Para cada família de peças, o fabricante precisa estabelecer o que ocorre após o corte, quais bordas exigem aplicação de fita, se a furação ocorre antes ou depois do tratamento de borda, onde é necessária inspeção e como as peças concluídas são agrupadas para montagem ou embalagem. Somente depois que essa rota estiver clara poderá ser selecionado o nível adequado de automação.
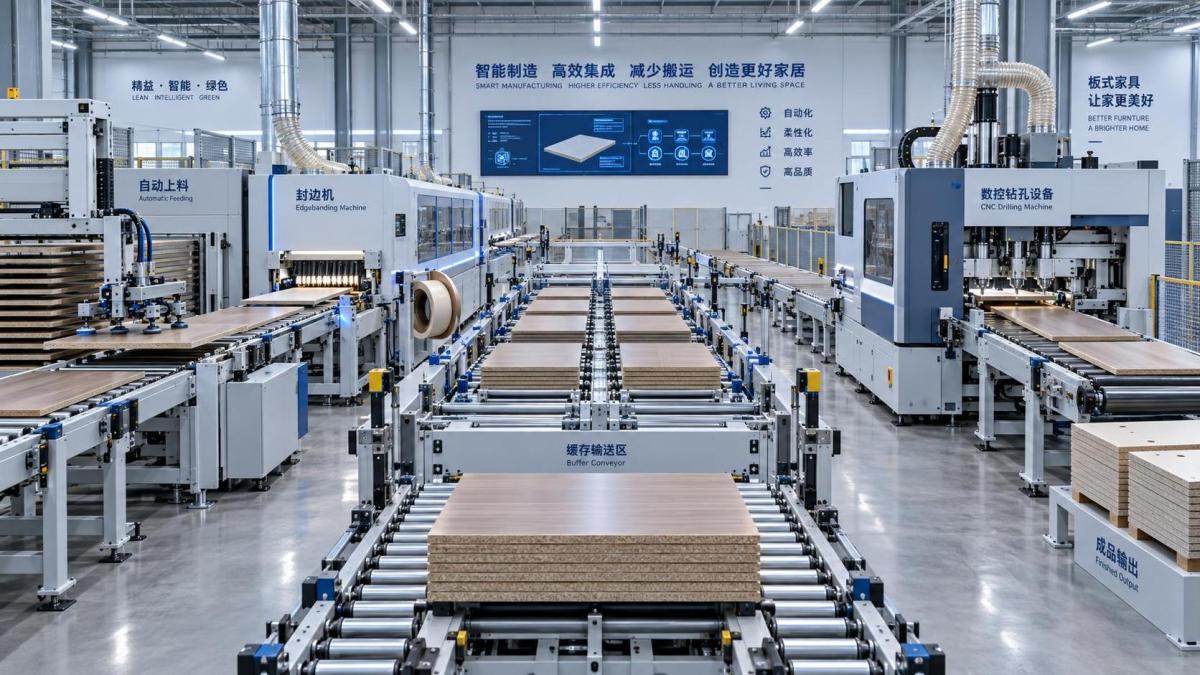
Para uma linha de móveis em painéis relativamente estável, uma célula conectada pode integrar dimensionamento de painéis, impressão de etiquetas, aplicação de fita de borda e furação por meio de equipamentos de entrada/saída, dispositivos de viragem, transportadores de retorno ou roteamento automatizado. Para uma operação com maior variedade, a melhor solução pode ser zonas de buffer controladas e despacho baseado em códigos de barras, em vez de uma linha contínua rígida. O princípio é o mesmo: o material deve se mover porque a próxima operação está pronta, e não porque um operador encontrou um local temporário para colocá-lo.
Os maiores ganhos geralmente vêm de menos manuseios
A redução da movimentação de materiais é frequentemente discutida em termos de economia de mão de obra, mas a mão de obra é apenas um elemento. Um painel manuseado por menos pessoas e menos dispositivos fica menos exposto a danos nos cantos, riscos no laminado, orientação incorreta e perda da identificação do pedido. Esses riscos são especialmente relevantes depois que superfícies decorativas foram cortadas, receberam fita de borda ou foram furadas, quando o retrabalho pode ser caro e uma peça de reposição pode comprometer todo um conjunto de pedido.
A redução dos pontos de manuseio também melhora a disciplina de produção. Quando um painel sai de uma serra seccionadora ou célula de nesting com um identificador legível, e esse identificador o acompanha durante a aplicação de fita de borda e a furação, a linha pode manter uma relação mais clara entre a peça física e suas instruções de produção. Os operadores deixam de depender exclusivamente de anotações manuscritas, da posição na pilha ou da lembrança das prioridades do dia.
O resultado prático não é necessariamente uma fábrica totalmente sem supervisão. Em muitas instalações, as pessoas continuam essenciais para verificações de qualidade, tratamento de exceções, trocas de produção, controle de ferramentas e supervisão de processos. A integração altera onde seu tempo é utilizado. Em vez de transportar painéis e procurar trabalho, a mão de obra pode ser concentrada em tarefas que exigem julgamento.
O balanceamento das máquinas determina se a integração ajuda ou revela um gargalo
A conexão entre processos torna os desequilíbrios mais visíveis. Se a capacidade de corte for substancialmente maior que a capacidade de aplicação de fita de borda, uma conexão direta criará rapidamente uma fila. Se a furação for mais lenta que o processo anterior, as peças poderão se acumular em buffers, e a fábrica apenas trocará pilhas manuais por congestionamento automatizado.
Isso não é um motivo para evitar a integração. É um motivo para dimensionar a linha com base nas condições reais de operação, e não na produção nominal da máquina. A medida relevante não é a velocidade máxima de avanço exibida na especificação de uma máquina. É a produção utilizável para o mix pretendido de dimensões de painéis, programas de borda, padrões de furação, intervalos de preparação e intervenções dos operadores.
A aplicação de fita de borda é frequentemente um ponto crítico, pois o tempo de processamento varia conforme o comprimento da borda, o tipo de fita, o sistema de cola, os requisitos de refilo, o tratamento de cantos e as operações de limpeza. A furação e a fresagem também podem variar significativamente de acordo com o número de furos, as operações de canal, os padrões de ferragens e a orientação da peça. Uma linha projetada apenas com base em estimativas de painéis por hora pode falhar quando um novo mix de produtos contém mais componentes estreitos, mais bordas nos quatro lados ou padrões de furos mais complexos.
Portanto, os buffers não são uma admissão de planejamento inadequado. Buffers corretamente projetados absorvem variações normais de tempo, permitem que as máquinas continuem funcionando durante interrupções curtas e protegem os equipamentos a montante de pararem imediatamente quando um processo a jusante necessita de atenção. A distinção importante está entre um buffer controlado, com capacidade definida e status de peças rastreável, e uma área de acúmulo descontrolada, onde os painéis perdem a sequência do pedido.
A identificação das peças é tão importante quanto a transferência física
A automação física sem controle de informações pode criar uma confusão cara. Um transportador pode entregar uma peça rapidamente, mas não pode determinar se essa peça deve ser processada, retida, retrabalhada ou desviada, a menos que a linha conheça sua identidade e rota.
Etiquetas, códigos de barras, scanners e software de produção são, portanto, fundamentais para uma linha integrada. Em um nível básico, cada painel precisa de um identificador único vinculado às suas dimensões, material, instruções de borda, programa de usinagem, referência do pedido e status do processo. O identificador deve permanecer legível após as operações às quais se espera que sobreviva. A localização da etiqueta é importante: uma etiqueta colocada em uma área que será bordejada, furada, limpa ou refilada poderá não estar disponível quando for necessária a jusante.
O sistema de controle também deve considerar exceções. Um painel pode ser rejeitado devido a lascamento, superfície danificada, aplicação de borda incorreta, falha de usinagem ou parada de segurança do operador. Se a única lógica do processo presumir que cada painel avança normalmente, uma exceção poderá interromper a sequência de um pedido. Um plano de integração utilizável inclui rotas de retrabalho, procedimentos de liberação manual e uma forma de atualizar o registro de produção quando um componente substituto é fabricado.
Esse é um dos motivos pelos quais a compatibilidade de software merece o mesmo nível de análise que as interfaces das máquinas. A questão-chave não é apenas se máquinas individuais possuem conexões de rede. É se a otimização de corte, a etiquetagem, os programas de máquina, o rastreamento de materiais e a gestão de pedidos utilizam dados consistentes. A reinserção manual entre sistemas pode reintroduzir os próprios erros que a integração física pretendia eliminar.
As decisões de layout têm consequências de longo prazo
As fábricas frequentemente começam com um problema de posicionamento de máquinas: onde cada unidade pode caber? Um ponto de partida melhor é o fluxo pretendido de placas, peças, operadores, carrinhos, acesso para manutenção, exaustão de pó e preparação de componentes acabados. Um layout que minimiza a distância entre máquinas, mas bloqueia o acesso de empilhadeiras, as trocas de ferramentas, os trabalhos de reparo ou a movimentação segura dos operadores, pode se tornar difícil de operar.
O armazenamento de painéis brutos e o corte geralmente são pontos de partida lógicos para a análise de fluxo, mas o final da linha exige igual atenção. Após a furação, onde os componentes aguardam a montagem? Os kits concluídos são mantidos juntos? As peças de diferentes pedidos podem ser separadas sem exigir grandes áreas de preparação? Se a montagem ou a embalagem não puder absorver a produção no mesmo ritmo, a seção de usinagem integrada poderá criar um problema ainda maior de estoque a jusante.
As utilidades devem ser incluídas desde o início. A capacidade de exaustão de pó, a qualidade do ar comprimido, a carga elétrica, a confiabilidade da rede, a condição do piso, as disposições de proteção contra incêndio e o acesso para serviços podem afetar o desempenho dos equipamentos automatizados de movimentação. Os dispositivos de transferência podem parecer simples, mas sua disponibilidade depende de sensores, acionamentos, controles, alinhamento mecânico e condições operacionais limpas. Um sistema de movimentação de materiais que não possa receber manutenção sem interromper toda a linha pode criar riscos operacionais evitáveis.
A integração rígida nem sempre é a resposta correta
O argumento mais forte para a transferência direta de máquina para máquina existe quando as rotas das peças são repetíveis, o volume é suficiente para manter os processos conectados ativos e o projeto do produto segue uma lógica relativamente consistente. Nessas condições, menos transferências manuais podem melhorar o ritmo, a rastreabilidade e a consistência da produção.
No entanto, uma linha altamente rígida pode ser inadequada para operações que alteram frequentemente os materiais dos painéis, produzem formas irregulares, executam pequenos lotes personalizados ou exigem trabalho manual substancial entre as etapas de usinagem. Nesses ambientes, células modulares podem oferecer melhor controle. Uma serra ou máquina de nesting pode alimentar componentes identificados em buffers organizados; as células de aplicação de fita de borda e furação podem puxar o trabalho conforme a prioridade; carrinhos ou equipamentos de movimentação assistida podem conectar processos que não justificam transportadores permanentes.
A integração deve, portanto, ser avaliada como um espectro. Em uma extremidade está a disciplina básica de processo: peças etiquetadas, carrinhos padronizados, áreas de preparação definidas e regras claras de roteamento. No meio estão células conectadas com transportadores de retorno, entrada/saída automática e processamento direcionado por códigos de barras. No nível mais alto estão armazenamento automatizado, movimentação robótica, programação centralizada da produção e troca de dados em circuito fechado. O ponto apropriado depende do custo da movimentação, do custo dos erros, do mix de produtos e da capacidade de manter o sistema após a instalação.
Avaliação do investimento além do preço da máquina
A justificativa econômica deve comparar o custo atual e futuro do fluxo, e não simplesmente comparar o preço das máquinas individuais com o preço de uma linha integrada. Questões relevantes de referência incluem quantas vezes um componente típico é manuseado, quanto tempo aguarda entre processos, quanto espaço no chão de fábrica fica ocupado por pilhas intermediárias, com que frequência as peças são refeitas devido a erros de roteamento ou identificação e com que frequência um processo espera por outro.
A capacidade deve ser avaliada no nível de componentes acabados vendáveis, e não de painéis cortados ou metros de borda aplicados. Uma máquina a montante pode produzir um grande número de peças enquanto as operações a jusante são limitadas. O valor comercial da linha vem do número de componentes corretos, rastreáveis e prontos para montagem liberados dentro da janela de produção exigida.
O custo de implementação também inclui alterações de layout, tempo de parada para instalação, atualizações elétricas e de exaustão, integração de software, treinamento de operadores, planejamento de peças de reposição e suporte de comissionamento. Esses itens às vezes são tratados como despesas periféricas, mas influenciam se um sistema alcança operação estável. Um custo inicial menor de equipamento pode se tornar menos atraente se exigir ampla intervenção manual, não possuir uma arquitetura de controle com manutenção viável ou não puder se adaptar quando os programas de produto mudarem.
Um teste prático: acompanhe um pedido pela fábrica
A forma mais útil de identificar oportunidades de integração é rastrear um pedido representativo desde a placa bruta até o componente pronto para montagem. Registre cada movimento, cada fila, cada ponto em que uma peça é colocada e posteriormente recolhida, e cada situação em que alguém precisa perguntar a que lugar um componente pertence. Em seguida, diferencie a movimentação necessária daquela criada pelo layout, programação, informações ausentes ou desequilíbrio das máquinas.
Esse exercício frequentemente revela que a primeira prioridade não é uma linha totalmente automatizada. Pode ser um processo de etiquetagem confiável, um transportador de retorno em uma estação de aplicação de fita de borda de alta frequência, um buffer melhor antes da furação ou um layout revisado que elimine o tráfego cruzado. Quando essas restrições são compreendidas, a integração da linha de produção para marcenaria torna-se uma decisão operacional direcionada, em vez de uma ampla ambição de automação.
A medida central é simples: os materiais devem passar mais tempo sendo transformados e menos tempo aguardando, viajando, sendo separados ou sendo recuperados da desorganização. Quando a rota de produção, a capacidade das máquinas, o fluxo de informações e o layout apoiam esse objetivo em conjunto, a integração pode reduzir a movimentação sem sacrificar a flexibilidade que a produção de marcenaria ainda exige.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.