


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais recursos das máquinas evitam lascamento ao usinar MDF?
Quais características das máquinas evitam lascamento na usinagem de MDF?
Bordas de MDF limpas e sem lascas dependem de mais do que da velocidade de corte. Elas são o resultado de um sistema de usinagem controlado, no qual a estrutura da máquina, a condição da ferramenta de corte, o suporte do painel, a precisão do avanço, a remoção de pó e as proteções do operador trabalham em conjunto. Para gestores de controle de qualidade e segurança, a escolha demáquinas para fabricação de produtos de madeira para MDF não é, portanto, apenas uma decisão de produção. É uma decisão sobre repetibilidade, taxas de rejeição, limpeza do ambiente de trabalho e a capacidade de manter os operadores afastados de riscos evitáveis.
O MDF possui um núcleo liso e uniforme, mas suas camadas superficiais podem ser implacáveis. Uma ferramenta cega, um fuso instável, uma viga de pressão mal alinhada ou suporte insuficiente próximo ao ponto de saída podem deixar fibras soltas, rupturas, danos nos cantos ou lascamento visível sob um acabamento decorativo. Essas falhas podem parecer pequenas na máquina, mas tornam-se dispendiosas quando os painéis chegam à colagem de bordas, montagem, inspeção ou ao cliente.
O processo de seleção mais confiável começa com uma pergunta prática:O que mantém o painel e a ferramenta de corte estáveis no momento exato em que o material está sendo cortado? As características a seguir fornecem a resposta mais clara.
Comece pela rigidez da máquina, não pelas alegações de velocidade de avanço
A rigidez da máquina é a base da qualidade das bordas. Se o carro do fuso, a unidade de serra, o cabeçote de fresagem ou a base da máquina vibrar sob carga, a aresta de corte atinge repetidamente a superfície do MDF em vez de cisalhá-la de forma limpa. O resultado pode ser uma borda irregular que varia de um painel para outro. A máquina ainda pode parecer produtiva, mas a inspeção de qualidade revelará padrões de lascamento inconsistentes, especialmente em cortes longos e em peças finas ou estreitas.
Ao avaliar equipamentos, inspecione a construção da estrutura de base, guias lineares, suportes do fuso, unidades de pressão e mesas de trabalho. Uma estrutura de máquina bem apoiada reduz a transmissão de vibrações. Guias de precisão ajudam o cabeçote de corte a seguir uma trajetória estável, enquanto fusos firmemente montados mantêm o desvio radial sob controle. Esses detalhes são particularmente importantes em operações realizadas em vários turnos, pois pequenas folgas mecânicas podem se transformar em variações visíveis de qualidade ao longo do tempo.
Para as equipes de qualidade, uma verificação de aceitação útil não é simplesmente verificar se a máquina produz uma amostra limpa. Solicite cortes repetidos usando o mesmo tipo de MDF, espessura, condição de revestimento e programa. Em seguida, compare a qualidade das bordas do primeiro painel ao último. A repetibilidade é mais significativa do que uma única peça de demonstração.
Sistemas de fuso de precisão protegem a linha de corte
Um fuso estável é uma das características mais diretas para prevenir lascamento na usinagem de MDF. O fuso deve manter a velocidade prevista da ferramenta sem desvio radial excessivo, acúmulo de calor ou vibração. Mesmo uma fresa de compressão de alta qualidade não consegue compensar um fuso mal controlado. Se a fresa girar fora do centro, cada aresta de corte entra em contato com a chapa de maneira diferente, produzindo uma borda áspera e desgaste irregular.
Procure máquinas que ofereçam alinhamento preciso do fuso, rolamentos confiáveis e controle de velocidade adequado para a operação planejada. Roteadores CNC, furadeiras, serras para painéis e linhas de processamento de bordas devem permitir que os operadores ajustem a geometria da ferramenta e a velocidade de rotação à densidade, espessura, tipo de laminado e taxa de avanço do painel.
As escolhas de ferramentas são igualmente importantes. Para bordas expostas de MDF, fresas afiadas de carboneto ou com ponta de diamante são comumente utilizadas, dependendo do volume de produção e das exigências do material. Ferramentas de compressão podem reduzir rupturas em chapas revestidas ao aplicar direções de corte opostas ao longo da face do painel. No entanto, seu benefício depende da configuração da profundidade de corte correta e de garantir que a zona de compressão esteja posicionada adequadamente em relação à superfície do painel.
Os gestores de qualidade devem incluir o desgaste das fresas nos planos de inspeção de rotina. O lascamento é frequentemente atribuído à máquina quando a verdadeira causa é uma ferramenta que ultrapassou sua vida útil. Um cronograma documentado de substituição baseado no tipo de material, horas de operação, aparência da borda e comprimento de corte é mais confiável do que trocar ferramentas somente depois que os defeitos se tornam evidentes.
Sistemas de avanço controlado evitam rasgamento na entrada e na saída
O MDF não responde bem a movimentos descontrolados. Um painel que hesita, desliza, inclina ou se desloca lateralmente durante o corte pode rasgar na borda mesmo quando o fuso e a ferramenta estão em boas condições. Por isso, o projeto do avanço merece a mesma atenção que a unidade de corte.
Em máquinas para fabricação de produtos de madeira para MDF, procure avanço controlado por servo, vigas de pressão, correias transportadoras sincronizadas e dispositivos de retenção ajustáveis. Esses sistemas mantêm uma relação estável entre a ferramenta e o painel. Um avanço suave e constante evita carga súbita sobre a fresa; uma pressão de retenção segura mantém a peça plana; e batentes e guias alinhados com precisão impedem o desvio lateral.
A melhor configuração de pressão não é necessariamente a mais alta. Pressão insuficiente permite vibração e movimento. Pressão excessiva pode marcar a superfície da chapa, deformar painéis leves ou causar atrito excessivo. A máquina deve permitir ajustes suficientemente simples para que as equipes de produção e qualidade possam estabelecer configurações para diferentes espessuras de chapa e acabamentos de superfície.
Painéis estreitos exigem atenção especial. Uma especificação de largura mínima do painel não é apenas um dado de capacidade em uma brochura; ela pode afetar a segurança e a qualidade do acabamento. Se uma peça não for suficientemente apoiada, ela poderá oscilar junto à fresa ou tornar-se difícil de guiar com segurança. Onde componentes estreitos são comuns, avalie dispositivos auxiliares de suporte, posicionamento automático e a capacidade da máquina de manter pressão estável ao longo de peças curtas ou pequenas.
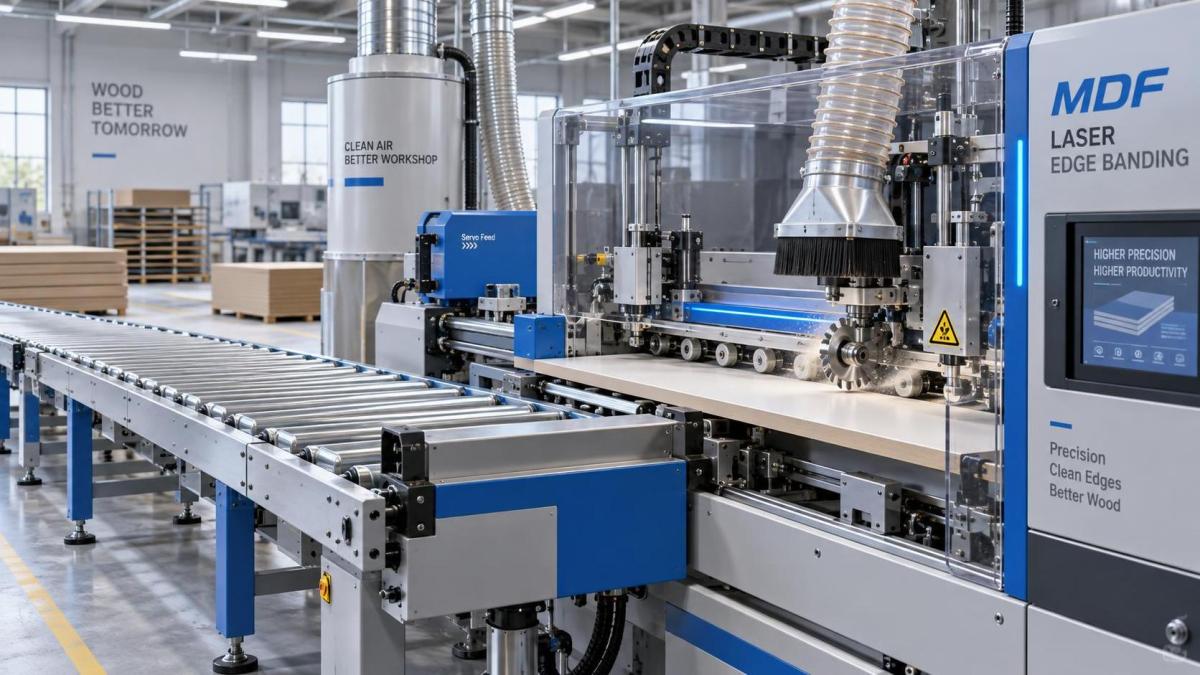
As unidades de riscagem, pré-fresagem e refilamento resolvem defeitos diferentes
Nem todo lascamento se origina na mesma etapa, portanto uma máquina deve ser avaliada de acordo com a rota real do processo. Para o dimensionamento de painéis, uma serra riscadora corretamente ajustada pode reduzir rupturas em MDF laminado ou revestido com melamina. A lâmina riscadora cria um corte raso controlado na face inferior antes que a lâmina principal conclua o corte. Seu alinhamento deve corresponder à largura de corte da lâmina principal; caso contrário, a ação de riscagem poderá criar seus próprios defeitos visíveis.
Para a colagem de bordas, as unidades de pré-fresagem são especialmente valiosas quando as bordas dos painéis apresentam marcas de serra, pequenas rupturas ou esquadro inconsistente. Uma estação de pré-fresagem remove uma pequena quantidade de material e cria um substrato limpo e uniforme antes da aplicação de adesivo ou fita de borda a laser. Isso pode melhorar a qualidade visual da borda acabada e reduzir o risco de que pequenas lascas permaneçam visíveis sob a fita de borda.
As unidades de refilamento fino, raspagem e polimento devem ser avaliadas como controles de acabamento, e não como extras cosméticos. Sua função é remover o excesso de material da fita de borda sem cortar a face do painel ou danificar a borda. Sistemas de cópia precisos, motores de refilamento estáveis e ajustes fáceis são importantes, pois uma unidade de refilamento mal regulada pode criar uma nova lasca após as etapas anteriores de usinagem já terem produzido uma boa borda.
A extração de pó é uma característica de qualidade e um controle de segurança
O pó de MDF é extremamente fino e rapidamente se infiltra nas zonas de corte, guias, sensores e peças móveis. Uma extração inadequada pode deixar pó acumulado ao redor de uma fresa, interferir nas superfícies de contato do painel, dificultar a inspeção e aumentar a possibilidade de calor e atrito na ferramenta. Também cria uma séria preocupação de saúde ocupacional que os gestores de segurança não podem tratar como secundária.
Uma extração eficaz de pó começa com coifas adequadamente projetadas e posicionadas perto do ponto de corte ou refilamento. O sistema de extração deve capturar o pó antes que ele seja transportado pela superfície do painel ou depositado no interior da máquina. Avalie o tamanho da conexão dos dutos, o acesso à coifa para limpeza, a compatibilidade do fluxo de ar com o sistema central de extração da fábrica e se o projeto deixa áreas ocultas onde resíduos se acumulam.
Uma máquina limpa também facilita o diagnóstico de problemas de qualidade. Se um defeito estiver coberto de pó, os operadores podem continuar produzindo peças não conformes antes que o problema seja percebido. Boa visibilidade ao redor da zona de corte, juntamente com limpeza programada e manutenção dos filtros, favorece uma intervenção mais rápida.
Do ponto de vista da segurança, a seleção da máquina também deve incluir proteções, intertravamentos, paradas de emergência, pontos de bloqueio e acesso seguro para troca de ferramentas e limpeza. Uma proteção difícil de abrir, uma coifa de pó que obstrui a manutenção ou um controle de emergência mal localizado frequentemente levam a soluções improvisadas inseguras. O projeto mais seguro geralmente é aquele que torna mais fácil o comportamento diário correto.
O suporte do painel após o corte é frequentemente negligenciado
O lascamento pode ocorrer depois que a fresa já realizou seu trabalho. À medida que um painel sai de uma serra, roteador ou máquina de processamento de bordas, uma sobra sem suporte pode cair, torcer ou atingir uma guia. Os cantos podem quebrar, tratamentos de borda frágeis podem rachar e os operadores podem ser tentados a segurar material em movimento com as mãos.
Mesas de saída, suportes com rolos, sistemas de flutuação a ar, empilhadores automáticos e guias laterais corretamente posicionadas contribuem para melhores resultados. A configuração apropriada depende do tamanho, peso e volume de produção do painel, bem como de as peças serem transferidas diretamente para a colagem de bordas ou para a montagem. Os gestores de qualidade devem observar todo o percurso, não apenas o ponto de usinagem. Uma borda limpa pode ser danificada nos poucos segundos entre o corte e o empilhamento.
Por que a tecnologia de colagem de bordas afeta a percepção de lascamento
Na produção de móveis e armários, os clientes frequentemente avaliam a qualidade do MDF pela borda acabada, e não pela chapa usinada em bruto. Portanto, um processo preciso de colagem de bordas pode proteger o trabalho já realizado durante o dimensionamento e a pré-fresagem. A aplicação sem emenda é particularmente relevante para portas de armários visíveis, expositores de varejo, móveis modernos e componentes internos de alto contato.
Para fabricantes que utilizam PVC, fita de borda a laser e aplicações de painéis de madeira, aMáquina de Colagem de Bordas a Laser ZD450F foi projetada para colagem de bordas com junta zero e funções de processamento automatizadas. Sua faixa de velocidade de avanço especificada de 10–23 m/min permite que as equipes de produção alinhem o ritmo de operação à condição do painel e aos requisitos de acabamento, em vez de tratar a velocidade máxima como o único objetivo. A máquina acomoda espessuras de painel de 10–40 mm, espessuras de fita de borda de 1.0–3.0 mm e larguras de painel de pelo menos 60 mm.
Esses valores devem ser analisados em relação à combinação real de produtos da fábrica. Se peças estreitas de armários, bancadas mais espessas ou painéis decorativos delicados fizerem parte da programação diária, a equipe de qualidade deve verificar se a pressão de avanço, a configuração de pré-fresagem, os ajustes de refilamento e o suporte de saída permanecem consistentes em todas essas variações. Um acabamento com junta zero não pode ocultar um substrato severamente lascado; ele funciona melhor quando as etapas de usinagem anteriores já produziram uma borda limpa e estável.
Uma rotina prática de avaliação antes de aprovar máquinas para MDF
Em vez de avaliar uma máquina apenas por meio de especificações, envolva as equipes de produção, qualidade, manutenção e segurança em um teste conjunto. Cada departamento identifica um risco diferente: a produção percebe interrupções de ciclo, a manutenção percebe acessos difíceis, a qualidade identifica inconsistência nas bordas e o pessoal de segurança identifica pontos de exposição que podem não aparecer em uma demonstração de vendas.
- Execute amostras representativas de MDF: Inclua painéis revestidos e não revestidos, diferentes espessuras e as menores peças produzidas com frequência.
- Inspecione as quatro bordas: Verifique pontos de entrada, pontos de saída, cantos e áreas próximas a mudanças na direção do avanço. Use iluminação consistente e critérios visuais de aceitação acordados.
- Teste em configurações realistas de produção: Uma execução lenta de amostra não comprova o desempenho em taxas normais de avanço ou durante turnos mais longos.
- Analise o acesso aos ajustes: Confirme que os operadores podem ajustar com segurança batentes, elementos de pressão, lâminas riscadoras e unidades de refilamento sem métodos improvisados.
- Verifique o comportamento do pó durante a operação: Observe além da porta de extração. Verifique o pó suspenso no ar, o acúmulo dentro das proteções e os resíduos na superfície do painel.
- Pergunte como as falhas são detectadas: Sensores, controles claros, paradas de emergência acessíveis e indicadores simples de manutenção podem limitar a quantidade de painéis defeituosos produzidos antes da intervenção.
A máquina certa é aquela que mantém a qualidade estável
Prevenir o lascamento de MDF raramente significa encontrar uma única característica “mágica”. Isso resulta da seleção de máquinas com estrutura rígida, desempenho preciso do fuso, avanço seguro do painel, opções adequadas de corte e pré-fresagem, extração eficaz e suporte seguro do material. Igualmente importante, essas características devem permanecer acessíveis para inspeção, limpeza, ajuste e manutenção.
Para gestores de controle de qualidade e segurança, a máquina para fabricação de produtos de madeira para MDF mais valiosa é o equipamento que torna as boas práticas repetíveis. Quando a máquina controla o movimento, o pó, as condições das ferramentas e o acesso dos operadores de forma disciplinada, bordas limpas tornam-se menos dependentes da sorte ou da técnica individual do operador. Isso cria um ambiente de produção mais tranquilo, menos painéis rejeitados e um produto acabado que reflete melhor o cuidado investido em cada etapa da fabricação.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.