


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
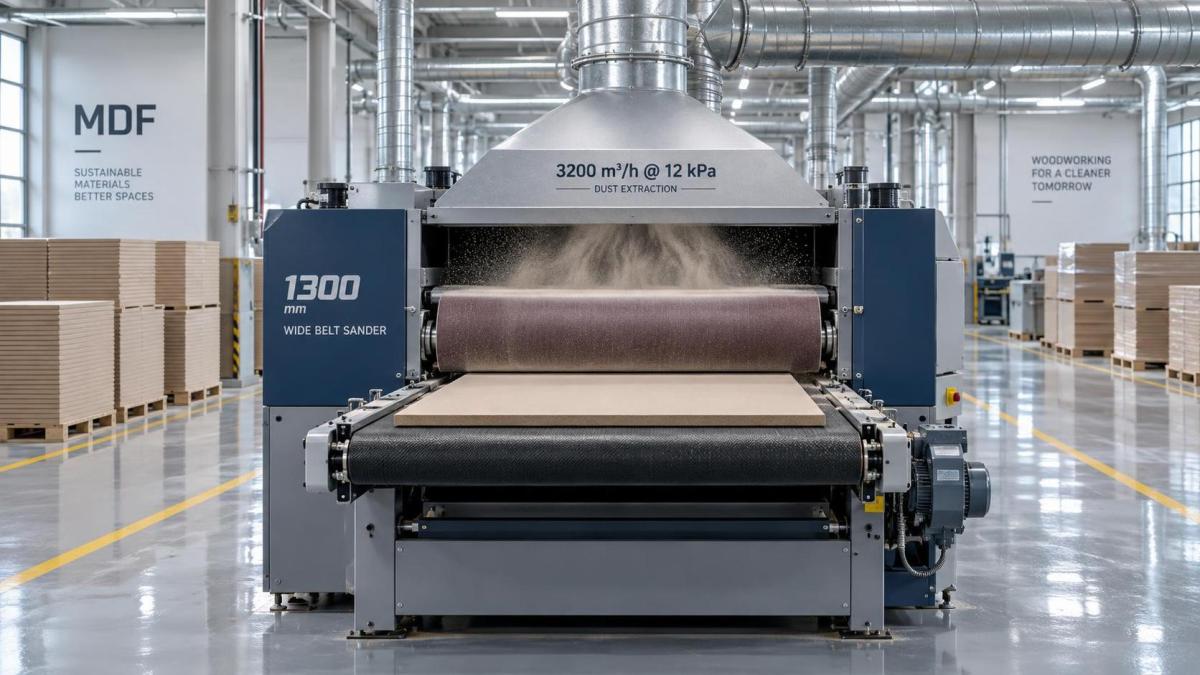
Lixadeira de cinta larga de 1300 mm para MDF: Requisitos críticos de extração de pó (≥3200 m³/h @ 12 kPa) para evitar queimaduras superficiais e afloramento de resina
Selecionar a lixadeira de cinta larga de 1300 mm adequada para MDF não é apenas uma questão de corresponder à largura nominal ou à potência do motor — isso depende de um único parâmetro de sistema inegociável: a capacidade de extração de pó sob resistência operacional real. Ao lixar painéis de fibra de média densidade em velocidades de produção, pó de madeira suspenso no ar, partículas finas de resina e compostos aglutinantes termicamente degradados acumulam-se rapidamente na zona de contacto entre a cinta e a superfície. Sem volume de fluxo de ar *e* pressão estática suficientes para evacuar continuamente essa mistura, o calor acumula-se localmente — frequentemente ultrapassando 95°C na interface abrasiva. Esse pico térmico desencadeia duas falhas simultâneas e interdependentes: queima localizada da superfície (visível como descoloração âmbar ou microcarbonização) e exsudação de resina (uma película turva e pegajosa formada quando resinas de fenol-formaldeído ou ureia-formaldeído fundidas migram para a superfície antes de se solidificarem novamente).
Estes não são defeitos estéticos. A queima da superfície compromete a estabilidade dimensional durante a laminação ou aplicação de folheado subsequente; a exsudação de resina impede a adesão uniforme de revestimentos e cria absorção inconsistente em linhas de acabamento por pulverização. Ambos conduzem diretamente à rejeição de lotes durante a inspeção de recebimento ou aprovação final de controlo de qualidade — especialmente quando a Cláusula 8.6 da ISO 9001 ou as especificações de oficinas de pintura de OEMs automóveis exigem zero anomalias visíveis no substrato. Mais criticamente, a captação incompleta de pó eleva a concentração de partículas respiráveis (PM₁₀ e PM₂.₅) na zona de respiração do operador acima do PEL da OSHA (5 mg/m³ para pó de madeira) e dos valores-limite da UE (3 mg/m³), aumentando o risco a longo prazo de sensibilização respiratória e bronquite crónica.
Por que 3200 m³/h @ 12 kPa é o limiar funcional
Esta especificação não é arbitrária. Reflete a resistência combinada de três elementos dinâmicos: a geometria interna dos dutos da lixadeira (incluindo o projeto da câmara de distribuição, os raios de transição e a configuração da carcaça do filtro), o comprimento e o diâmetro da tubagem conectada (normalmente ≥12 m em layouts industriais) e o estado de carga do sistema de filtragem (por exemplo, filtros de mangas ou filtros de cartucho operando a 60–75% da capacidade). Com taxas de fluxo de ar mais baixas — mesmo quando medidas na entrada do ventilador — a velocidade através das portas de extração da cabeça de lixamento cai abaixo de 22 m/s. Essa insuficiência permite que o ar carregado de pó recircule pela superfície da cinta, reaquecendo a peça a cada passagem. Pressão estática abaixo de 12 kPa indica energia insuficiente para superar a contrapressão causada por partículas finas acumuladas no meio filtrante, resultando em redução progressiva do fluxo de ar ao longo de um turno.
Fundamentalmente, apenas o fluxo volumétrico é enganador. Uma unidade classificada para 3800 m³/h *a pressão zero* pode fornecer apenas 2400 m³/h quando conectada a uma tubagem padrão de 150 mm com duas curvas de 90° e um filtro de cartucho de 30 m². O desempenho no mundo real deve ser verificado na *entrada da coifa de extração*, utilizando um anemómetro e manómetro calibrados, enquanto a máquina opera a plena carga com painéis de MDF deslocando-se a 12–18 m/min — uma condição raramente simulada durante o comissionamento na fábrica.
Dinâmica específica do material no lixamento de MDF
O MDF comporta-se de forma fundamentalmente diferente da madeira maciça ou do contraplacado durante a abrasão. A sua densidade homogénea (680–720 kg/m³) e o elevado teor de resina (8–12% em peso) geram um pó mais fino, mais coesivo e com maior retenção de calor específico. Ao contrário das madeiras duras, que libertam vapor de humidade durante o lixamento, o MDF não produz efeito de arrefecimento por evaporação — tornando a gestão térmica inteiramente dependente da remoção mecânica de calor pelo fluxo de ar. Além disso, a ausência de direção do veio significa que não existe uma “via de escape” natural para o ar retido sob a cinta; em vez disso, o ar é comprimido em microcavidades entre os grãos abrasivos, isolando ainda mais a interface.
Isto explica por que lixadeiras validadas para pinho ou bétula frequentemente falham de forma catastrófica no MDF sem recalibração. A tensão da cinta, a pressão de contacto e a velocidade de avanço interagem de forma não linear com o desempenho da extração: aumentar a velocidade de avanço em 20% eleva a geração de calor em ~35%, mas reduz o tempo de permanência — podendo diminuir a temperatura de pico *se* a extração acompanhar. No entanto, a maioria dos sistemas de velocidade fixa não possui controlo proporcional de fluxo de ar, pelo que o aumento da produção simplesmente aprofunda o défice de extração.
Três falhas comuns de extração — e como diagnosticá-las
- Exsudação intermitente de resina em painéis consecutivos: Indica carga cíclica do filtro. Quando a pressão diferencial do cartucho excede 1.2 kPa, o fluxo de ar varia ±15% a cada pulso de limpeza — o suficiente para permitir sobreaquecimento transitório. Requer monitorização de pressão em tempo real tanto na entrada como na saída da unidade de filtragem, e não apenas inspeção visual do estado do filtro.
- Marcas de queima concentradas nas bordas do painel (especialmente na borda de entrada): Indicam cobertura insuficiente da coifa ou lábios de extração desalinhados. A borda de entrada sofre a maior força de cisalhamento e gera a nuvem de pó mais densa; as portas de extração devem estender-se ≥50 mm além da largura do painel e manter uma folga ≤12 mm em relação à superfície da peça.
- Descoloração consistente em toda a largura, agravando-se em direção à extremidade de saída: Sugere subdimensionamento dos dutos a jusante da lixadeira. A velocidade cai abaixo de 18 m/s em trechos horizontais com mais de 8 m, causando deposição de pó e restrição gradual. A perda de pressão estática medida não deve exceder 250 Pa por metro linear de duto reto de 150 mm no fluxo de projeto.
Nenhum destes problemas surge de forma isolada. A exsudação de resina aumenta o arrasto da cinta, elevando a amperagem do motor e aquecendo ainda mais o sistema — um ciclo de retroalimentação que acelera a falha em poucas horas. Evitá-la requer um projeto integrado: o coletor de extração da lixadeira deve ser projetado para distribuição de fluxo laminar por toda a largura de 1300 mm, e não adaptado posteriormente com adaptadores de duto genéricos. O volume interno da câmara de distribuição deve exceder 0.8 m³ para amortecer pulsações de sopradores rotativos, e todas as transições devem utilizar raios ≥R150 para minimizar a perda de pressão induzida por turbulência.
Protocolo de verificação da prontidão operacional
Antes de aprovar uma lixadeira de cinta larga de 1300 mm para produção de MDF, realize esta validação em campo — não apenas durante o comissionamento, mas trimestralmente durante a manutenção de rotina:
- Processe três painéis consecutivos de MDF com 18 mm de espessura à velocidade de avanço nominal (por exemplo, 15 m/min), com cintas cerâmicas de grão 120.
- Meça a temperatura da superfície em cinco pontos (centro, posições de um quarto da largura, bordas de entrada e saída) utilizando um termómetro IR sem contacto calibrado para ±0.5°C, imediatamente após a saída.
- Registe o fluxo de ar de extração na entrada da coifa principal com um anemómetro de hélice (mínimo de 10 leituras durante 60 segundos) e a pressão estática a montante do banco de filtros primário.
- Inspecione as superfícies acabadas sob iluminação LED de 6500K num ângulo de 45°; a exsudação de resina surge como opalescência difusa, distinta de riscos mecânicos ou escorrimento de cola.
Temperaturas de superfície sustentadas acima de 65°C — ou qualquer exsudação mensurável — confirmam extração insuficiente. Os ajustes devem abordar a causa-raiz: atualizar o meio filtrante para cartuchos de nanofibra de baixa delta-P, encurtar os trechos de dutos ou instalar um soprador centrífugo dedicado de alta pressão estática com inversor de frequência. Simplesmente aumentar a velocidade do ventilador sem verificar a integridade dos dutos frequentemente agrava a ressonância e o ruído sem melhorar o fluxo de ar líquido.
Quando projetada corretamente, uma lixadeira de cinta larga de 1300 mm para MDF oferece qualidade de acabamento repetível em milhares de painéis — sem degradação térmica, sem exposição inalatória oculta e sem comprometer a integridade estrutural do substrato. Essa consistência começa não na superfície abrasiva, mas na entrada de extração: onde o volume e a pressão do fluxo de ar convergem para definir a viabilidade do processo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.