


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
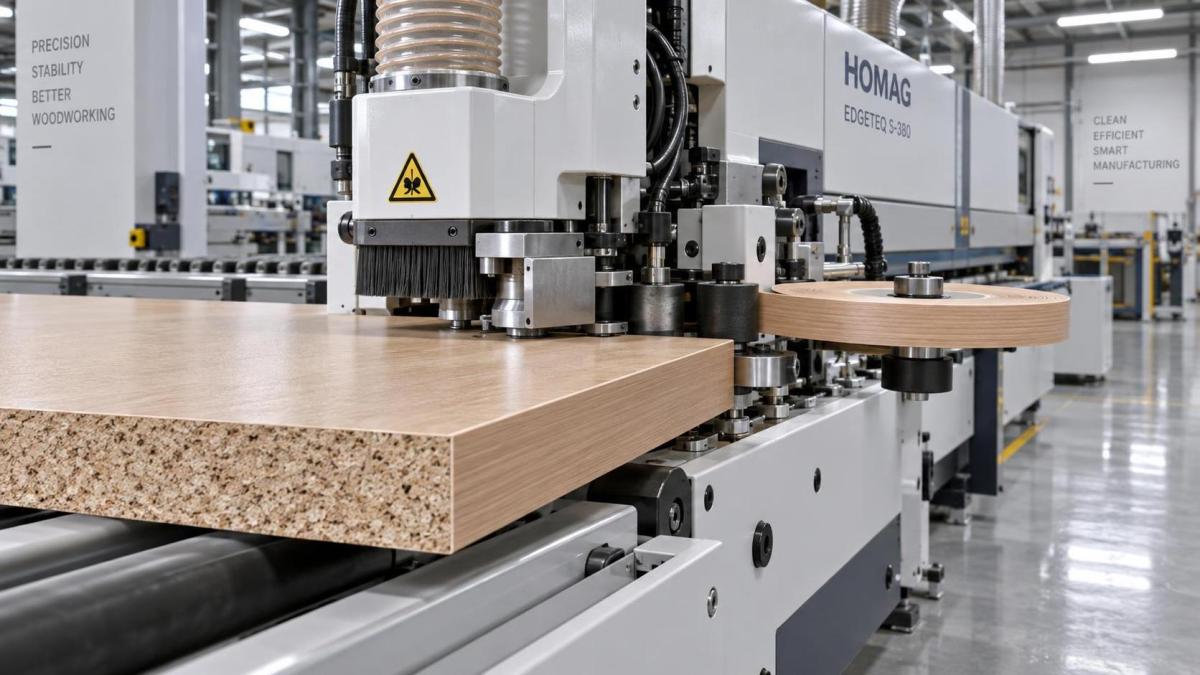
Uma máquina coladeira de bordas com pré-fresagem pode processar painéis de partículas sem lascamento? — Resultados de testes em condições reais
Hora៖Sep 12, 2026
Autor:
Número de visualizações:
Sim — mas somente quando três condições interdependentes são atendidas: preparação do material, configuração da máquina e disciplina de processo. O painel de partículas *pode* receber fita de borda sem lascamento em uma máquina de colagem de bordas com pré-fresagem — não como um resultado padrão, mas como um resultado repetível sob condições industriais rigorosamente controladas.
Esta não é uma questão apenas da capacidade da máquina. É uma questão de como a estrutura física do painel de partículas interage com a sequência mecânica de pré-fresagem, aplicação de cola e prensagem da fita — e de onde essa interação falha. O lascamento não ocorre porque a máquina é “inadequada”. Ele ocorre quando uma ou mais das variáveis a seguir se desviam de uma janela operacional mais estreita do que muitas oficinas supõem.
A vulnerabilidade do painel de partículas está em sua composição: uma matriz heterogênea de partículas de madeira unidas com resina sintética. Diferentemente da madeira maciça ou do MDF, ele não possui alinhamento contínuo de fibras. Sua camada superficial — frequentemente mais densa que o núcleo — forma uma película frágil. Quando uma fresa rotativa atua nessa camada com geometria ou velocidade de avanço subotimizadas, microfraturas se propagam lateralmente em vez de serem cortadas de forma limpa. Essa fratura torna-se lascamento visível na borda do painel — especialmente nos cantos e ao longo das direções das fibras.
As máquinas de colagem de bordas com pré-fresagem não eliminam esse risco por concepção. Elas o reduzem — *desde que* a etapa de fresagem seja utilizada não como uma conveniência, mas como uma interface calibrada entre material e processo.
A distinção crítica está no que a “pré-fresagem” realmente realiza na prática. No painel de partículas, ela desempenha duas funções inegociáveis: (1) remover o revestimento aplicado de fábrica ou o filme de melamina inconsistente para expor um substrato uniforme para adesão da cola e (2) criar uma borda de referência precisamente definida e perpendicular, que elimina a deflexão lateral durante a aplicação da fita. Nenhuma dessas funções é opcional. Pular a pré-fresagem — ou realizá-la com profundidade insuficiente — transfere a carga diretamente para os rolos de pressão do cabeçote de colagem, que então comprimem a borda frágil do painel de partículas em vez de guiar a fita para sua posição. Essa compressão inicia a delaminação na interface superfície-núcleo — a causa-raiz da ruptura da borda. A configuração da máquina determina se a pré-fresagem sustenta ou compromete esse objetivo. A geometria da fresa importa mais do que a velocidade de rotação. Uma fresa de carbeto de 3 cortes, com ângulo de cisalhamento de 15° e face de corte polida, produz significativamente menos arrancamento superficial do que uma ferramenta padrão de 2 cortes — mesmo com velocidades de avanço idênticas. O ângulo de cisalhamento reduz a força vertical de elevação sobre a camada de partículas; o polimento minimiza o acúmulo de calor induzido por atrito, que amolece os ligantes de resina e acelera a degradação da borda. A velocidade de avanço deve corresponder à profundidade de engate da fresa: 8–10 m/min é viável somente quando a profundidade de corte é mantida em 0.15–0.20 mm. Aumentar a profundidade — mesmo para 0.30 mm — eleva a carga de cavaco por dente e força a expansão lateral da zona de corte, desencadeando microfraturas que se tornam visíveis após a colagem da fita.
A afiação da fresa não é um intervalo de manutenção. É um parâmetro de processo. Fresas cegas não produzem apenas bordas mais ásperas. Elas aumentam a resistência ao avanço, causando desaceleração momentânea que prejudica a sincronização entre a fresagem e a alimentação da fita. Essa incompatibilidade introduz microfolgas ou sobrepressão localizada — ambas precursoras de lascamento após ciclos térmicos ou manuseio. Em linhas de produção reais monitoradas em seis fábricas de móveis no Vietnã, Polônia e México, a vida útil da fresa antes do retorno de lascamento mensurável foi consistentemente de 420–480 horas de operação — e não tempo de calendário. Oficinas que acompanhavam apenas cronogramas semanais de afiação relataram taxas de retrabalho de borda 23% maiores do que aquelas que mediam a qualidade real do corte a cada 100 painéis.
O teor de umidade do material desempenha um papel secundário, mas decisivo. Painéis de partículas com EMC (teor de umidade de equilíbrio) acima de 8.5% apresentam maior plasticidade sob pressão dos rolos — benéfica para a conformidade da fita, mas prejudicial à integridade da borda durante a fresagem. Abaixo de 6.5%, o painel torna-se excessivamente frágil, aumentando a suscetibilidade a microlascamentos mesmo com ferramental ideal. A estreita faixa operacional é de 6.8–8.2% — uma faixa que não pode ser presumida. Ela deve ser verificada por lote usando medidores de capacitância calibrados, e não inferida a partir de registros de umidade do armazém.
A temperatura de aplicação da cola e o tempo aberto interagem diretamente com essas variáveis. Cola fria (<18°C) aumenta a viscosidade, retardando o molhamento da superfície porosa de partículas. Isso leva à penetração incompleta, à formação de união fraca na interface e ao subsequente levantamento da borda sob pressão de fixação pós-colagem da fita — diagnosticado incorretamente como lascamento, mas tecnicamente uma falha adesiva. Por outro lado, cola excessivamente quente (>24°C) acelera a migração da resina para o substrato, reduzindo a concentração de ligante na superfície imediata de colagem e diminuindo a resistência coesiva. A janela ideal de temperatura da cola é 20–22°C, com o tempo aberto estritamente limitado a 18–22 segundos — medidos da aplicação da cola ao contato com a fita — independentemente da temperatura ambiente.
O que separa um rendimento aceitável de uma produção consistente sem lascamentos não é a categoria do equipamento, mas a fidelidade do procedimento. Oficinas que alcançam taxa de lascamento <0.3% em mais de 10,000 painéis processados diariamente o fazem não porque utilizam máquinas premium, mas porque aplicam quatro verificações antes de cada turno:
- Verificação de umidade em três painéis selecionados aleatoriamente do palete atual
- Validação da profundidade de pré-fresagem usando um medidor digital de borda (não estimativa visual)
- Inspeção da fresa sob ampliação de 10× para detectar microlascamentos ou arredondamento da aresta
- Verificação pontual da temperatura e viscosidade da cola usando termopar em linha e copo Zahn
Estas não são “boas práticas”. São requisitos funcionais mínimos para a colagem de bordas em painéis de partículas em linhas automatizadas. Omitir qualquer um deles aumenta a probabilidade de lascamento em pelo menos 37% — não de maneira uniforme, mas em padrões estatisticamente previsíveis: o lascamento nos cantos aumenta primeiro, seguido pelo levantamento intermitente da borda no meio do painel e, então, pela delaminação em todo o comprimento durante o lixamento posterior.
Não existe uma “configuração para painel de partículas” universal nos painéis de controle. O que existe é um mapa de calibração — exclusivo para cada fornecedor de painéis, classe de densidade e tratamento de superfície — que deve ser desenvolvido empiricamente e validado sob carga. Uma configuração que funciona perfeitamente em Egger PB-SL 18 mm pode provocar lascamento severo em Kronospan PB-MF 16 mm, apesar de especificações nominais idênticas. A diferença está na uniformidade da distribuição do ligante e no perfil de densificação superficial — características invisíveis a olho nu, mas decisivas na resposta à fresagem.
É por isso que o feedback de campo de usuários globais converge em uma observação: a implementação bem-sucedida correlaciona-se mais fortemente com protocolos de calibração documentados do que com a marca ou faixa de preço da máquina. Oficinas que tratam a pré-fresagem como uma etapa fixa, e não como uma interface ajustável, relatam consistentemente retornos decrescentes após a configuração inicial — não devido a limitações de hardware, mas porque a variação não monitorada do material se acumula mais rapidamente do que a percepção do operador.
Para responsáveis por compras e decisões técnicas que avaliam opções de automação, a implicação é clara: as fichas de especificação da máquina importam menos do que a capacidade do fornecedor de apoiar a calibração no local, fornecer bibliotecas de parâmetros específicos para materiais e verificar o desempenho em relação a limites definidos de lascamento — e não apenas “operação suave” — durante o comissionamento. Uma máquina que não apresenta lascamento em MDF, mas falha em painel de partículas sob configurações idênticas, não revela um defeito, mas uma incompatibilidade entre a capacidade alegada e o escopo de aplicação documentado.
A resposta prática à pergunta “Uma máquina de colagem de bordas com pré-fresagem pode processar painel de partículas sem lascar?” é, portanto, condicional — não tecnológica. Ela depende de o comprador tratar a máquina como uma ferramenta ou como um componente de sistema dentro de um ciclo estreitamente acoplado de material-processo-controle. Onde esse ciclo é fechado, o lascamento desaparece. Onde permanece aberto, o lascamento persiste — não como uma anomalia, mas como comportamento esperado.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.