


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Equipamentos automatizados para marcenaria: quais tarefas ainda exigem um operador?
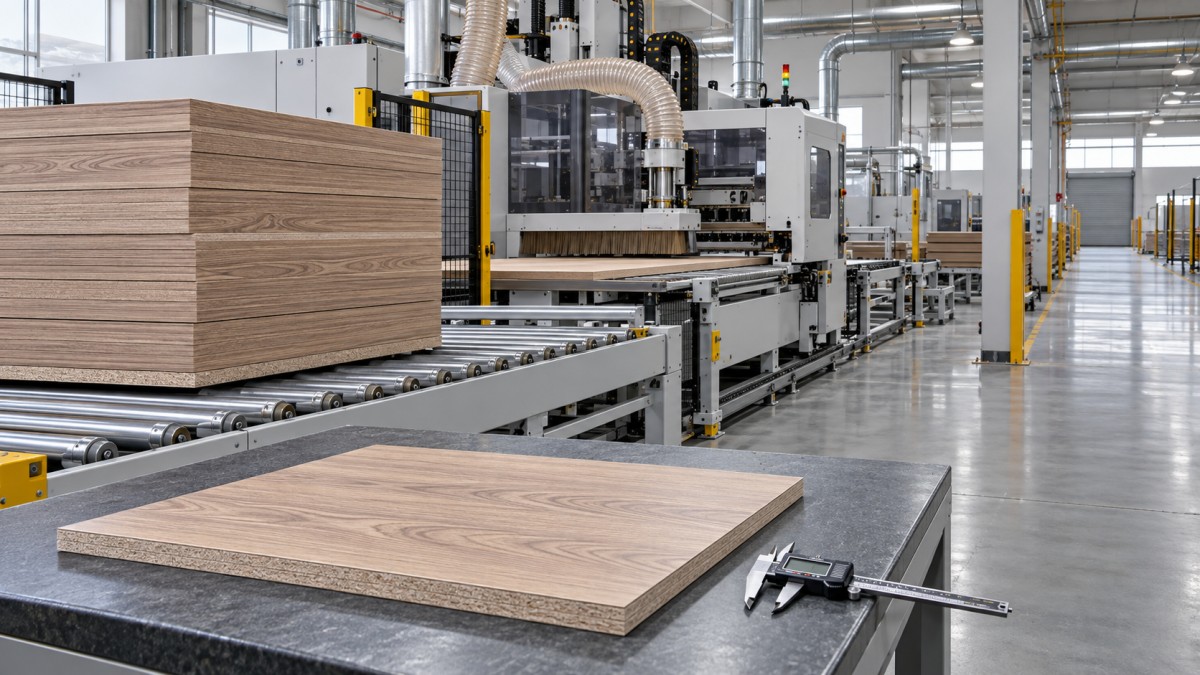
Os equipamentos automatizados para marcenaria podem cortar, furar, aplicar fita de borda e transferir peças com pouca intervenção durante um ciclo de produção. Os operadores ainda preparam o trabalho, confirmam a configuração, verificam se o material é adequado, inspecionam os resultados e tratam as exceções. A frequência das intervenções depende do sistema completo: uma router CNC com carregamento manual exige uma equipe diferente de uma linha conectada com alimentação, etiquetagem e empilhamento automáticos.
A pergunta útil é quais tarefas exigem uma pessoa, com que frequência ocorrem e se coincidem. Essa distinção afeta o dimensionamento da equipe, o treinamento, os custos de produção e o tempo que os equipamentos podem operar entre intervenções.
O que a máquina pode fazer depende do que está ao seu redor
Uma máquina pode automatizar sua operação principal e ainda deixar uma quantidade considerável de trabalho antes e depois dela. Dependendo da configuração, uma coladeira de bordas automática pode conduzir um painel pelas etapas de aplicação de adesivo, rolos de pressão, refilo e acabamento. Ainda pode ser necessário que alguém posicione o painel, selecione o material de borda correto, retire a peça e a reposicione para aplicar fita em outra borda.
Da mesma forma, um centro de usinagem CNC pode executar trajetórias de ferramentas programadas e trocar ferramentas automaticamente, se estiver equipado para isso. Isso não significa necessariamente que possa carregar chapas, retirar componentes acabados, separar resíduos ou identificar um painel carregado incorretamente.
É útil distinguir três níveis:a automação da usinagem realiza a operação; a automação do manuseio movimenta materiais e peças; o controle da produção conecta os dados do trabalho, a identificação e o encaminhamento. Uma lacuna em qualquer um desses níveis pode gerar uma tarefa manual.
A especificação do equipamento deve deixar claros esses limites. O termo “automático”, por si só, não descreve como um trabalho passa da matéria-prima a um componente acabado dentro das especificações.
Antes do início da produção, um operador deve estabelecer um processo confiável
Os programas precisam ser conferidos em relação ao trabalho real
O software pode gerar planos de corte e instruções de usinagem, mas trabalha com as informações fornecidas. Uma espessura de material incorreta, um desenho desatualizado ou um componente espelhado pode resultar em um lote inteiro de peças incorretas.
Alguém deve confirmar as dimensões, as faces de usinagem, a posição dos furos, o sentido dos veios e a correspondência entre o desenho e o programa da máquina. No caso de componentes de armários, a orientação exige atenção especial: um painel pode ter as dimensões gerais corretas, mas os furos das dobradiças ou os rasgos podem estar na face errada.
A revisão do programa pode ser responsabilidade de um programador no escritório, em vez do operador da máquina. Ainda assim, essa responsabilidade existe, e quem executa a produção precisa de uma forma clara de identificar o programa aprovado e sua revisão. A simulação pode revelar certos problemas nas trajetórias das ferramentas, mas não pode confirmar que o projeto de origem corresponde ao produto pretendido.
As ferramentas e a fixação da peça precisam de verificação física
Um trocador automático de ferramentas seleciona ferramentas nas posições atribuídas. Isso não elimina a necessidade de instalar fresas adequadas, inspecionar seu estado ou manter os dados das ferramentas corretos. Uma fresa desgastada pode continuar operando, mas deixar laminado lascado, bordas ásperas ou características dimensionais imprecisas.
A fixação também varia conforme o trabalho. Em uma mesa nesting a vácuo, peças pequenas, material poroso, vazamentos e o estado do painel de sacrifício podem afetar a eficiência da fixação. Em um centro de usinagem com consoles e trilhos, as posições dos apoios e das pinças devem ser adequadas ao componente e não interferir na trajetória da ferramenta.
Os operadores precisam entender por que uma configuração funciona. Um programa salvo só pode ser reutilizado quando as ferramentas, o material, os apoios e os ajustes da máquina continuam adequados.
O manuseio de materiais muitas vezes determina o nível de acompanhamento necessário
O carregamento e o descarregamento podem exigir mais atenção do operador do que o próprio ciclo de usinagem. Uma máquina pode terminar um painel automaticamente e depois ficar parada enquanto alguém localiza a próxima chapa, retira os componentes ou limpa os resíduos.
Carregadores e empilhadores automáticos podem reduzir esse trabalho, mas o material recebido ainda precisa ser controlado. Os operadores devem verificar se estão disponíveis o tipo, a espessura e o acabamento superficial corretos das chapas, bem como a quantidade necessária. Chapas empenadas, cantos danificados, superfícies inadequadas ou estoque inconsistente podem interferir na alimentação, no posicionamento e na usinagem.
A madeira natural apresenta ainda mais variações. Nós, mudanças no veio, movimentação e teor de umidade podem afetar a adequação do material e os resultados da usinagem. A inspeção automatizada pode detectar defeitos definidos, quando instalada, mas seus recursos devem corresponder às decisões exigidas pelo processo.
A identificação das peças é tão importante quanto sua movimentação. Após o nesting, componentes de aparência semelhante podem exigir tratamentos de borda ou operações de furação diferentes. Etiquetas e leitura por scanner podem ajudar a preservar essas informações, desde que permaneçam legíveis e associadas às peças corretas. Ainda assim, alguém precisa resolver problemas com etiquetas ausentes, componentes danificados e retrabalho.
Ao estimar a mão de obra, acompanhe um lote completo pela oficina. Inclua a preparação das chapas, a alimentação da máquina, a retirada dos componentes, o armazenamento das sobras, a classificação e a transferência para a operação seguinte. Considerar apenas o ciclo de corte deixa boa parte do trabalho fora da análise.
As verificações de qualidade ainda exigem discernimento
A automação melhora a repetibilidade, mas também permite que uma configuração incorreta afete várias peças. A inspeção da primeira peça oferece a oportunidade de detectar esse problema antes de liberar o restante do lote.
Após uma nova configuração, as verificações pertinentes podem incluir dimensões gerais, posições dos furos, profundidade dos rasgos, acabamento das bordas e encaixe na montagem. A inspeção deve levar em conta a função do componente. A face lateral oculta de um armário e a frente visível de um móvel não têm os mesmos requisitos de aparência.
Durante a produção, os operadores observam alterações que indiquem a deterioração do processo. Lascas podem apontar desgaste da ferramenta, condições de corte inadequadas ou apoio insuficiente. Um lixamento áspero pode resultar do estado do abrasivo ou de contaminação. Defeitos nas bordas podem estar relacionados à preparação do painel, às condições do adesivo, à pressão, aos ajustes de refilo ou a materiais incompatíveis.
Em uma linha de colagem de bordas, uma junta com boa aparência não comprova, por si só, uma adesão adequada. O plano de qualidade deve incluir uma avaliação apropriada da colagem, sobretudo após alterações relevantes nos materiais ou no processo. Os ajustes da máquina são parâmetros de controle; o componente acabado mostra se o processo está funcionando.
A frequência das inspeções deve refletir a estabilidade do processo e as consequências de uma falha. Novos materiais, ferramentas alteradas e superfícies visíveis exigentes geralmente justificam um acompanhamento mais rigoroso do que um trabalho repetitivo e estável.
A recuperação de falhas e a manutenção continuam sendo responsabilidades práticas
Equipamentos conectados podem parar automaticamente ao detectar um problema de alimentação, a ausência de um painel, perda de vácuo ou outra falha monitorada. O alarme identifica uma condição; uma pessoa treinada precisa determinar sua causa e restabelecer a produção com segurança.
A parada de um transportador pode indicar uma obstrução, uma peça danificada, um problema no sensor ou uma máquina a jusante que não consegue receber mais trabalho. Reiniciar a linha repetidamente sem resolver a causa pode gerar mais defeitos ou novas paradas.
A recuperação também envolve decidir o que fazer com as peças que já estão dentro do sistema. Algumas podem estar concluídas, outras parcialmente processadas e outras sem rastreamento correto. Os operadores precisam de um método definido de inspeção, rejeição ou reintrodução, para que um ciclo interrompido não resulte em operações omitidas ou usinagem duplicada.
Os cuidados de rotina continuam necessários, mesmo quando a lubrificação ou o monitoramento são automatizados. A extração de pó, os componentes de vácuo, as fresas, os abrasivos, os sistemas de adesivo, os sensores e os mecanismos de alimentação exigem atenção adequada ao equipamento. O acúmulo de pó pode interferir na detecção e contribuir para riscos de incêndio e à saúde.
A remoção de obstruções, a limpeza de áreas internas e a manutenção de máquinas exigem o procedimento aplicável de desligamento seguro e isolamento de energias. A parada de emergência não substitui o isolamento de energias perigosas. O treinamento dos operadores deve explicar quais tarefas cabem à equipe de manutenção e como controlar energia pneumática, mecânica ou de outros tipos que permaneça armazenada.
Um operador pode operar várias máquinas?
Às vezes, mas a duração do ciclo, por si só, não responde a essa pergunta. Um operador pode supervisionar várias máquinas quando o carregamento é automatizado, os processos são estáveis, as peças se movimentam de forma previsível e as intervenções raramente coincidem. A operação fica mais difícil quando cada máquina exige alimentação manual, inspeção ou ajustes frequentes.
Considere uma oficina em que uma máquina nesting opera enquanto uma coladeira de bordas precisa de apresentação e recolhimento contínuos dos painéis. O ciclo da máquina nesting pode parecer oferecer tempo livre, mas o descarregamento pode coincidir com a necessidade de manter a coladeira abastecida. A distância percorrida, o esforço para levantar peças, a classificação e a resposta a falhas reduzem ainda mais o tempo disponível.
Uma análise prática do dimensionamento da equipe deve avaliar:
- Tempo de atenção: quanto tempo o carregamento, o descarregamento, as verificações e os ajustes realmente exigem.
- Coincidência de tarefas: se várias máquinas precisam de intervenção ao mesmo tempo.
- Necessidade de resposta: com que rapidez alguém precisa atender a uma parada ou a um problema de qualidade.
- Trabalho de apoio: quem reabastece os materiais, manuseia os resíduos, faz a manutenção e prepara os programas.
Reduzir o número de pessoas junto às máquinas pode transferir trabalho para a programação, a logística de materiais e a manutenção. Essas funções devem ser incluídas no cálculo da mão de obra. Uma linha pode exigir menos manuseio manual e, ao mesmo tempo, demandar mais competências de diagnóstico e controle do processo.
Avalie o envolvimento do operador usando um trabalho de produção completo
Ao avaliar equipamentos automatizados para marcenaria, use peças representativas e o mix de produtos previsto. Uma produção longa de painéis semelhantes impõe exigências diferentes de mudanças frequentes na espessura das chapas, no material de borda, nas ferramentas e nos padrões de usinagem. Uma automação que funciona bem durante um lote estável ainda pode exigir preparação considerável entre trabalhos.
Peça ao fornecedor que demonstre a sequência completa: preparar um trabalho, carregar o material, produzir uma primeira peça dentro das especificações, executar o lote, mudar para outro produto e recuperar-se de uma interrupção típica. Identifique cada etapa manual e quem deve executá-la. Inclua também peças rejeitadas e retrabalho nessa avaliação.
O suporte também afeta a carga de trabalho diária dos operadores. A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para marcenaria e soluções completas para o setor, além de suporte técnico, fornecimento de peças de reposição e serviço pós-venda. Ao discutir o equipamento, relacione esses serviços às necessidades práticas: treinamento de configuração, orientação para diagnóstico de problemas, tarefas de manutenção e acesso a componentes de reposição.
Antes de definir o dimensionamento da equipe, estabeleça uma divisão clara de responsabilidades para a programação, a aprovação da configuração, a liberação da qualidade, o reabastecimento e a recuperação de falhas. A base mais sólida para uma decisão de automação é um fluxo de trabalho demonstrado no qual cada tarefa humana necessária tenha um responsável e tempo suficiente para ser realizada corretamente.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.