


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como as máquinas automáticas para trabalhar madeira sincronizam a alimentação e a transferência de painéis
Como as máquinas automáticas para trabalhar madeira sincronizam a alimentação e a transferência de painéis
Uma linha de processamento de madeira só é tão eficiente quanto sua capacidade de posicionar cada painel no momento certo. Nas máquinas automáticas para trabalhar madeira, a sincronização da alimentação e da transferência de painéis depende de acionamentos coordenados, sensores de posição e lógica de controle que alinham o fluxo de material aos ciclos de processamento. Um transportador pode funcionar perfeitamente de forma independente e ainda assim causar problemas quando conectado a uma coladeira de bordas, uma furadeira ou um sistema de retorno de painéis.
O problema raramente se resume à velocidade. O painel precisa chegar com o espaçamento, a orientação e o suporte corretos, enquanto a máquina receptora está pronta para recebê-lo. Avaliar essa coordenação exige ir além das velocidades nominais de alimentação e entender o que acontece durante a aceleração, a transferência, os atrasos a jusante e a retomada após uma falha.
A sincronização começa com a autorização, não com o movimento
Considere um alimentador que fornece painéis a uma coladeira de bordas. O alimentador pode ter um painel aguardando na posição de descarga, mas isso não significa que deva liberá-lo. A máquina receptora precisa estar em funcionamento, sua área de entrada deve estar desobstruída e o espaçamento necessário em relação ao painel anterior deve estar disponível. Dependendo do projeto, também pode ser necessário confirmar a identificação da peça e a seleção da receita.
Isso normalmente é gerenciado por meio de uma troca de sinais de controle, muitas vezes chamada de handshake. Uma máquina informa que há um painel disponível; a seguinte informa que pode recebê-lo. O controlador autoriza a transferência somente quando as condições pertinentes são atendidas. Em seguida, a conclusão precisa ser confirmada para que nenhuma das máquinas continue operando com base em uma suposição desatualizada.
Uma sequência útil diferencia os estados “pronta para receber”, “transferência autorizada”, “transferência em andamento” e “transferência concluída”. São estados funcionais, não necessariamente fios separados. Eles podem ser trocados por entradas e saídas discretas ou por uma rede de comunicação industrial.
A questão importante é o que cada sinal realmente significa. “Pronta” não deve significar apenas que a alimentação está ligada. Uma especificação de interface deve definir a responsabilidade por cada sinal, a temporização, o comportamento em caso de timeout e a forma de retirar as autorizações se as condições mudarem durante a transferência.
Manter o movimento dos acionamentos alinhado à posição real do painel
Os inversores de frequência podem oferecer controle de velocidade adequado para muitos trechos de transportadores. Os servoacionamentos são úteis quando o processo exige indexação controlada, posicionamento repetível ou aceleração estreitamente coordenada. No entanto, um servomotor não garante, por si só, a precisão da posição do painel: ele controla o eixo, mas o painel ainda pode deslizar sobre uma correia ou um rolo.
Alguns sistemas usam uma referência de velocidade comum entre transportadores conectados. Outros utilizam feedback de encoder, engrenagem eletrônica ou perfis de movimento para coordenar eixos selecionados. A configuração adequada depende de a linha precisar de fluxo contínuo, alimentação intermitente ou registro preciso em uma estação de processamento.
Na transferência, igualar as velocidades comandadas é apenas parte da tarefa. O diâmetro dos rolos, o desgaste das correias, a escala dos acionamentos e o atrito da superfície influenciam a velocidade real do painel. Se o transportador receptor puxar mais rápido enquanto o trecho a montante ainda segura a placa, o painel poderá ficar marcado ou girar. Se funcionar mais devagar, o painel poderá ser comprimido entre os trechos de transporte ou perder o espaçamento previsto.
Quando dois trechos precisam segurar o mesmo painel, seus perfis de velocidade e tempos de liberação precisam ser compatíveis. Alguns projetos utilizam deliberadamente diferenças controladas de velocidade para separar painéis, mas isso exige superfícies de contato adequadas e uma faixa operacional definida — não uma incompatibilidade acidental.
A aceleração merece a mesma atenção. Uma rampa agressiva pode funcionar com a superfície de uma placa e fazer outra deslizar. A pressão dos dispositivos de retenção pode melhorar a tração, mas a pressão excessiva pode marcar acabamentos delicados. O ajuste deve equilibrar o transporte confiável e o contato aceitável com a superfície.
Os sensores reduzem a diferença entre o cálculo e a realidade
Um controlador pode estimar o deslocamento do painel com base na velocidade do transportador e no tempo decorrido. Essa estimativa se torna menos confiável quando os painéis deslizam, o movimento é interrompido ou um operador retira uma peça. A detecção física nos pontos críticos de transferência confirma que o movimento esperado realmente ocorreu.
Sensores fotoelétricos detectam com frequência as bordas dianteira e traseira. Encoders fornecem informações sobre o deslocamento, enquanto sensores adicionais podem confirmar a posição lateral, a altura da mesa elevatória ou a presença de um painel encostado em um batente. Nenhum método de detecção responde a todas as perguntas. Um encoder do motor confirma a rotação do eixo; por si só, não comprova que o painel percorreu a mesma distância.
A seleção dos sensores também depende do material. Superfícies escuras, laminados brilhantes, acúmulo de pó e bordas irregulares podem afetar a detecção, dependendo da tecnologia e da instalação do sensor. Não se deve presumir, sem testes, que um sensor com bom desempenho em uma placa sem acabamento seja adequado para todos os acabamentos decorativos.
Os pontos de confirmação típicos incluem a saída do alimentador, a entrada do transportador receptor e a posição de registro. O controlador deve verificar se cada transição ocorre dentro do intervalo esperado. Se um painel sair de um sensor, mas nunca alcançar o seguinte, continuar alimentando mais painéis geralmente não é a resposta adequada.
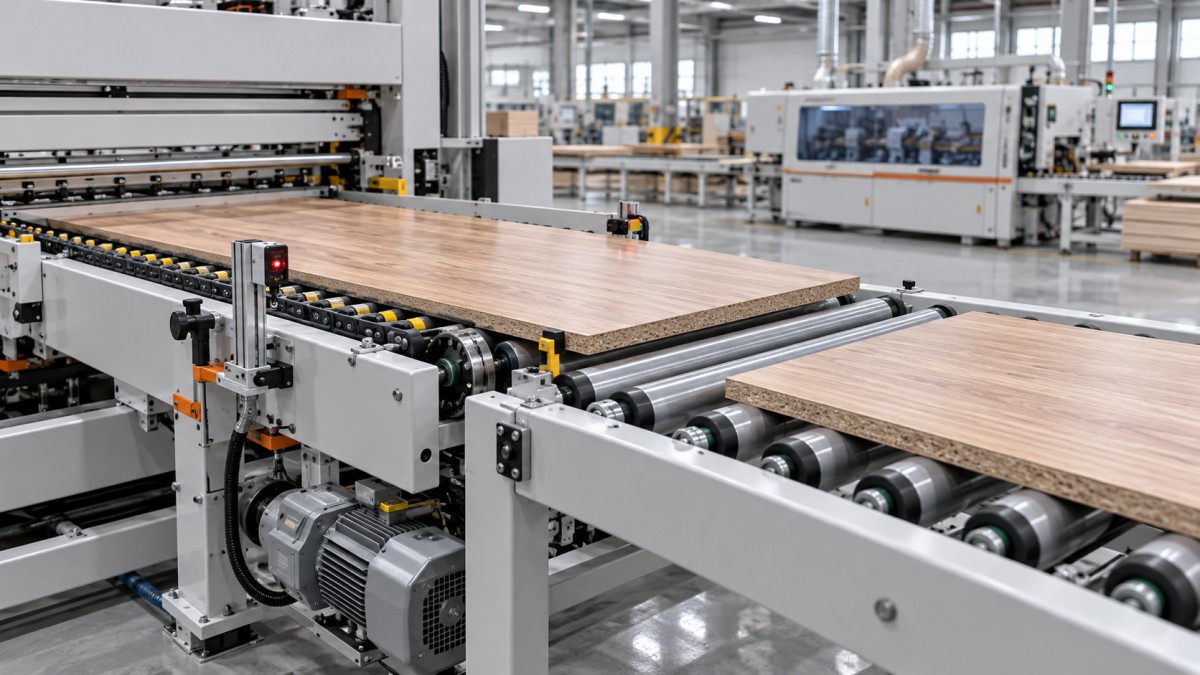
Um desenho útil do layout de transferência deve indicar as posições dos sensores, a direção do transporte, as zonas de transportadores controladas de forma independente e o limite de transferência. Muitas vezes, isso revela lacunas de integração com mais clareza do que uma lista de equipamentos organizada por máquina.
O espaçamento e os buffers determinam a produtividade sustentável
A velocidade máxima do transportador não equivale à capacidade da linha. Para um fluxo contínuo de painéis de mesmo comprimento, a relação simplificada de transporte é:
Painéis por minuto = velocidade do transportador ÷ (comprimento do painel no sentido do deslocamento + intervalo entre painéis)
Se a velocidade for expressa em metros por minuto, tanto o comprimento quanto o intervalo devem ser expressos em metros. Essa relação descreve apenas o espaçamento durante o transporte. Não considera a indexação, o tempo de processamento, a rotação, os atrasos de carregamento ou a disponibilidade das máquinas. Quando os comprimentos dos painéis variam, um único valor de capacidade divulgado é ainda menos representativo.
O intervalo mínimo também depende do processo. Uma máquina a jusante pode precisar de espaço para sua sequência de detecção, ciclo de fixação ou reposição do mecanismo. Portanto, reduzir o intervalo para aumentar a produção pode tornar a alimentação menos confiável sem aumentar a produção concluída.
Os buffers ajudam a absorver pequenas diferenças entre os ciclos das estações. Uma furadeira pode parar um painel para processá-lo enquanto um trecho a montante continua preparando o próximo. Zonas controladas de forma independente podem reter painéis sem empurrá-los para posições ocupadas.
No entanto, os buffers não resolvem uma diferença permanente de capacidade. Se o processo receptor for consistentemente mais lento, o buffer acabará se enchendo. Sua função é absorver variações temporárias. A capacidade útil deve ser verificada considerando os comprimentos reais dos painéis, as distâncias de parada e quaisquer restrições de contato entre as peças.
Uma transferência mecânica pode comprometer uma lógica de controle bem projetada
Uma transferência pode estar corretamente sincronizada e ainda assim falhar mecanicamente. Painéis curtos podem perder apoio ao atravessar uma abertura entre transportadores. Painéis finos podem se deformar ao entrar no trecho seguinte. Painéis longos podem ficar desalinhados se um dos lados encontrar mais resistência do que o outro.
Verifique a abertura de transferência, a altura de trabalho, o passo dos rolos, a disposição das guias e a posição dos dispositivos de retenção considerando toda a faixa de peças. O menor painel permitido merece atenção especial: durante toda a transferência, ele precisa permanecer apoiado e ser impulsionado adequadamente, não apenas quando está parado em um ou outro transportador.
As transferências em ângulo reto envolvem outra sequência. Em geral, o painel que chega precisa alcançar uma posição definida antes que correias, correntes ou elementos elevatórios de transferência transversal assumam o controle. O transporte original precisa liberá-lo adequadamente, e o percurso receptor deve estar desobstruído. Tentar sobrepor essas ações sem controle posicional suficiente pode transformar um pequeno erro de alinhamento em um emperramento.
A proteção da superfície também deve fazer parte da análise. Pó e cavacos presos nos pontos de contato podem riscar painéis decorativos mesmo quando a sequência de movimentos está correta. O acesso para limpeza, a condição das correias e os materiais das guias devem ser tratados como requisitos operacionais, não como detalhes secundários de manutenção.
A recuperação de falhas faz parte da sincronização
Uma demonstração convincente deve incluir interrupção e recuperação, e não apenas operação contínua. Pare a máquina a jusante enquanto um painel aguarda. Verifique como o trecho a montante reage. Em seguida, examine o que acontece quando um painel para atravessando o limite de transferência.
Após uma falha, o controlador precisa ter informações confiáveis sobre a localização dos painéis. Simplesmente limpar um alarme pode deixar o rastreamento do software incompatível com a linha física. A recuperação pode exigir verificações dos sensores, reposicionamento controlado ou confirmação do operador conforme um procedimento definido. A retomada automática não deve se basear em uma posição estimada da peça.
A coordenação do processo também deve ser distinguida do controle relacionado à segurança. Um sinal normal de “pronta” não é automaticamente uma função de segurança. O intertravamento de proteções, as paradas de emergência e a prevenção de movimentos inesperados exigem um projeto baseado em avaliação de riscos. A série ISO 19085 trata da segurança de máquinas para trabalhar madeira, enquanto a ISO 13849-1 trata das partes de sistemas de controle relacionadas à segurança; as partes e edições aplicáveis e os requisitos locais precisam ser analisados para cada projeto.
O que verificar antes de aceitar uma linha integrada
Os testes de aceitação devem utilizar uma combinação representativa da produção, incluindo peças próximas aos limites operacionais acordados. Testar apenas um painel de tamanho médio conveniente deixa muitos aspectos sem avaliação. O plano de testes deve definir:
- Limites das peças: dimensões, massa, acabamento superficial e condição permitida.
- Critérios de posicionamento: registro longitudinal, alinhamento lateral e desvio angular aceitável.
- Condições de produção: sequência dos painéis, intervalos necessários, receitas de processamento e comportamento dos buffers.
- Comportamento de recuperação: descarga bloqueada, timeout de transferência, movimento interrompido e procedimento de retomada.
- Documentação de suporte: sinais de interface, configurações dos acionamentos, detalhes dos sensores, cópias de segurança e instruções de resolução de problemas.
A Qingdao Zhongding Machinery Co., Ltd. reúne mais de 20 anos de experiência na fabricação e exportação de máquinas para trabalhar madeira para discutir equipamentos e soluções completas. Em um projeto integrado, essa discussão deve ir além da seleção das máquinas e abordar as responsabilidades pela transferência, o escopo do comissionamento, as peças de reposição e o suporte técnico de longo prazo. As funções de controle específicas ainda precisam ser confirmadas em relação à configuração proposta.
O teste prático das máquinas automáticas para trabalhar madeira não consiste em verificar se todos os transportadores começam a funcionar juntos. Consiste em verificar se cada painel permanece localizado, apoiado, corretamente espaçado e recuperável quando a produção deixa de seguir o roteiro da demonstração. Antes da aceitação, peça ao fornecedor que demonstre essa sequência com suas peças — incluindo a interrupção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.